
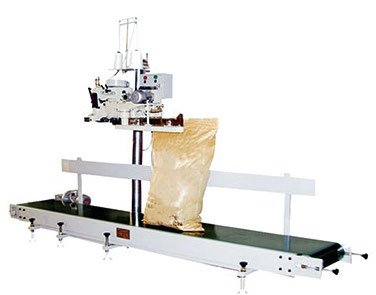
Beschreibung
Technische Daten und Systemkonfigurationen
Fördereraufbau und Antriebssysteme
-
Rahmenkonstruktion: Aluminiumstrangpressprofil oder pulverbeschichteter Stahl mit verstellbaren Füßen
-
Antriebsmechanismus: Bürstenlose Gleichstrommotoren mit Drehzahlregelung (0–20 m/min)
-
Arbeitsfläche: Reibungsarme Polyethylen-, silikonbeschichtete oder Rollenbahnoberflächen
-
Modulabmessungen: Standardbreiten 24–48 Zoll, Längen 4–12 Fuß pro Modul
Steuerungssysteme und Automatisierungsfunktionen
-
Geschwindigkeitssynchronisierung: Anpassung der Förderergeschwindigkeit an den Nährythmus des Bedieners
-
Positionierungssteuerung: Programmierbare Stopppositionen mit pneumatischen Hubmechanismen
-
Produktionsüberwachung: RFID-Rückverfolgung, Stückzählung und Effizienzberichte
-
Integrationsmöglichkeiten: PLC-Anbindung an ERP- und MES-Systeme
Ergonomie und Zubehör der Arbeitsstation
-
Höhenverstellung: Elektrische oder pneumatische Hubsysteme (Bereich 24–36 Zoll)
-
Lichtintegration: LED-Arbeitsbeleuchtung mit einstellbarer Farbtemperatur
-
Materialmanagement: Fadenorganizer, Fadenfänger und Zubehörhalterungen
-
Bedieneroberfläche: Touchscreen-Displays mit Produktionsdaten und Anweisungen
Branchenanwendungen und Leistungskennzahlen
Nählinien für offene Säcke
-
Linien für gewebte PP-Säcke: Linien mit 5–7 Stationen, die 600–900 Säcke pro 8-Stunden-Schicht produzieren
-
Mehrlagige Papiersäcke: Schwerlastförderer für Kraftpapiersäcke mit 8–12 Arbeitsgängen
-
Spezialanwendungen: Synchronisierte Fördersysteme zum Falten der Sackoberseite, Einlegen von Krepppapier und Annähen von Etiketten
-
Auswirkung auf die Qualität: Gleichmäßige Zuführung reduziert Nahtversatz und verbessert die Stichqualität
Produktion von Kfz-Innenausstattung
-
Sitzbezugmontage: Mehrstationslinien für komplexe Musterzuordnung
-
Dachhimmelfertigung: Überkopffördersysteme für die Handhabung großer Bauteile
-
Materialhandling: Kapazität für Leder, Vinyl und Verbundwerkstoffe
-
Präzisionsanforderungen: Positioniergenauigkeit von ±1 mm für die Bauteilausrichtung
Produktion von technischen Geweben und Big Bags
-
FIBC-Big-Bags: Montagelinien für Vier-Schlaufen- und Schlingenbags für Lasten von 500–2.000 kg
-
Geotextilien und Planen: Langnahtsteppung für beschichtete Breitgewebe
-
PP-Gewebesäcke: Verstärkte Saumsteppung für hohe Füllgewichte
-
Konformitätsverfolgung: Chargenrückverfolgbarkeit durch integrierte Scansysteme
Futtermittel- und Düngemittelabfüllanlagen
-
Futtersackverschließung: Präzisionsförderer für 10-50 kg Offensack-Säcke
-
Düngemittel- und Chemikaliensäcke: Modulare Systeme für verschiedene Größen und Materialien
-
Qualitätsfokus: Konstante Nahtausrichtung und Spannungskontrolle
-
Produktionsflexibilität: Schnelle Umrüstung zwischen Produktvarianten
Leistungsdaten und Betriebsspezifikationen
| Systemtyp | Liniengeschwindigkeit (m/min) | Stationen pro Linie | Tageskapazität (Einheiten) | Qualitätsverbesserung |
|---|---|---|---|---|
| Basis-Sackverschließlinie | 2-5 | 6-12 | 500-1,200 | 15-25 % Fehlerreduktion |
| Fortschrittliches modulares System | 5-15 | 12-24 | 1,200-3,000 | 25-40 % Fehlerreduktion |
| Schwerlast-Industrieausführung | 1-4 | 4-8 | 200-600 | 20-30 % Verbesserung der Konsistenz |
| Individuelle Konfiguration | 0.5-10 | 3-20 | Je nach Produkt unterschiedlich | Projektspezifische Ergebnisse |
Kennzahlen zur Betriebseffizienz:
-
Umrüstzeit: 15-45 Minuten für Produktstilwechsel
-
Verfügbarkeitsleistung: 94–98 % mit vorbeugender Wartung
-
Raumausnutzung: 20–40 % besser als herkömmliche Batch-Systeme
-
Schulungszeit: 1–3 Wochen bis zur Bedienerqualifikation
Integration und wirtschaftliche Rechtfertigung
Überlegungen zum Design der Produktionslinie
-
Workflow-Analyse: Prozessabbildung zur Festlegung von Stationsreihenfolge und -taktung
-
Pufferzonen: Strategische Platzierung für Umlaufbestände
-
Qualitätsprüfpunkte: Integrierte Prüfstationen mit Ausschleusmechanismen
-
Materialzuführung: Automatisierte Rollenständer und Komponentenspender
Analyse der Gesamtbetriebskosten
-
Investition in die Ausrüstung: 15.000–80.000 US-Dollar je nach Linienkomplexität und Automatisierungsgrad
-
Installation und Inbetriebnahme: 3.000–15.000 US-Dollar für Einrichtung und Integration
-
Betriebskosten: Energy consumption 2-8 kWh per 8-hour shift
-
Wartungsanforderungen: Tägliche Reinigung, monatliche mechanische Inspektion, jährliche Überholung
Faktoren der ROI-Berechnung
-
Arbeitsproduktivität: 3–5 Bediener pro automatisierter Linie ersetzt
-
Durchsatzsteigerung: 25–60 % mehr Einheiten pro Quadratfuß Fabrikfläche
-
Qualitätseinsparungen: 15–30 % weniger Nacharbeit und Materialverschwendung
-
Reduzierter Schulungsaufwand: 40–70 % schnellere Einarbeitung der Bediener
Implementierungsstrategie und Best Practices
Phasenweiser Implementierungsansatz
-
Phase 1: Einzelne Pilotlinie mit 4–6 Stationen
-
Phase 2: Erweiterung auf mehrere Linien mit Prozessoptimierung
-
Phase 3: Vollständige Integration mit den Abteilungen Zuschnitt und Fertigstellung
-
Phase 4: Einführung eines Datensystems für die Echtzeitüberwachung
Methoden zur Leistungsvalidierung
-
Zeitstudien: Vorher-/Nachher-Analyse des direkten Arbeitsaufwands
-
Qualitätsaudits: Messung der Erstausbeute und Fehlerverfolgung
-
Bedienerfeedback: Ergonomische Bewertung und Zufriedenheit mit dem Arbeitsablauf
-
Finanzanalyse: Berechnung von Amortisationszeit und Kapitalrendite
Experten-Fragen und Antworten für Produktionsleiter
F1: Wie lang ist die typische Amortisationszeit für Nähfördersysteme?
A: Die meisten Installationen amortisieren sich in 8–18 Monaten durch Arbeitskosteneinsparungen (typischerweise 3–5 Arbeitskräfte pro Linie), Qualitätsverbesserungen (15–30 % weniger Fehler) und höheren Durchsatz (25–40 % mehr Kapazität). Der genaue Zeitrahmen hängt von Produktionsvolumen, Arbeitskosten und Produktkomplexität ab.
F2: Wie schwierig ist es, Fördersysteme für Produktwechsel umzukonfigurieren?
A: Moderne modulare Systeme bieten erhebliche Flexibilität. Einfache Stiländerungen erfordern 15–30 Minuten für Anpassungen, während eine größere Umkonfiguration typischerweise 2–4 Stunden dauert. Entscheidend sind standardisierte Schnittstellen und Schnellverschlusskomponenten, die Ausfallzeiten bei Produktwechseln minimieren.
F3: Welche Schulung ist für Arbeitskräfte erforderlich, die auf Förderarbeit umsteigen?
A: Die meisten Arbeitskräfte passen sich innerhalb von 1–3 Wochen an. Die Schulung konzentriert sich auf Rhythmus-Synchronisation (Anpassung des persönlichen Tempos an die Fördergeschwindigkeit), neue Materialhandhabungstechniken und Qualitätsprüfungsverfahren. Die Lernkurve ist typischerweise 40–60 % schneller als bei herkömmlichen Systemen, da die Materialhandhabung weniger komplex ist.
F4: Wie lassen sich Nähförderer in bestehende Produktionsanlagen integrieren?
A: Die Integration erfolgt auf mehreren Ebenen: mechanische Schnittstellen zu bestehenden Tischen, elektrische Anschlüsse für die Stromverteilung und Datenintegration mit Produktionsüberwachungssystemen. Die meisten Hersteller bieten kundenspezifische Engineering-Lösungen für die nahtlose Integration mit bestimmten Nähmaschinenmodellen und Werkslayouts.
F5: Mit welchem Wartungsaufwand sollten wir rechnen?
A: Tägliche Reinigung (15–20 Minuten), wöchentliche Inspektion der Antriebsmechanismen und Sicherheitssysteme, monatliche Schmierung und Prüfung der Riemenspannung sowie eine jährliche umfassende Überholung. Die Wartungskosten liegen jährlich typischerweise bei 2–4 % der Anfangsinvestition und damit deutlich unter den erzielten Arbeitskosteneinsparungen.


Bewertungen
Es gibt noch keine Bewertungen.