
Description
Principales catégories d'équipements et spécifications techniques
Systèmes de prétraitement : préparation des matières premières
Broyeurs à marteaux et broyeurs
-
Capacité de débit : 1 à 50 tonnes/heure
-
Puissance requise : 15 à 400 ch
-
Tailles de grille : de 1/16″ à 2″ selon l'application
-
Caractéristiques principales : roulements renforcés, rotors réversibles, systèmes de changement rapide de grille
Tamis et cribleurs
-
Capacité : 5 à 100 tonnes/heure
-
Tailles de maille : 4 à 400 mesh
-
Construction : acier inoxydable pour l'alimentaire et la pharmacie, acier au carbone pour l'industriel
-
Applications : tamisage primaire, calibrage, dépoussiérage et contrôle qualité
Systèmes de conditionnement : optimisation des procédés
Mélangeurs et malaxeurs
-
Mélangeurs à rubans : capacité de 50 à 5 000 litres, temps de cycle de 3 à 15 minutes
-
Mélangeurs à palettes : capacité de 100 à 10 000 litres, mélange à grande vitesse
-
Systèmes discontinus ou continus selon les exigences de production
-
Systèmes d'ajout de liquide : capacité d'ajout de 1 à 10 % avec doseurs de précision
Séchoirs et refroidisseurs
-
Refroidisseurs à contre-courant : capacité de 5 à 100 tonnes/heure, temps de séjour de 5 à 15 minutes
-
Séchoirs rotatifs : capacité d'évaporation de 1 à 50 tonnes/heure
-
Systèmes à lit fluidisé : manipulation délicate des matériaux fragiles
-
Régulation de température : précision de ±2 °C pour les produits sensibles
Manutention des matériaux et automatisation
Élévateurs à godets et systèmes d'alimentation
-
Plage de capacité : 10 à 500 pieds cubes/heure
-
Hauteurs de jambe : 10 à 150 pieds
-
Fabrication : acier au carbone ou inoxydable avec options homologuées USDA
-
Dispositifs de sécurité : détecteurs de mouvement, contrôleurs d'alignement de courroie, moteurs antidéflagrants
Vannes et déviateurs
-
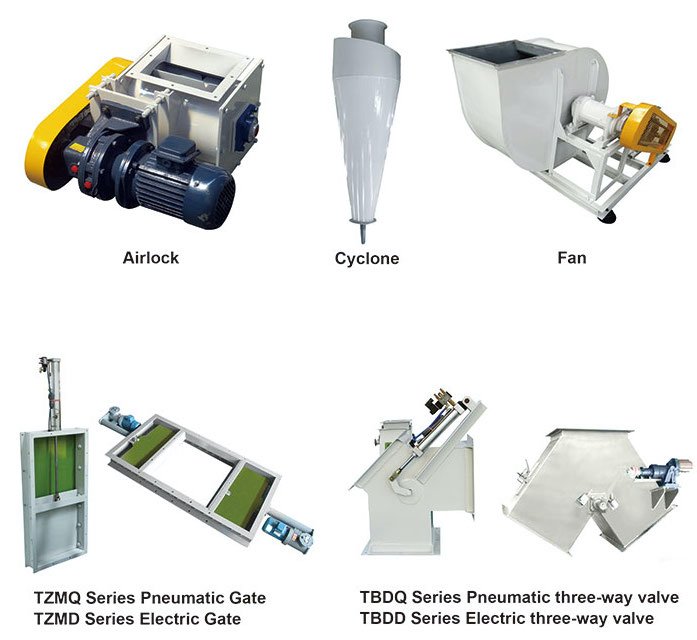
Vannes guillotine pneumatiques : diamètres de 4 à 12 pouces
-
Vannes rotatives : tailles de 6 à 24 pouces avec capacité de 0,5 à 200 pieds cubes/tour
-
Vannes de déviation : actionnement manuel, électrique ou pneumatique
Indicateurs de performance et critères de sélection
| Type d'équipement | Indicateurs clés de performance | Objectifs d'efficacité | Intervalles de maintenance |
|---|---|---|---|
| Broyeurs à marteaux | Tonnes/kWh, homogénéité de la taille des particules | Efficacité opérationnelle de 85 à 92 % | Remplacement des grilles : 200 à 800 heures |
| Mélangeurs | Coefficient de variation (objectif < 7 %), temps de cycle | Homogénéité des lots de 95 % et plus | Lubrification des roulements : 500 heures |
| Élévateurs à godets | Capacité (CFH), consommation d'énergie | Rendement mécanique de 90 % et plus | Inspection de la courroie : 250 heures |
| Refroidisseurs | Abaissement de température par minute, élimination de l'humidité | Baisse de température de 15 à 20 °C | Remplacement de la grille : 1 000 heures |
Exigences d'intégration :
-
Compatibilité du système de commande (interfaces automate et SCADA)
-
Interfaces mécaniques avec les équipements principaux
-
Intégration du système de sécurité (arrêts d'urgence, protecteurs)
-
Besoins en utilités (spécifications d'air, d'eau et d'électricité)
Applications sectorielles et analyse du retour sur investissement
Exploitation d'une usine d'aliments du bétail
Une usine d'aliments typique de 20 tonnes/heure nécessite de 500 000 $ à 800 000 $ d'équipements auxiliaires. La justification du retour sur investissement comprend :
-
Efficacité du mélangeur : La réduction du coefficient de variation de 10 % à 7 % améliore de 1,5 % l'indice de consommation
-
Performance du refroidisseur : Un refroidissement adéquat réduit de 3 à 5 % les pertes de granulés
-
Fiabilité des élévateurs : Éviter une journée d'arrêt permet d'économiser de 8 000 $ à 15 000 $ de production perdue
Production de granulés de biomasse
Les systèmes auxiliaires représentent 35 % du coût total d'une usine de biomasse. Les composants essentiels comprennent :
-
Séchoirs : Réduction de l'humidité de 50 % à 12 % avec une consommation de 1 200 à 1 500 kWh par tonne d'eau évaporée
-
Systèmes de criblage : Élimination des surdimensionnés et des fines pour améliorer la qualité des granulés et réduire l'usure des filières
-
Dépoussiérage : Systèmes à manches traitant de 10 000 à 50 000 pi³/min pour respecter la réglementation environnementale
Installations de transformation alimentaire
Les équipements auxiliaires sanitaires coûtent de 30 à 50 % de plus que les équivalents industriels, mais offrent :
-
Réduction du temps de nettoyage : Changement 40 à 60 % plus rapide avec les systèmes NEP (nettoyage en place)
-
Qualité améliorée : La détection et le criblage des métaux préviennent les réclamations pour contamination
-
Conformité réglementaire : Certifications USDA, FDA et 3-A pour les applications laitières et carnées
Chimie et pharmacie
Les systèmes auxiliaires de haute pureté offrent :
-
Conformité GMP : Traçabilité documentée des matériaux et dossiers de validation
-
Systèmes de confinement : Protège les opérateurs de l'exposition aux principes actifs
-
Contrôle de précision : Précision de ±1 % dans les opérations de pesage et de dosage
Stratégie d'approvisionnement et de mise en œuvre
Délais de livraison et considérations sur la chaîne d'approvisionnement
-
Équipement standard : 8 à 16 semaines
-
Solutions sur mesure : 16 à 28 semaines
-
Pièces de rechange : 2 à 6 semaines (les pièces critiques doivent être stockées sur site)
Facteurs de coût total de possession
-
Energy consumption: 25 à 35 % du coût d'exploitation
-
Maintenance préventive : 3 à 5 % de la valeur de l'équipement par an
-
Stock de pièces de rechange : 8 à 12 % du coût initial de l'équipement
-
Besoins de formation : 40 à 80 heures par opérateur
Bonnes pratiques d'intégration
-
Réaliser des tests de réception en usine (FAT) avant expédition
-
Exiger des modèles 3D pour la vérification des interférences
-
Mettre en place des programmes de maintenance prédictive dès le premier jour
-
Établir des garanties de performance claires avec des clauses pénales
Questions-réponses d'experts pour les intégrateurs de systèmes
Q1 : Quel est le composant auxiliaire le plus souvent négligé et à l'origine de défaillances système ?
A: Vannes guillotine et aiguillages sont fréquemment sous-spécifiés. Les opérateurs choisissent des actionneurs électriques manuels ou légers alors que des systèmes pneumatiques robustes sont nécessaires, ce qui entraîne une accumulation de matière, des interruptions de flux et, à terme, un arrêt du système. Une spécification correcte tient compte des caractéristiques des matières, de la fréquence des cycles et des exigences de sécurité intégrée.
Q2 : Comment calculer le retour sur investissement de la mise à niveau des équipements auxiliaires ?
R : Utilisez cette formule : ROI = (Économies annuelles / Coût de l'investissement) × 100 %. Les principales économies comprennent la réduction de la main-d'œuvre (heures économisées × taux horaire), l'amélioration du rendement (pourcentage de réduction des rebuts × valeur des matières), les économies d'énergie (réduction en kWh × coût de l'électricité) et l'évitement des arrêts (heures économisées × valeur de production par heure).
Q3 : Quelles sont les tendances actuelles des technologies intelligentes dans les équipements auxiliaires ?
R : Les trois principales tendances sont : 1) Capteurs de surveillance des vibrations sur les équipements rotatifs qui prédisent les défaillances 2 à 4 semaines à l'avance, 2) Cellules de charge sans fil sur les trémies et les silos fournissant des données d'inventaire en temps réel, et 3) Systèmes d'optimisation basés sur l'IA qui ajustent automatiquement les temps de mélange et les températures de séchage en fonction des caractéristiques des matières.
Q4 : Quelle est l'importance d'un séquencement correct des équipements dans les systèmes intégrés ?
R : Extrêmement important. Un séquencement inapproprié provoque des accumulations de matière, des bourrages d'équipements et des variations de qualité. La règle d'or : Toujours démarrer les systèmes depuis l'extrémité de déchargement en remontant vers l'admission. Les systèmes PLC modernes doivent inclure un contrôle automatique des séquences avec vérification par capteurs à chaque point de transfert.
Q5 : Quelle fréquence de maintenance assure une durée de vie optimale des équipements ?
R : Suivez cette hiérarchie : Quotidien (inspections visuelles, contrôle de la lubrification), Hebdomadaire (vérification de la tension des courroies, serrage des boulons), Mensuel (inspection des roulements, mesure de l'usure des composants), Trimestriel (contrôles d'alignement, lubrification complète), Annuellement (inspection complète avec démontage, remplacement des composants d'usure à 80 % de la durée de vie nominale).

Avis
Aucun avis pour le moment.