
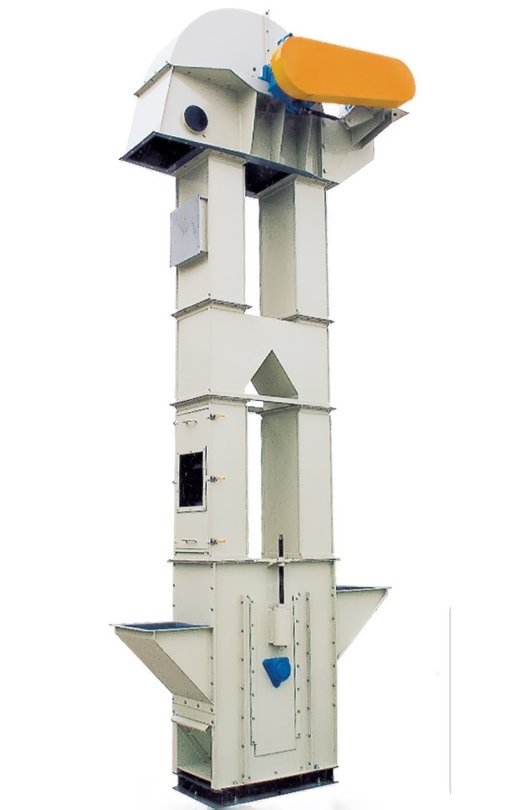
説明
技術仕様と設計構成
能力・寸法基準
-
処理能力範囲: バケットサイズと速度に応じて10~500立方メートル/時
-
揚程: 10~150フィート、極端な用途にはカスタム設計も対応可能
-
バケットサイズ: 容量1~50リットル、標準幅4~24インチ
-
運転速度: 20~200フィート/分、可変周波数駆動制御付き
部品設計と材料
-
バケットタイプ: CCタイプ(遠心排出)、連続タイプ(超大容量)、Vタイプ(精密排出)
-
牽引要素: スチールローラーチェーン、ポリエステル強化ベルト、またはチェーン・ベルト複合システム
-
ケーシング構造: 12~10ゲージ炭素鋼、304/316ステンレス、またはアルミニウム、防塵シール付き
-
駆動システム: トルクリミッタカップリングと逆転防止装置を備えた5~150 HPのギヤモータ
性能・効率指標
-
機械効率: モータから材料の揚送までのエネルギー伝達率85~95%
-
充填率: 適切なブート設計と供給条件により75~85%を達成可能
-
消費電力: 揚送高さと材料密度に応じて揚送1トンあたり0.5~2.0 kWh
-
騒音レベル: 追加の防音処理なしで75~85 dBA
業界別用途・構成選定
| 業界 | 推奨エレベータタイプ | 標準処理能力 | 材料に関する考慮事項 | 特長 |
|---|---|---|---|---|
| 穀物・飼料 | 遠心排出式 | 50-300 m³/h | 研磨性、中密度 | USDA認証対応、クイッククリーニング |
| 鉱物・骨材 | 連続式・スーパーキャパシティ | 100-500 m³/h | 高研磨性、高密度 | 耐摩耗ライナ、強化チェーン |
| 化学・プラスチック | 連続式・精密排出式 | 20-200 m³/h | 腐食性、爆発の可能性 | ステンレス構造、防爆仕様 |
| 食品・医薬品 | 衛生連続式 | 10-100 m³/h | 衛生要件、繊細な取扱い | CIP/SIPシステム、研磨済み表面 |
用途別エンジニアリング:
-
セメント・鉱物: 肉盛りバケット、マンガン鋼チェーン、耐衝撃ブートセクション
-
プラスチックペレット: 静電気制御ベルト、ペレット損傷を防ぐ丸みのあるバケット内部
-
食品: USDA承認材料、クイックディスコネクトバケット、洗浄対応モーター
-
爆発性粉塵環境: 爆発放散、動作監視、帯電防止部品
運用経済性と保守計画
総所有コスト分析
-
設備投資: 高さ・容量・材料に応じて15,000~150,000ドル
-
設置費用: 構造支持および統合に機器コストの20~35%
-
Energy Consumption: 負荷と高さに応じて稼働時間あたり0.40~1.80ドル
-
保守コスト: 計画保守として年間で初期投資の2~4%
予防保守スケジュール
-
毎日: 目視点検、異常音の確認、ブート内レベル点検
-
毎週: 軸受の潤滑、ベルト・チェーン張力の確認、ライニングの点検
-
毎月: バケットの摩耗検査、位置合わせ確認、排出パターンの検証
-
毎年: 総合点検、摩耗部品の交換、監視システムの再校正
性能最適化戦略
-
負荷監視: スマートセンサーを導入し、供給速度を最適化して過負荷を防止
-
速度制御: VFDを導入し、エレベーター能力を処理需要に適合させる
-
予防的交換: バケットとチェーンを定格摩耗寿命の80%で交換するよう計画
-
Energy Recovery: 降荷用途向けの回生駆動システムを検討
プラントエンジニア向け専門家Q&A
Q1:エレベーターの保守または交換が必要な主な指標は何ですか?
A:以下の警告サインに注意してください。負荷変化なしでの消費電力増加、目視可能なバケットやベルトの位置ずれ、異常な騒音パターン(特に金属の擦れ音)、能力低下、バケットリップやチェーンピンの目視可能な摩耗。最新の監視システムは振動解析やサーモグラフィによりこれらの問題を早期に検出できます。
Q2:ベルト駆動とチェーン駆動のシステムをどう選定すればよいですか?
A:ベルトシステム(通常は鋼線補強ゴムまたはポリエステル)は、一般的な用途でより滑らかな運転、低騒音、優れた耐食性を提供します。チェーンシステムは、重く摩耗性のある材料や高温用途において優れた強度を発揮します。判断は通常材料特性に基づき、180°F以上の材料や鋭利で摩耗性のあるエッジを持つ材料にはチェーンが好まれます。
Q3:適切に保守されたバケットエレベーターの一般的な運用寿命はどのくらいですか?
A:総合的な保守により、構造ケーシングは15~25年、トラクション要素(ベルト/チェーン)は3~7年が見込まれます。バケットは材料の摩耗性に応じて通常2~5年持続します。駆動システムは通常、連続運転7~10年後にオーバーホールまたは交換が必要です。
Q4:壊れやすい材料の取扱いで製品劣化を最小化するにはどうすればよいですか?
A:低速運転(40~80 fpm)の連続式バケットを採用し、鋭い角のない丸みのあるバケット設計を使用し、適切なブート装着で衝撃を最小化し、ブート部に低摩擦ライナーを検討してください。極めて壊れやすい製品には、特別に設計された「やさしい取扱い」エレベーターにより製品損傷を0.5%未満に低減できます。
Q5:バケットエレベーターの運用に不可欠な安全システムは何ですか?
A:最新のエレベーターには以下を含めるべきです。ベルト位置ずれスイッチ、動作監視装置、速度センサー、ブートレベルインジケーター、軸受温度モニター、該当する場合は爆発放散装置。逆転防止装置は傾斜エレベーターの逆回転防止に不可欠であり、全長にわたる非常停止ロープはオペレーターの安全なアクセスを提供します。
レビュー
まだレビューはありません。