
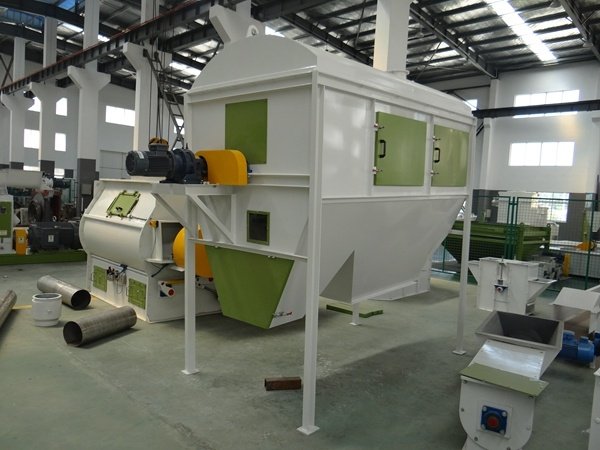
説明
技術仕様と動作原理
分離技術と効率
-
サイクロン作用: 接線方向入口設計により800~2,500 RPMの渦を生成し、粗大粒子を分離
-
慣性分離: 急激な方向転換を利用したバッフルプレートシステム
-
重力沈降: 重量粒子の落下除去のための低速チャンバー
-
多段設計: 複合的なアプローチにより10ミクロン以上の粒子で85~98%の効率を達成
性能指標と物理仕様
-
風量能力: 500~50,000 CFM、圧力損失0.5~2.5インチWC
-
粒子カットポイント: 設計および用途に応じて10~50ミクロン
-
構造材料: 12~14ゲージ炭素鋼、304ステンレス、または耐摩耗コーティング
-
耐温度性: 適切な材料選定により-40°F~450°F(-40°C~232°C)
設置・統合機能
-
入口/出口構成: フランジ、差し込み式、またはネジ式接続
-
取付オプション: 構造支持脚、壁面ブラケット、または機器への直接取付
-
排出機構: 手動ダンプゲート、ロータリーバルブ、またはスクリューコンベヤ
-
アクセスとメンテナンス: 点検ポート、清掃用ドア、クイックディスコネクト部
用途別性能データ
| 業界用途 | 効率評価 | 主要粒子径範囲 | 圧力損失 | メンテナンス間隔 |
|---|---|---|---|---|
| 穀物の取り扱いと加工 | 92-97% | 20~500ミクロン | 0.8~1.5″ WC | 3~6か月 |
| 鉱業・鉱物処理 | 85-95% | 15~200ミクロン | 1.2~2.5″ WC | 1~3か月 |
| 木工・バイオマス | 88-96% | 10~300ミクロン | 0.6~1.8″ WC | 2~4か月 |
| 化学・粉体処理 | 90-98% | 5~100ミクロン | 0.5~1.2″ WC | 6~12か月 |
| HVAC・建物保護 | 80-90% | 15~150ミクロン | 0.4~0.9″ WC | 12~24か月 |
用途別の運用上のメリット:
-
農業施設: 穀物粉塵の蓄積を防ぎ、爆発リスクを低減
-
鉱山作業: 粉塵の多い環境で一次フィルターの寿命を300~500%延長
-
製造工場: 施設の清掃コストを40~70%削減
-
発電: 重要な熱交換器をファウリングやエロージョンから保護
業界での導入と経済的影響
穀物エレベーターおよび加工施設
農業環境では、空気が高価なバグハウスフィルターに到達する前に、プレクリーナーが穀物ダストや異物の大部分を捕捉します。毎時10,000ブッシェルを処理する典型的な穀物エレベーターでは、サイクロンプレクリーナーの導入後、一次フィルターの交換サイクルを6か月から24か月に延長したと報告されており、これによりフィルターコストだけで年間18,000ドルの削減となりました。
鉱業・鉱物採掘
研磨性の高い岩石粉塵を扱う鉱業操業では、プレクリーナーが最終ろ過段階に到達する前に最も損傷の大きい粒子を除去します。ある銅精鉱プラントでは、一次フィルターの消費量を68%削減するとともに、粗大粒子によるブレードのエロージョンが減少したことでファンの保守頻度も低減しました。
木材製品とバイオマスエネルギー
木材加工施設では、プレクリーナーが樹皮、木片、粗大ダストを捕捉し、これらが微細フィルターを早期に目詰まりさせるのを防ぎます。中規模のペレット工場では、頻繁なフィルター交換を解消したことでシステム稼働率が22%向上し、パルス洗浄用の圧縮空気消費量も35%削減されました。
産業用HVAC・施設保護
建物の空気取入口に設置された大規模プレクリーナーは、内部環境と設備を大気中の粉塵から保護します。粉塵の多い地域にある製造施設では、慣性分離式プレクリーナーの導入後、内部清掃コストが45%削減され、HVACフィルターの寿命が60%延長されたと報告されています。
経済的正当性とROI分析
総所有コストに関する考慮事項
-
設備投資: 処理能力と構造に応じて1,500~25,000ドル
-
設置費用: 構造およびダクトの改造に500~5,000ドル
-
運用上の削減効果: フィルター交換費用の削減により年間2,000~15,000ドル
-
Energy Savings: システム圧力損失とファン電力消費量の10~25%削減
投資回収率の計算
-
回収期間: ほとんどの産業用途で通常6~18か月
-
フィルターコストの削減: 一次フィルター消費量の50~80%削減
-
保守作業: フィルター交換時間の30~60%短縮
-
システム信頼性: フィルター関連の問題によるダウンタイムを削減
性能検証方法
-
差圧監視: プレクリーナーとシステム圧力損失を追跡
-
フィルター点検: 一次フィルターの粒子負荷パターンを記録
-
Energy Consumption: 設置前後のファンモーター電流値を監視
-
排出ガス試験: システム効率が設計仕様を満たしていることを確認
システム設計者向け専門家Q&A
Q1: ろ過システムにおいてプレクリーナーが経済的に正当化されるのはどのような場合ですか?
A: プレクリーナーは、粉塵濃度が50 mg/m³を超える場合、粒径分布に10ミクロン以上の粒子が相当量含まれる場合、または一次フィルターの交換コストが年間2,000ドルを超える場合に最大の価値を発揮します。また、下流機器の早期摩耗を引き起こす研磨性物質を扱う場合にも不可欠です。
Q2: サイクロン分離技術と慣性分離技術のどちらを選ぶべきですか?
A: サイクロンプレクリーナーは高粉塵負荷(>100 mg/m³)や大きな粒子(>20ミクロン)に優れ、慣性分離器は中程度の粉塵負荷や広い粒径分布により適しています。極端な条件では、両技術を組み合わせた多段システムが最も包括的な保護を提供します。
Q3: 最適なプレクリーナー性能に必要なメンテナンスは何ですか?
A: 摩耗面の定期点検(四半期ごと)、排出機構の動作確認(毎月)、空気漏れのチェック(半年ごと)。最も重要なメンテナンスは、捕集した物質の再飛散を防ぐため、粉塵排出システムを詰まらせないことです。
Q4: プレクリーナー効率は下流フィルターの選定にどう影響しますか?
A: 効果的なプレクリーニング(85%以上の効率)により、多くの場合、より高い気布比でそれほど堅牢でない一次フィルターを指定でき、初期コストと継続的な圧力損失の両方を削減できます。また、粗粒子と微粒子の両方に対応する妥協した濾材ではなく、微粒子に最適化された特殊濾材を選択できるようになります。
Q5: プレクリーナーは既存システムに後付けできますか?
A: はい、ほとんどのプレクリーナーは適切な設計により既存のダクトに組み込めます。主な検討事項は、プレクリーナーの前後に十分な直管区間(通常3~5ダクト径)を確保すること、追加重量に対する構造支持の確保、システムファン容量が追加の圧力損失に対応できることの確認です。



レビュー
まだレビューはありません。