

Beschreibung
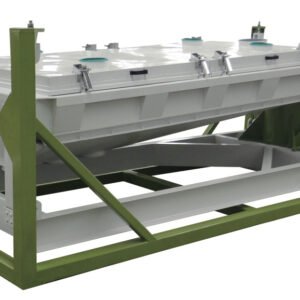
Technische Spezifikationen und Funktionsprinzipien
Konstruktion des Kühlsystems
-
Luftstromauslegung: Gegenstrom- oder Querstromkonfiguration mit 2.000–20.000 CFM Kapazität
-
Wärmetauscherfläche: Streckmetall-Siebdecks oder Lochbleche zur Maximierung der Oberfläche
-
Kühleffizienz: 80–95 % Wärmeabfuhr aus Materialien bis 200 °F (93 °C)
-
Umgebungsanforderungen: Temperaturabsenkung um 15–30 °F (8–17 °C) im Einzeldurchlauf
Siebtechnik und Vibrationsmechanik
-
Antriebsmechanismus: Doppel-Exzenterwelle oder elektromagnetische Antriebe mit 800–3.600 U/min
-
Siebdeck-Konfiguration: Ein-, Zwei- oder Dreideck-Ausführungen mit 2–200 Mesh
-
Amplitudenkontrolle: Einstellbarer Hub von 1–10 mm zur materialspezifischen Optimierung
-
Beschleunigungskraft: 3–7 G für effiziente Schichtung und Trennung
Systemaufbau und Materialien
-
Kontaktflächen: Edelstahl 304 oder 316 (Lebensmittel/Pharma), Kohlenstoffstahl mit Industriebeschichtungen
-
Isolation System: Gummi- oder Federelemente mit 85–95 % Reduktion der Schwingungsübertragung
-
Modulares Design: Standardbreiten von 24–96 Zoll, kundenspezifische Längen erhältlich
-
Wartungszugang: Schnellverschlussabdeckungen und abklappbare Paneele für Siebwechsel
Leistungsspezifikationen nach Anwendung
| Branchenanwendung | Durchsatz (Tonnen/Stunde) | Kühleffizienz | Siebtrennschärfe | Typische Temperaturabsenkung |
|---|---|---|---|---|
| Tierfutterpellets | 5-30 | 85-92% | ±5 % Größenabweichung | 160 °F auf 95 °F (71 °C auf 35 °C) |
| Kunststoffe und Polymere | 2-15 | 80-88% | ±3 % Größenabweichung | 180 °F auf 100 °F (82 °C auf 38 °C) |
| Chemische Verbindungen | 1-10 | 75-85% | ±2 % Größenabweichung | 150 °F auf 90 °F (66 °C auf 32 °C) |
| Lebensmittelzutaten | 3-20 | 90-95% | ±4 % Größenabweichung | 140°F bis 85°F (60°C bis 29°C) |
Betriebsparameter:
-
Verweilzeit: 2–8 Minuten, einstellbar über Deckneigung und Vibrationsintensität
-
Stromverbrauch: 5–40 PS je nach Systemgröße und Kapazität
-
Geräuschpegel: 70–85 dBA, Schallschutzgehäuse erhältlich
-
Luft-zu-Produkt-Verhältnis: 100–300 CFM pro verarbeiteter Tonne/Stunde
Branchenspezifische Umsetzung und Vorteile
Futtermühlenbetrieb
In der Tierfutterproduktion erfüllen Kühl-Siebmaschinen den doppelten Zweck, Pellets zu stabilisieren und Feingut zu entfernen. Ein typisches System mit 20 Tonnen/Stunde senkt die Pellet-Temperatur von 160°F auf innerhalb von 10°F der Umgebungstemperatur und entfernt dabei 3–8 % Feingut zum Recycling. Diese gleichzeitige Verarbeitung verhindert Feuchtigkeitskondensation, die auftritt, wenn heiße Pellets ohne ordnungsgemäße Kühlung gelagert werden, und verringert Verderb und mikrobielles Wachstum.
Kunststoff-Compoundierung und Recycling
Bei der Kunststoff-Pelletverarbeitung verhindern Kühl-Siebmaschinen thermische Verformung und entfernen Angel Hair (Fäden) und Feingut, die nachgelagerte Verarbeitungsprobleme verursachen. Systeme, die 10 Tonnen/Stunde Polypropylen-Pellets verarbeiten, erreichen eine Temperatursenkung von 180°F auf 100°F und entfernen dabei 99 % der Unterkornpartikel, was die Spritzgussqualität deutlich verbessert und Maschinenstillstand reduziert.
Chemische Verarbeitung
In der chemischen Produktion ermöglichen diese Systeme eine präzise Temperaturregelung für wärmeempfindliche Verbindungen und stellen gleichzeitig sicher, dass die Partikelgrößenverteilung den Spezifikationen entspricht. Die geschlossene Bauweise hält Staub und Dämpfe zurück und unterstützt Arbeitssicherheit sowie die Einhaltung von Vorschriften. Ein Spezialchemiehersteller meldete eine Reduzierung der Verklumpungsprobleme um 40 % nach der Einführung der Kühl-Siebtechnologie.
Lebensmittel- und Zutatenproduktion
Lebensmitteltaugliche Kühl-Siebmaschinen verarbeiten alles von Frühstückscerealien bis zu pulverförmigen Zutaten in USDA- und FDA-konformen Ausführungen. Die schnelle Kühlung verhindert Feuchtigkeitswanderung und Qualitätsverlust, während die Siebfunktion ein gleichbleibendes Produkterscheinungsbild und eine konstante Funktionalität gewährleistet. Hygienische Ausführungen mit Schnellzerlegung ermöglichen eine gründliche Reinigung und Allergenkontrolle.
Integration und betriebswirtschaftliche Aspekte
Überlegungen zur Systemintegration
-
Vorgeschaltete Anlagen: Anbindung an Trockner, Extruder oder Pelletmühlen
-
Nachgeschaltete Verarbeitung: Integration mit Beschichtungssystemen, Verpackungslinien oder Lagersilos
-
Steuerungssysteme: SPS-Schnittstelle für automatisierten Betrieb und Datenerfassung
-
Materialhandling: Kompatibilität mit Becherwerken, Förderern und pneumatischen Systemen
Analyse der Gesamtbetriebskosten
-
Investition in die Ausrüstung: 25.000–150.000 $ je nach Kapazität und Ausstattung
-
Installationskosten: 5.000–25.000 $ für strukturelle und medienseitige Anschlüsse
-
Energy Consumption: 15–80 kWh Betriebskosten pro 8-Stunden-Schicht
-
Wartungsanforderungen: Siebaustausch alle 1.000–3.000 Stunden, Lagerinspektion vierteljährlich
Faktoren zur Begründung des ROI
-
Qualitätsverbesserung: 15–30 % weniger Produktausscheidungen und Kundenrücksendungen
-
Platzersparnis: 40–60 % weniger Stellfläche als bei getrennten Kühl- und Siebeinheiten
-
Arbeitseffizienz: 1–2 Bediener eingespart durch automatisierte Materialhandhabung
-
Energy Recovery: Wärmetauschoptionen für zurückgewonnene thermische Energie
Experten-Fragen und -Antworten für Verfahrenstechniker
Frage 1: Was ist die optimale Kühlstrategie für verschiedene Materialarten?
Antwort: Rieselfähige Pellets profitieren von einer Gegenstromkühlung mit maximaler Luftkontaktzeit. Empfindliche Materialien erfordern schonendere Querstromausführungen, um Bruch zu vermeiden. Feine Pulver benötigen eine kontrollierte Luftführung, um Staubbildung zu verhindern und gleichzeitig eine ausreichende Kühlung sicherzustellen. Jedes Material hat spezifische Anforderungen, die bei der Auslegung der Anlage geprüft werden sollten.
Frage 2: Wie beeinflusst die Siebverstopfung die Kühleffizienz?
Antwort: Verstopfte Siebe verringern sowohl die Siebgenauigkeit als auch die Kühlleistung, da der Luftstrom durch das Materialbett eingeschränkt wird. Moderne Systeme verfügen über Kugelrost- oder Bürstenreinigungssysteme, die die Sieböffnungen kontinuierlich freihalten und so während des gesamten Betriebs 90–95 % des Auslegungsluftstroms aufrechterhalten.
Frage 3: Was sind die wichtigsten Unterschiede zwischen mechanischen und elektromagnetischen Antriebssystemen?
Antwort: Mechanische Antriebe mit Exzenterwellen bieten eine hohe Leistung für schwere Materialien, ermöglichen jedoch nur eine begrenzte Schwingungskontrolle. Elektromagnetische Systeme liefern präzise, sofort verstellbare Schwingungsmuster, die sich ideal für empfindliche Produkte eignen, haben aber geringere Leistungsgrenzen. Die Wahl hängt von den Materialeigenschaften und den Verarbeitungsanforderungen ab.
Frage 4: Wie können wir den Energieverbrauch im Kühl- und Siebbetrieb optimieren?
Antwort: Setzen Sie Frequenzumrichter sowohl an den Schwingungsmotoren als auch an den Kühlventilatoren ein, um den Stromverbrauch an die tatsächliche Last anzupassen. Verwenden Sie Temperatursensoren, um die Kühlintensität automatisch zu verringern, sobald sich die Produkte der Zieltemperatur nähern. Ziehen Sie Wärmerückgewinnungssysteme in Betracht, die Abwärme für die Gebäudeheizung oder die Vorwärmung der Zuluft nutzen.
Frage 5: Welche Anpassungsoptionen stehen für besondere Anwendungen zur Verfügung?
Antwort: Systeme können mit speziellen Siebmaterialien (Polyurethan, gummibeschichtet oder Drahtgewebe), explosionsgeschützter Bauweise, CIP-Systemen (Clean-in-Place), inerten Kühlgasatmosphären sowie integrierter Metallerkennung oder Magnetabscheidung angepasst werden. Die meisten Hersteller bieten Pilotversuche an, um die Leistung vor der großtechnischen Umsetzung zu validieren.


Bewertungen
Es gibt noch keine Bewertungen.