
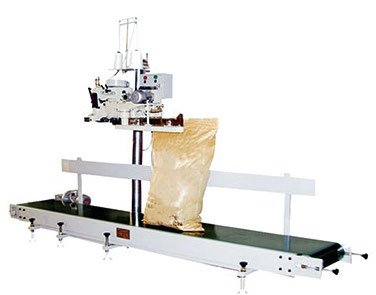
Descripción
Especificaciones técnicas y configuraciones del sistema
Estructura de la cinta transportadora y sistemas de accionamiento
-
Construcción del bastidor: Perfil de aluminio o acero con recubrimiento en polvo con patas ajustables
-
Mecanismo de accionamiento: Motores de CC sin escobillas con control de velocidad variable (0-20 m/min)
-
Superficie de trabajo: Superficies de polietileno de baja fricción, recubiertas de silicona o de rodillos
-
Dimensiones del módulo: Anchos estándar de 24-48 pulgadas, longitudes de 4-12 pies por módulo
Sistemas de control y funciones de automatización
-
Sincronización de velocidad: Ajuste de la velocidad de la cinta al ritmo de costura del operador
-
Control de posicionamiento: Posiciones de parada programables con mecanismos de elevación neumáticos
-
Monitoreo de producción: Seguimiento por RFID, conteo de piezas e informes de eficiencia
-
Capacidades de integración: Conectividad PLC con sistemas ERP y MES
Ergonomía de la estación de trabajo y accesorios
-
Ajuste de altura: Sistemas de elevación eléctricos o neumáticos (rango de 24-36 pulgadas)
-
Integración de iluminación: Iluminación LED para tareas con temperatura de color ajustable
-
Gestión de materiales: Organizadores de hilos, recogedores de recortes y soportes para accesorios
-
Interfaz del operador: Pantallas táctiles con datos de producción e instrucciones
Aplicaciones industriales y métricas de rendimiento
Líneas de cierre de sacos de boca abierta
-
Líneas de sacos de PP tejido: Líneas de 5-7 estaciones que producen 600-900 sacos por turno de 8 horas
-
Sacos de papel multicapa: Transportadores de alta resistencia para sacos kraft con 8-12 operaciones
-
Aplicaciones especializadas: Sistemas de transporte sincronizados para el plegado de la parte superior de los sacos, la inserción de papel crepé y el cosido de etiquetas
-
Impacto en la calidad: Una alimentación constante reduce la desviación de las costuras y mejora la calidad de la puntada
Producción de interiores automotrices
-
Ensamblaje de fundas de asiento: Líneas de múltiples estaciones para la coincidencia de patrones complejos
-
Fabricación de techos interiores: Sistemas de transporte aéreo para la manipulación de componentes grandes
-
Manipulación de materiales: Capacidad para cuero, vinilo y materiales compuestos
-
Requisitos de precisión: Precisión de posicionamiento de ±1 mm para la alineación de componentes
Producción de tejidos industriales y big bags
-
Big bags FIBC: Líneas de ensamblaje de sacos de cuatro asas y de tipo eslinga para cargas de 500-2.000 kg
-
Geotextiles y lonas: Costura de unión larga para tejidos recubiertos de gran anchura
-
Sacos de PP tejido: Costura reforzada del dobladillo superior para pesos de llenado elevados
-
Seguimiento del cumplimiento: Trazabilidad de lotes mediante sistemas de escaneo integrados
Plantas de envasado de piensos y fertilizantes
-
Cierre de sacos de pienso: Transportadores de precisión para sacos abiertos de 10-50 kg
-
Sacos de fertilizantes y productos químicos: Sistemas modulares que manejan diversos tamaños y materiales
-
Enfoque en la calidad: Alineación constante de las costuras y control de la tensión
-
Flexibilidad de producción: Cambio rápido entre variantes de producto
Datos de rendimiento y especificaciones operativas
| Tipo de sistema | Velocidad de línea (m/min) | Estaciones por línea | Capacidad diaria (unidades) | Mejora de la calidad |
|---|---|---|---|---|
| Línea básica de cierre de sacos | 2-5 | 6-12 | 500-1,200 | Reducción de defectos del 15-25% |
| Sistema modular avanzado | 5-15 | 12-24 | 1,200-3,000 | Reducción de defectos del 25-40% |
| Industrial de servicio pesado | 1-4 | 4-8 | 200-600 | Mejora de la consistencia del 20-30% |
| Configuración personalizada | 0.5-10 | 3-20 | Varía según el producto | Resultados específicos del proyecto |
Métricas de eficiencia operativa:
-
Tiempo de cambio: 15-45 minutos para cambios de estilo de producto
-
Rendimiento de disponibilidad: 94-98% con mantenimiento preventivo
-
Utilización del espacio: 20-40% mejor que los sistemas por lotes tradicionales
-
Tiempo de formación: 1-3 semanas para la competencia del operador
Integración y justificación económica
Consideraciones de diseño de la línea de producción
-
Análisis del flujo de trabajo: Mapeo de procesos para determinar la secuencia y los tiempos de las estaciones
-
Zonas de amortiguación: Ubicación estratégica para el inventario en proceso
-
Puntos de control de calidad: Estaciones de inspección integradas con mecanismos de rechazo
-
Alimentación de materiales: Soportes de rollos y dispensadores de componentes automatizados
Análisis del coste total de propiedad
-
Inversión en equipos: 15.000-80.000 $ según la complejidad y el nivel de automatización de la línea
-
Instalación y puesta en marcha: 3.000-15.000 $ para la configuración y la integración
-
Costos operativos: Energy consumption 2-8 kWh per 8-hour shift
-
Requisitos de mantenimiento: Limpieza diaria, inspección mecánica mensual y revisión general anual
Factores de cálculo del ROI
-
Productividad laboral: 3-5 operadores sustituidos por línea automatizada
-
Aumento del rendimiento: 25-60% más unidades por pie cuadrado de espacio de fábrica
-
Ahorro por calidad: 15-30% de reducción en retrabajos y desperdicio de materiales
-
Reducción de la formación: Incorporación de operadores un 40-70% más rápida
Estrategia de implementación y buenas prácticas
Enfoque de implementación por fases
-
Fase 1: Línea piloto única con 4-6 estaciones
-
Fase 2: Ampliación a varias líneas con optimización de procesos
-
Fase 3: Integración completa con los departamentos de corte y acabado
-
Fase 4: Implementación de un sistema de datos para la monitorización en tiempo real
Métodos de validación del rendimiento
-
Estudios de tiempos: Análisis antes/después del contenido de mano de obra directa
-
Auditorías de calidad: Mediciones del rendimiento en primera pasada y seguimiento de defectos
-
Opinión de los operarios: Evaluación ergonómica y satisfacción con el flujo de trabajo
-
Análisis financiero: Cálculo del periodo de amortización y del retorno de la inversión
Preguntas y respuestas de expertos para responsables de producción
P1: ¿Cuál es el periodo de amortización típico de los sistemas de transporte por conveyor para costura?
R: La mayoría de las instalaciones se amortizan en 8-18 meses gracias a la reducción de mano de obra (normalmente 3-5 operarios por línea), la mejora de la calidad (reducción de defectos del 15-30%) y el aumento del rendimiento (mejora de la capacidad del 25-40%). El plazo exacto depende del volumen de producción, los costes de mano de obra y la complejidad del producto.
P2: ¿Qué dificultad tiene reconfigurar los sistemas de transporte para cambios de producto?
R: Los sistemas modulares modernos ofrecen una gran flexibilidad. Los cambios básicos de estilo requieren de 15 a 30 minutos de ajustes, mientras que una reconfiguración importante suele llevar de 2 a 4 horas. La clave está en las interfaces estandarizadas y los componentes de desconexión rápida, que minimizan el tiempo de inactividad durante las transiciones de producto.
P3: ¿Qué formación necesitan los operarios que se pasan al trabajo con conveyor?
R: La mayoría de los operarios se adaptan en 1-3 semanas. La formación se centra en la sincronización del ritmo (ajustar el ritmo personal a la velocidad del conveyor), las nuevas técnicas de manipulación de materiales y los procedimientos de inspección de calidad. La curva de aprendizaje suele ser un 40-60% más rápida que en los sistemas tradicionales, gracias a la menor complejidad en la manipulación de materiales.
P4: ¿Cómo se integran los conveyors de costura con los equipos de producción existentes?
R: La integración se produce en varios niveles: interfaces mecánicas con las mesas existentes, conexiones eléctricas para la distribución de energía e integración de datos con los sistemas de monitorización de la producción. La mayoría de los fabricantes ofrecen ingeniería a medida para una integración perfecta con modelos específicos de máquinas de coser y con la distribución de la fábrica.
P5: ¿Qué requisitos de mantenimiento debemos prever?
R: Limpieza diaria (15-20 minutos), inspección semanal de los mecanismos de accionamiento y los sistemas de seguridad, comprobación mensual de la lubricación y la tensión de las correas, y revisión general anual. Los costes de mantenimiento suelen representar del 2 al 4% de la inversión inicial al año, muy inferiores al ahorro en mano de obra que se consigue.


Reseñas
Todavía no hay reseñas.