
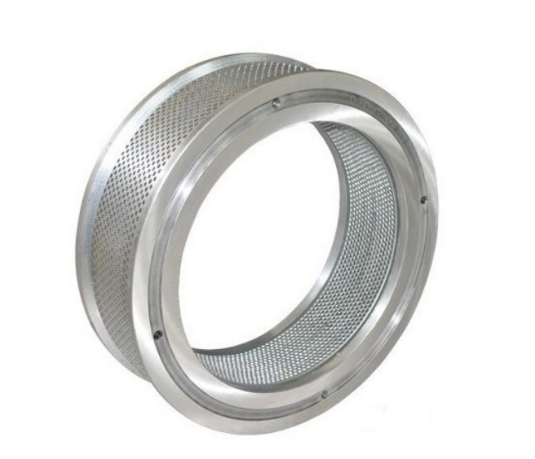
Beschrijving
Techniek en specificaties: verder dan basisstaal
De effectiviteit van een ringmatrijs wordt bepaald door de interne geometrie en de materiaalkunde. Het is een dikwandige stalen cilinder, doorboord met duizenden precisie bewerkte gaten.
1. Kritieke matrijspecificaties:
-
L/D-verhouding (lengte-diameterverhouding van de gaten): Dit is de meest kritieke specificatie. Een hogere L/D-verhouding (bijv. 10:1) zorgt voor meer wrijving en compressie, wat leidt tot hardere, duurzamere pellets, maar vereist meer vermogen. Een lagere L/D-verhouding (bijv. 6:1) is bedoeld voor minder dichte materialen of lagere vermogensbeperkingen.
-
Matrijsdikte: Rechtstreeks gerelateerd aan de L/D-verhouding en noodzakelijk om immense interne druk te weerstaan, vaak meer dan 20.000 psi.
-
Boorgatpatroon en aantal gaten: De rangschikking en het aantal gaten beïnvloeden de gelijkmatigheid van slijtage en de totale productie. Een hoger aantal gaten verhoogt de productiecapaciteit voor een gegeven matrijsdiameter.
-
Geometrie van inlaat en uitlaat: De inlaat is doorgaans conisch (afgeschuind) om materiaal in te leiden, terwijl de uitlaat verzonken of recht kan zijn, wat de pelletafgifte en duurzaamheid beïnvloedt.
2. Materiaal en warmtebehandeling:
-
Standaard gelegeerd staal (bijv. 20MnCr5): Een kosteneffectieve keuze voor standaard voertoepassingen. Door carboneren en warmtebehandeling wordt een harde, slijtvaste oppervlakte (58-62 HRC) bereikt met een taaie, schokabsorberende kern.
-
Hoogwaardig roestvast staal (bijv. 420/440 gemodificeerd): Biedt superieure corrosiebestendigheid voor recepten met hoog zoutgehalte of hoog vochtgehalte (bijv. aquacultuurvoer, biomassa met hoog chloorgehalte). Dit verlengt de levensduur aanzienlijk in corrosieve omgevingen.
-
Bimetaal/TwinCast-technologie: De geavanceerde oplossing voor sterk schurende materialen zoals hout of minerale grondstoffen. Het matrijsblok is vervaardigd uit een taaie gelegeerde staalsoort, terwijl het inwendige werkoppervlak een opgesmolten laag van een extreem slijtvaste materiaalsoort is, zoals hoogchroomcarbide. Dit kan de levensduur ten opzichte van standaardmatrijzen verdrievoudigen.
Tabel met standaardafmetingen en configuratie:
| Diameter matrijsboring (mm) | Typische matrijsbreedte/dikte (mm) | Effectief gatengebied (cm²) | Geschikt vermogensbereik (kW) |
|---|---|---|---|
| 450 | 140 – 180 | 350 – 550 | 90 – 132 |
| 560 | 160 – 200 | 600 – 900 | 160 – 250 |
| 700 | 180 – 220 | 1000 – 1500 | 250 – 355 |
| 800 | 200 – 250 | 1500 – 2200 | 355 – 450 |
Toepassingsspecifieke matrijsselectie
Productie van diervoeder
-
Pluimvee en vee: Standaard L/D-verhoudingen van 8-10 zijn gebruikelijk. Grootten van de boringen variëren van 3,0 mm tot 8,0 mm. Het belangrijkste is een consistente gattolerantie om een gelijkmatige hardheid van de pellets te waarborgen.
-
Aquacultuur (visvoer): Vereist kleinere boringen (1,5 mm – 4,0 mm) en vaak een hogere L/D-verhouding (12:1 of meer) om waterstabiele, zinkende pellets te creëren. Corrosiebestendige materialen zijn vaak verplicht.
Productie van biomassapellets
-
Houtpellets: Dit is de meest schurende toepassing. Matrijzen vereisen de hardste, meest slijtvaste materialen, doorgaans een bimetaalconstructie met een carbide laag. L/D-verhoudingen zijn doorgaans 6-8 om het energieverbruik bij dichte hardhoutvezels te beheersen.
Industriële en chemische pelletisering
-
Meststoffen, mineralen, chemicaliën: De materiaalsamenstelling bepaalt de keuze. Sterk corroderende zouten vereisen roestvast staal, terwijl mineraalmengsels extreme slijtvastheid vereisen. Specifieke lossingshoeken en boringgeometrieën worden vaak op maat gemaakt.
Inkoop en operationele economie
Berekening van de total cost of ownership (TCO):
Distributeurs dienen klanten weg te leiden van de initiële kosten en richting TCO te sturen.
TCO = (kosten matrijs) / (geproduceerde ton over de levensduur van de matrijs)
Voorbeeld:
-
Matrijs A (standaard): $ 5.000, produceert 15.000 ton. TCO = $ 0,33/ton
-
Matrijs B (premium bimetaal): $ 12.000, produceert 50.000 ton. TCO = $ 0,24/ton
Ondanks de hogere initiële kosten biedt matrijs B een 27% lagere kosten per ton.
Levertijden & logistiek:
De standaard levertijden voor matrijzen zijn 8-12 weken. Op maat gemaakte configuraties (speciale gatgroottes, bimetaal) kunnen oplopen tot 16 weken. Een enkele matrijs van 700 mm kan meer dan 800 kg wegen, wat een degelijke logistieke planning vereist.
Belangrijke vragen voor het beoordelen van leveranciers:
-
“Kunt u de materiaalcertificering en het hardheidstestrapport (HRC) voor het werkoppervlak van de matrijs verstrekken?”
-
“Wat is de tolerantie op de gatdiameter (±0,05 mm is standaard voor precisiematrijzen)?”
-
“Biedt u een revisieservice (opnieuw uitboren) aan om de levensduur van de matrijs te verlengen?”
Vraag en antwoord van experts voor pelletmolenexploitanten
Vraag 1: Wat zijn de definitieve tekenen dat een ringmatrijs moet worden vervangen of onderhouden?
Antwoord: De belangrijkste indicatoren zijn: 1) Een consistente daling van de productiecapaciteit bij gelijk ampèrage, 2) Een zichtbare toename van de fijnstofvorming (verminderde pelletkwaliteit), en 3) Een aanzienlijke toename van het energieverbruik (kWh/ton). Visueel zijn versleten inlaatfasen en gepolijste, vergrote gaten duidelijke tekenen.
Vraag 2: Kan een ringmatrijs opnieuw worden uitboord, en wanneer is dit economisch haalbaar?
Antwoord: Ja, een matrijs kan opnieuw worden uitboord door de versleten gaten naar een grotere diameter te bewerken. Dit is alleen haalbaar als er voldoende basismetaaldikte is om de structurele integriteit te behouden en na het uitboren een effectieve L/D-verhouding te bereiken. Het is doorgaans een kosteneffectieve optie voor hoogwaardige, dikke matrijzen die slechts gedeeltelijk versleten zijn.
Vraag 3: Hoe beïnvloedt de keuze van de walsmantel de levensduur van de ringmatrijs?
Antwoord: Ze vormen een op elkaar afgestemd geheel. Het gebruik van te harde of onjuist geprofileerde walsmantels veroorzaakt versnelde en ongelijkmatige slijtage van het werkoppervlak van de matrijs. Het doel is dat de mantel en de matrijs in een vergelijkbaar tempo slijten. De diameter van de wals moet altijd worden gehandhaafd op 90-95% van de boringdiameter van de matrijs voor een optimale knijpwerking en efficiëntie.
Vraag 4: Wat is de impact van een “verstopte” of “gedeeltelijk dichtgeslibde” matrijs?
Antwoord: Dichtgeslibde gaten (waarbij materiaal wordt samengedrukt maar niet naar buiten komt) veroorzaken enorme drukonbalansen binnen de matrijs. Dit leidt tot catastrofaal falen, waaronder scheurvorming die zich vanaf het verstopte gat terug in het matrijslichaam voortzet. Regelmatige, correcte reiniging met gespecialiseerde niet-metalen borstels is essentieel om dit te voorkomen.
Beoordelingen
Er zijn nog geen beoordelingen.