
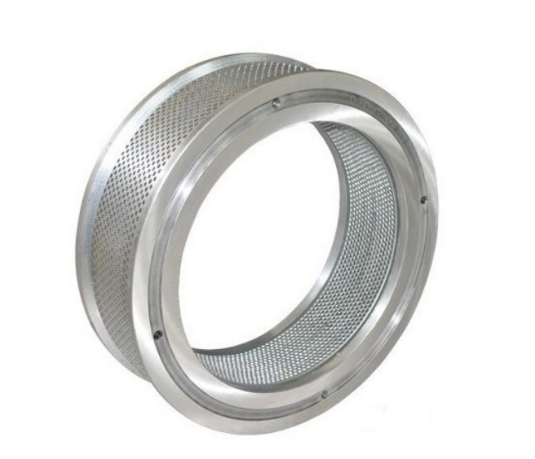
Описание
Инженерия и технические характеристики: больше, чем обычная сталь
Эффективность кольцевой матрицы определяется её внутренней геометрией и материаловедением. Это толстостенный стальной цилиндр, пронизанный тысячами точно обработанных отверстий.
1. Критические параметры матрицы:
-
Соотношение L/D (отношение длины отверстия к диаметру): Это наиболее критичная характеристика. Более высокое соотношение L/D (например, 10:1) создаёт больше трения и сжатия, что даёт более твёрдые и прочные пеллеты, но требует больше мощности. Более низкое соотношение L/D (например, 6:1) предназначено для менее плотных материалов или ограничений по мощности.
-
Толщина матрицы: Напрямую связана с соотношением L/D и необходима для выдерживания огромного внутреннего давления, часто превышающего 20 000 psi.
-
Схема расположения и количество отверстий: Расположение и количество отверстий влияют на равномерность износа и общую производительность. Большее количество отверстий повышает производительность при данном диаметре матрицы.
-
Геометрия входа и выхода: Вход обычно конический (со скосом) для направления материала, а выход может быть зенкованным или прямым, что влияет на выход пеллет и их прочность.
2. Материал и термическая обработка:
-
Стандартная легированная сталь (например, 20MnCr5): Экономичный выбор для стандартных кормовых применений. Путём цементации и термической обработки достигается твёрдая износостойкая поверхность (58–62 HRC) с вязкой, ударопоглощающей сердцевиной.
-
Премиальная нержавеющая сталь (например, модифицированная 420/440): Обеспечивает превосходную коррозионную стойкость для рецептур с высокой солёностью или влажностью (например, аквакорма, биомасса с высоким содержанием хлора). Это значительно продлевает срок службы в агрессивных средах.
-
Технология биметалла/TwinCast: Передовое решение для высокоабразивных материалов, таких как древесное или минеральное сырьё. Корпус матрицы изготовлен из прочной легированной стали, а внутренняя рабочая поверхность представляет собой наплавленный слой материала с экстремальной износостойкостью, например высокохромистого карбида. Это позволяет втрое увеличить срок службы по сравнению со стандартными матрицами.
Таблица стандартных типоразмеров и конфигураций:
| Диаметр отверстий матрицы (мм) | Типовая ширина/толщина матрицы (мм) | Эффективная площадь отверстий (см²) | Рекомендуемый диапазон мощности (кВт) |
|---|---|---|---|
| 450 | 140 – 180 | 350 – 550 | 90 – 132 |
| 560 | 160 – 200 | 600 – 900 | 160 – 250 |
| 700 | 180 – 220 | 1000 – 1500 | 250 – 355 |
| 800 | 200 – 250 | 1500 – 2200 | 355 – 450 |
Выбор матрицы под конкретное применение
Производство комбикормов
-
Птица и скот: Обычно применяются стандартные соотношения L/D 8–10. Размер отверстий составляет от 3,0 до 8,0 мм. Ключевое значение имеет стабильный допуск отверстий для обеспечения равномерной твёрдости гранул.
-
Аквакультура (корм для рыб): Требуются меньшие отверстия (1,5–4,0 мм) и часто более высокое соотношение L/D (12:1 и более) для получения водостойких тонущих гранул. Зачастую обязательны коррозионностойкие материалы.
Производство биотопливных гранул
-
Древесные гранулы: Это наиболее абразивное применение. Матрицы требуют самых твёрдых и наиболее износостойких материалов, как правило биметаллической конструкции с карбидным слоем. Соотношение L/D обычно составляет 6–8, чтобы контролировать энергопотребление при переработке плотных волокон твёрдой древесины.
Промышленная и химическая грануляция
-
Удобрения, минералы, химикаты: Выбор определяется составом материала. Высококоррозионные соли требуют нержавеющей стали, а минеральные смеси — предельной абразивной стойкости. Специфические углы выпуска и геометрия отверстий часто изготавливаются по индивидуальному заказу.
Экономика закупок и эксплуатации
Расчёт совокупной стоимости владения (TCO):
Дистрибьюторам следует ориентировать клиентов не на первоначальную стоимость, а на TCO.
TCO = (Стоимость матрицы) / (Тонны, произведённые за срок службы матрицы)
Пример:
-
Матрица A (стандартная): 5 000 $, производит 15 000 тонн. TCO = 0,33 $/тонна
-
Матрица B (премиальная биметаллическая): 12 000 $, производит 50 000 тонн. TCO = 0,24 $/тонна
Несмотря на более высокую первоначальную стоимость, матрица B обеспечивает на 27% более низкую стоимость за тонну.
Сроки поставки и логистика:
Стандартные сроки поставки матриц составляют 8–12 недель. Индивидуальные конфигурации (нестандартные размеры отверстий, биметалл) могут увеличить срок до 16 недель. Одна матрица диаметром 700 мм может весить более 800 кг, что требует тщательного планирования логистики.
Ключевые вопросы для проверки поставщика:
-
«Можете ли вы предоставить сертификат на материал и протокол испытания твёрдости (HRC) для рабочей поверхности матрицы?»
-
«Каков допуск на диаметр отверстия (±0,05 мм — стандарт для прецизионных матриц)?»
-
«Предлагаете ли вы услугу восстановления (расточки) для продления срока службы матрицы?»
Вопросы и ответы экспертов для операторов pellet-мельниц
В1: Каковы однозначные признаки того, что кольцевая матрица требует замены или обслуживания?
О: Основные показатели: 1) Стабильное снижение производительности при той же силе тока, 2) Заметное увеличение образования мелкой фракции (ухудшение качества гранул) и 3) Значительное увеличение энергопотребления (кВт·ч/т). Визуально явными признаками являются изношенные входные фаски и отполированные, увеличенные отверстия.
В2: Можно ли расточить кольцевую матрицу и когда это экономически целесообразно?
О: Да, матрицу можно расточить, обработав изношенные отверстия до большего диаметра. Это целесообразно только при достаточной толщине основного металла для сохранения структурной целостности и достижения эффективного соотношения L/D после расточки. Обычно это экономически выгодный вариант для высококачественных толстых матриц, изношенных лишь частично.
В3: Как выбор обечайки ролика влияет на срок службы кольцевой матрицы?
О: Они представляют собой согласованную пару. Использование чрезмерно твёрдых или неправильно профилированных обечаек роликов приведёт к ускоренному и неравномерному износу рабочей поверхности матрицы. Цель — чтобы обечайка и матрица изнашивались с одинаковой скоростью. Диаметр ролика всегда должен поддерживаться на уровне 90–95 % от диаметра расточки матрицы для оптимального захвата и эффективности.
В4: Каково влияние «забитой» или «частично закупоренной» матрицы?
О: Закупоренные отверстия (когда материал сжимается, но не выходит) создают огромные перепады давления внутри матрицы. Это приводит к катастрофическому разрушению, включая распространение трещин от закупоренного отверстия обратно в тело матрицы. Для предотвращения этого необходима регулярная правильная очистка специальными неметаллическими щётками.
Отзывы
Отзывов пока нет.