

Demandez un devis à un fournisseur de filières et l'une des premières questions sera : quel rapport de compression souhaitez-vous ? Beaucoup d'acheteurs répondent au hasard, font tourner la filière quelques semaines, puis se demandent pourquoi les granulés s'émiettent, pourquoi le moteur principal disjoncte en surcharge ou pourquoi le débit reste 20 % en dessous de la plaque signalétique. La filière n'est pas un consommable que l'on choisit dans une liste. C'est l'enceinte sous pression qui fixe simultanément la densité des granulés, leur durabilité, la consommation d'énergie spécifique et le débit, et le nombre unique qui la décrit — le rapport de compression, ou rapport L/D — mérite plus d'attention qu'on ne lui en accorde habituellement.
Ce guide explique ce que fait physiquement le rapport à l'intérieur de la filière, ce que montre réellement la recherche publiée sur son effet sur la qualité et l'énergie, comment nous choisissons un rapport de départ pour différentes matières de biomasse dans notre propre atelier de filières, et comment interpréter les symptômes de la presse qui indiquent que le rapport est inadapté. L'objectif est que vous puissiez vous asseoir devant un plan de filière et en débattre avec des données plutôt qu'à l'instinct.
Ce que signifie le rapport de compression à l'intérieur d'une filière annulaire
Le rapport de compression est le rapport entre la longueur effective du trou de filière et son diamètre :
Rapport de compression = longueur effective du trou ÷ diamètre du trou
Une filière dont la longueur effective des trous est de 60 mm et les trous de 6 mm a un rapport de 10:1. Le mot efficace est essentiel. L'épaisseur totale de la filière n'est pas équivalente, car la plupart des filières ne compriment pas sur toute leur profondeur. Le côté entrée comporte généralement une section conique ou fraisée qui guide la matière, et le côté sortie peut présenter un alésage de décharge — une sortie légèrement agrandie qui permet au granulé fini de sortir avec moins de frottement. Seule la section droite, au diamètre nominal, réalise la compression. Lorsque vous comparez deux filières, comparez toujours les longueurs effectives d'après le plan technique, et non l'épaisseur annoncée. Deux filières de 70 mm peuvent se comporter totalement différemment si l'une présente un dégagement de 15 mm en sortie.
Sur cette longueur effective, trois phénomènes se produisent simultanément. Premièrement, la matière est compactée : les rouleaux forcent la mouture ou la biomasse broyée dans le trou, et une contre-pression s'établit à mesure que le bouchon de matière résiste au glissement. Deuxièmement, le frottement génère de la chaleur — la température de la paroi de la filière atteint couramment 90 à 120 °C dans la granulation du bois, ce qui ramollit la lignine et lui permet de s'écouler entre les particules comme un liant naturel. Troisièmement, le granulé est extrudé : une fois le bouchon en mouvement, le rapport détermine combien de temps il reste sous pression avant de sortir. Un rapport plus élevé signifie plus de temps de séjour sous pression, plus de frottement, plus de chaleur et un granulé plus dense et plus durable — jusqu'au point où le moteur ne peut plus fournir la puissance, ou où la chaleur qui brûle le granulé fait plus de mal que la compression supplémentaire n'apporte de bien.
La pression en jeu n'est pas négligeable. Les contraintes dans la paroi d'une filière annulaire en service sont couramment citées au-delà de 20 000 psi, ce qui explique pourquoi l'acier de filière, le traitement thermique et l'état de surface des trous comptent autant que la géométrie. Pour en savoir plus sur la façon dont nous spécifions ces paramètres, consultez notre page d'ingénierie des filières annulaires.
Pourquoi un même rapport se comporte différemment dans deux presses
Une erreur courante consiste à considérer le rapport de compression comme une propriété de la matière seule. Ce n'est pas le cas. Une même filière 8:1 sur deux presses de même capacité nominale peut produire des granulés de qualité différente, car le rapport interagit avec tout le reste dans la zone de compression :
- Vitesse de la filière. Une rotation plus rapide de la filière raccourcit le temps que la matière passe sous chaque rouleau et modifie le régime de frottement dans le trou. Dans un essai sur du DDGS à teneur réduite en matières grasses publié dans le Journal of Animal Science, l'augmentation de la vitesse de la filière de 166 à 254 tr/min a amélioré l'indice PDI Holmen de 94,46 à 95,89 à rapport L/D constant — vitesse et rapport ne sont pas indépendants.
- Nombre de trous et surface ouverte. Le débit par trou diminue à mesure que la surface ouverte augmente, ce qui réduit la contre-pression effective par trou. Une filière comportant plus de trous à rapport constant fonctionne « plus facilement » mais peut produire des granulés plus tendres.
- Pression et état des rouleaux. Les enveloppes de rouleaux usées patinent contre la face de la filière, privent les trous de matière et laissent la matière séjourner de façon inégale — des symptômes souvent mal diagnostiqués comme un problème de rapport.
- Épaisseur de la couche d'alimentation et conditionnement à la vapeur. La température et l'humidité de conditionnement modifient le coefficient de frottement dans la filière. Un matériau plus humide et plus chaud glisse plus facilement, ce qui abaisse effectivement la résistance pour un ratio donné.
C'est pourquoi les fournisseurs de filières demandent le modèle de presse, la matière, la plage d'humidité et la spécification cible avant de proposer un ratio. Si votre fournisseur ne le demande pas, demandez-lui pourquoi.

Ce que disent les données sur le ratio, la durabilité et l'énergie
La littérature sur les effets du rapport L/D est ancienne mais constante dans sa direction. Le jeu de données le plus cité provient du pressage de granulés de luzerne : Hill et Pulkinen ont rapporté que la durabilité des granulés de luzerne augmentait d'environ 30 à 35 % lorsque le rapport L/D entrait dans la plage de 8 à 10. Tabil et Sokhansanj, en travaillant sur la température de conditionnement, la géométrie de la filière et la taille des particules, ont constaté une amélioration de la durabilité avec un diamètre de filière plus petit et un rapport L/D plus élevé. Ces deux résultats sont résumés dans la revue technique de l'Idaho National Laboratory sur les systèmes de densification de la biomasse, qui reste la meilleure référence unique sur les effets de la géométrie de filière.
La fiche d'information de vulgarisation de l'Université d'État du Kansas sur la qualité des granulés rapporte le même schéma pour les aliments : l'augmentation du rapport L:D de la filière de 5,6 à 8 a amélioré la qualité des granulés, et une filière plus épaisse (32 mm contre 22 mm) a prolongé le temps de rétention dans les trous — au prix d'une consommation d'énergie plus élevée de la presse à granulés. Dans l'étude multifacteurs de Fahrenholz, le rapport L:D de la filière était l'un des facteurs les plus influents sur la consommation d'énergie, juste après la température de conditionnement.
Des travaux plus récents ajoutent des chiffres spécifiques aux matières. Un essai de 2017 publié dans le Journal of Animal Science sur des DDGS à teneur réduite en matières grasses a mesuré un PDI Holmen de 87,10 avec une filière de rapport L/D 5,5 et de 93,27 avec une filière de rapport L/D 10,0 — soit un gain de 6,2 points attribuable au seul ratio, sans modification de formulation. Une étude de 2024 publiée dans Forêts sur des granulés de Caragana korshinskii a déterminé un rapport L/D optimal de filière de formage de 5,3 (associé à 15,5 % d'humidité), offrant une durabilité mécanique de 96,21 % et une densité de relaxation de 1,139 g/cm³ pour une consommation n'excédant pas 41,3 kWh par tonne. Et une étude pilote de 2025 publiée dans Biomasse et bioénergie sur du bois tendre, du bois dur et de la paille de blé canadiens a déterminé des valeurs L/D optimales de filière plate de 2,58, 2,08 et 2,92 respectivement, produisant des durabilités de 97,7 %, 96 % et 97,5 % — à noter qu'il s'agit de valeurs de filière plate à une échelle et une géométrie différentes, non directement transposables à une filière annulaire industrielle, mais elles confirment que le ratio optimal dépend de la matière.
| Étude / source | Matière | L/D testé ou optimal | Résultat rapporté |
|---|---|---|---|
| Hill & Pulkinen (1988), via la revue de l'INL | Luzerne | Plage de 8 à 10 | Durabilité en hausse d'environ 30 à 35 % par rapport aux ratios inférieurs |
| Tabil & Sokhansanj (1996), via la revue de l'INL | Biomasse (essais de presse) | L/D plus élevé, filière plus petite | Durabilité améliorée ; interaction avec un conditionnement à plus de 95 °C |
| Fiche de vulgarisation MF3228 de K-State / Fahrenholz (2012) | Aliments (régimes maïs-tourteau de soja) | 5.6 → 8.0 | Qualité en hausse ; énergie de la presse à granulés en hausse ; L:D juste après la température de conditionnement parmi sept facteurs |
| J. Animal Science (2017), essai DDGS | DDGS à teneur réduite en matières grasses | 5,5 vs 10,0 | Holmen PDI 87,10 → 93,27 |
| Forests (2024), optimisation Box-Behnken | Caragana korshinskii | Optimum 5,3 | durabilité de 96,21 %, 1,139 g/cm³, ≤41,3 kWh/t |
| Biomass & Bioenergy (2025), filière pilote à filière plate | Résineux / feuillus / paille de blé | 2.58 / 2.08 / 2.92 | durabilité de 97,7 % / 96 % / 97,5 % ; géométrie de filière plate, non transposable à une filière annulaire |
Deux conclusions se dégagent de l’ensemble. Un rapport L/D effectif plus élevé accroît la durabilité et la densité, ainsi que la consommation énergétique spécifique. L’optimum dépend de la matière et de la presse, ce qui explique qu’un ratio copié chez le voisin produisant des granulés de pin puisse être parfaitement inadapté à votre ligne de balle de riz. Pour les producteurs qui vendent au-delà des frontières, où un défaut de durabilité signifie une expédition refusée plutôt qu’un simple coup de téléphone, les études commerciales rassemblées par Tâche 40 de l'AIE Bioénergie rendent explicites les enjeux commerciaux de la qualité des granulés.
Une méthode en quatre étapes pour choisir le ratio
Étape 1 : Auditer la matière, pas la brochure
Mesurez les trois propriétés qui déterminent la contre-pression : la teneur en liant naturel (lignine ou protéines/amidon, indicateur du pouvoir liant naturel), l’abrasivité (silice, cendres) et la plage d’humidité réellement obtenue par votre sécheur — et non celle indiquée sur la fiche technique. La balle de riz contient 15 à 20 % de silice dans la balle et use agressivement les filières ; le résineux, riche en résine, lubrifie partiellement sa propre zone de compression. Une même spécification nominale « granulés de bois » recouvre un large éventail de cas.
Étape 2 : Fixer d’abord la spécification cible
Déterminez la norme que les granulés doivent respecter avant de choisir une filière. Si vous vendez en Europe sous ENplus, le niveau A1 exige une durabilité mécanique de 98,0 % et une humidité ≤10 % — les exigences du référentiel s’ajoutent à l’ISO 17225-2, et vous pouvez lire comment les ENplus scheme defines its certification scope. Une filière choisie pour un objectif de durabilité de 96 % ne tiendra pas 98 % un jour de mauvaise matière première. Fixez la barre, puis choisissez le ratio avec une marge.
Étape 3 : Choisir un ratio de départ dans la bibliothèque de filières
Dans notre gamme de production, les filières pour biomasse sont conçues avec un rapport L/D effectif d’environ 6:1 à 12:1 et des diamètres de trous de 6 à 12 mm ; notre page sur les filières annulaires pour l’alimentation animale et la biomasse liste les plages de diamètres de trous que nous gardons en stock. Le tableau ci-dessous présente les fourchettes de départ que nous utilisons lorsqu’un client nous envoie une nouvelle matière. Considérez-les comme des points de départ pour un essai, non comme des garanties — chacune est ajustée après le premier essai.
| Matière | L/D effectif de départ | Ø de trou typique | Points de vigilance |
|---|---|---|---|
| Sciure de résineux (pin, épicéa, sapin) | 6:1 – 8:1 | 6–8 mm | La résine lubrifie ; ne forcez pas le ratio, sinon la presse surchauffe. |
| Sciure et copeaux de bois dur (chêne, hêtre) | 7:1 – 9:1 | 6–8 mm | La fibre dense augmente le frottement ; surveillez la charge moteur à pleine alimentation. |
| Balle de riz, coque de palmiste | 8:1 – 10:1 | 8–10 mm | Silice élevée : prévoyez une usure plus rapide des filières et une hausse du ratio effectif au fil de la vie de la filière. |
| Paille de blé, tige de maïs | 9:1 – 12:1 | 8–10 mm | Une faible teneur en lignine exige un long temps de rétention sous pression ; surveillez le brunissement en sortie. |
| Mélanges agricoles et mixtes | 8:1 – 11:1 | 6–10 mm | Le ratio suit la fraction la moins liante, pas la moyenne. |
Étape 4 : réalisez un essai réduit et consignez toutes les données.
Faites tourner la filière à trois débits d'alimentation, consignez la charge du moteur principal, la température de la filière, l'ajout de vapeur ou d'humidité, et prélevez des échantillons toutes les 30 minutes pour la PDI et les fines. Puis ajustez une seule fois. Si la durabilité est 0,5 à 1 point sous la cible, essayez d'abord de modifier le conditionnement et la pression des galets — le remplacement de la filière est le dernier levier, pas le premier, car il coûte un arrêt de production.
Lecture des symptômes : ratio trop élevé ou trop faible
Les presses signalent un ratio incorrect, mais les symptômes se recoupent avec les problèmes de conditionnement et de galets. Le tableau ci-dessous distingue les deux directions de défaillance et les contrôles qui confirment chacune avant d'investir dans une nouvelle filière.
| Symptôme | Direction probable | Contrôle de confirmation avant de commander une nouvelle filière |
|---|---|---|
| Granulés mousseux et friables, beaucoup de fines à la sortie du refroidisseur | Ratio trop faible (ou humidité trop faible) | Mesurez l'humidité de la mouture et la température de conditionnement ; augmentez d'abord la vapeur, retestez la PDI. |
| Surcharge du moteur principal, bourrages fréquents, surfaces de granulés foncées ou brunies | Ratio trop élevé (ou alimentation trop sèche) | Vérifiez l'humidité en sortie de séchoir ; essayez un léger ajout d'eau ou d'huile ; mesurez la température de la filière. |
| Débit correct au démarrage, en baisse après 2 à 3 postes | Usure des trous réduisant le ratio effectif — ou entrées obstruées | Débouchez les trous obstrués, mesurez la paroi des trous au gabarit ; comparez au plan de la filière neuve. |
| La durabilité diminue progressivement sur plusieurs semaines | Usure de la filière (le ratio diminuant à mesure que les trous s'agrandissent et se polissent) | Suivre l'évolution de l'IPD en fonction des tonnes traitées à travers la filière ; consigner les tonnes par filière dès le premier jour |
| Le débit n'atteint jamais la capacité nominale, même avec un ratio correct | Surface ouverte, débit d'alimentation ou contrainte d'approvisionnement en amont | Compter les trous par rapport au plan ; vérifier le débit de l'alimentateur et du conditionneur |
Le cas de l'usure progressive mérite d'être souligné : à mesure que les trous s'usent et se polissent, le ratio effectif diminue et la durabilité suit. Sur les matières abrasives, c'est le mécanisme à l'origine de l'appel « la presse a bien fonctionné pendant un mois, puis la qualité s'est effondrée ». Nous avons traité en profondeur l'aspect usure dans notre article sur la granulation de balles de riz et l'usure des filières annulaires.
Le coût énergétique d'un ratio plus élevé
La durabilité n'est pas gratuite. Chaque millimètre supplémentaire de longueur effective de trou ajoute un frottement de paroi que le moteur principal doit compenser. La tendance est bien documentée — le KSU rapporte que la consommation d'énergie du presse-granulateur augmente avec le rapport L:D de la filière, juste après la température de conditionnement parmi les facteurs étudiés — mais l'ampleur de la pénalité est propre à chaque usine ; il vaut donc la peine de faire le calcul pour sa propre ligne avant de commander une filière plus épaisse.
Prenons une ligne de biomasse de 3 t/h fonctionnant 6 000 heures par an (18 000 t/an). Supposons qu'une filière d'essai fasse passer l'énergie spécifique de 32 à 38 kWh/t tout en relevant l'IPD de 96,5 % à 98,2 %. Les 6 kWh/t supplémentaires coûtent 108 000 kWh par an ; à un tarif supposé de 0,12 $/kWh, cela représente environ 13 000 $ par an. Si l'alternative était de vendre à prix réduit pour cause de réclamations qualité ou d'échouer à un audit ENplus, l'arbitrage peut être facile à justifier. Si les granulés étaient déjà confortablement au-dessus des spécifications, il ne l'est pas. L'intérêt du calcul est de rendre le choix explicite plutôt que de se rabattre par défaut sur « plus épais, c'est mieux ».
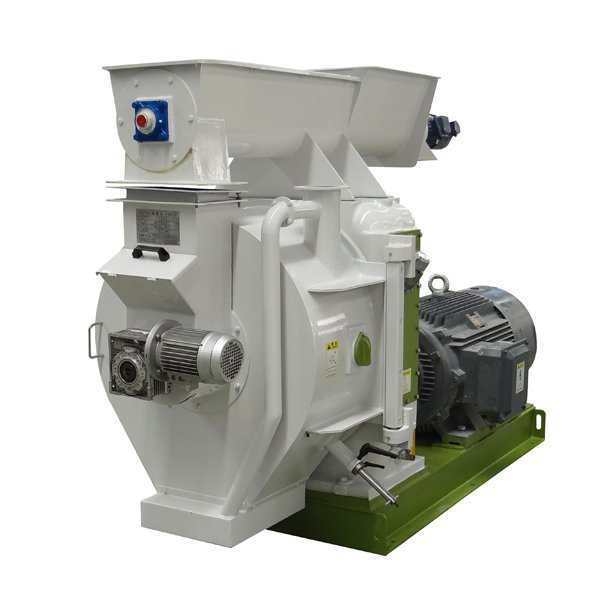
Notre presse à granulés de biomasse la gamme est dimensionnée pour 25 à 50 kWh/t pour le système complet selon la matière, avec des diamètres de filière de 420 à 1 200 mm — assez large pour que le broyeur et la filière soient sélectionnés ensemble plutôt que de forcer une filière sur le broyeur disponible.
Métallurgie de la filière et finition des trous : la moitié du ratio dont personne ne parle
Deux filières de géométrie identique se comportent différemment si l'acier et la surface des trous diffèrent. Les aciers alliés standard tels que le 20MnCr5, cémentés pour obtenir une couche dure, sont le choix économique pour l'aliment et un usage biomasse modéré ; les nuances inoxydables à haute teneur en chrome telles que le X46Cr13 conservent une paroi de trou plus lisse et résistent à la corrosion des matières acides ou résineuses, ce qui maintient le frottement — et donc le ratio effectif — stable tout au long de la vie de la filière. L'angle du chanfrein d'entrée, la géométrie du fraisage et le polissage de l'alésage influent tous sur l'endroit où la matière commence réellement à se compresser. C'est pourquoi nous traitons la finition des trous comme un critère de spécification et non comme un détail esthétique, et pourquoi notre catégorie de filières annulaires classe les filières par matière et dureté plutôt que par taille seule.
Pour les acheteurs qui comparent les fournisseurs, la demande pratique est simple : exiger le plan de la filière avec les dimensions de longueur effective, de chanfrein et de dégagement indiquées, ainsi que la nuance d'acier et la dureté de la couche cémentée. Si un devis ne vous donne que « 70 mm d'épaisseur, trous de 6 mm », vous achetez un chiffre que vous ne pouvez pas vérifier.
Gérer une bibliothèque de filières plutôt qu'une seule filière
Les usines qui peinent à décider de leurs filières n'en possèdent généralement qu'une. Celles qui fonctionnent bien en possèdent plusieurs et les considèrent comme une petite bibliothèque : une filière à ratio élevé pour les matières peu agglomérantes ou les périodes contractuelles exigeant une durabilité maximale, une filière à ratio moyen pour la production standard, et une filière usée « en fin de vie » conservée pour les travaux à spécifications basses ou proches du briquetage. Consigner pour chaque filière les tonnes traitées, les heures de fonctionnement et l'IPD en début, milieu et fin de vie. Après deux ou trois cycles de filière, vous disposerez d'une cartographie propre à votre matière de l'évolution du ratio effectif avec l'usure — des données qu'aucun fournisseur ne peut vous donner, car elles dépendent de votre matière première et des habitudes de vos opérateurs.
Les chemises de rouleaux doivent figurer dans le même registre. L'usure de la face des rouleaux modifie l'écart entre rouleau et filière, ce qui change la façon dont la matière dure est introduite dans les trous et l'ampleur de la contre-pression réellement développée. Remplacer rouleaux et filières par ensembles appariés, au moins sur les matières abrasives, maintient la zone de compression conforme au plan.
Ce qu'il faut transmettre à un fournisseur de filières pour obtenir le bon devis
Une demande de filière utile tient dans un e-mail. Indiquez : la matière et l'essence (ou la formule d'aliment), la plage d'humidité telle que réellement produite, la norme et la durabilité cibles (par exemple ENplus A1 à 98,0 %), le modèle du broyeur et la puissance du moteur principal en kW, le plan de la filière actuelle ou les mesures des trous de la filière usée, le débit atteint avec la filière actuelle, et le symptôme à l'origine de la demande. Les fournisseurs qui reçoivent ces informations peuvent généralement proposer un ratio et une nuance d'acier dès la première réponse, et l'essai qui suit devient une confirmation plutôt qu'une expérimentation.
Liste de contrôle des spécifications de filière
Avant d'approuver l'achat de la prochaine filière, parcourez cette liste :
- Longueur effective des trous confirmée d'après le plan, avec les dimensions de chanfrein et de dégagement indiquées — pas seulement l'épaisseur totale.
- Ratio de compression calculé et adapté à la plage initiale de la matière (tableau 2), avec la norme cible nommée.
- Nuance d'acier et dureté de la couche cémentée spécifiées (20MnCr5 cémenté vs X46Cr13 ou équivalent pour les usages abrasifs/corrosifs).
- Diamètre des trous conforme à la spécification de votre produit : 6 à 8 mm pour les granulés de bois domestiques/industriels haut de gamme, 8 à 12 mm lorsque l'acheteur accepte un diamètre plus grand.
- Surface ouverte et nombre de trous indiqués, afin que le débit prévu repose sur la géométrie et non sur l'optimisme.
- Marge de charge du moteur principal vérifiée : le broyeur doit supporter la filière au ratio le plus élevé de la bibliothèque au débit d'alimentation maximal.
- Protocole d'essai convenu : trois débits d'alimentation, prélèvement d'IPD toutes les 30 minutes, humidité consignée, un seul ajustement autorisé avant le verdict.
- Tonnes par filière et heures enregistrées dès le premier poste, afin que la dérive du ratio due à l'usure soit visible dans la tendance PDI.
- État de l'enveloppe de rouleau inspecté et remplacé en même temps que la filière sur les matières abrasives.
- Deuxième filière (un cran de ratio en moins ou en plus) commandée avec la première, pour qu'un changement de matière première n'arrête pas l'usine.
Obtenez le bon ratio et le reste de la ligne se comporte bien : le refroidisseur voit des granulés stables, la peseuse d'ensachage voit moins de fines, et le client voit une durabilité qui résiste au chargement et au transport. Ratez-le, et aucun ajustement en aval ne le corrigera. Lorsque vous êtes prêt à associer une filière à une matière spécifique, notre équipe d'ingénierie peut examiner votre plan, vos données d'usure et votre spécification cible avant que vous ne vous engagiez — commencez par la page de spécifications des filières annulaires ou envoyez le plan de filière actuel avec les détails de votre broyeur.