

Vraagt u een matrijsleverancier om een offerte, dan is een van de eerste tegenvragen: welke persverhouding wilt u? Veel kopers antwoorden met een gok, draaien de matrijs een paar weken en vragen zich dan af waarom de pellets verkruimelen, de hoofdmotor uitschakelt door overbelasting, of de output 20% onder het nominale vermogen blijft. De matrijs is geen verbruiksartikel dat u uit een lijst kiest. Het is het drukvat dat tegelijk de pelletdichtheid, duurzaamheid, specifieke energieconsumptie en doorvoer bepaalt, en het ene getal dat dit beschrijft — de persverhouding, of L/D-verhouding — verdient meer aandacht dan het meestal krijgt.
Deze gids behandelt wat de verhouding fysiek in de matrijs doet, wat gepubliceerd onderzoek werkelijk laat zien over het effect op kwaliteit en energie, hoe wij in onze eigen matrijswerkplaats een startverhouding kiezen voor verschillende biomassamaterialen, en hoe u symptomen van de pers leest die aangeven dat de verhouding verkeerd is. Het doel is dat u met een matrijstekening aan tafel kunt zitten en er met data over kunt discussiëren in plaats van op gevoel.
Wat de persverhouding binnen een ringmatrijs betekent
De persverhouding is de verhouding van de effectieve lengte van het matrijsgat tot de diameter ervan:
Persverhouding = effectieve gatlengte ÷ gatdiameter
Een matrijs met 60 mm effectieve gatlengte en gaten van 6 mm heeft een verhouding van 10:1. Het woord effectief is belangrijk. De totale matrijsdikte is niet hetzelfde, omdat de meeste matrijzen niet over hun volledige diepte comprimeren. De inlaatzijde heeft meestal een taps toelopend of verzonken gedeelte dat materiaal naar binnen leidt, en de uitlaatzijde kan een ontlastboring hebben — een iets verwijd uitlaatkanaal waardoor de voltooide pellet met minder wrijving naar buiten glijdt. Alleen het rechte gedeelte van het gat met volledige diameter zorgt voor de compressie. Vergelijkt u twee matrijzen, vergelijk dan altijd de effectieve lengtes uit de technische tekening, niet de dikte in de kop. Twee matrijzen van 70 mm kunnen zich volledig anders gedragen als één een ontlasting van 15 mm aan de uitlaatzijde heeft.
Binnen die effectieve lengte gebeuren drie dingen tegelijk. Ten eerste wordt het materiaal verdicht: de rollen dwingen het meel of de gemalen biomassa in het gat, en er bouwt tegendruk op doordat de prop materiaal weerstand biedt tegen verschuiven. Ten tweede genereert wrijving warmte — de matrijswandtemperatuur bereikt bij houtpelletsering gewoonlijk 90–120 °C, waardoor lignine zacht wordt en als natuurlijk bindmiddel tussen de deeltjes kan stromen. Ten derde wordt de pellet geëxtrudeerd: zodra de prop beweegt, bepaalt de verhouding hoe lang deze onder druk blijft voordat hij naar buiten komt. Een hogere verhouding betekent meer verblijftijd onder druk, meer wrijving, meer warmte en een dichtere, duurzamere pellet — tot het punt waarop de motor het vermogen niet kan leveren, of de warmte die de pellet verschroeit meer kwaad doet dan de extra compressie goed doet.
De druk die hierbij komt kijken is niet gering. Spanningen in de matrijswand van een werkende ringmatrijs worden doorgaans boven 20.000 psi genoemd, wat verklaart waarom matrijsstaal, warmtebehandeling en gatafwerking net zo belangrijk zijn als de geometrie. Meer over hoe wij deze parameters specificeren leest u op onze engineeringpagina over ringmatrijzen.
Waarom dezelfde verhouding zich in twee persen anders gedraagt
Een veelgemaakte fout is de persverhouding te behandelen als een eigenschap van het materiaal alleen. Dat is niet zo. Dezelfde matrijs met 8:1 kan op twee persen met hetzelfde nominale vermogen een verschillende pelletkwaliteit produceren, omdat de verhouding samenhangt met alles elders in de compressiezone:
- Matrijsnelheid. Een snellere matrijsrotatie verkort de tijd die materiaal per rolpassage onder druk staat en verandert het wrijvingsregime in het gat. In een proef met verlaagd-vet DDGS gepubliceerd in het Journal of Animal Science verbeterde een verhoging van de matrijsnelheid van 166 naar 254 rpm de Holmen-PDI van 94,46 naar 95,89 bij dezelfde L/D-verhouding — snelheid en verhouding zijn niet onafhankelijk.
- Aantal gaten en open oppervlak. De doorvoer per gat daalt naarmate het open oppervlak toeneemt, waardoor de effectieve tegendruk per gat afneemt. Een matrijs met meer gaten bij dezelfde verhouding draait “gemakkelijker” maar kan zachtere pellets produceren.
- Roldruk en rolconditie. Versleten rolmantels slippen over het matrijsoppervlak, laten de gaten onvoldoende gevuld en laten materiaal ongelijkmatig verblijven — symptomen die ten onrechte als een verhoudingsprobleem worden gediagnosticeerd.
- Dikte van de voedingslaag en stoomconditionering. Conditioneringstemperatuur en vochtverandering beïnvloeden de wrijvingscoëfficiënt in het gat. Vochtiger, warmer materiaal glijdt gemakkelijker, wat de weerstand van een gegeven verhouding effectief verlaagt.
Daarom vragen matrijzenleveranciers naar het molenmodel, het materiaal, het vochtbereik en de doelspecificatie voordat ze een verhouding offreren. Als uw leverancier dat niet vraagt, vraag hem dan waarom.

Wat het bewijs zegt over verhouding, duurzaamheid en energie
De literatuur over L/D-effecten is oud maar consistent in richting. De meest geciteerde dataset komt uit alfalfapelletering: Hill en Pulkinen meldden dat de duurzaamheid van alfalfapellets met ongeveer 30–35% toenam toen de L/D-verhouding in de band van 8–10 kwam. Tabil en Sokhansanj, die werkten over conditioneringstemperatuur, matrijsgeometrie en deeltjesgrootte, vonden dat de duurzaamheid verbeterde met een kleinere matrijsdiameter en een hogere L/D. Beide resultaten zijn samengevat in de Idaho National Laboratory's technische review van biomassadensificatiesystemen, die nog steeds de beste enkele referentie is over effecten van matrijsgeometrie.
De extensiefactsheet van Kansas State University over pelletkwaliteit meldt hetzelfde patroon voor voeder: het verhogen van de matrijs-L:D van 5,6 naar 8 verbeterde de pelletkwaliteit, en een dikkere matrijs (32 mm versus 22 mm) verlengde de retentietijd in de gaten — ten koste van een hoger energieverbruik van de pelletmolen. In de multifactorenstudie van Fahrenholz was matrijs-L:D een van de meest invloedrijke factoren op energiegebruik, na conditioneringstemperatuur.
Recentere studies voegen materiaalspecifieke cijfers toe. Een proef uit 2017 in het Journal of Animal Science over verlaagd-vet DDGS mat Holmen-PDI op 87,10 met een L/D 5,5-matrijs en 93,27 met een L/D 10,0-matrijs — een winst van 6,2 punten uitsluitend door de verhouding, zonder wijziging van de formulering. Een studie uit 2024 in Bossen over Caragana korshinskii-pellets vond een optimale L/D van de vormmatrijs van 5,3 (gecombineerd met 15,5% vocht), wat 96,21% mechanische duurzaamheid en een relaxatiedichtheid van 1,139 g/cm³ opleverde bij niet meer dan 41,3 kWh per ton. En een proef op pilotschaal uit 2025 in Biomassa & bio-energie over Canadees naaldhout, loofhout en tarwestro vond optimale L/D-waarden van een vlakke matrijs van respectievelijk 2,58, 2,08 en 2,92, met 97,7%, 96% en 97,5% duurzaamheid — let op: dit zijn waarden voor een vlakke matrijs op een andere schaal en geometrie, niet rechtstreeks overdraagbaar naar een industriële ringmatrijs, maar ze bevestigen dat de optimale verhouding materiaalspecifiek is.
| Studie / bron | Materiaal | Geteste of optimale L/D | Gerapporteerd resultaat |
|---|---|---|---|
| Hill & Pulkinen (1988), via INL-review | Alfalfa | Band van 8–10 | Duurzaamheid tot ~30–35% hoger versus lagere verhoudingen |
| Tabil & Sokhansanj (1996), via INL-review | Biomassa (persproeven) | Hogere L/D, kleinere matrijs | Duurzaamheid verbeterd; interactie met conditionering bij >95 °C |
| K-State extensie MF3228 / Fahrenholz (2012) | Voeder (mais-SBM-diëten) | 5.6 → 8.0 | Kwaliteit omhoog; energie pelletmolen omhoog; L:D op één na belangrijkste van zeven factoren, na conditioneringstemperatuur |
| J. Animal Science (2017), DDGS-proef | DDGS met verlaagd vetgehalte | 5,5 vs 10,0 | Holmen PDI 87,10 → 93,27 |
| Forests (2024), Box-Behnken-optimalisatie | Caragana korshinskii | Optimum 5,3 | 96,21% duurzaamheid, 1,139 g/cm³, ≤41,3 kWh/t |
| Biomass & Bioenergy (2025), proef met vlakke matrijs | Naaldhout / loofhout / tarwestro | 2.58 / 2.08 / 2.92 | 97,7% / 96% / 97,5% duurzaamheid; vlakke-matrijsvormgeving, niet overdraagbaar naar ringmatrijs |
Twee conclusies gelden voor alles hiervan. Een hogere effectieve L/D verhoogt de duurzaamheid en dichtheid, en verhoogt daarmee ook het specifieke energieverbruik. Het optimum is materiaal- en molenspecifiek, en daarom kan een verhouding die is overgenomen van de pelletfabriek van de buurman met dennenhout precies verkeerd zijn voor uw rijstkafproductielijn. Voor producenten die over de grens verkopen, waar een duurzaamheidsfout betekent dat een zending wordt afgekeurd in plaats van een telefoontje, maken de handelsstudies verzameld door IEA Bio-energie Taak 40 de commerciële belangen van pelletkwaliteit expliciet.
Een vierfasenmethode voor het kiezen van de verhouding
Fase 1: Keur het materiaal, niet de brochure
Meet de drie eigenschappen die tegendruk bepalen: lignine- of eiwit/zetmeelbindmiddelgehalte (maatstaf voor natuurlijk bindvermogen), schurend vermogen (silica, as) en de vochtband die uw droger daadwerkelijk levert — niet die op het datasheet. Rijstkaf bevat 15–20% silica in het kaf en slijt matrijzen agressief; harsrijk naaldhout smeert zijn eigen compressiezone gedeeltelijk. Dezelfde nominale specificatie 'houtpellet' dekt een breed veld.
Fase 2: Stel eerst de doelspecificatie vast
Bepaal aan welke norm de pellets moeten voldoen voordat u een matrijs kiest. Verkoopt u in Europa onder ENplus, dan vereist A1 98,0% mechanische duurzaamheid en ≤10% vocht — de eisen van het schema komen bovenop ISO 17225-2, en u kunt lezen hoe de ENplus scheme defines its certification scope. Een matrijs gekozen voor een duurzaamheidsdoel van 96% houdt geen 98% vast op een slechte grondstofdag. Stel de lat vast en kies daarna de verhouding met marge.
Fase 3: Kies een startverhouding uit de matrijzenbibliotheek
In ons productgamma worden biomassamatrijszen gebouwd met een effectieve L/D van ongeveer 6:1 tot 12:1 en gatdiameters van 6 tot 12 mm; onze pagina over pers- en biomassaringmatrijzen vermeldt de gatafmetingsreeksen die wij op voorraad houden. De onderstaande tabel toont de startbanden die wij gebruiken wanneer een klant ons een nieuw materiaal stuurt. Beschouw ze als uitgangspunten voor een proef, niet als garanties — elk ervan wordt na de eerste testrun bijgesteld.
| Materiaal | Startwaarde effectieve L/D | Typische gat-Ø | Waar op te letten |
|---|---|---|---|
| Zaagsel van naaldhout (den, spar, zilverspar) | 6:1 – 8:1 | 6–8 mm | Hars smeert; verhoog de verhouding niet te veel, anders raakt de molen oververhit |
| Zaagsel en snippers van hardhout (eik, beuk) | 7:1 – 9:1 | 6–8 mm | Dichte vezels verhogen de wrijving; houd de motorbelasting bij volledige toevoer in het oog |
| Rijstkaf, palmnotenschil | 8:1 – 10:1 | 8–10 mm | Hoog silicagehalte: verwacht snellere gatslijtage en een stijgende effectieve verhouding naarmate de matrijs ouder wordt |
| Tarwestro, maïsstengel | 9:1 – 12:1 | 8–10 mm | Weinig lignine vraagt een lange drukverblijftijd; let op verschroeiing bij de uitlaat |
| Gemengde/agrarische mengsels | 8:1 – 11:1 | 6–10 mm | De verhouding volgt de zwakst bindende fractie, niet het gemiddelde |
Fase 4: Voer een beperkte proef uit en registreer alles
Laat de matrijs bij drie toevoersnelheden draaien, log de belasting van de hoofdmotor, de matrijstemperatuur, de stoom- of vochttoevoer, en neem elke 30 minuten monsters voor PDI en fijnstof. Pas daarna één keer aan. Ligt de duurzaamheid 0,5–1 punt onder het doel, probeer dan eerst wijzigingen in de conditionering en de rollerdruk — een matrijs vervangen is de laatste optie, niet de eerste, want dat kost een productiestop.
De symptomen lezen: verhouding te hoog of te laag
Molens laten je weten wanneer de verhouding niet klopt, maar de symptomen overlappen met problemen bij de conditionering en de rollen. De onderstaande tabel onderscheidt de twee storingsrichtingen en de controles die elk bevestigen voordat je geld uitgeeft aan een nieuwe matrijs.
| Symptoom | Waarschijnlijke richting | Bevestigingscontrole voordat je een nieuwe matrijs bestelt |
|---|---|---|
| Pluizige, kruimelige pellets, veel fijnstof bij de koeleruitlaat | Verhouding te laag (of vochtgehalte te laag) | Meet het vochtgehalte van het mengsel en de conditioneringstemperatuur; verhoog eerst de stoom en test de PDI opnieuw |
| Overbelasting van de hoofdmotor, frequente verstoppingen, donkere of verschroeide pelfotoppervlakken | Verhouding te hoog (of voer te droog) | Controleer het vochtgehalte van de drogeruitvoer; probeer een kleine water- of olietoevoeging; meet de matrijstemperatuur |
| Opbrengst in het begin goed, neemt af na 2–3 diensten | Gatslijtage verlaagt de effectieve verhouding — of verstopte inlaten | Boor verstopte gaten uit, meet de gatwand met een voelermaat; vergelijk met de tekening van de nieuwe matrijs |
| Duurzaamheid neemt geleidelijk af over weken | Matrijsvorming (verhouding neemt af naarmate gaten groter en gladder worden) | Volg de PDI-trend in verhouding tot de ton door de matrijs; registreer vanaf dag één de ton per matrijs |
| Output bereikt nooit de naamplaatwaarde, zelfs niet bij een correcte verhouding | Open oppervlak, toevoersnelheid of beperking in de toevoer stroomopwaarts | Tel de gaten en vergelijk met de tekening; controleer de doorvoer van de toevoer en conditioner |
Het geval van geleidelijke slijtage verdient nadruk: naarmate de gaten slijten en gladder worden, neemt de effectieve verhouding af en daarmee de duurzaamheid. Bij abrasieve materialen is dit het mechanisme achter het telefoontje “de pelletpers liep een maand prima, en toen stortte de kwaliteit in”. De slijtagekant hebben we diepgaand behandeld in ons artikel over pelletseren van rijstvlies en slijtage van de ringmatrijs.
De energierekening achter een hogere verhouding
Duurzaamheid is niet gratis. Elke extra millimeter effectieve gat lengte voegt wandwrijving toe die de hoofdmotor betaalt. De richting is goed gedocumenteerd — KSU meldt dat het energieverbruik van de pelletpers stijgt met de L:D van de matrijs, op één na de belangrijkste factor na de conditioneringstemperatuur in het onderzoek — maar de omvang van de straf is fabrieksspecifiek, dus het loont de moeite de rekensom voor uw eigen lijn te maken voordat u een zwaardere matrijs bestelt.
Neem een biomassalijn van 3 t/h die 6.000 uur per jaar draait (18.000 t/jaar). Stel dat een proefmatrijs het specifieke energieverbruik verhoogt van 32 naar 38 kWh/t terwijl de PDI stijgt van 96,5% naar 98,2%. De extra 6 kWh/t kost 108.000 kWh per jaar; bij een aangenomen $0,12/kWh is dat ongeveer $13.000 per jaar. Als het alternatief was verkopen met korting wegens kwaliteitsklachten of het niet halen van een ENplus-audit, kan de afweging gemakkelijk te rechtvaardigen zijn. Als de pellets al ruim boven de specificatie zaten, is dat niet het geval. Het doel van de berekening is de keuze expliciet te maken in plaats van standaard te kiezen voor “dikker is beter”.
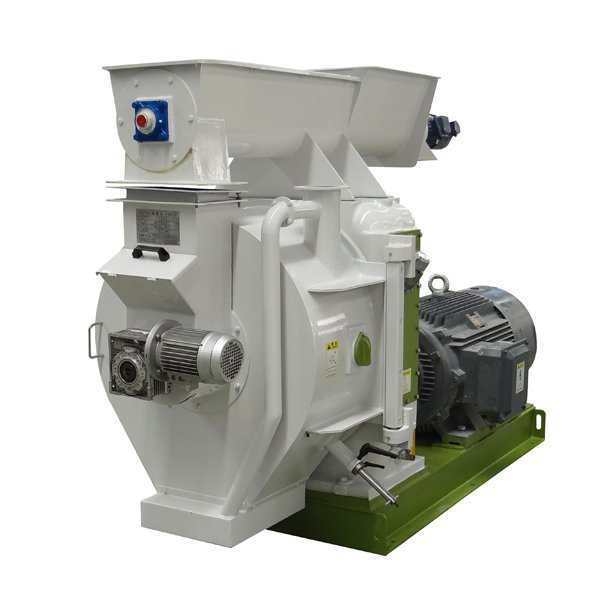
Ons biomassapelletpers het bereik wordt voor het complete systeem geschat op 25–50 kWh/t, afhankelijk van het materiaal, met matrijsdiameters van 420 tot 1.200 mm — ruim genoeg om de molen en de matrijs samen te selecteren in plaats van een matrijs te persen op welke molen er dan ook in de fabriek staat.
Matrijsmetallurgie en gat afwerking: de helft van de verhouding die niemand noemt
Twee matrijzen met identieke geometrie gedragen zich anders als het staal en het gatoppervlak verschillen. Standaard gelegeerde staalsoorten zoals 20MnCr5, gehard voor een harde buitenlaag, zijn de kosteneffectieve keuze voor voer en matige biomassatoepassingen; hoogchroom roestvrijstalen kwaliteiten zoals X46Cr13 behouden een gladdere gatwand en weerstaan corrosie door zure of harsachtige materialen, wat wrijving — en dus de effectieve verhouding — stabiel houdt gedurende de levensduur van de matrijs. De hoek van de inlaatconus, de geometrie van de verzinking en de polijsting van de boring beïnvloeden allemaal waar het materiaal daadwerkelijk begint te comprimeren. Daarom behandelen we gat afwerking als een specificatiepunt, niet als cosmetisch, en daarom onze categorie ringmatrijs maakt onderscheid tussen matrijzen op basis van materiaal en hardheid, niet alleen op basis van grootte.
Voor kopers die leveranciers vergelijken, is de praktische vraag eenvoudig: vraag de matrijstekening op met effectieve lengte, conus en ontlastingsafmetingen gemarkeerd, plus staalkwaliteit en hardheid van de buitenlaag. Als een offerte u alleen “70 mm dik, 6 mm gaten” geeft, koopt u een getal dat u niet kunt verifiëren.
Een matrijzenbibliotheek beheren in plaats van één matrijs
Fabrieken die worstelen met matrijsbeslissingen hebben meestal één matrijs. Fabrieken die goed draaien hebben er meerdere en behandelen ze als een kleine bibliotheek: een matrijs met hoge verhouding voor materiaal dat weinig bindt of voor contractperioden die piekduurzaamheid vereisen, een matrijs met middenverhouding voor standaardproductie, en een versleten “uitloop”-matrijs die wordt bewaard voor werk met lage specificatie of in de buurt van briketten. Registreer per matrijs de verwerkte ton, de gedraaide uren en de PDI aan het begin, midden en einde van de levensduur. Na twee of drie matrijscycli hebt u een materiaalspecifieke kaart van hoe de effectieve verhouding verandert met slijtage — gegevens die geen enkele leverancier u kan geven, omdat ze afhangen van uw grondstof en de gewoonten van uw operator.
Walshuizen horen in hetzelfde logboek. Slijtage van het walsoppervlak verandert de kneep tussen wals en matrijs, wat verandert hoe hard materiaal in de gaten wordt gevoerd en hoeveel tegendruk daadwerkelijk ontstaat. Walsen en matrijzen als bij elkaar passende sets vervangen, althans bij abrasieve materialen, houdt de compressiezone zich gedragen zoals de tekening voorschrijft.
Wat u een matrijsleverancier stuurt zodat de offerte klopt
Een nuttige matrijsaanvraag past in een e-mail. Vermeld: materiaal en soort (of voerformule), vochtbereik zoals daadwerkelijk geproduceerd, doelstandaard en duurzaamheid (bijvoorbeeld ENplus A1 bij 98,0%), molenmodel en kW van de hoofdmotor, huidige matrijstekening of de gatmetingen van de versleten matrijs, behaalde doorvoer met de huidige matrijs, en het symptoom dat de aanvraag heeft veroorzaakt. Leveranciers die dit ontvangen, kunnen in hun eerste antwoord meestal een verhouding en staalkwaliteit noemen, en de daaropvolgende proef wordt een bevestiging in plaats van een experiment.
Checklist voor matrijsspecificatie
Voordat u de volgende matrijsaankoop goedkeurt, loopt u deze lijst door:
- Effectieve gat lengte bevestigd vanuit de tekening, met conus- en ontlastingsafmetingen gemarkeerd — niet alleen de totale dikte.
- Compressieverhouding berekend en afgestemd op de startband van het materiaal (tabel 2), met de doelstandaard benoemd.
- Staalkwaliteit en hardheid van de buitenlaag gespecificeerd (20MnCr5 gehard vs. X46Cr13 of gelijkwaardig voor abrasieve/corrosieve toepassingen).
- Gatdiameter in overeenstemming met uw productspecificatie: 6–8 mm voor hoogwaardige binnenlandse/industriële houtpellets, 8–12 mm waar de afnemer een grotere diameter accepteert.
- Open oppervlak en gataantal vermeld, zodat de voorspelde doorvoer is gebaseerd op geometrie, niet op optimisme.
- Belastingsmarge van de hoofdmotor gecontroleerd: de molen moet de matrijs met de hoogste verhouding in de bibliotheek bij volledige toevoersnelheid aankunnen.
- Proefprotocol overeengekomen: drie toevoersnelheden, PDI-bemonstering elke 30 minuten, vocht geregistreerd, één aanpassing toegestaan voor het oordeel.
- Ton per matrijs en geregistreerde uren vanaf de eerste ploeg, zodat slijtagegedreven ratio-afwijking zichtbaar is in de PDI-trend.
- Conditie van de walsmantel geïnspecteerd en bij abrasieve materialen als set vervangen samen met de matrijs.
- Tweede matrijs (één ratiostap omlaag of omhoog) samen met de eerste besteld, zodat een wijziging in grondstof de fabriek niet stillegt.
Zorg voor de juiste ratio en de rest van de lijn gedraagt zich: de koeler ziet stabiele pellets, de afweegweegschaal ziet minder fijn materiaal, en de klant ziet duurzaamheid die bestand is tegen laden en transport. Doe het verkeerd en geen enkele aanpassing stroomafwaarts lost dat op. Wanneer u klaar bent om een matrijs af te stemmen op een specifiek materiaal, kan ons engineeringteam uw tekening, slijtagegegevens en doelspecificatie beoordelen voordat u zich vastlegt — begin bij de specificatiepagina voor ringmatrijzen of stuur de huidige matrijstekening met uw molengegevens.