

Fragt man einen Matrizenlieferanten nach einem Angebot, lautet eine der ersten Rückfragen: Welches Verdichtungsverhältnis wünschen Sie? Viele Käufer antworten mit einer Schätzung, betreiben die Matrix einige Wochen und wundern sich dann, warum die Pellets zerbröseln, der Hauptmotor wegen Überlast abschaltet oder die Leistung 20 % unter dem Nennwert liegt. Die Matrix ist kein Verbrauchsteil, das man aus einer Liste auswählt. Sie ist der Druckbehälter, der Pellettdichte, Härte, spezifischen Energieverbrauch und Durchsatz zugleich festlegt, und die eine Kennzahl, die sie beschreibt – das Verdichtungsverhältnis bzw. L/D-Verhältnis – verdient mehr Beachtung, als ihr meist zuteilwird.
Dieser Leitfaden erklärt, was das Verhältnis physikalisch im Inneren der Matrix bewirkt, was veröffentlichte Forschung tatsächlich über seine Wirkung auf Qualität und Energie zeigt, wie wir in unserer eigenen Matrizenwerkstatt ein Ausgangsverhältnis für verschiedene Biomasse-Materialien wählen und wie Sie Symptome an der Presse deuten, die auf ein falsches Verhältnis hinweisen. Ziel ist, dass Sie sich mit einer Matrizenzeichnung hinsetzen und mit Daten statt aus dem Bauch heraus diskutieren können.
Was das Verdichtungsverhältnis in einer Ringmatrix bedeutet
Das Verdichtungsverhältnis ist das Verhältnis der effektiven Länge der Matrizenbohrung zu ihrem Durchmesser:
Verdichtungsverhältnis = effektive Bohrungslänge ÷ Bohrungsdurchmesser
Eine Matrix mit 60 mm effektiver Bohrungslänge und 6 mm Bohrungen hat ein Verhältnis von 10:1. Das Wort effektiv ist entscheidend. Die Gesamtdicke der Matrix ist nicht dasselbe, denn die meisten Matrizen verdichten nicht über ihre volle Tiefe. Die Einlassseite hat meist einen konischen oder angesenkten Abschnitt, der das Material einleitet, und die Auslassseite kann eine Entlastungsbohrung aufweisen – einen leicht erweiterten Ausgang, durch den das fertige Pellet mit weniger Reibung austritt. Nur der gerade Abschnitt der Bohrung mit vollem Durchmesser verdichtet. Vergleichen Sie zwei Matrizen immer anhand der effektiven Längen aus der technischen Zeichnung, nicht anhand der nominellen Dicke. Zwei 70-mm-Matrizen können sich völlig unterschiedlich verhalten, wenn eine davon eine 15 mm tiefe Entlastung am Auslass hat.
Innerhalb dieser effektiven Länge geschieht dreierlei gleichzeitig. Erstens wird das Material verdichtet: Die Rollen drücken das Mehl bzw. die gemahlene Biomasse in die Bohrung, und es baut sich Gegendruck auf, während der Materialpfropfen dem Gleiten widersteht. Zweitens erzeugt Reibung Wärme – bei der Holzpelletierung erreicht die Matrizenwandtemperatur häufig 90–120 °C, wodurch Lignin erweicht und als natürliches Bindemittel zwischen den Partikeln fließt. Drittens wird das Pellet extrudiert: Sobald sich der Pfropfen bewegt, bestimmt das Verhältnis, wie lange er vor dem Austritt unter Druck bleibt. Ein höheres Verhältnis bedeutet längere Verweilzeit unter Druck, mehr Reibung, mehr Wärme und ein dichteres, haltbareres Pellet – bis zu dem Punkt, an dem der Motor die Leistung nicht mehr liefert oder die das Pellet versengende Hitze mehr schadet, als die zusätzliche Verdichtung nützt.
Der dabei auftretende Druck ist nicht unerheblich. Die Wandspannungen in einer arbeitenden Ringmatrix werden üblicherweise mit über 20.000 psi angegeben, weshalb Matrizenstahl, Wärmebehandlung und Bohrungsoberfläche ebenso wichtig sind wie die Geometrie. Mehr darüber, wie wir diese Parameter festlegen, lesen Sie auf unserer Seite zur Konstruktion von Ringmatrizen.
Warum dasselbe Verhältnis in zwei Pressen unterschiedlich wirkt
Ein häufiger Fehler ist, das Verdichtungsverhältnis als reine Materialeigenschaft zu betrachten. Das ist es nicht. Dieselbe 8:1-Matrix kann auf zwei Pressen gleicher Nennleistung unterschiedliche Pelletqualität erzeugen, weil das Verhältnis mit allem anderen in der Verdichtungszone zusammenwirkt:
- Matrizendrehzahl. Eine schnellere Matrizenrotation verkürzt die Zeit, die das Material bei jedem Rollendurchlauf unter Druck steht, und verändert das Reibungsregime in der Bohrung. In einem Versuch mit fettreduziertem DDGS, veröffentlicht im Journal of Animal Science, verbesserte eine Erhöhung der Matrizendrehzahl von 166 auf 254 U/min den Holmen-PDI bei gleichem L/D-Verhältnis von 94,46 auf 95,89 – Drehzahl und Verhältnis sind nicht unabhängig voneinander.
- Bohrungszahl und offene Fläche. Der Durchsatz pro Bohrung sinkt mit steigender offener Fläche, was den effektiven Gegendruck pro Bohrung verringert. Eine Matrix mit mehr Bohrungen bei gleichem Verhältnis läuft „leichter“, erzeugt aber möglicherweise weichere Pellets.
- Rollenandruck und Rollenzustand. Verschlissene Rollenmäntel rutschen auf der Matrizenfläche, versorgen die Bohrungen unzureichend und lassen das Material ungleichmäßig verweilen – Symptome, die fälschlich als Verhältnisproblem gedeutet werden.
- Dicke der Futterlage und Dampfkonditionierung. Konditionierungstemperatur und Feuchtigkeit verändern den Reibungskoeffizienten in der Lochbohrung. Feuchteres, wärmeres Material gleitet leichter, was den Widerstand eines gegebenen Verhältnisses effektiv senkt.
Deshalb fragen Matrizenlieferanten vor der Angebotserstellung nach Mühlenmodell, Material, Feuchtigkeitsbereich und Zielvorgabe. Fragt Ihr Lieferant nicht danach, fragen Sie ihn, warum.

Was die Evidenz zu Verhältnis, Haltbarkeit und Energie aussagt
Die Literatur zu L/D-Effekten ist alt, aber in ihrer Richtung konsistent. Der am häufigsten zitierte Datensatz stammt aus der Alfalfa-Pelletierung: Hill und Pulkinen berichteten, dass die Haltbarkeit von Alfalfa-Pellets um etwa 30–35 % stieg, als das L/D-Verhältnis in den Bereich 8–10 gelangte. Tabil und Sokhansanj untersuchten Konditionierungstemperatur, Matrizengeometrie und Partikelgröße und stellten fest, dass die Haltbarkeit mit kleinerem Matrizendurchmesser und höherem L/D zunahm. Beide Ergebnisse sind in der zusammenfassenden technischen Übersicht des Idaho National Laboratory zu Systemen zur Biomasse-Verdichtung dargestellt technischen Übersicht zu Biomassedensifizierungssystemen, die nach wie vor die beste Einzelreferenz zu Matrizengeometrie-Effekten ist.
Das Extension-Factsheet der Kansas State University zur Pelletsqualität berichtet dasselbe Muster für Futter: Eine Erhöhung des Matrizen-L:D von 5,6 auf 8 verbesserte die Pelletsqualität, und eine dickere Matrize (32 mm gegenüber 22 mm) verlängerte die Verweilzeit in den Bohrungen — auf Kosten eines höheren Energieverbrauchs der Pelletmühle. In Fahrenholz' Mehrfaktorenstudie war das Matrizen-L:D einer der einflussreichsten Faktoren auf den Energieverbrauch, übertroffen nur von der Konditionierungstemperatur.
Neuere Arbeiten ergänzen materialspezifische Zahlen. Ein Versuch aus dem Journal of Animal Science von 2017 zu fettreduziertem DDGS ergab einen Holmen-PDI von 87,10 mit einer L/D-5,5-Matrize und 93,27 mit einer L/D-10,0-Matrize — ein Zugewinn von 6,2 Punkten allein durch das Verhältnis, ohne Änderung der Rezeptur. Eine Studie von 2024 in Wälder zu Pellets aus Caragana korshinskii ermittelte ein optimales Formmatrizen-L/D von 5,3 (kombiniert mit 15,5 % Feuchtigkeit), das 96,21 % mechanische Haltbarkeit und eine Relaxationsdichte von 1,139 g/cm³ bei nicht mehr als 41,3 kWh pro Tonne lieferte. Und eine Pilotstudie von 2025 in Biomasse & Bioenergie zu kanadischem Nadelholz, Laubholz und Weizenstroh ergab optimale Flachmatrizen-L/D-Werte von 2,58, 2,08 bzw. 2,92 mit Haltbarkeiten von 97,7 %, 96 % und 97,5 % — beachten Sie, dass dies Flachmatrizenwerte bei anderem Maßstab und anderer Geometrie sind, die nicht direkt auf eine industrielle Ringmatrize übertragbar sind, aber bestätigen, dass das optimale Verhältnis materialspezifisch ist.
| Studie / Quelle | Material | Getestetes oder optimales L/D | Berichtetes Ergebnis |
|---|---|---|---|
| Hill & Pulkinen (1988), über INL-Übersicht | Luzerne | Bereich 8–10 | Haltbarkeit um ~30–35 % höher gegenüber niedrigeren Verhältnissen |
| Tabil & Sokhansanj (1996), über INL-Übersicht | Biomasse (Pressversuche) | Höheres L/D, kleinere Matrize | Haltbarkeit verbessert; Wechselwirkung mit Konditionierung >95 °C |
| K-State Extension MF3228 / Fahrenholz (2012) | Futter (Mais-SBM-Rationen) | 5.6 → 8.0 | Qualität gestiegen; Energieverbrauch der Pelletmühle gestiegen; L:D unter sieben Faktoren nur hinter der Konditionierungstemperatur |
| J. Animal Science (2017), DDGS-Versuch | Fettreduzierte DDGS | 5,5 vs. 10,0 | Holmen PDI 87,10 → 93,27 |
| Forests (2024), Box-Behnken-Optimierung | Korshinskis Erbsenstrauch | Optimum 5,3 | 96,21 % Haltbarkeit, 1,139 g/cm³, ≤41,3 kWh/t |
| Biomass & Bioenergy (2025), Flachmatrize im Pilotmaßstab | Nadelholz / Laubholz / Weizenstroh | 2.58 / 2.08 / 2.92 | 97,7 % / 96 % / 97,5 % Haltbarkeit; Flachmatrizen-Geometrie, nicht auf Ringmatrize übertragbar |
Zwei Erkenntnisse gelten durchgängig. Ein höheres effektives L/D erhöht Haltbarkeit und Dichte und steigt damit auch im spezifischen Energieverbrauch. Das Optimum ist material- und mühlenspezifisch – ein von der Kiefernpelletanlage des Nachbarn übernommenes Verhältnis kann für Ihre Reishülslinie genau falsch sein. Für Hersteller, die grenzüberschreitend verkaufen, wo ein Haltbarkeitsfehler eine zurückgewiesene Lieferung statt eines Anrufs bedeutet, machen die von IEA-Bioenergie-Task 40 zusammengetragenen Handelsstudien die kommerzielle Bedeutung der Pellettqualität deutlich.
Eine vierstufige Methode zur Wahl des Verhältnisses
Stufe 1: Das Material prüfen, nicht den Prospekt
Messen Sie die drei Eigenschaften, die den Gegendruck bestimmen: den Gehalt an Lignin bzw. Protein-/Stärkebindemittel (Indikator für die natürliche Bindefähigkeit), die Abrasivität (Siliziumdioxid, Asche) und das Feuchteband, das Ihr Trockner tatsächlich liefert – nicht das im Datenblatt. Reishülsen enthalten 15–20 % Siliziumdioxid in der Hülse und verschleißen Matrizen aggressiv; harzreiches Nadelholz schmiert seine eigene Verdichtungszone teilweise. Dieselbe nominelle „Holzpellett“-Spezifikation deckt ein weites Feld ab.
Stufe 2: Zuerst die Zielvorgabe festlegen
Entscheiden Sie, welche Norm die Pellets erfüllen müssen, bevor Sie eine Matrize wählen. Wenn Sie unter ENplus nach Europa verkaufen, verlangt A1 98,0 % mechanische Haltbarkeit und ≤10 % Feuchte – die Anforderungen des Schemes bauen auf ISO 17225-2 auf, und Sie können nachlesen, wie die ENplus scheme defines its certification scope. Eine Matrize, die für ein Haltbarkeitsziel von 96 % gewählt wurde, hält an einem schlechten Rohstofftag keine 98 %. Setzen Sie die Messlatte und wählen Sie dann das Verhältnis mit Reserve.
Stufe 3: Ein Startverhältnis aus der Matrizenbibliothek wählen
In unserem Produktionsbereich werden Biomasse-Matrizen mit einem effektiven L/D zwischen etwa 6:1 und 12:1 und Lochdurchmessern von 6 bis 12 mm gefertigt; unsere Seite zu Ringmatrizen für Futtermittel und Biomasse listet die Lochgrößenbereiche auf, die wir auf Lager halten. Die folgende Tabelle zeigt die Startbereiche, die wir verwenden, wenn uns ein Kunde ein neues Material schickt. Betrachten Sie sie als Ausgangspunkte für einen Versuch, nicht als Garantien – jeder einzelne wird nach dem ersten Testlauf angepasst.
| Material | Effektives L/D (Start) | Typischer Loch-Ø | Worauf zu achten ist |
|---|---|---|---|
| Nadelholz-Sägemehl (Kiefer, Fichte, Tanne) | 6:1 – 8:1 | 6–8 mm | Harz schmiert; nicht überdosieren, sonst überhitzt die Presse |
| Hartholzspäne und -hackschnitzel (Eiche, Buche) | 7:1 – 9:1 | 6–8 mm | Dichte Fasern erhöhen die Reibung; Motorlast bei Vollbeschickung überwachen |
| Reisschalen, Palmkernschalen | 8:1 – 10:1 | 8–10 mm | Hoher Siliziumdioxidanteil: schnellerer Lochverschleiß und steigendes effektives Verhältnis über die Standzeit |
| Weizenstroh, Maisstängel | 9:1 – 12:1 | 8–10 mm | Niedriger Ligningehalt erfordert lange Druckhaltezeit; auf Verkohlung am Auslass achten |
| Gemischte/landwirtschaftliche Mischungen | 8:1 – 11:1 | 6–10 mm | Das Verhältnis richtet sich nach der am schwächsten bindenden Fraktion, nicht nach dem Durchschnitt |
Stufe 4: Einen reduzierten Versuch durchführen und alles protokollieren
Die Matrize mit drei Durchsatzraten betreiben, Hauptmotorlast, Matrizentemperatur, Dampf- oder Feuchtigkeitszugabe protokollieren und alle 30 Minuten Proben für PDI und Feingut ziehen. Danach einmal nachjustieren. Liegt die Haltbarkeit 0,5–1 Punkt unter dem Ziel, zunächst Konditionierungsänderungen und Walzendruck versuchen — ein Matrizentausch ist der letzte Hebel, nicht der erste, denn er kostet einen Produktionsstopp.
Symptome deuten: Verhältnis zu hoch oder zu niedrig
Die Pressen zeigen an, wenn das Verhältnis falsch ist, doch die Symptome überschneiden sich mit Konditionierungs- und Walzenproblemen. Die folgende Tabelle trennt die beiden Fehlerrichtungen und die Prüfungen, die jede bestätigen, bevor Sie Geld für eine neue Matrize ausgeben.
| Symptom | Wahrscheinliche Richtung | Bestätigende Prüfung vor der Bestellung einer neuen Matrize |
|---|---|---|
| Fluffige, bröselige Pellets, hoher Feingutanteil am Kühleraustrag | Verhältnis zu niedrig (oder Feuchtigkeit zu niedrig) | Feuchtigkeit des Mahlguts und Konditionierungstemperatur messen; zuerst Dampf erhöhen, PDI erneut prüfen |
| Überlast des Hauptmotors, häufige Verstopfungen, dunkle oder verkohlte Pelletflächen | Verhältnis zu hoch (oder Beschickung zu trocken) | Feuchtigkeit des Trocknerausgangs prüfen; kleine Wasser- oder Ölzugabe versuchen; Matrizentemperatur messen |
| Leistung bei Anlauf gut, fällt nach 2–3 Schichten ab | Lochverschleiß verringert das effektive Verhältnis — oder verstopfte Einlässe | Verstopfte Löcher ausbohren, Lochwand mit Lehre messen; mit Zeichnung der neuen Matrize vergleichen |
| Haltbarkeit sinkt allmählich über Wochen | Matrizenverschleiß (Verhältnis sinkt, während sich die Bohrungen vergrößern und polieren) | PDI-Trend gegen die Tonnage durch die Matrize verfolgen; Tonnen pro Matrize ab dem ersten Tag protokollieren |
| Durchsatz erreicht selbst bei korrektem Verhältnis nie die Nennleistung | Einschränkung bei offener Fläche, Zufuhrrate oder vorgelagerter Versorgung | Bohrungen mit der Zeichnung abgleichen; Durchsatz von Zuführer und Konditionierer prüfen |
Der Fall des allmählichen Verschleißes verdient besondere Betonung: Wenn Bohrungen verschleißen und polieren, driftet das effektive Verhältnis nach unten und die Haltbarkeit folgt. Bei abrasiven Materialien ist dies der Mechanismus hinter dem Anruf „Die Pelletpresse lief einen Monat lang einwandfrei, dann brach die Qualität ein“. Die Verschleißseite haben wir ausführlich in unserem Artikel über Reishülslen-Pelletierung und Ringmatrizenverschleiß.
Der Energiepreis hinter einem höheren Verhältnis
Haltbarkeit ist nicht kostenlos. Jeder zusätzliche Millimeter effektiver Bohrungslänge erhöht die Wandreibung, die der Hauptmotor bezahlt. Die Richtung ist gut dokumentiert – die KSU berichtet, dass der Energieverbrauch von Pelletpressen mit dem L:D-Verhältnis der Matrize steigt, unter den untersuchten Faktoren nur übertroffen von der Konditionierungstemperatur –, doch die Höhe des Aufschlags ist anlagenabhängig. Deshalb lohnt es sich, vor der Bestellung einer schwereren Matrize die Rechnung für die eigene Linie durchzuführen.
Nehmen wir eine Biomasse-Anlage mit 3 t/h, die 6.000 Stunden pro Jahr läuft (18.000 t/Jahr). Angenommen, eine Testmatrize erhöht die spezifische Energie von 32 auf 38 kWh/t und hebt gleichzeitig die PDI von 96,5 % auf 98,2 %. Die zusätzlichen 6 kWh/t kosten 108.000 kWh pro Jahr; bei angenommenen 0,12 USD/kWh sind das etwa 13.000 USD jährlich. War die Alternative ein Verkauf mit Preisnachlass wegen Qualitätsbeschwerden oder ein Nichtbestehen eines ENplus-Audits, lässt sich dieser Tausch leicht rechtfertigen. Lagen die Pellets bereits komfortabel über der Spezifikation, nicht. Der Sinn der Berechnung besteht darin, die Wahl explizit zu treffen, statt standardmäßig „dicker ist besser“ zu wählen.
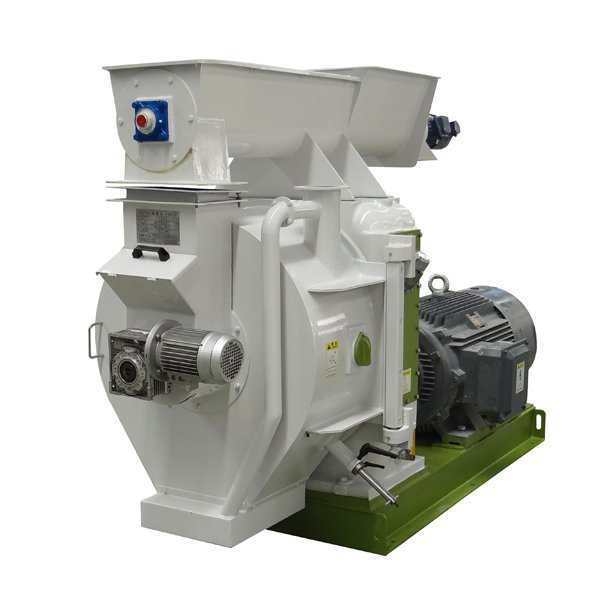
Unser Biomasse-Pelletpresse Die Baureihe ist für das Gesamtsystem je nach Material mit 25–50 kWh/t ausgelegt, mit Matrizendurchmessern von 420 bis 1.200 mm – weit genug, dass Presse und Matrize gemeinsam ausgewählt werden, statt eine Matrize auf die gerade vorhandene Presse zu zwängen.
Matrizenmetallurgie und Bohrungsoberfläche: Die Hälfte des Verhältnisses, die niemand nennt
Zwei Matrizen mit identischer Geometrie verhalten sich unterschiedlich, wenn sich Stahl und Bohrungsoberfläche unterscheiden. Standardlegierte Stähle wie 20MnCr5, einsatzgehärtet für eine harte Randschicht, sind die kosteneffiziente Wahl für Futter und moderate Biomasse-Anforderungen; hochchromhaltige Edelstahlsorten wie X46Cr13 halten eine glattere Bohrungswand und widerstehen der Korrosion durch saure oder harzhaltige Materialien, was die Reibung – und damit das effektive Verhältnis – über die Lebensdauer der Matrize stabil hält. Der Einlaufkonuswinkel, die Ansenkungsgeometrie und die Politur der Bohrung beeinflussen alle, wo das Material tatsächlich zu verdichten beginnt. Deshalb behandeln wir die Bohrungsoberfläche als Spezifikationspunkt und nicht als kosmetischen Aspekt, und deshalb trennt unsere Ringmatrizen-Kategorie Matrizen nach Material und Härte statt nur nach Größe.
Für Einkäufer, die Anbieter vergleichen, ist die praktische Frage einfach: Verlangen Sie die Matrizenzeichnung mit markierter effektiver Länge, Konus- und Freistichmaßen sowie Stahlsorte und Randschichthärte. Wenn ein Angebot Ihnen nur „70 mm dick, 6-mm-Bohrungen“ nennt, kaufen Sie eine Zahl, die Sie nicht überprüfen können.
Eine Matrizenbibliothek statt einer einzelnen Matrize verwalten
Werke, die mit Matrizenentscheidungen kämpfen, besitzen meist nur eine Matrize. Werke, die gut laufen, besitzen mehrere und behandeln sie als kleine Bibliothek: eine Matrize mit hohem Verhältnis für schwach bindende Materialien oder für Vertragsphasen, die Spitzenhaltbarkeit verlangen; eine Matrize mit mittlerem Verhältnis für die Standardproduktion; und eine verschlissene „Auslauf“-Matrize für Arbeit mit niedriger Spezifikation oder im Umfeld von Brikettierung. Protokollieren Sie für jede Matrize die verarbeiteten Tonnen, die Laufstunden und die PDI zu Beginn, in der Mitte und am Ende der Lebensdauer. Nach zwei oder drei Matrizenzyklen verfügen Sie über eine materialspezifische Übersicht, wie sich das effektive Verhältnis mit dem Verschleiß verändert – Daten, die kein Lieferant liefern kann, weil sie von Ihrem Rohmaterial und Ihren Bedienergewohnheiten abhängen.
Walzenmantel gehören in dasselbe Protokoll. Der Verschleiß der Walzenfläche verändert den Spalt zwischen Walze und Matrize, was wiederum beeinflusst, wie hart Material in die Bohrungen eingeführt wird und wie viel Gegendruck tatsächlich entsteht. Der Austausch von Walzen und Matrizen als abgestimmte Sätze, zumindest bei abrasiven Materialien, hält die Verdichtungszone in dem Zustand, den die Zeichnung vorsieht.
Was Sie einem Matrizenlieferanten senden sollten, damit das Angebot stimmt
Eine brauchbare Matrizenanfrage passt in eine E-Mail. Fügen Sie bei: Material und Art (oder Futterformel), Feuchtebereich wie tatsächlich produziert, Zielstandard und Haltbarkeit (zum Beispiel ENplus A1 bei 98,0 %), Pressenmodell und Hauptmotor-kW, aktuelle Matrizenzeichnung oder die Bohrungsmaße der verschlissenen Matrize, den mit der aktuellen Matrize erreichten Durchsatz und das Symptom, das die Anfrage ausgelöst hat. Lieferanten, die dies erhalten, können meist schon in der ersten Antwort ein Verhältnis und eine Stahlsorte nennen, und der anschließende Test wird zu einer Bestätigung statt zu einem Experiment.
Checkliste für die Matrizenspezifikation
Bevor Sie den nächsten Matrizenkauf genehmigen, gehen Sie diese Liste durch:
- Effektive Bohrungslänge aus der Zeichnung bestätigt, mit markierten Konus- und Freistichmaßen – nicht nur die Gesamtdicke.
- Verdichtungsverhältnis berechnet und auf das Ausgangsband des Materials abgestimmt (Tabelle 2), mit genanntem Zielstandard.
- Stahlsorte und Randschichthärte spezifiziert (20MnCr5 einsatzgehärtet gegenüber X46Cr13 oder gleichwertig für abrasive/korrosive Anforderungen).
- Bohrungsdurchmesser gemäß Ihrer Produktspezifikation: 6–8 mm für hochwertige Holzpresslinge für Haushalt/Industrie, 8–12 mm, wo der Abnehmer größere Durchmesser akzeptiert.
- Offene Fläche und Bohrungszahl angegeben, damit der prognostizierte Durchsatz auf Geometrie statt auf Optimismus beruht.
- Lastreserve des Hauptmotors geprüft: Die Presse muss die Matrize mit dem höchsten Verhältnis in der Bibliothek bei voller Zufuhrrate tragen.
- Testprotokoll vereinbart: drei Zufuhrraten, PDI-Probenahme alle 30 Minuten, Feuchte protokolliert, eine Anpassung vor dem Urteil erlaubt.
- Tonnen pro Matrize und Betriebsstunden ab der ersten Schicht erfasst, sodass verschleißbedingte Verhältnisabweichungen im PDI-Trend sichtbar werden.
- Zustand der Presswalzenhülse geprüft und bei abrasiven Materialien als Satz mit der Matrize ausgetauscht.
- Zweite Matrize (eine Verhältnisstufe nach unten oder oben) zusammen mit der ersten bestellt, damit ein Rohstoffwechsel die Anlage nicht stoppt.
Stimmt das Verhältnis, verhält sich der Rest der Linie richtig: Der Kühler sieht stabile Pellets, die Abfüllwaage sieht weniger Feingut, und der Kunde sieht eine Haltbarkeit, die Verladung und Transport übersteht. Stimmt es nicht, lässt sich das durch keine noch so aufwendige nachgelagerte Anpassung beheben. Wenn Sie bereit sind, eine Matrize auf ein bestimmtes Material abzustimmen, kann unser Engineering-Team Ihre Zeichnung, Verschleißdaten und Zielvorgabe prüfen, bevor Sie sich festlegen — beginnen Sie mit der Spezifikationsseite für Ringmatrizen oder senden Sie die aktuelle Matrizenzeichnung zusammen mit Ihren Mühlenangaben.