
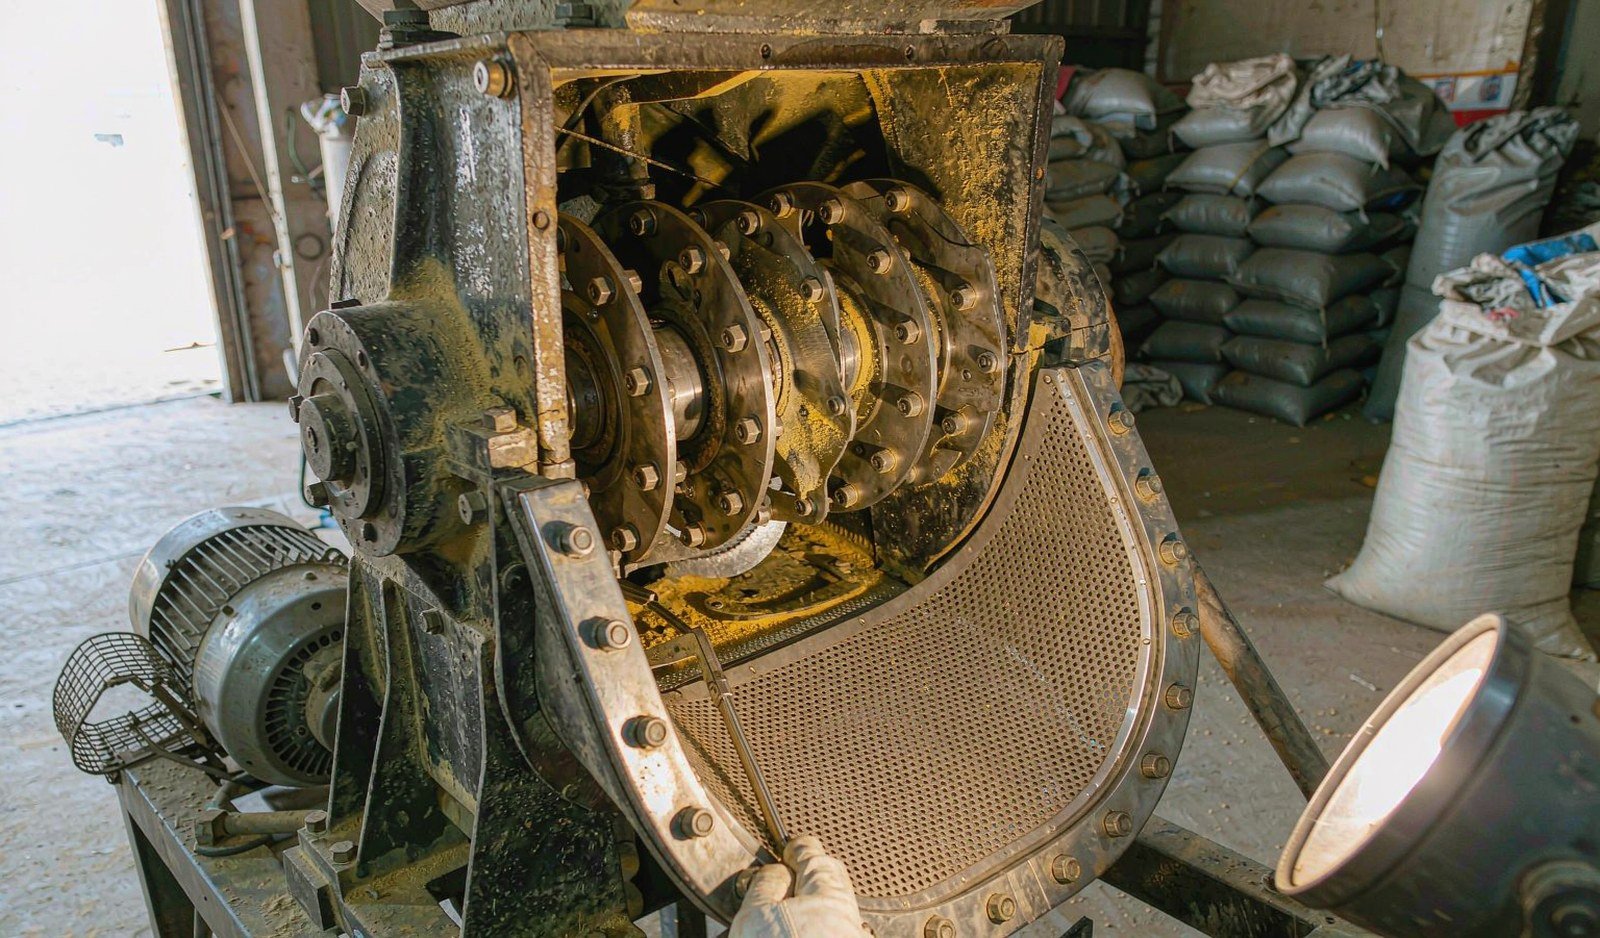
모든 사료 공장은 이 두 기계 중 하나를 구매하며, 의외로 많은 구매자가 자신의 공정에 맞지 않는 기계를 선택합니다. 해머밀과 롤러밀은 모두 옥수수 알갱이를 더 작은 입자로 만들지만, 서로 다른 물리 원리와 유지보수 습관, 그리고 입자 크기와 비용 사이의 다른 관계를 통해 이를 수행합니다. 차이는 미미하지 않습니다. 동일한 곡물에서 두 기계는 톤당 수 kWh 차이가 날 수 있으며, 얼마나 곱게 분쇄하느냐에 따라 그 격차의 방향이 달라집니다.
이 글은 구매자가 해야 하는 방식으로 두 기계를 비교합니다. 즉 작동 원리, 공개된 에너지 및 처리량 데이터, 그리고 각각에 적합한 사료 공정을 기준으로 비교하고, 구매 회의에서 활용할 수 있는 요약 표로 마무리합니다.
알갱이를 부수는 두 가지 방법
해머밀은 빠른 로터의 끝 속도로 강철 해머를 가속합니다. 알갱이는 충격으로 부서지고, 로터 아래의 스크린이 분쇄실을 빠져나갈 만큼 충분히 작게 부서진 입자를 결정합니다. 입자 크기 제어는 간접적입니다. 스크린을 선택하면, 로터와 물질의 물리 원리가 그 스크린이 만들어내는 분포를 결정합니다.
롤러밀은 서로 다른 속도로 회전하는 주름진 롤 사이의 간극으로 알갱이를 끌어들입니다. 압축과 전단이 알갱이를 자연적인 파괴선을 따라 균열시킵니다. 입자 크기 제어는 직접적입니다. 롤 간극과 주름 패턴이 입자 크기를 결정하며, 기계 안에는 스크린이 전혀 없습니다.
이어지는 모든 것, 즉 에너지, 균일성, 유지보수, 분진은 바로 그 한 가지 차이, 즉 충격 파괴 대 제어된 균열에서 비롯됩니다.
에너지와 처리량에 관해 데이터가 말하는 것
곡물 분쇄 에너지에 관해 가장 많이 인용되는 데이터셋은 Wondra와 동료들이 발표하고 다음에 요약된 Kansas State University의 옥수수 연구입니다: 아이오와 주립대 돼지 정보 게이트웨이 사료 가공 자료. 해머밀 분쇄 옥수수는 다음과 같이 나타납니다:
| 옥수수 입자 크기 | 분쇄 에너지 | 분쇄 생산량 |
|---|---|---|
| 1,000 µm | 2.42 kWh/t | 3.00 t/h |
| 800 µm | 2.78 kWh/t | 3.00 t/h |
| 600 µm | 3.46 kWh/t | 2.85t/h |
| 400µm | 7.35kWh/t | 1.43t/h |
그 표의 교훈은 해머밀에만 국한된 것이 아니라 분쇄도의 문제입니다. 1,000 µm에서 400 µm 사이에서 에너지는 세 배가 되고 처리량은 절반이 됩니다. 비교하는 입자 크기를 명시하지 않는 분쇄기 비교는 아무것도 비교하지 않는 것입니다.
그 기준선에 비추어 볼 때, 롤러밀은 굵은 분쇄와 중간 분쇄에서 제 역할을 합니다. 동일한 Iowa State 자료에 따르면 롤러밀은 해머밀과 비교해 동일한 에너지 투입으로 분쇄 곡물을 15~40% 더 많이 생산할 수 있으며, 이 우위는 목표 입자가 곱아질수록 줄어들고 약 700 µm 이하에서는 대부분 사라집니다. 상업용 롤러밀 구성에 관한 K-State의 이후 연구( 캔자스 주립대 축산과학부 익스텐션 뉴스레터에 게재됨)는 실무자들이 즉시 인식하는 미묘한 차이를 덧붙입니다. 동일한 롤러밀을 2쌍, 3쌍 또는 4쌍의 롤로 구성하면 서로 다른 입자 크기가 생성되며(굵은 2단 구성의 약 685 µm에서 미세 구성의 4롤로 360 µm까지), 톤당 전력 비용은 구성에 따라 달라졌습니다. 가장 곱게 분쇄한 구성이 톤당 비용이 가장 높았고, 그 비육돈 시험에서는 사료 효율 이점을 전혀 제공하지 못했습니다.
실험실 장비가 아닌 실제 설치된 기계의 경우, 운전 범위가 더 넓어집니다. 당사의 YHM68 해머밀 데이터시트에는 사료 응용 분야에서 5~15 t/h 기준 9~14 kWh/t, 스크린 구멍 1.0~8.0 mm로 명시되어 있습니다. 이는 피더, 공기 시스템, 그리고 생산용 분쇄기를 실험실 기기가 아닌 생산용 분쇄기로 만드는 모든 요소를 포함하는 범위입니다. 분쇄기는 실제로 운전하려는 스크린 크기에서의 톤당 킬로와트시로 비교해야 하며, 결코 모터 킬로와트로 비교해서는 안 됩니다.
평균뿐 아니라 입자 크기 분포
두 사료가 모두 평균 700 µm일 수 있지만 완전히 다르게 작동할 수 있는데, 그 평균 주변의 분포가 다르기 때문입니다. 충격 분쇄는 넓은 분포를 만듭니다. 일부는 분진처럼 미세한 입자, 일부는 과대 입자가 있으며, 기하 표준편차는 압축 분쇄보다 눈에 띄게 높습니다. 롤러밀은 미세 입자가 더 적은, 더 좁고 균일한 분포를 만듭니다.
어떤 분포가 “더 나은지”는 전적으로 다음 공정 단계에 달려 있습니다. 좁은 분포는 사일로와 오거를 더 잘 흐르고, 분진이 덜 발생하며, 영양사가 동물이 실제로 먹는 것에 대해 더 엄격한 통제를 할 수 있게 합니다. 넓은 분포는 그 미세 입자 비율 덕분에 펠릿밀 앞 단계에서 이점이 됩니다. 미세 입자가 다이 구멍을 채우고 프레스가 처리 능력을 유지하도록 돕기 때문입니다. 펠릿 라인이 기본적으로 해머밀을 선택하는 조용한 이유 중 하나가 바로 이것입니다. “더 지저분한” 분쇄물이 바로 프레스가 원하는 것입니다.

해머밀의 강점
해머밀이 설비에 남아 있는 네 가지 상황이 있으며, 대부분의 상업용 제분소에서는 이들이 명확한 결론으로 이어집니다.
미분 목표. 약 700µm 이하에서는 롤러밀의 에너지 이점이 사라지며, 롤로 미분 목표를 달성하려면 롤 쌍, 통과 횟수, 롤 드레싱이 더 많이 필요합니다. 육계용 미분과 수산·프리믹스 작업(여기서는 당사 SWFL 초미분 분쇄기 가 어떤 롤 구성도 도달하지 못하는 범위보다 훨씬 낮게 작동합니다)에서는 충격 분쇄가 실용적인 방법입니다.
섬유질 및 규격 외 원료. 롤은 원료가 개별 낟알 형태로 닙에 들어가야 합니다. 짚, 왕겨, 해바라기박, 겨 조각과 습곡은 그렇게 작동하지 않으며 롤러밀의 간극을 깨지지 않은 채 그대로 통과합니다. 해머밀은 투입하는 거의 모든 것을 분쇄하므로, 현지 시장에서 제공하는 것을 무엇이든 구매하는 상업용 제분소에 있어 이 유연성은 비용을 지불할 가치가 있습니다.
배합 변경. 스크린은 몇 분 만에 교체되고 비용도 적게 듭니다. 롤 홈은 작업장에서 재가공해야 하고, 곡물 품질이 변하면 롤 간극을 다시 설정해야 합니다. Iowa State 자료도 유지보수 측면에서 같은 점을 지적합니다. 롤러밀은 “목표 입도를 생산할 간극 폭을 유지하는 데 더 많은 주의가 필요”한 반면, 해머밀은 모니터링이 덜 필요합니다.
설비 비용 및 예비품. 해머밀과 스크린 한 세트는 동등한 롤러밀 라인보다 비용이 적게 들며, 스크린은 어느 작업장이든 보유할 수 있는 상비품입니다. 수입 리드타임이 중요한 시장에서는 예비품 비용의 이러한 차이가 실질적입니다.
롤러밀의 강점
세 가지 상황이 추가 설비 투자와 추가 주의를 정당화합니다.
조분쇄 및 압착. 옥수수를 압착하는 육우 비육장, 구조화된 조립자를 원하는 산란계 사업, 펠릿 후 압착 곡물을 첨가하는 모든 프로그램은 분쇄가 아닌 균열을 원합니다. 여기서 롤러밀의 15–40% 에너지 이점이 온전히 발휘되며, 균일성 덕분에 큰 입자는 의도적으로 크게 유지됩니다.
분진, 열 및 수분 손실. 충격 분쇄는 원료를 가열하고 수분을 날려보냅니다. 압축 분쇄는 더 차갑게 작동하고, 흡입 시스템으로 보내는 분진이 적으며, 사료 내 곡물의 수분을 유지합니다. 덥고 건조한 기후에서는 이러한 차이가 집진기 부하와 컨디셔너에 도달하는 마쉬 상태에 나타납니다.
유동성. 마쉬가 함유하는 미분이 적을수록 빈(bin)과 벌크 탱크에서 아치·구멍(rathole) 형성이 줄어듭니다. 완제품 사일로에서 아치 형성과 싸우는 제분소는 종종 해답의 일부를 사일로가 아닌 분쇄기에서 찾습니다.
실제 의사결정: 분쇄기를 프로그램에 맞추기
실제로 무엇을 분쇄하는지 적어보면 선택은 기계적으로 정해집니다. 600–700µm 옥수수를 컨디셔너와 프레스를 통해 처리하는 육계 펠릿 라인: 해머밀입니다. 미분이 다이에 공급되고 유연성이 배합 변경을 흡수하기 때문입니다. 또한 분쇄 목표는 저희 증기 컨디셔닝 가이드에서 설명하는 컨디셔닝 온도에 직접 영향을 줍니다. 완전혼합사료(TMR)용으로 옥수수를 압착하는 비육장: 롤러밀, 단호합니다. 균열 곡물 구조를 가진 산란계 마쉬: 롤러밀. 하나의 분쇄기로 여러 축종을 생산하는 상업용 제분소 — 오늘은 육계, 내일은 젖소, 다음 분기는 수산 —: 해머밀, 왜냐하면 스크린 랙이 어떤 롤 구성보다 더 많은 범위를 커버하기 때문입니다.
곡물 수분도 중요합니다. 약 15% 이상의 수분으로 입고된 곡물은 분쇄에 더 많은 에너지가 필요하고 스크린을 더 빨리 막힙니다. 이 관계는 여러 제분소에 걸쳐 실무자들이 문서화합니다(한 예로, 이 사료 분쇄 에너지 가이드 를 참조하십시오. 동종 장비 제조사 제공). 습곡은 과부하를 견디는 기계에 또 하나의 표를 던지는 요소이며, 수령 단계에서, 사일로에서, 분쇄기가 보기 전에 수분을 해결해야 하는 또 하나의 이유입니다.
비교 요약
| 항목 | 해머밀 | 롤러밀 |
|---|---|---|
| 파쇄 메커니즘 | 해머에 대한 고속 충격; 스크린이 배출 입도 결정 | 차속 롤 사이의 압축 및 전단 |
| Energy at coarse/medium grind | 기준; 800–1,000µm에서 2.4–2.8kWh/t(KSU 실험실 데이터) | 해머밀 대비 톤당 15–40% 적음(Iowa State) |
| Energy at fine grind | 에너지가 급격히 증가: 400µm에서 7.35kWh/t, 처리량 절반 | ~700µm 이하에서는 장점이 대부분 사라짐 |
| 입자 분포 | 분포가 넓고 미분이 많음 — 펠릿 다이에 잘 공급됨 | 분포가 좁고 균일하며 미분이 적음 — 흐름이 좋고 먼지가 적음 |
| 섬유질 / 불규칙한 재료 | 거의 모든 재료 처리 가능 | 처리가 어려움; 재료가 알갱이 형태로 롤 닙에 들어가야 함 |
| 유지보수 | 스크린 교체가 빠름; 해머 교체; 모니터링 감소 | 롤 드레싱은 외부에서; 롤과 곡물 변화에 따라 간극 재설정 |
| 일반적인 프로그램 적합성 | 펠릿 사료 라인, 혼합 축종 상업용 사료 공장, 미분쇄 | 소 사료, 산란계 조립(거친 마시), 곡물 압착, 에너지 민감형 공장 |
어느 기계도 다른 기계를 대체하지 않습니다. 값비싼 실수는 “잘못된” 기술을 선택하는 것이 아니라, 분쇄 목표, 원료 목록, 프로그램 구성을 구매 주문서에 명시하지 않고 어느 한쪽을 구매하는 것입니다. 이 세 줄의 문구가 실제로 어떤 기계의 강점을 활용하게 될지를 결정하기 때문입니다.