
두 명의 사료 공장 관리자에게 같은 배합으로 펠렛 내구성이 왜 8포인트나 차이 나는지 물어보면 보통 다이, 롤러 간격 또는 해머밀 스크린에 대한 이야기를 듣게 됩니다. 컨디셔닝은 기계 부품 하나 건드리지 않고도 몇 초 만에 펠렛 품질을 바꿀 수 있는 유일한 단계임에도 불구하고 가장 나중에 언급됩니다. 또한 대부분의 공장이 계측 장비를 가장 적게 갖춘 단계이기도 합니다. 배출구의 온도 프로브 하나, 스팀 라인의 압력 게이지 하나, 그리고 매시 소리가 맞는지 귀로 익히는 작업자 한 명이 전부입니다.
그것은 공장에서 가장 저렴한 품질 레버를 운영하는 형편없는 방식입니다. 컨디셔닝은 측정 가능한 입력과 측정 가능한 출력을 가진 열 및 물질 전달 단계입니다. 이에 관한 공개 연구는 이득이 어디에 있는지, 어디서 멈추는지, 더 밀어붙이면 무엇을 지불하는지에 대해 유난히 명확합니다. 이 글은 그 증거를 살펴본 뒤, 실제 라인에서 확인할 수 있는 설정값, 스팀 시스템 세부 사항 및 고장 모드로 번역합니다.
컨디셔너가 매시 입자에 실제로 하는 일
컨디셔너에서는 세 가지 일이 일어나며, 각각 다른 속도로 진행됩니다.
첫째는 응축입니다. 매시에 유입되는 건포화 증기는 20~30°C의 입자에 닿아 표면에서 응축되며 잠열을 방출합니다. FAO의 사료 제분 장은 이 메커니즘을 명확히 설명합니다. 다량의 수증기가 사료 입자 표면에서 응축되어 입자를 적시고 연화시켜 더 나은 압축을 돕는 한편, 그 증기의 온도가 원료 전분의 일부를 호화시켜 펠렛을 결속시키는 접착력을 제공합니다 (FAO, 사료 제분 공정). 순서에 주목하십시오. 물이 먼저 응축수로 도착하고, 열이 그와 함께 도착하며, 연화는 전체 효과가 되기 전에 표면 효과입니다.
둘째는 균등화입니다. 입자 외부에 있는 수분은 내부로 이동하는 데 시간이 필요하고, 열은 침투하는 데 시간이 필요합니다. 단일축 컨디셔너를 30초 통과하는 것으로는 2mm 매시 입자가 완전히 균등화되지 않습니다. 과정을 시작하고 다이가 마무리하도록 하는 것입니다. 이것이 보유 시간과 온도가 상호 교환 가능하지 않은 이유이며, 아래 연구가 거듭 강조하는 점입니다.
셋째는 다이 자체에서의 압축과 마찰 가열이며, 대부분의 전분 호화가 실제로 일어나는 곳입니다. Kansas State University 펠렛화 가이드에서 다이는 실질적인 작업이 일어나는 곳으로 취급됩니다. 컨디셔닝된 매시는 총 수분 17~18%, 82~93°C로 유입되고, 다이 구멍 내부의 압력과 전단이 조리를 완성합니다 (Dunmire, Stark 및 Paulk, 2021). FAO는 링 다이 내부의 압력 범위를 75~600kg/cm²로 제시합니다. 이는 컨디셔너가 끝난 후에도 상당한 작업이 이루어진다는 뜻입니다.
실질적인 결과는 다음과 같습니다. 컨디셔닝은 조리 단계가 아니라 준비 단계입니다. 그 역할은 올바른 온도, 올바른 수분, 그리고 결속될 표면을 가진 매시를 다이에 전달하는 것입니다. 컨디셔너만으로 전분이 호화될 것이라 기대하는 공장은 보통 과도하게 스팀을 넣고, 그 대가는 다이와 영양사의 사무실에서 치르게 됩니다.
가정이 아닌 측정으로 얻은 온도-내구성 곡선
이에 관한 가장 명확한 공개 데이터 세트는 Translational Animal Science에 발표된 2020년 Kansas State University 시험에서 나옵니다. Truelock과 동료들은 옥수수-대두 사료를 세 가지 컨디셔닝 온도(74, 79, 85°C)로, 30초 고정 보유 시간, 두 가지 다이 두께(길이 대 직경 비율 5.6 및 8), 공장 정격 출력으로 유지된 생산 속도 조건에서 펠렛화했습니다. 펠렛 내구성 지수(PDI)는 표준 텀블러 방법으로 측정했습니다.
| 처리 조건 | 74°C에서의 PDI | 79°C에서의 PDI | 85°C에서의 PDI | 밀 에너지, 74 → 85°C |
|---|---|---|---|---|
| 일반 옥수수, 다이 L:D 5.6 | 81.2 % | 83.7 % | 87.9 % | 13.4 → 13.1 kWh/t |
| 일반 옥수수, 다이 L:D 8 | 87.9 % | 89.0 % | 92.0 % | 14.1 → 13.7 kWh/t |
| 고아밀라아제 옥수수, 다이 L:D 5.6 | 78.8 % | 78.1 % | 81.4 % | 14.0 → 14.0 kWh/t |
| 고아밀라아제 옥수수, 다이 L:D 8 | 89.1 % | 88.9 % | 91.4 % | 14.2 → 14.0 kWh/t |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
이 시험은 그 이유도 설명합니다. 컨디셔닝된 매시에서 측정된 전분 호화도는 3.9~5.6 %에 불과했지만, 완성된 펠릿에서는 10.7~15.0 %였습니다. 조리 대부분은 컨디셔너가 공급한 수분과 열에 의해 다이 안에서 일어난 것입니다. 호화를 수행한 것은 컨디셔닝이 아니라, 다이가 호화를 수행할 수 있도록 조건을 마련해 준 것이었습니다.
수분은 어디서 오며, 왜 그 수치가 온도보다 더 중요한가
온도는 디스플레이에 표시되기 때문에 운전자가 주시하는 수치입니다. 수분은 분쇄기가 가동되는지 막히는지를 결정하는 수치입니다.
Kansas State 가이드는 실무 관계식을 제시합니다. 컨디셔너에서 온도가 25 °F(14 °C) 상승할 때마다 사료에 약 1 %의 수분이 추가됩니다. 이 가이드의 예시는 주변 조건이 결과를 얼마나 좌우하는지 보여 주므로 다시 언급할 가치가 있습니다. 겨울철 매시가 40 °F(4 °C)로 유입되는 상황에서 190 °F(88 °C)를 목표로 하는 분쇄기는 150 °F의 상승이 필요하며, 이는 약 6 %의 수분을 추가합니다. 같은 분쇄기가 여름철 매시 90 °F(32 °C)에서는 100 °F의 상승이 필요하고 약 4 %를 추가합니다. 매시 수분 12 %에서 시작하면 다이에서 겨울에는 18 %, 여름에는 16 %가 됩니다. 구성에 따라 총 수분이 약 18 %를 넘으면 분쇄기가 막힐 수 있습니다.
이것이 바로 “분쇄기가 7월에는 잘 돌아가다가 1월에는 막힌다”는 불만의 가장 흔한 원인입니다. 배합비는 바뀌지 않았습니다. 증기 밸브 설정도 바뀌지 않았습니다. 유입 매시 온도가 바뀌었고, 그에 따라 분쇄기가 실제로 주입하는 응축수 양도 바뀐 것입니다. 컨디셔너 앞에서 매시 수분을 측정하지 않고 증기 유량에 대한 물질수지 점검도 하지 않는 공장은 가장 중요한 변수를 놓친 채 눈먼 운전을 하고 있는 셈입니다.
업계 기관들은 수년간 이에 관한 지침을 발표해 왔습니다. 예를 들어 국제 사료 산업 연맹 은 국가별 협회들과 함께 사료 안전 업무를 조율하고, 미국 사료 산업 협회 은 회원사를 위한 제조 참고 자료를 유지하고 있습니다. 그러나 어느 것도 추운 교대 근무 중 새벽 3시에 귀사의 컨디셔너가 어떤 상태인지 알려 줄 수는 없습니다. 그 수치는 귀사의 계측기에서 나와야 합니다.
당사의 컨디셔너 사양은 2~6 bar에서 중량 기준 3~8 %의 증기 첨가를 규정하며, 이는 해당 물리 법칙과 일치합니다. 낮은 범위는 따뜻하고 수분이 많은 매시에, 높은 범위는 건조하고 차가운 매시에 적합합니다. 이 수치는 설정값이 아니라 결과입니다. 다이에서 목표 수분을 전달하는 증기 유량을 설정하고, 온도는 그에 따라가게 하십시오.
한계: 고온이 초래하는 비용
내구성 측면에서 85 °C가 74 °C보다 좋다면 왜 95 °C로 운전하지 않을까요? PDI만이 공정의 유일한 산출물은 아니며, 영양학 문헌은 이러한 상충 관계에 대해 상당히 일관된 입장을 보여 왔습니다.
Abdollahi와 동료들(Poultry Science, 2020)은 밀 기반 육계 사료를 60 °C와 90 °C에서 펠릿화했습니다. PDI는 80.8 %에서 89.1 %로 10.3포인트 상승했습니다. 같은 시험에서 90 °C 컨디셔닝은 전분, 지방, 칼슘의 회장 소화율(apparent ileal digestibility)을 감소시켰으며, 같은 연구진의 이전 연구에서는 컨디셔닝 온도가 10 °C 상승할 때마다 사료 1 kg당 약 24 kcal의 대사에너지(apparent metabolisable energy) 손실이 발생하는 것으로 측정되었습니다. 60, 75, 90 °C를 시험한 2010년 British Poultry Science의 별도 연구에서는 밀 기반 사료에서는 PDI가 온도에 따라 개선되었지만 옥수수 기반 사료에서는 그렇지 않았으며, 두 경우 모두 높은 온도에서 사료 요구율은 악화되었습니다.
여기서 두 가지 교훈을 얻을 수 있습니다. 첫째, 온도로 인한 내구성 향상은 실제이지만 사료에 따라 다릅니다. 전분이 풍부한 옥수수-대두 사료는 반응하고, 밀 기반 사료는 다르게 반응하며, 유청 함량이 높은 이유 사료는 전혀 밀어붙일 수 없습니다. 둘째, 대략 85~90 °C를 넘으면 내구성을 위해 소화에너지를 맞바꾸는 것이며, 어느 시점에서는 그 거래가 가치가 없어집니다. 내구성 목표를 맞추기 위해 95 °C로 운전하는 분쇄기는 보통 배합이나 분쇄 문제를 덮고 있는 경우가 많으며, 그 문제는 상류에서 해결하는 것이 더 저렴합니다.
데이터에는 유용한 부수 효과도 있습니다. 2020년 시험에서는 액상 산성화제가 온도 상승 효과의 크기를 바꾼다는 사실이 발견되었습니다. 산성화제가 없을 때 60 °C에서 90 °C로 올리면 PDI가 17.2포인트 상승했지만, 산성화제를 7 g/kg 첨가하면 상승폭이 6.6포인트로 줄었습니다. 저온에서 결합력을 향상시키는 첨가제는 필요한 열량을 줄여 줍니다. 이는 증기를 10 °C 더 가하는 것보다 내구성을 확보하는 더 저렴한 방법입니다.
체류 시간은 온도와는 별개의 결정입니다
체류 시간은 품질 조절 변수로 취급되며 실제로도 그렇습니다. 다만 반응이 느린 변수입니다. Kansas State 가이드는 일반적인 옥수수-대두 사료의 목표를 약 30~45초로 제시하며, 체류 시간을 늘리면 열과 수분 흡수가 증가해 품질이 개선될 수 있는 반면 분쇄기 처리량은 감소한다고 언급합니다. 또한 더 길게 가져가는 것이 적합한 경우도 언급합니다. 더 건조한 배합은 유리하고, 수분이 많은 사료는 더 짧은 체류 시간이 필요하며, 낮은 온도에서 체류 시간을 늘리면 입자가 수분을 더 균일하게 흡수할 수 있습니다.
마지막 항목은 설계 시 반드시 고려할 가치가 있습니다. 75°C에서 90초, 88°C에서 30초 통과는 모두 다이에 허용 가능한 매시를 공급할 수 있지만, 영양소에는 서로 다른 영향을 미칩니다. 길고 서늘한 통과는 유청, 효소, 프로바이오틱스, 비타민 프리믹스 같은 열 민감성 성분에 더 완만하게 작용하면서 수분이 침투할 시간은 충분히 줍니다. 장시간 컨디셔너와 위생화 장비가 더 큰 단축 유닛이 아니라 별도 기계로 존재하는 이유가 여기에 있습니다. 이들은 체류 시간을 온도로부터 분리하는데, 짧은 단일 컨디셔너로는 할 수 없는 일입니다.
당사 컨디셔너 제품군은 패들 속도와 내부 배플로 조절 가능한 30~240초의 체류 시간을 갖춘 단축, 이중축, 삼중축 구성으로 제작됩니다. 240초 쪽 끝은 양어 사료와 고섬유 배합용이며, 육계 성장 사료는 절대 여기에서 운전해서는 안 됩니다. 라인을 선정할 때는 톤수가 아니라 사료 목록을 기준으로 체류 시간을 결정하십시오.
체류 시간 측정은 간단하지만 실제로 하는 경우는 드뭅니다. 인정되는 세 가지 방법은 앰프 부하법(피더 정지 후 분쇄기 부하 감소 시간 측정), 옥수수 원립 또는 염료 추적법(피더에서 마커 투입 후 검사 도어에서 샘플링), 정상 상태에서 컨디셔너 내용물 무게 측정입니다. 어느 방법이든 1시간 이내에 끝나며, 보통 명판 수치와 실제 수치가 30% 이상 차이 난다는 점을 드러냅니다.
결과를 결정하는 것은 컨디셔너보다 스팀 시스템입니다
컨디셔너는 축과 여러 노즐이 달린 용기일 뿐입니다. 이 장비의 성패를 좌우하는 것은 상류, 즉 분사 지점에 도달하는 스팀의 품질입니다.
습한 스팀이 가장 흔한 결함입니다. 비산된 물방울을 함유한 스팀은 그에 상응하는 잠열 없이 수분만 공급하므로 매시가 젖고 차가워지며, 다이가 미끄러지고, 작업자가 이를 보상하려 밸브를 더 열면 상황이 악화됩니다. 과열 스팀은 반대 방향으로 실패합니다. 응축되기 전에 과열을 잃어야 하므로 매시를 불균일하게 가열하고 입자 표면에 수분을 부족하게 공급합니다. 공정에 필요한 것은 건조 포화 스팀이며, 이를 얻는 방법은 적절한 크기의 헤더, 분쇄기 근처의 분리기, 저점에서의 트랩 배수관, 그리고 그대로 두면 문제가 될 만큼 긴 보온 배관입니다.
압력 제어는 품질만큼 중요합니다. 컨디셔닝 온도는 상류의 스팀 레귤레이터와 컨디셔너의 유량 제어 밸브로 설정해야 하며, 그래야 헤더 압력 변동이 스팀 유량 변화로 그대로 전이되지 않습니다. 당사 컨디셔너는 분사 지점에서 2~6bar용으로 사양되며, 모든 노즐은 개별 조절이 가능해 축 방향 분포를 추측이 아닌 미세 조정으로 맞출 수 있습니다.
시스템을 제어 가능하게 만드는 세 가지 측정값은 컨디셔너 전 매시 온도와 수분, 배출구의 컨디셔닝된 매시 온도, 그리고 스팀 유량입니다. 여기에 네 번째로 펠릿 프레스의 모터 부하를 추가하면 윤활 효과를 실시간으로 볼 수 있습니다. 배출 온도만으로 운전하는 공장은 두 변수 공정을 한 변수 시각으로 결과만 제어하는 셈입니다.
사료 유형별 설정값
| 사료 유형 | 컨디셔닝 온도 | 다이 투입 시 매시 수분 | 체류 시간 | 일반적 PDI 목표 |
|---|---|---|---|---|
| 육계 성장/비육 사료(옥수수-대두) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| 이유자돈/고유청 배합 | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| 반추동물용, 고섬유 | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| 양어 사료(침강성, 압출-펠릿) | 85–95 °C | 18–22 % | 90–180 s | 96~98%(수중 안정성) |
이 표를 읽는 방법: 처음 두 행의 온도는 Kansas State 가이드에서 가져왔고, 양어 및 반추동물 범위는 당사가 구축한 라인의 시운전 데이터를 반영하며, 이는 출발점이지 한계가 아닙니다. 사양을 이끌어야 할 열은 온도가 아니라 체류 시간입니다. 장비 비용이 체류 시간에 달려 있기 때문입니다. 네 축종을 나열하는 공장은 속도 조절이 가능한 긴 컨디셔너 하나 또는 컨디셔너 두 대가 필요합니다.
PDI 목표에 관한 주의 한 가지: 양어 사료의 96% 목표는 시험 방법과 파괴 기전이 다르므로 육계 사료의 96% 목표와 같은 사양이 아닙니다. 양어 사료의 수중 안정성은 ISO 17831-1 텀블러와 별개의 시험이며, 한 시험을 통과한 펠릿이 다른 시험에서 실패할 수 있습니다. 숫자만이 아니라 시험 방법을 구매 사양서에 명기하십시오.
제어실에서 진단할 수 있는 고장 모드
| 증상 | 가장 유력한 원인 | 먼저 확인할 사항 |
|---|---|---|
| 배출 온도는 도달했으나 펠릿이 무르고 부스러짐 | 습증기: 잠열 없는 수분 | 증기 분리기와 드립 레그; 보일러 캐리오버; 배관 보온 |
| 추운 날씨에만 밀 폐색 발생 | 매시 온도가 낮아지면서 응축수 부하 증가 | 컨디셔닝 전 매시 수분; 톤당 증기 유량 |
| 동일 배합에서 교대조마다 PDI 변동 | 공급 속도에 따라 체류 시간 변동 | 피더 속도 대비 패들 회전속도; 컨디셔너 내부 퇴적물 |
| 다이 마모 증가, 전류 높음, 내구성 정체 | 컨디셔닝 부족; 증기가 다이 표면에 도달하지 않음 | 노즐 막힘; 샤프트 길이 방향 분배; 밀 입구 증기 압력 |
| 펠릿이 어둡고 탄 냄새, 사료 섭취량 감소 | 과다 컨디셔닝 또는 과도하게 긴 체류 시간 | 실측 체류 시간; 사료 배합 대비 온도 설정값 |
이 다섯 가지는 시운전 중 저희가 보는 문제의 대부분을 다룹니다. 어느 것도 새 장비가 필요하지 않습니다. 다만 실제 수분, 실제 체류 시간, 실제 증기 품질을 누군가가 알고 있어야 하며, 바로 이 때문에 컨디셔너에 계측기를 제대로 갖춘 밀이 더 큰 프레스를 사는 밀보다 자체 문제를 더 빨리 해결하는 경향이 있습니다.
컨디셔너 구매 시 지정해야 할 사항
컨디셔닝 설비를 추가하거나 기기를 교체할 경우, 좋은 기계를 확보하는 사양은 용기 직경이 아닙니다. 다음 항목을 순서대로 지정해야 합니다:
축종별 배합 목록과 목표 체류 범위. 예상 매시 수분에서의 중량% 기준 증기 투입 범위. 밀에서 가용한 증기 압력과 보일러가 이를 유지할 수 있는지 여부. 컨디셔너 유형(단축, 이축, 삼축)과 샤프트 속도의 VFD 적용 여부. 노즐 수, 배치 및 조정 가능 여부. 용기와 증기 배관의 보온 및 클래딩. 포함 계측: 배출 온도, 매시 수분, 증기 유량, 그리고 PLC에 배선된 모터 부하 신호. 개방할 수 없는 컨디셔너는 1년에 두 번만 청소되고 나머지 기간 내내 편차가 생기므로 청소 접근성.
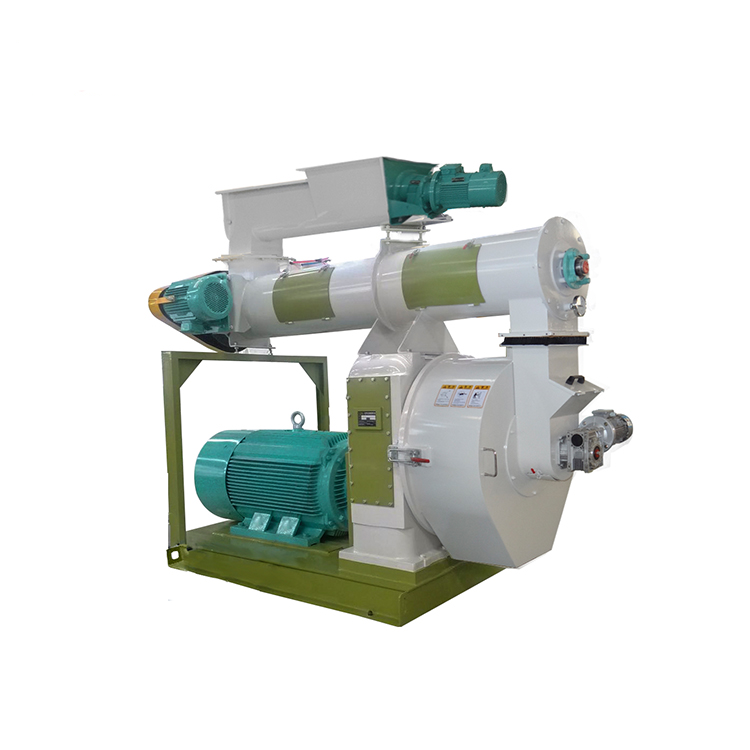
후속 공정에서 중요한 결정이 두 가지 더 있습니다. 첫째, 컨디셔너 뒤의 펠릿 프레스가 컨디셔닝된 매시를 제대로 활용할 수 있어야 합니다. 다이가 마모되고 롤러 간극이 잘못 설정된 프레스는 좋은 컨디셔닝을 낭비합니다. 둘째, 프레스 뒤의 쿨러가 최종 수분과 분진 수준을 좌우하며, 수분을 과도하게 빼내는 쿨러는 내구성 향상분의 일부를 되돌려 놓습니다. 당사의 컨디셔너가 장착된 펠릿 밀 는 바로 이런 이유로 피더-컨디셔너-프레스 일체형 패키지로 사양이 정해졌으며, 더 넓은 범위의 사료 펠릿 기계 제품군 는 이 글에서 다루는 5~15t/h 배합 사료 용도를 포괄하고, 뒤따르는 역류식 쿨러 는 동일한 처리량과 수분 밸런스를 기준으로 선정해야 합니다.
신규 라인의 경우, 컨디셔닝 구간은 분쇄와 분리하여 선정할 수 없습니다. 입도 분포가 넓은 분쇄물을 생산하는 해머밀은 컨디셔닝이 고르지 않은 매시를 공급하며, 아무리 증기를 투입해도 이를 해결할 수 없습니다. 이는 저희가 바이오매스용 라인 설계 가이드 에서 설명하는 것과 같은 매칭 문제로, 건조기 용량과 프레스 용량을 단계별로 균형 있게 맞춰야 합니다. 사료 라인도 동일한 방식으로 실패하며, 다만 결합 변수가 열이 아닌 수분일 뿐입니다.
핵심 요점
컨디셔닝은 준비 단계입니다. 전분 호화의 대부분은 다이가 담당하며, 컨디셔너의 역할은 표면이 연화된 매시를 적절한 온도와 수분으로 공급하는 것입니다.
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
그 지점은 약 85~90 °C입니다. 이를 넘으면 PDI 증가와 함께 전분, 지방, 칼슘 소화율의 측정 가능한 손실이 발생하며, 발표된 연구에서는 10 °C당 약 24 kcal/kg의 에너지 손실이 따릅니다. 사료 유형에 따라 두 효과의 크기가 달라집니다.
밀을 막히게 하는 변수는 온도가 아니라 수분입니다. 온도가 14 °C 상승할 때마다 수분이 약 1 % 증가하므로, 겨울철 4 °C 매시와 여름철 32 °C 매시는 동일한 설정값에서도 다이에서 매우 다른 수분을 만들어냅니다. 총 수분이 약 18 %를 넘으면 막힐 위험이 있습니다.
체류 시간은 온도와 별개의 결정이며 사료 목록에서 선택해야 합니다. 일반적인 옥수수-대두 사료는 30~45초, 열에 민감하거나 섬유질이 많은 배합은 더 낮은 온도에서 더 길게 설정합니다. 추적자로 한 번 측정하십시오. 명판 수치는 종종 틀립니다.
대부분의 컨디셔닝 문제는 증기 시스템 문제입니다. 건조 포화 증기, 제분기 가까운 분리기, 트랩이 설치된 드립 레그, 단열된 배관, 그리고 레귤레이터와 유량 제어를 결합한 구성은 더 큰 컨디셔너보다 내구성에 더 큰 도움이 됩니다.