
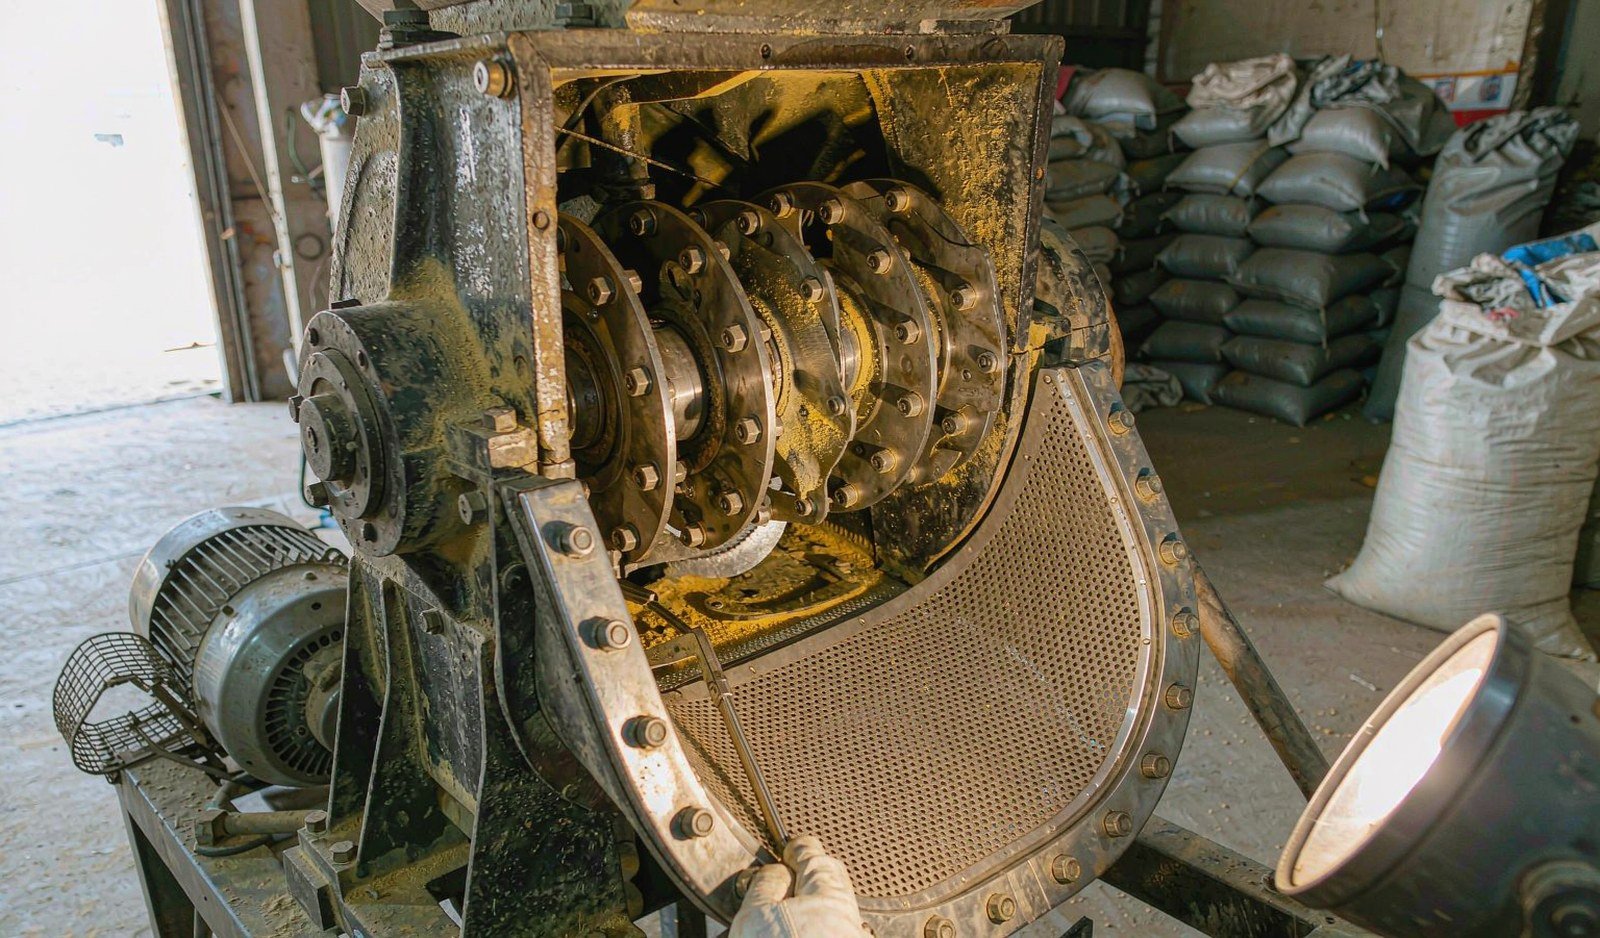
Jede Futtermühle kauft eine dieser beiden Maschinen, und erstaunlich viele Käufer wählen die falsche für ihr Programm. Die Hammermühle und die Walzenmühle verwandeln beide ein Maiskorn in kleinere Partikel, doch sie tun dies mit unterschiedlicher Physik, unterschiedlichen Wartungsgewohnheiten und einem anderen Verhältnis zwischen Partikelgröße und Kosten. Die Unterschiede sind nicht marginal: Beim gleichen Getreide können die beiden Maschinen mehrere Kilowattstunden pro Tonne auseinanderliegen, und die Differenz kehrt sich je nach Feinheit des Mahlens um.
Dieser Artikel vergleicht sie so, wie ein Käufer es tun sollte – nach Funktionsprinzip, nach veröffentlichten Energie- und Durchsatzdaten und nach dem Futterprogramm, zu dem jede passt – und endet mit einer Übersichtstabelle für Ihre Beschaffungsbesprechung.
Zwei Wege, ein Korn zu brechen
Eine Hammermühle beschleunigt Stahlhämmer auf die Umfangsgeschwindigkeit eines schnellen Rotors; das Korn zersplittert beim Aufprall, und das Sieb unter dem Rotor entscheidet, welche Partikel klein genug sind, um die Mahlkammer zu verlassen. Die Größensteuerung ist indirekt – Sie wählen ein Sieb, und die Physik von Rotor und Material bestimmt die Verteilung, die dieses Sieb erzeugt.
Eine Walzenmühle zieht das Korn in einen Spalt zwischen geriffelten Walzen, die mit unterschiedlichen Geschwindigkeiten laufen; Druck und Scherung brechen das Korn entlang seiner natürlichen Bruchlinien. Die Größensteuerung ist direkt – Walzenspalt und Riffelung bestimmen die Partikelgröße, und in der Maschine gibt es überhaupt kein Sieb.
Alles Weitere – Energie, Gleichmäßigkeit, Wartung, Staub – folgt aus diesem einen Unterschied: Prallzerkleinerung versus kontrollierter Bruch.
Was die Daten über Energie und Durchsatz sagen
Der am häufigsten zitierte Datensatz zur Energie beim Mahlen von Getreide stammt aus der Arbeit der Kansas State University zu Mais, veröffentlicht von Wondra und Kollegen und zusammengefasst im Futterverarbeitungsressource des Iowa State Pork Information Gateway. Hammermühlen-gemahlener Mais verhält sich so:
| Maispartikelgröße | Mahlenergie | Mahldurchsatz |
|---|---|---|
| 1.000 µm | 2,42 kWh/t | 3,00 t/h |
| 800 µm | 2,78 kWh/t | 3,00 t/h |
| 600 µm | 3,46 kWh/t | 2,85 t/h |
| 400 µm | 7,35 kWh/t | 1,43 t/h |
Die Lehre aus dieser Tabelle betrifft nicht nur Hammermühlen; es geht um die Feinheit. Zwischen 1.000 und 400 µm verdreifacht sich die Energie und halbiert sich der Durchsatz. Jeder Mühlenvergleich, der die verglichene Partikelgröße nicht angibt, vergleicht nichts.
Gegenüber dieser Ausgangsbasis verdienen sich Walzenmühlen ihren Platz bei groben und mittleren Mahlgraden. Dieselbe Ressource der Iowa State University berichtet, dass Walzenmühlen mit demselben Energieeinsatz 15–40 % mehr Pfund gemahlenes Getreide erzeugen können als Hammermühlen, wobei der Vorteil mit feinerem Ziel abnimmt und unter etwa 700 µm weitgehend verschwindet. Die spätere Arbeit der K-State zu kommerziellen Walzenmühlenkonfigurationen, veröffentlicht im Erweiterungs-Rundbrief der Kansas State Animal Sciences, ergänzt eine Nuance, die Praktiker sofort erkennen: Dieselbe Walzenmühle mit zwei, drei oder vier Walzenpaaren erzeugt unterschiedliche Partikelgrößen (von etwa 685 µm bei der groben Zweifach-Konfiguration bis zu 360 µm bei vier Walzen in einer feinen Konfiguration), und die Stromkosten pro Tonne folgten der Konfiguration – der feinste Mahlgrad kostete am meisten pro Tonne und brachte in diesem Versuch mit Mastschweinen keinen futtereffizienzbezogenen Vorteil.
Bei installierten Maschinen statt Laborgeräten weiten sich die Arbeitsbereiche. Unser eigenes YHM68-Hammermühle Datenblatt gibt 9–14 kWh/t in Futteranwendungen bei 5–15 t/h an, mit Sieböffnungen von 1,0 bis 8,0 mm – ein Bereich, der den Zubringer, das Luftsystem und alles umfasst, was eine Produktionsmühle zu einer Produktionsmühle und nicht zu einem Laborinstrument macht. Vergleichen Sie Mühlen anhand der Kilowattstunden pro Tonne bei der Siebgröße, mit der Sie tatsächlich arbeiten wollen, niemals anhand der Motorkilowatt.
Partikelgrößenverteilung, nicht nur der Durchschnitt
Zwei Futter können beide im Durchschnitt 700 µm aufweisen und sich völlig unterschiedlich verhalten, weil die Verteilung um diesen Durchschnitt unterschiedlich ist. Prallmahlen erzeugt eine breite Streuung: einige staubfeine Partikel, einige übergroße Stücke, mit einer deutlich höheren geometrischen Standardabweichung als beim Druckmahlen. Walzenmühlen erzeugen eine engere, gleichmäßigere Verteilung mit weniger Feinteilen.
Welche Verteilung „besser“ ist, hängt ganz vom nächsten Prozessschritt ab. Eine engere Verteilung fließt besser durch Silos und Förderschnecken, wirft weniger Staub auf und gibt dem Ernährungsberater eine genauere Kontrolle darüber, was das Tier tatsächlich frisst. Eine breitere Verteilung – mit ihrem Anteil feiner Partikel – ist ein Vorteil vor einer Pelletpresse, wo Feinteile die Matrizenlöcher füllen und helfen, die Kapazität der Presse zu halten. Das ist einer der stillen Gründe, warum Pelletierlinien standardmäßig auf Hammermühlen setzen: Der „unordentlichere“ Mahlgrad ist genau das, was die Presse will.

Wann die Hammermühle punktet
Vier Situationen sprechen dafür, eine Hammermühle im Betrieb zu behalten – und in den meisten kommerziellen Mühlen ergeben sie zusammen ein klares Urteil.
Feinmahlziele. Unterhalb von etwa 700 µm verschwindet der Energievorteil der Walzenmühle, und feine Ziele mit Walzen zu erreichen bedeutet mehr Walzenpaare, mehr Durchgänge und mehr Walzenaufarbeitung. Für feine Hähnchenmahlgrade und für Aqua- oder Premix-Arbeiten – wo unsere SWFL Feinstmühle deutlich unterhalb des Bereichs arbeitet, den jede Walzenkonfiguration erreicht – ist die Prallmahlung der praktische Weg.
Faserhaltige und nicht spezifikationsgerechte Zutaten. Walzen benötigen diskrete Körner, die in den Spalt eintreten. Stroh, Spelzen, Sonnenblumenmehl, Kleiepartien und feuchtes Getreide verhalten sich nicht so und laufen ungebrochen durch den Spalt einer Walzenmühle. Eine Hammermühle mahlt fast alles, was man ihr vorlegt – für eine kommerzielle Mühle, die kauft, was der lokale Markt bietet, ist diese Flexibilität den Preis wert.
Rezepturänderungen. Siebe werden in Minuten gewechselt und kosten wenig; Walzenriffelungen werden in der Werkstatt neu gefräst, und die Walzenspalte müssen bei wechselnder Getreidequalität neu eingestellt werden. Dieselbe Feststellung trifft die Iowa State Resource aus der Wartungsperspektive: Walzenmühlen „erfordern mehr Aufmerksamkeit, um eine Spaltbreite aufrechtzuerhalten, die die angestrebte Partikelgröße erzeugt“, während Hammermühlen weniger Überwachung benötigen.
Investitionskosten und Ersatzteile. Eine Hammermühle und ein Regal voller Siebe kosten weniger als eine entsprechende Walzenmühlenlinie, und ein Sieb ist ein Lagerartikel, den jede Werkstatt vorhalten kann. In Märkten, in denen Lieferzeiten für Importe eine Rolle spielen, schlägt dieser Unterschied bei der Ersatzteilrechnung wirklich zu Buche.
Wann die Walzenmühle punktet
Drei Situationen rechtfertigen den zusätzlichen Kapitaleinsatz und die zusätzliche Aufmerksamkeit.
Grobe Quetschung und Walzen. Rinder-Mastbetriebe, die Mais walzen, Legehennenbetriebe, die ein strukturiertes, grobes Partikel wünschen, und jedes Programm, das nach der Pelletierung gewalztes Getreide zusetzt, wollen brechen, nicht zertrümmern. Hier kommt der Energievorteil der Walzenmühle von 15–40 % voll zum Tragen, und die Gleichmäßigkeit hält die großen Partikel bewusst groß.
Staub, Wärme und Feuchtigkeitsverlust. Die Prallmahlung erwärmt das Material und treibt Feuchtigkeit aus; die Druckmahlung läuft kühler, wirft weniger Staub in das Absaugsystem und hält die Getreidefeuchtigkeit im Futter. In einem heißen, trockenen Klima zeigt sich dieser Unterschied in der Belastung des Staubabscheiders und im Zustand des Mischguts, das den Konditionierer erreicht.
Fließfähigkeit. Je weniger Feingut ein Mischgut enthält, desto besser fließt es und desto weniger bildet es Brücken und Schachtlöcher in Silos und Bulk-Tanks. Mühlen, die mit Brückenbildung in Fertigwarensilos kämpfen, finden einen Teil der Lösung oft in der Mühle und nicht im Silo.
Eine durchgerechnete Entscheidung: die Mühle auf das Programm abstimmen
Die Wahl wird mechanisch, sobald man aufschreibt, was man tatsächlich mahlt. Eine Hähnchen-Pelletlinie, die 600–700 µm Mais durch einen Konditionierer und eine Presse führt: Hammermühle, weil das Feingut die Matrize speist und die Flexibilität Rezepturänderungen auffängt – und das Mahlziel direkt in die Konditionierungstemperaturen einfließt, die wir in unserem Leitfaden zur Dampfkonditionierungbeschreiben. Ein Mastbetrieb, der Mais für eine Total-Misch-Ration walzt: Walzenmühle, ohne Wenn und Aber. Ein Legehennenmischgut mit gebrochener Getreidestruktur: Walzenmühle. Eine kommerzielle Mühle, die mit einer Mühle mehrere Tierarten bedient – heute Hähnchen, morgen Milchvieh, im nächsten Quartal Aqua –: Hammermühle, weil der Siebträger mehr abdeckt als jede Walzenkonfiguration.
Auch die Getreidefeuchtigkeit ist wichtig. Getreide, das mit mehr als etwa 15 % Feuchtigkeit ankommt, benötigt mehr Mahlenergie und verstopft Siebe schneller – ein Zusammenhang, den Praktiker über viele Mühlen hinweg dokumentieren (siehe zum Beispiel diesen Leitfaden zur Mahlenergie von Futter von einem anderen Anlagenhersteller); feuchtes Getreide ist eine weitere Stimme für die Maschine, die Belastungen toleriert – und ein weiterer Grund, die Feuchtigkeit bereits bei der Annahme und in den Silos zu korrigieren, bevor die Mühle das Getreide überhaupt sieht.
Zusammenfassung des Vergleichs
| Faktor | Hammermühle | Walzenmühle |
|---|---|---|
| Bruchmechanismus | Hochgeschwindigkeitsprall gegen Hämmer; Siebe bestimmen die Austrittsgröße | Kompression und Scherung zwischen Walzen mit Drehzahldifferenz |
| Energy at coarse/medium grind | Referenzwert; 2,4–2,8 kWh/t bei 800–1.000 µm (KSU-Labordaten) | 15–40 % weniger pro Tonne gegenüber Hammermühle (Iowa State) |
| Energy at fine grind | Der Energiebedarf steigt steil an: 7,35 kWh/t bei 400 µm, der Durchsatz halbiert sich | Der Vorteil entfällt weitgehend unterhalb von ca. 700 µm |
| Partikelverteilung | Breitere Streuung, mehr Feinteile – speist eine Pelletiermatrize gut | Enger, gleichmäßiger, weniger Feinteile – besserer Fluss, weniger Staub |
| Faseriges / unregelmäßiges Material | Bewältigt nahezu alles | Problematisch; Material muss als Körner in den Walzenspalt gelangen |
| Wartung | Schneller Siebwechsel; Hammerwechsel; weniger Überwachung | Walzenaufarbeitung extern; Spalt-Nachstellung bei Änderung von Walzen und Getreide |
| Typische Programmeignung | Pelletfutterlinien, kommerzielle Mischfutterwerke für mehrere Arten, Feinstmahlung | Rinderrationen, grober Legemehl-Mix, Getreidewalzen, energieempfindliche Werke |
Keine Maschine ersetzt die andere. Der teure Fehler ist nicht die Wahl der „falschen“ Technologie – sondern der Kauf einer der beiden, ohne Mahlziel, Zutatenliste und Programm-Mix in der Bestellung festzuhalten, denn diese drei Textzeilen entscheiden darüber, welche Stärken einer Maschine Sie tatsächlich nutzen.