
Fragt man zwei Futtermühlenleiter, warum sich ihre Pelletfestigkeit bei gleicher Rezeptur um acht Punkte unterscheidet, hört man meist etwas über die Matrize, den Walzenspalt oder das Hammermühlensieb. Die Konditionierung kommt zuletzt zur Sprache, obwohl sie die einzige Stufe ist, in der sich die Pelletqualität in wenigen Sekunden verändern lässt, ohne ein einziges mechanisches Bauteil anzufassen. Sie ist zugleich die Stufe, in der die meisten Werke die geringste Messtechnik haben: eine Temperatursonde am Auslauf, ein Manometer an der Dampfleitung und ein Bediener, der am Gehör erkennt, wann das Mehl richtig klingt.
So sollte man den billigsten Qualitätshebel im Werk nicht betreiben. Die Konditionierung ist ein Wärme- und Stoffübergangsschritt mit messbaren Eingangs- und Ausgangsgrößen. Die veröffentlichte Forschung dazu ist ungewöhnlich klar darin, wo die Gewinne liegen, wo sie aufhören und was man für ein weiteres Vorgehen bezahlt. Dieser Artikel geht diese Belege durch und übersetzt sie dann in Sollwerte, Details zur Dampfanlage und Fehlermodi, die sich an einer realen Linie überprüfen lassen.
Was der Konditioner tatsächlich mit einem Mehlpartikel macht
Im Konditioner laufen drei Vorgänge ab, und sie geschehen mit unterschiedlicher Geschwindigkeit.
Der erste ist die Kondensation. Trockener Sattdampf, der in das Mehl eintritt, trifft auf Partikel mit 20 bis 30 °C und kondensiert an deren Oberfläche, wobei latente Wärme freigesetzt wird. Das Kapitel der FAO zur Futtermittelvermahlung beschreibt den Mechanismus schlicht: Eine große Menge Wasserdampf kondensiert auf der Oberfläche der Futterpartikel, benetzt und erweicht sie für eine bessere Verdichtung, während die Temperatur dieses Dampfes einen Teil der Rohstärke verkleistert, was die Haftung liefert, die ein Pellet zusammenhält (FAO, Verfahren der Futtermühlen). Beachten Sie die Reihenfolge: Wasser kommt zuerst als Kondensat an, die Wärme kommt mit ihm, und die Erweichung ist zunächst ein Oberflächeneffekt, bevor sie ein Volumeneffekt wird.
Der zweite ist der Ausgleich. Feuchtigkeit, die außen auf einem Partikel sitzt, braucht Zeit, um nach innen zu wandern, und Wärme braucht Zeit einzudringen. Ein Durchlauf von 30 Sekunden durch einen Einschwellkonditioner gleicht ein 2-mm-Mehlpartikel nicht vollständig aus; er beginnt den Vorgang und lässt die Matrize ihn beenden. Deshalb sind Verweilzeit und Temperatur nicht austauschbar, ein Punkt, den die folgende Forschung immer wieder betont.
Der dritte ist die Verdichtung und Reibungserwärmung in der Matrize selbst, wo tatsächlich der größte Teil der Stärkeverkleisterung stattfindet. Im Pelletierleitfaden der Kansas State University gilt die Matrize als der Ort, an dem die eigentliche Arbeit geschieht: Konditioniertes Mehl tritt mit 17 bis 18 % Gesamtfeuchtigkeit und 82 bis 93 °C ein, und Druck und Scherung in den Matrizenbohrungen vollenden das Kochen (Dunmire, Stark und Paulk, 2021). Die FAO gibt den Druckbereich in einer Ringmatrize mit 75 bis 600 kg/cm² an. Das ist eine Menge Arbeit, die geleistet wird, nachdem der Konditioner fertig ist.
Die praktische Konsequenz: Die Konditionierung ist ein Vorbereitungsschritt, kein Kochschritt. Ihre Aufgabe ist es, das Mehl mit der richtigen Temperatur, der richtigen Feuchtigkeit und einer Oberfläche, die bindet, an die Matrize zu liefern. Werke, die erwarten, dass der Konditioner allein Stärke verkleistert, überdampfen in der Regel und zahlen dafür an der Matrize und im Büro des Ernährungsberaters.
Die Temperatur-Haltbarkeits-Kurve, gemessen statt angenommen
Der sauberste veröffentlichte Datensatz dazu stammt aus einem Versuch von 2020 an der Kansas State University, veröffentlicht in Translational Animal Science. Truelock und Mitarbeiter pelletierten Mais-Soja-Rationen bei drei Konditioniertemperaturen (74, 79 und 85 °C) mit einer festen Verweilzeit von 30 Sekunden, zwei Matrizendicken (Längen-Durchmesser-Verhältnisse von 5,6 und 8) und einer auf die Nennleistung der Presse festgelegten Produktionsrate. Der Pellet Durability Index (PDI) wurde nach der standardisierten Trommelmethode gemessen.
| Behandlung | PDI bei 74 °C | PDI bei 79 °C | PDI bei 85 °C | Pressenenergie, 74 → 85 °C |
|---|---|---|---|---|
| Konventioneller Mais, Matrize L:D 5,6 | 81.2 % | 83.7 % | 87.9 % | 13,4 → 13,1 kWh/t |
| Konventioneller Mais, Matrize L:D 8 | 87.9 % | 89.0 % | 92.0 % | 14,1 → 13,7 kWh/t |
| Mais mit hohem Amylasegehalt, Matrize L:D 5,6 | 78.8 % | 78.1 % | 81.4 % | 14,0 → 14,0 kWh/t |
| Mais mit hohem Amylasegehalt, Matrize L:D 8 | 89.1 % | 88.9 % | 91.4 % | 14,2 → 14,0 kWh/t |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
Der Versuch erklärt auch, warum. Die Stärkeverkleisterung im konditionierten Brei betrug nur 3,9 bis 5,6 %, in den fertigen Pellets jedoch 10,7 bis 15,0 %. Der größte Teil der Kochung fand in der Matrize statt, angetrieben durch die Feuchtigkeit und Wärme, die der Konditionierer geliefert hatte. Der Konditionierer verkleisterte nicht selbst; er schuf die Bedingungen, damit die Matrize es tun konnte.
Woher die Feuchtigkeit kommt und warum diese Zahl mehr zählt als die Temperatur
Die Temperatur ist die Zahl, auf die die Bediener achten, weil sie auf dem Display steht. Die Feuchtigkeit ist die Zahl, die entscheidet, ob die Mühle läuft oder verstopft.
Der Leitfaden der Kansas State University nennt die Arbeitsbeziehung: Auf jeweils 25 °F (14 °C) Temperaturanstieg im Konditionierer werden dem Futter etwa 1 % Feuchtigkeit zugeführt. Das Beispiel im Leitfaden lohnt sich zu wiederholen, weil es zeigt, wie stark die Umgebungsbedingungen das Ergebnis beeinflussen. Eine Mühle, die 190 °F (88 °C) anstrebt und im Winter Brei mit 40 °F (4 °C) erhält, braucht einen Anstieg um 150 °F, was etwa 6 % Feuchtigkeit zuführt; dieselbe Mühle im Sommer mit Brei bei 90 °F (32 °C) braucht einen Anstieg um 100 °F und führt etwa 4 % zu. Ausgehend von 12 % Breifeuchtigkeit sind das im Winter 18 % an der Matrize und im Sommer 16 %. Eine Gesamtfeuchtigkeit über etwa 18 % kann die Mühle je nach Konfiguration verstopfen.
Dies ist die häufigste Ursache für Beschwerden wie „die Mühle läuft im Juli einwandfrei und erstickt im Januar“. Das Rezept hat sich nicht geändert. Die Dampfventileinstellung hat sich nicht geändert. Die Temperatur des eingehenden Breis hat sich geändert und mit ihr die Menge an Kondensat, die die Mühle tatsächlich einspritzt. Ein Werk ohne Messung der Breifeuchtigkeit vor dem Konditionierer und ohne Massenbilanzprüfung des Dampfstroms läuft bei der wichtigsten Variable blind.
Branchenverbände veröffentlichen dazu seit Jahren Leitlinien – die Internationaler Verband der Futtermittelindustrie koordiniert die Futtermittelsicherheitsarbeit über nationale Verbände hinweg, und die Amerikanischer Verband der Futtermittelindustrie stellt für ihre Mitglieder Referenzmaterial zur Herstellung bereit – aber nichts davon kann Ihnen sagen, was Ihr Konditionierer um 3 Uhr morgens in einer kalten Schicht tut. Diese Zahl muss von Ihren eigenen Messgeräten kommen.
Unsere eigenen Konditioniererspezifikationen decken 3 bis 8 Gew.-% Dampfzugabe bei 2 bis 6 bar ab, was dieser Physik entspricht: Der untere Bereich eignet sich für warmen Brei mit hoher Feuchtigkeit, der obere für trockenen, kalten. Die Zahl ist kein Sollwert, sondern ein Ergebnis. Stellen Sie den Dampfstrom ein, der die Zielfeuchtigkeit an der Matrize liefert, und lassen Sie die Temperatur folgen.
Die Obergrenze: Was hohe Temperaturen kosten
Wenn 85 °C für die Haltbarkeit besser sind als 74 °C, warum dann nicht 95 °C fahren? Weil PDI nicht das einzige Ergebnis des Prozesses ist und die ernährungsphysiologische Literatur recht einheitlich über diesen Kompromiss berichtet.
Abdollahi und Mitarbeiter (Poultry Science, 2020) pelletierten weizenbasierte Broilerrationen bei 60 °C und 90 °C. Der PDI stieg von 80,8 % auf 89,1 %, ein Zugewinn von 10,3 Punkten. Im selben Versuch verringerte die Konditionierung bei 90 °C die scheinbare ileale Verdaulichkeit von Stärke, Fett und Calcium, und frühere Arbeiten derselben Gruppe ergaben einen Verlust an scheinbarer umsetzbarer Energie von etwa 24 kcal/kg Ration je 10 °C Anstieg der Konditionierungstemperatur. Eine separate Studie von 2010 in British Poultry Science, die 60, 75 und 90 °C prüfte, fand, dass sich der PDI bei weizenbasierten Rationen mit der Temperatur verbesserte, bei maisbasierten jedoch nicht, während sich die Futterverwertung bei beiden bei den höheren Temperaturen verschlechterte.
Daraus folgen zwei Lehren. Erstens ist der Haltbarkeitsgewinn durch Temperatur real, aber rationenspezifisch: Eine Mais-Soja-Ration mit viel Stärke reagiert, eine weizenbasierte Ration reagiert anders, und eine Aufzuchtratung mit hohem Molkenanteil lässt sich gar nicht hochfahren. Zweitens tauschen Sie oberhalb von etwa 85 bis 90 °C verdauliche Energie gegen Haltbarkeit, und irgendwann lohnt sich dieser Tausch nicht mehr. Eine Mühle, die 95 °C fährt, um ein Haltbarkeitsziel zu erreichen, deckt meist ein Rezeptur- oder Mahlproblem ab, das sich vorgelagert günstiger beheben ließe.
In den Daten steckt ein nützlicher Nebeneffekt: Der Versuch von 2020 ergab, dass ein flüssiger Acidifier die Größe des Temperaturgewinns veränderte. Ohne Acidifier brachte der Wechsel von 60 °C auf 90 °C 17,2 Punkte PDI; mit 7 g/kg Acidifier sank der Gewinn auf 6,6 Punkte. Zusätze, die die Bindung bei niedriger Temperatur verbessern, verringern den Wärmeeinsatz. Das ist ein günstigerer Weg zur Haltbarkeit als weitere 10 °C Dampf.
Die Verweilzeit ist eine separate Entscheidung von der Temperatur
Die Verweilzeit wird wie ein Qualitätsregler behandelt, und das ist sie auch, aber ein langsamer. Der Leitfaden der Kansas State University nennt für eine typische Mais-Soja-Ration ein Ziel von etwa 30 bis 45 Sekunden und merkt an, dass eine längere Verweilzeit die Qualität durch erhöhte Wärme- und Feuchtigkeitsaufnahme verbessern kann, während der Durchsatz der Mühle sinkt. Er nennt auch die Fälle, in denen länger richtig ist: Trockenere Rezepturen profitieren, Rationen mit hoher Feuchtigkeit brauchen kürzere Verweilzeiten, und eine längere Verweilzeit bei niedrigerer Temperatur lässt Partikel Feuchtigkeit gleichmäßiger aufnehmen.
Der letzte Punkt ist der, um den herum man konstruieren sollte. Ein 90-Sekunden-Durchgang bei 75 °C und ein 30-Sekunden-Durchgang bei 88 °C können beide eine akzeptable Masse zur Matrize bringen, wirken sich aber unterschiedlich auf die Nährstoffe aus. Der lange, kühlere Durchgang ist schonender für hitzeempfindliche Inhaltsstoffe – Molke, Enzyme, Probiotika, Vitaminvormischungen – und gibt der Feuchtigkeit dennoch Zeit einzudringen. Deshalb gibt es Langzeitkonditionierer und Hygienisierer als separate Maschinen und nicht als größere Einwelleneinheit: Sie entkoppeln die Verweilzeit von der Temperatur, was ein einzelner kurzer Konditionierer nicht kann.
Unsere Konditionierer-Baureihe gibt es in Ein-, Zwei- und Dreiwellenkonfigurationen mit 30 bis 240 Sekunden einstellbarer Verweilzeit, gesteuert über Paddeldrehzahl und innere Einbauten. Das 240-Sekunden-Ende ist für Aquafutter und ballaststoffreiche Rezepturen gedacht; ein Masthähnchen-Futter sollte dort niemals laufen. Wenn Sie eine Linie spezifizieren, legen Sie die Verweilzeit anhand der Rezepturliste fest, nicht anhand der Tonnage.
Die Verweilzeit zu messen ist unkompliziert und wird selten gemacht. Die drei anerkannten Methoden sind die Amperelast-Methode (Zuführung stoppen, Abfall der Mühlenlast zeitlich erfassen), die Marker-Methode mit ganzen Maiskörnern oder Farbstoff (Marker am Zuführer zugeben, an der Inspektionsklappe beproben) und das Wiegen des Konditioniererinhalts im Beharrungszustand. Jede davon dauert unter einer Stunde und zeigt meist, dass der Typenschildwert und der tatsächliche Wert um 30 % oder mehr abweichen.
Das Dampfsystem entscheidet mehr über das Ergebnis als der Konditionierer
Ein Konditionierer ist ein Behälter mit einer Welle und einigen Düsen. Was ihn zum Funktionieren bringt oder scheitern lässt, liegt stromaufwärts: die Qualität des am Eintrittspunkt ankommenden Dampfes.
Nassdampf ist der häufigste Mangel. Dampf, der mitgerissene Wassertropfen enthält, liefert Feuchtigkeit ohne die entsprechende latente Wärme, sodass die Masse nass und kalt wird, die Matrize rutscht und der Bediener das Ventil weiter öffnet, um auszugleichen, was es schlimmer macht. Heißdampf versagt in die entgegengesetzte Richtung: Er muss Überhitzung abbauen, bevor er kondensiert, erwärmt die Masse also ungleichmäßig und liefert an der Partikeloberfläche zu wenig Feuchtigkeit. Was der Prozess braucht, ist trocken gesättigter Dampf, und dahin kommt man mit einem richtig dimensionierten Verteiler, einem Abscheider nahe der Mühle, Kondensatableitern an den Tiefpunkten und isolierten Leitungen, die lang genug sind, um unisoliert zum Problem zu werden.
Die Druckregelung ist ebenso wichtig wie die Qualität. Die Konditionierungstemperatur sollte mit einem Dampfregler stromaufwärts und einem Durchflussregelventil am Konditionierer eingestellt werden, damit Druckschwankungen im Verteiler sich nicht direkt in Änderungen des Dampfdurchflusses übersetzen. Unsere Konditionierer sind für 2 bis 6 bar am Eintrittspunkt ausgelegt, und jede Düse ist einzeln einstellbar, sodass die Verteilung entlang der Welle justiert statt geraten werden kann.
Die drei Messgrößen, die das System regelbar machen, sind Massetemperatur und -feuchte vor dem Konditionierer, Temperatur der konditionierten Masse am Austrag und Dampfdurchfluss. Fügen Sie eine vierte hinzu – die Motorlast der Pelletpresse – und Sie sehen den Schmiereffekt in Echtzeit. Mühlen, die nur mit der Austrittstemperatur arbeiten, regeln ein Ergebnis mit dem Blick auf eine Variable eines Prozesses mit zwei Variablen.
Sollwerte nach Futtertyp
| Futtertyp | Konditionierungstemperatur | Massefeuchte an der Matrize | Verweilzeit | Typisches PDI-Ziel |
|---|---|---|---|---|
| Masthähnchen Aufzucht / Endmast (Mais-Soja) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| Ferkelaufzucht / molkereiche Rezepturen | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| Wiederkäuer, ballaststoffreich | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| Aquafutter (sinkend, extrudiert-pelletiert) | 85–95 °C | 18–22 % | 90–180 s | 96–98 % (Wasserstabilität) |
So ist die Tabelle zu lesen: Die Temperaturen der ersten beiden Zeilen stammen aus dem Kansas-State-Leitfaden; die Bereiche für Aqua- und Wiederkäuerfutter spiegeln unsere eigenen Inbetriebnahmedaten aus von uns gebauten Linien wider und sind Ausgangspunkte, keine Grenzwerte. Die Spalte, die Ihre Spezifikation bestimmen sollte, ist die Verweilzeit, nicht die Temperatur, denn in der Verweilzeit liegt der Geräteaufwand. Eine Mühle, die vier Tierarten listet, braucht entweder einen langen Konditionierer mit einstellbarer Drehzahl oder zwei Konditionierer.
Eine Warnung zu PDI-Zielen: Ein Ziel von 96 % bei Aquafutter ist nicht dieselbe Spezifikation wie ein Ziel von 96 % bei Geflügelfutter, weil sich Prüfmethode und Versagensmechanismus unterscheiden. Die Wasserstabilität bei Aquafutter ist ein anderer Test als die Trommel nach ISO 17831-1, und ein Pellet, der den einen besteht, kann am anderen scheitern. Schreiben Sie die Prüfmethode in die Einkaufsspezifikation, nicht nur die Zahl.
Fehlerbilder, die Sie vom Leitstand aus diagnostizieren können
| Symptom | Wahrscheinlichste Ursache | Was zuerst prüfen |
|---|---|---|
| Austrittstemperatur erreicht, Pellets weich und krümelig | Nassdampf: Feuchtigkeit ohne latente Wärme | Dampfabscheider und Kondensatableiter; Überführung aus dem Kessel; Leitungsisolierung |
| Mühle verstopft nur bei kaltem Wetter | Kondensatlast steigt, wenn die Mash-Temperatur sinkt | Mash-Feuchtigkeit vor der Konditionierung; Dampfstrom pro Tonne |
| PDI schwankt zwischen Schichten bei gleicher Rezeptur | Verweilzeit driftet mit der Zufuhrrate | Paddeldrehzahl gegen Zufuhrrate; Ablagerungen im Konditioner |
| Matrizenverschleiß steigt, Ampere hoch, Haltbarkeit unverändert | Unterkonditionierung; Dampf erreicht die Matrizenfläche nicht | Düsenverstopfung; Verteilung entlang der Welle; Dampfdruck an der Mühle |
| Dunkle Pellets, verbranntem Geruch, sinkende Futteraufnahme | Überkonditionierung oder zu lange Verweilzeit | Tatsächliche (gemessene) Verweilzeit; Temperatursollwert gegen Rezeptur |
Diese fünf Punkte decken die meisten Fälle ab, die wir bei der Inbetriebnahme sehen. Keiner davon erfordert neue Ausrüstung. Alle erfordern, dass jemand die tatsächliche Feuchtigkeit, die tatsächliche Verweilzeit und die tatsächliche Dampfqualität kennt. Deshalb löst eine Mühle, die den Konditioner ordentlich instrumentiert, ihre Probleme in der Regel schneller als eine Mühle, die eine größere Presse kauft.
Was bei der Auswahl eines Konditioners festzulegen ist
Wenn Sie Konditionierungskapazität ergänzen oder ein Aggregat ersetzen, ist die Spezifikation, die Ihnen eine gute Maschine verschafft, nicht der Behälterdurchmesser. Es sind diese Punkte, in dieser Reihenfolge:
Rezepturliste und Zielbereich der Verweilzeit, je Spezies. Dampfzugabebereich in Gewichtsprozent bei Ihrer erwarteten Mash-Feuchtigkeit. Verfügbarer Dampfdruck an der Mühle und ob der Kessel ihn halten kann. Konditionertyp (ein-, zwei-, dreiwellig) und ob die Wellendrehzahl über einen Frequenzumrichter läuft. Anzahl, Anordnung und Einstellbarkeit der Düsen. Isolierung und Verkleidung am Behälter und an der Dampfleitung. Enthaltene Instrumentierung: Austrittstemperatur, Mash-Feuchtigkeit, Dampfstrom und Motorlastsignale, verdrahtet an die SPS. Zugang zur Reinigung, denn ein Konditioner, der nicht geöffnet werden kann, wird zweimal im Jahr gereinigt und driftet die übrige Zeit.
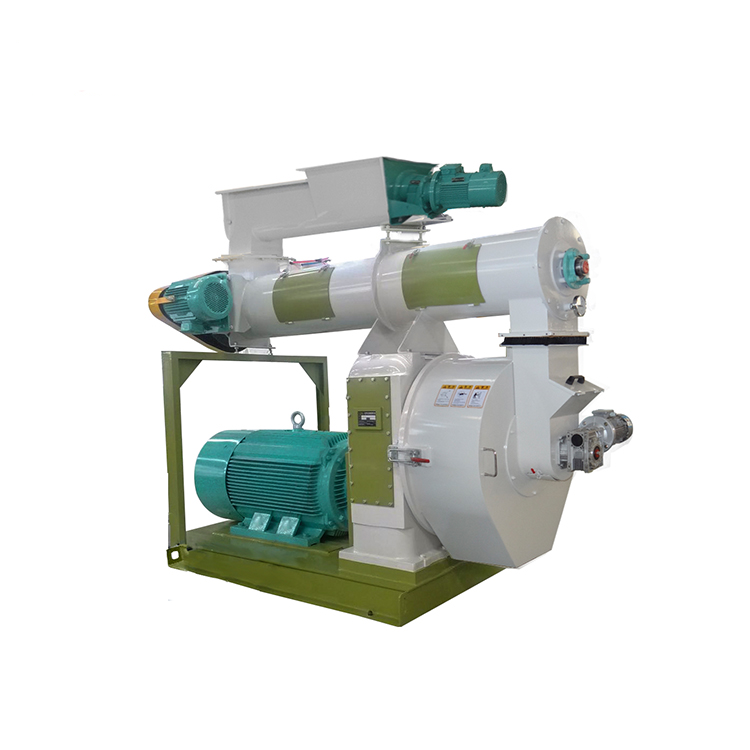
Zwei weitere Entscheidungen sind stromabwärts wichtig. Erstens muss die Pelletpresse hinter dem Konditioner die konditionierte Mash nutzen können: Eine Presse mit verschlissener Matrize und falsch eingestelltem Walzenspalt verschwendet gute Konditionierung. Zweitens bestimmt der Kühler nach der Presse die Endfeuchtigkeit und den Feinanteil, und ein Kühler, der zu viel Feuchtigkeit entzieht, macht einen Teil des Haltbarkeitsgewinns wieder zunichte. Unser Pelletmühle mit Konditionierer ist aus genau diesem Grund als abgestimmtes Paket aus Zuführer, Konditioner und Presse ausgelegt; das breitere Palette an Futtermittel-Pelletmaschinen deckt die Mischfutterleistung von 5 bis 15 t/h ab, um die es in diesem Artikel geht, und der Gegenstromkühler dahinter sollte auf denselben Durchsatz und dieselbe Feuchtigkeitsbilanz ausgelegt sein.
Bei einer neuen Linie kann der Konditionierungsabschnitt nicht losgelöst von der Vermahlung dimensioniert werden. Eine Hammermühle mit breiter Partikelgrößenverteilung liefert Mash, die sich ungleichmäßig konditioniert, und das lässt sich mit noch so viel Dampf nicht beheben. Es ist dasselbe Abstimmungsproblem, das wir im Leitfaden zur Linienauslegung für Biomasse beschreiben, wo Trocknerkapazität und Pressenkapazität Stufe für Stufe ausbalanciert werden müssen. Futterlinien scheitern auf dieselbe Weise, nur mit Feuchtigkeit statt Wärme als Kopplungsvariable.
Die wichtigsten Erkenntnisse
Die Konditionierung ist ein Vorbereitungsschritt. Die Matrize übernimmt den Großteil der Stärkegelatinisierung; die Aufgabe des Konditioners besteht darin, den Mash bei der richtigen Temperatur und Feuchtigkeit mit einer erweichten Oberfläche zuzuführen.
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
Dieser Punkt liegt bei etwa 85 bis 90 °C. Darüber hinaus gehen die PDI-Zuwächse mit messbaren Verlusten bei der Verdaulichkeit von Stärke, Fett und Calcium einher, sowie mit einem Energieaufwand von etwa 24 kcal/kg pro 10 °C in den veröffentlichten Arbeiten. Der Futtertyp verändert die Größe beider Effekte.
Feuchtigkeit, nicht Temperatur, ist die Variable, die Mühlen zum Verstopfen bringt. Jeder Temperaturanstieg um 14 °C erhöht die Feuchtigkeit um etwa 1 %, sodass ein Winterstart mit 4 °C Mash und ein Sommerstart mit 32 °C Mash bei gleichem Sollwert sehr unterschiedliche Feuchtigkeiten an der Matrize erzeugen. Eine Gesamtfeuchtigkeit über etwa 18 % birgt Verstopfungsrisiko.
Die Verweilzeit ist eine von der Temperatur unabhängige Entscheidung und sollte aus der Futterliste gewählt werden: 30 bis 45 Sekunden für eine typische Mais-Soja-Ration, länger bei niedrigeren Temperaturen für hitzeempfindliche oder ballaststoffreiche Rezepturen. Einmal mit einem Tracer messen; Typenschildangaben sind oft falsch.
Die meisten Konditionierungsprobleme sind Dampfsystemprobleme. Trockener gesättigter Dampf, ein Separator nahe an der Mühle, entwässerte Kondensatableiter, isolierte Leitungen und eine Anordnung aus Regler plus Durchflussregelung bewirken mehr für die Haltbarkeit als ein größerer Konditioner.