
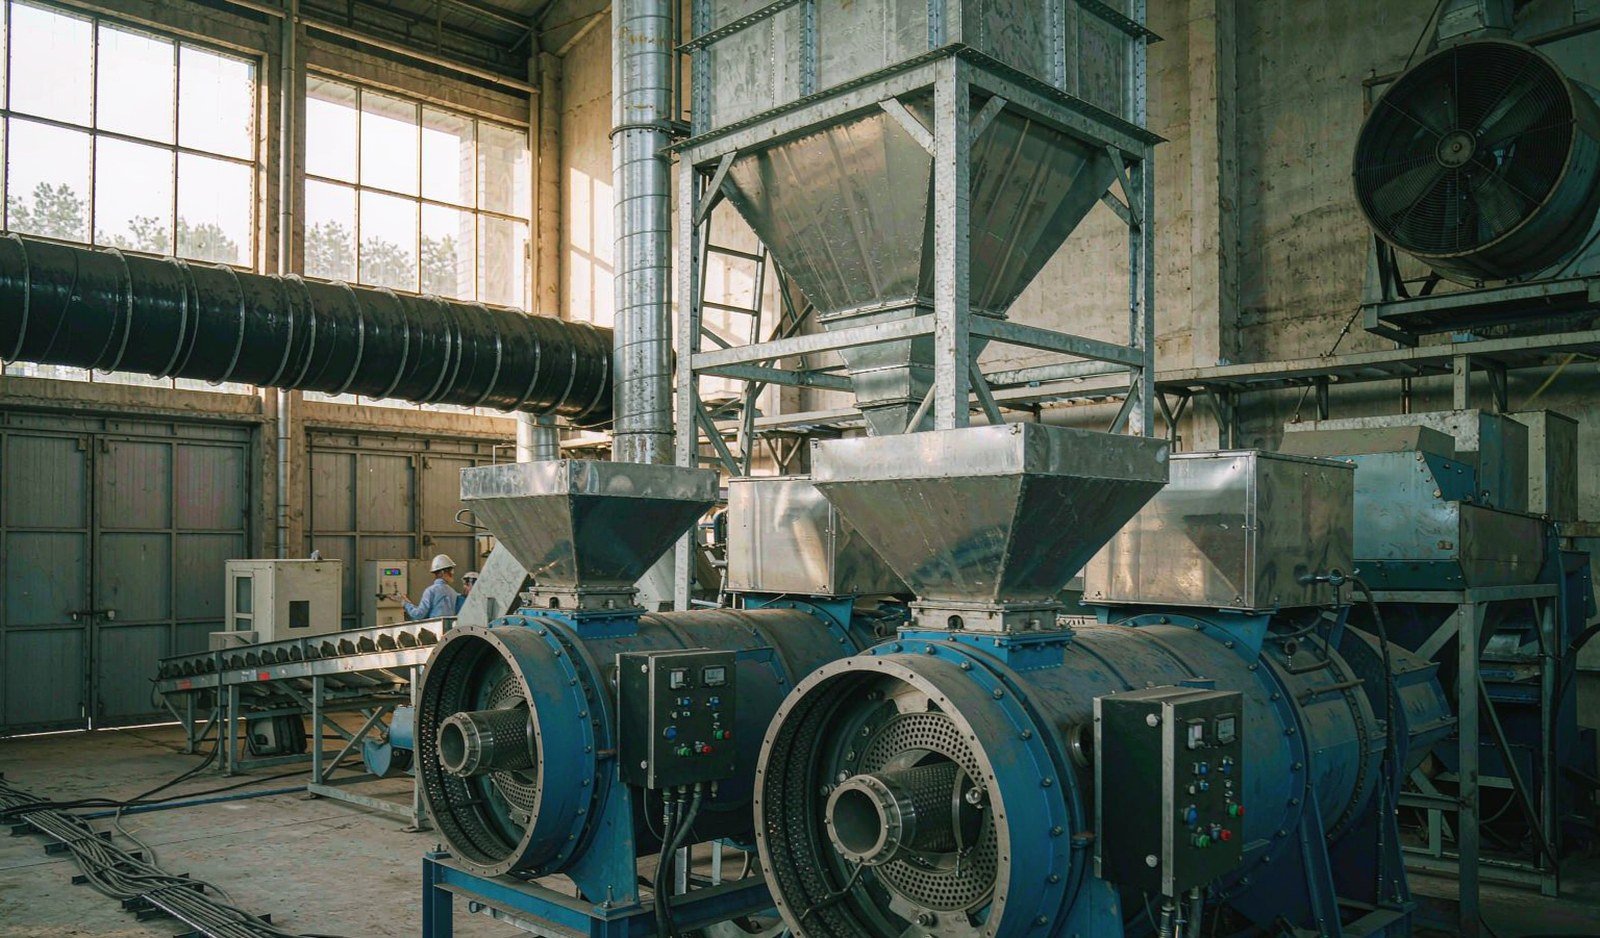
Das Futtermittelwerk mit 5 t/h ist die Arbeitsgröße der Mischfuttermittelindustrie. In Alltechs Agri-Food Outlook 2026, der auf einer Umfrage unter 38.837 Futtermittelwerken in 142 Ländern basiert, erreichte die weltweite Futtermittelproduktion im Jahr 2025 1,44 Milliarden Tonnen, und allein Broilerfutter machte davon etwas mehr als 400 Millionen Tonnen aus – das größte Einzeltiersegment der Welt. Ein großer Anteil dieser Tonnage wird in Anlagen genau dieser Größe hergestellt, mit einer oder zwei Pelletierlinien, die eine Broiler- oder Legehennenformel für eine integrierte Farmgruppe oder eine regionale Futtermittelmarke produzieren.
Die meisten Probleme, zu denen wir bei Projekten dieser Größe hinzugezogen werden, sind keine Maschinenausfälle. Es sind Auslegungsfehler: ein Werk, das nach einer Katalogtonnage spezifiziert wurde, die eine andere Formel, eine andere Feuchtigkeit oder eine andere Anzahl von Betriebsstunden voraussetzte, als der Käufer tatsächlich fährt. Dieser Artikel beschreibt, wie ein Geflügelfuttermittelwerk mit 5 t/h tatsächlich aufgebaut ist – die Kapazitätsabstimmung, die Anlagenentscheidungen, das Layout und die Betriebskosten –, und zwar so, wie wir es auslegen, wenn ein Projekt durch unsere eigene Ingenieurabteilung läuft.
Beginnen Sie mit dem Kaufvertrag, nicht mit der Maschinenliste
Der erste Fehler bei Futtermittelwerkprojekten ist, „eine Pelletpresse mit 5 t/h“ zu kaufen und alles andere als Zubehör zu behandeln. Der richtige Ausgangspunkt ist ein Tonnageziel, das Sie auf dem Papier vertreten können, und es ergibt sich aus drei Zahlen, die Sie kennen sollten, bevor Sie mit einem Lieferanten sprechen:
Wie viel Futter Sie pro Jahr produzieren müssen. Wenn Sie Ihre eigenen Farmen beliefern, multiplizieren Sie Bestandsgröße, mortalitätsbereinigten Besatz, Futterverwertung und Masttage. Wenn Sie kommerziell verkaufen, ist es Ihr Vertragsvolumen plus das Wachstum, das Sie innerhalb von zwei Jahren erwarten – denn eine zweite Pelletpresse später hinzuzufügen ist weitaus störender, als am ersten Tag die richtigen Silos und Elevatoren zu kaufen.
Wie viele Stunden pro Tag die Anlage tatsächlich läuft. Eine Linie mit 5 t/h produziert in einer Acht-Stunden-Schicht etwa 40 Tonnen pro Tag und rund 12.000 Tonnen an 300 Arbeitstagen. Dieselbe Anlage produziert im 20-stündigen Zweischichtbetrieb rund 30.000 Tonnen Nennleistung und, wenn man die normale Verfügbarkeit berücksichtigt, etwa 25.000–26.000 Tonnen. Dieser Unterschied entscheidet darüber, ob sich die Anlage durch Ihren eigenen Farmverbrauch amortisiert oder Außenverkäufe benötigt, um die Gewinnschwelle zu erreichen.
Worauf sich „5 t/h“ bezieht. Eine Pelletpresse mit einer Nennleistung von 5 t/h ist auf einen bestimmten Matrizendurchmesser und eine bestimmte Lochgröße, eine bestimmte Formel, eine bestimmte Konditionierungstemperatur und üblicherweise eine bestimmte Mehlfeuchtigkeit ausgelegt. Unser eigenes Datenblatt für Pelletierpressen für Geflügel- und Nutztierfutter gibt die Broilerleistung mit 8–25 t/h über den gesamten Baureihenbereich bei 3,0–4,5 mm-Matrizen und 15–17 % Mehlfeuchtigkeit an – ein Bereich, kein Versprechen, denn die Formel verschiebt die Zahl. Eine faserreiche Legehennenformel mit wenig zugesetztem Fett kann die Leistung auf derselben Matrize um ein Drittel senken. Wenn Sie Angebote vergleichen, fragen Sie jeden Lieferanten, welche Matrize und welche Formel seiner Zahl zugrunde liegen. Wenn er das nicht beantworten kann, ist seine Zahl eine Katalogzahl.
Die Kapazitätsabstimmung von der Annahme bis zur Absackung
Ein Futtermittelwerk ist eine Kette von Maschinen, und die Kette läuft mit der Geschwindigkeit ihres langsamsten Glieds bei ihrem schwierigsten Material. Die Auslegungsaufgabe besteht also darin, jede Stufe so zu dimensionieren, dass sie kontinuierlich 5 Tonnen pro Stunde durchsetzt – mit Reserve dort, wo das Material schwierig ist. Die folgende Tabelle zeigt die Auslegungsgrundlage, die wir bei einer typischen Broilerlinie mit 5 t/h verwenden, und den Grund, warum jede Stufe nicht einfach „5 t/h“ ist.
| Stufe | Auslegungsgrundlage bei einer Linie mit 5 t/h | Warum sie nicht einfach „5 t/h“ ist |
|---|---|---|
| Annahme und Reinigung | Annahmekapazität 10–15 t/h | Lkw kommen in Chargen an; Grube und Reiniger müssen eine Anlieferung schnell genug aufnehmen, damit das nächste Fahrzeug nicht auf der Straße wartet |
| Mahlen | Ausgelegt auf das feinste Sieb, das Sie tatsächlich fahren, nicht auf das durchschnittliche | Der Durchsatz sinkt stark, je feiner gemahlen wird; siehe die Partikelgrößendaten unten |
| Chargieren und Mischen | 500-kg-Chargen bei einem Vollzyklus von 3,5–4 Minuten, etwa 7–8 t/h | Der Mischer arbeitet chargenweise vor einer kontinuierlich laufenden Presse, daher gleicht ein Pufferbehälter über der Pelletmühle die Differenz aus |
| Pelletieren | 5 t/h bei der angegebenen Matrize und Rezeptur | Matrizenspezifisch; eine feinere Lochung oder eine härtere Rezeptur verändert den Wert, weshalb die Matrize in den Kaufvertrag gehört |
| Kühlen und Sieben | Ausgelegt auf die Pelletierkapazität oder darüber | Heiße Pellets müssen vor der Lagerung auf nahezu Umgebungstemperatur abgekühlt werden; ein unterdimensionierter Kühler drosselt die Presse, egal wie groß sie ist |
| Abfüllen | So dimensioniert, dass die Abfülllinie nie einen Stillstand der Pelletmühle erzwingt | Ein stockender Abfüller staut innerhalb von Minuten den Sieber, dann den Kühler und dann die Presse auf |
Zwei Punkte in dieser Tabelle verdienen eigene Absätze, denn hier gehen neue Projekte am häufigsten schief.
Der Pufferbehälter zwischen Mischen und Pelletieren ist kein optionaler Lagerraum – er ist der Puffer, der es einem chargenweisen Prozess ermöglicht, einen kontinuierlichen Prozess zu versorgen. Ist der Behälter klein, belastet der Mischerzyklus den Zuführer der Pelletmühle mit wechselndem Überfluss und Mangel, und Stromschwankungen verkürzen die Lebensdauer von Matrize und Walzen. Ist er groß genug für zehn bis fünfzehn Minuten Produktion, läuft die Presse bei gleichmäßiger Last, und alles Nachgelagerte wird leichter zu steuern.
Und der Kühler ist der Punkt, an dem viele Budgetangebote stillschweigend Geld sparen. Die Pellets verlassen die Matrize heiß und weich; ein Gegenstromkühler bringt sie auf nahezu Umgebungstemperatur und härtet sie, indem er die vom Dampf zugeführte Oberflächenfeuchte trocknet. Ein unterhalb der Pressenleistung dimensionierter Kühler sieht am Tag der Inbetriebnahme gut aus und wird binnen eines Monats zur dauerhaften Obergrenze der Anlage.
Das Mahlen bestimmt Ihre Stromrechnung, bevor es das Pelletieren tut
Mahlen wirkt wie ein Standardeinkauf, ist aber alles andere als das. Die klassischen Daten der Kansas State University zum Maismahlen, veröffentlicht von Wondra und Kollegen und zusammengefasst in der Futterverarbeitungsressource des Iowa State Pork Information Gateway, zeigen genau, wie steil die Kosten der Feinheit ansteigen:
| Maispartikelgröße | Mahlenergie | Mahldurchsatz |
|---|---|---|
| 1.000 µm | 2,42 kWh/t | 3,00 t/h |
| 800 µm | 2,78 kWh/t | 3,00 t/h |
| 600 µm | 3,46 kWh/t | 2,85 t/h |
| 400 µm | 7,35 kWh/t | 1,43 t/h |
Wer diese Tabelle einmal liest, erkennt die Konstruktionsregel sofort: Die Mahlfeinheit wird nach der Vorgabe des Ernährungsberaters festgelegt, nicht nach dem allgemeinen Instinkt, feiner sei besser. Dieselbe Quelle merkt an, dass eine gröbere Vermahlung als das Ziel die Futtereffizienz kostet – in Schweinestudien etwa 1,2 bis 1,4 % je 100 µm über 700 µm –, während eine feinere Vermahlung als die Spezifikation Strom und Durchsatz ohne Gegenwert verbraucht. Die späteren kommerziellen Arbeiten der K-State zu Konfigurationen von Walzenmühlen, veröffentlicht im Erweiterungs-Rundbrief der Kansas State Animal Sciences, fanden dasselbe Muster aus der anderen Richtung: Die feinste Mahlkonfiguration kostete in diesem Mastschweineversuch den meisten Strom pro Tonne und brachte keinen Vorteil bei der Futtereffizienz. Das Ziel gehört in die Zeichnung, und die Hammermühle wird gegen das feinste Sieb dimensioniert, das dieses Ziel erfordert.
Die obigen Laborwerte messen nur die Mühle. An einer installierten Maschine umfasst das Bild auch den Zuteiler, die Luftunterstützung und die Leerlaufleistung – deshalb geben unsere Hammermühlen-Baureihe Datenblätter 9–14 kWh/t in realen Futteranwendungen über ein Durchsatzband von 5–15 t/h auf dem Rahmen YHM68 an – mit Sieböffnungen von 1,0 bis 8,0 mm, sodass dieselbe Maschine sowohl eine grobe Milchviehrezeptur als auch eine feine Broilerrezeptur bedienen kann. Die Zahl, die zwischen Angeboten zu vergleichen ist, sind nicht die Motorkilowatt; es sind die Kilowattstunden pro Tonne bei einer Siebgröße, die Sie tatsächlich fahren wollen.
Mischen: Variationskoeffizient und Chargendisziplin
Die Mischqualität ist im Sack unsichtbar und im Bestand sichtbar. Die Branche misst sie als Variationskoeffizienten (CV) eines Tracers über Proben aus einer Charge, und die praktischen Zielwerte sind gut etabliert: Einzelzusätze wie Medikamente, Enzyme und Vitamine benötigen die engste Gleichmäßigkeit, denn ein schlechter CV zeigt sich darin, dass ein Teil des Bestands keinen Zusatz erhält und ein anderer mehrere Dosen.
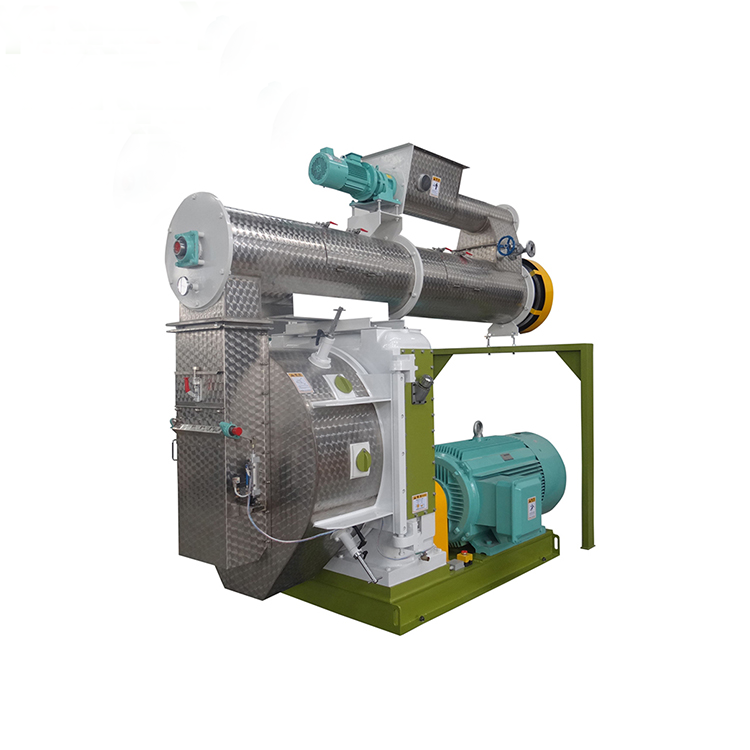
Zwei Maschinendetails entscheiden den größten Teil des Unterschieds zwischen einem Mischer, der einen niedrigen CV hält, und einem, der abdrifft. Das erste ist der Abstand zwischen Paddel und Mantel: Unser Doppelwellen-Paddelmischer Datenblatt gibt einen Abstand von 2 mm oder weniger und einen Entleerungsrückstand unter 0,1 % an, und beide Zahlen zählen – große Abstände lassen ungemischtes Material an den Paddeln vorbeigleiten, und Rückstände tragen Medikamente von einer Charge in die nächste. Das zweite ist die Disziplin bei der Zykluszeit: Im dokumentierten Fall auf unserem Datenblatt senkte die Nachrüstung bei einem Futterhersteller den CV von 12 % auf 4,5 % und verkürzte den Chargenzyklus von sechs auf dreieinhalb Minuten – die Kombination, die sich tatsächlich rechnet: Gleichmäßigkeit und Tonnage aus derselben Maschine.
Enthalten Ihre Rezepturen flüssige Zutaten – Melasse, Öl, Enzyme –, ist der Mischer auch der Ort, an dem sie eintreten, und das Zusatzsystem braucht seine eigene Genauigkeitsspezifikation. Eine Ölzugabe von 1 %, die zwischen 0,5 % und 1,5 % schwankt, ist zugleich ein Pelletqualitätsproblem, ein Staubproblem und ein Ernährungsproblem.
Pelletieren und Kühlen: wo das Typenschild entschieden wird
Alles Vorgelagerte existiert, um die Presse zu versorgen, und die Presse belohnt Beständigkeit mehr als jede andere Maschine der Linie. Auf unserem Datenblatt verbraucht das Futterpelletieren 12–25 kWh/t spezifischer Energie über den Arbeitsbereich, bei 4–10 % Dampfzugabe bei 3–8 bar und einer Mischungstemperatur von 75–95 °C vor der Matrize. Dampf ist in einer Geflügellinie kein Luxus: Er verkleistert Stärke, erweicht die Proteinmatrix und erhöht die Pelletfestigkeit – deshalb verdient das Dampfsystem – Kessel, Rohrleitungen, Kondensatableiter und der Konditionierer selbst – dieselbe ingenieurtechnische Aufmerksamkeit wie die Presse. Den Mechanismus und die Temperaturen haben wir ausführlich in unserem Leitfaden zur Dampfkonditionierungbehandelt, daher genügt hier der Hinweis: Rechnen Sie den Dampfverbrauch (45–85 kg/t auf unserem Datenblatt) in die Versorgungsplanung ein, denn der Kessel ist ein echter Betriebskostenfaktor, den Budgetangebote gern auslassen.
Die Pelletqualität in einer Geflügellinie wird als Pellet Durability Index (PDI) und als Feingutanteil gemessen, den die Tiere tatsächlich im Futtertrog zurücklassen. Unser Datenblatt gibt ein Arbeitsband von 90–97 % PDI und unter 5 % Feingut im Produktionsbetrieb bei korrekt eingestellten Matrizen und Rollen an. Beide Werte hängen von der Matrizenspezifikation, dem Rollenspalt und der Kühlung ab, und sie driften, wenn einer der drei Punkte vernachlässigt wird. Der praktische Rat für eine neue Mühle: Nehmen Sie den Ziel-PDI und die Prüfmethode in den Kaufvertrag auf und eine Siebprüfung in die Tagesroutine, denn Festigkeit, die an der Presse verloren geht, lässt sich im Sack nicht zurückgewinnen.
Layoutentscheidungen, die Sie nach dem Betonieren nicht mehr korrigieren können
Anlagen lassen sich in einer Woche ändern; ein Gebäude nicht. Vier Layoutentscheidungen verdienen den größten Teil der Konstruktionszeit.
Vertikale versus horizontale Konfiguration. Ein Turmlayout lässt Material zwischen den Stufen im freien Fall absinken und kostet weniger Förderenergie, benötigt aber Höhe und ein höheres Gebäude. Ein horizontales Layout passt in eine niedrige Halle und kostet mehr Elevatoren. Bei einer 5-t/h-Linie funktioniert beides – was nicht funktioniert, ist eine ungeplante Mischung, bei der das Material über vier vermeidbare Hubstufen im Zickzack läuft. Zählen Sie die Hubstufen früh; jede ist ein Motor, eine Zellenradschleuse, ein Staubpunkt und ein Wartungsposten für die nächsten zwanzig Jahre. Unser Leitfaden zur Dimensionierung von Becherwerken behandelt, wie diese Förderer spezifiziert werden.
Rohstofflagerung. Mais mit 14 % Feuchte lagert; Mais mit 16 % verklumpt und verdirbt. Die Siloentscheidung – wie viele Verbrauchstage die Silos abdecken und ob sie belüftet sind – ist eine Klimaentscheidung und gehört in die Layoutphase. Eine Mühle, die feuchteres Getreide erhält, als ihre Trockner- (oder Misch-)Kapazität annimmt, trocknet entweder zu zusätzlichen Kosten oder schiebt feuchten Mais in die Presse und wundert sich, warum die Pellets zerfallen.
Staubabscheidepunkte. Die Absaugung an der Annahme, an der Hammermühle, am Kühlerauslauf und an der Abfüllung ist kein Luxus; sie sorgt dafür, dass die Mühle sauber genug bleibt, um ein Kunden-Audit zu bestehen, und das Wartungsteam zufrieden ist. Wir sehen Impulsfilter an diesen vier Punkten standardmäßig bei Futterlinien vor, und die Kanalwege werden gezeichnet, bevor der Stahl bestellt wird, nicht danach.
Reserven für Erweiterungen. Lassen Sie eine Hallenachse Bodenfläche und einen freien Schaltschrankplatz frei. Linien, die von 5 auf 8 t/h wachsen, tun dies fast immer durch eine zweite Presse und eine Aufwertung der Mahlung, und die Kosten dieses Weges halbieren sich, wenn das Gebäude es bereits zulässt.

Was der Betrieb der Mühle pro Tonne kostet
Gespräche über Betriebskosten gehen in dieser Branche schief, weil Leute den Kapitalpreis eines Angebots vergleichen und den Zähler vergessen. Die beiden dominierenden Stromverbraucher sind Mahlung und Pelletierung, und ihre Rechnung ist einfach. Mit den Datenblattbereichen oben: Mahlung bei 9–14 kWh/t und Pelletierung bei 12–25 kWh/t ergibt über die beiden Hauptverbraucher grob 21–39 kWh/t, vor Nebenaggregaten wie Absaugung, Druckluft, Förderung und Beleuchtung — als realistischer Arbeitsbereich insgesamt etwa 25–40 kWh/t Strom für die gesamte Anlage.
Was das in Geld bedeutet, hängt ganz von Ihrem Tarif ab, und die Spanne über unsere Kundenländer ist enorm. Bei 0,05 US$/kWh kostet der Strom in einer Tonne Futter 1,25–2,00 $; bei 0,15 US$/kWh sind es 3,75–6,00 $. Bei einer Anlage mit 25.000 t/Jahr beträgt der Unterschied zwischen einer gut abgestimmten Hammermühle mit 10 kWh/t und einer schlecht ausgelegten mit 14 kWh/t 100.000 kWh pro Jahr — zwischen 5.000 und 15.000 $ jährlich allein bei dieser einen Maschine, jedes Jahr, über die gesamte Lebensdauer der Anlage. Deshalb gehört die spezifische Energie in die Bestellung, direkt neben die Kapazitätsangabe.
Die zweite variable Kostenposition ist der Kesselbrennstoff hinter dem Dampf. Bei 45–85 kg Dampf pro Tonne beeinflussen Kesselwirkungsgrad und lokaler Brennstoffpreis die Kosten pro Tonne stärker, als die meisten erwarten, und die Brennstoffentscheidung (Reisipeln, Altholz, Diesel, Gas, Strom) sollte mit derselben Rechnung wie beim Stromtarif oben getroffen werden, mit Preisen aus Ihrem eigenen Markt statt mit der Annahme des Lieferanten.
Eine weitere Position, die nie in einem Angebot steht, aber immer im Hauptbuch auftaucht: der Verbrauch an Matrizen und Rollen. Matrizen sind Verbrauchsmaterial, und ihre Lebensdauer hängt von der Abrasivität der Rezeptur, der Konditionierungsqualität und den Gewohnheiten des Bedieners beim Abschalten ab. Ein Lieferant, der die Matrizenlebensdauer bei einer angegebenen Rezeptur nennen kann — und Ersatzmatrizen mit einer angegebenen Lieferzeit liefern kann —, ist mehr wert als ein Lieferant, der bei der Maschine 2.000 $ günstiger ist.
Was Sie einem Lieferanten senden sollten, bevor Sie einen Preis anfragen
Ein Angebot ist nur so gut wie die Informationen dahinter. Wenn Käufer uns die Punkte in der folgenden Tabelle senden, passt die zurückkommende Maschinenliste beim ersten Versuch; wenn sie nur „5 t/h Geflügelfutteranlage, bester Preis“ senden, kostet der Korrekturzyklus Wochen. Nutzen Sie es als Ihre eigene Checkliste vor der Anfrage.
| Informationen | Warum sie das Design ändert |
|---|---|
| Zieltonnage pro Jahr und Schichtmodell | Entscheidet über Auslastung, Größe der Pufferbehälter und ob eine oder zwei Pressen wirtschaftlich sind |
| Rezepturen: Tierart, Phase, Rohstoffanteile | Legt Matrizengröße, Verdichtungsverhältnis, Konditionierungstemperatur und Mahlziel fest |
| Feuchtigkeitsbereich der Rohstoffe über das Jahr | Entscheidet über Trocknungs- oder Mischreserven, Silobelüftung und Kühlergröße |
| Pelletdurchmesser und Zielhaltbarkeit (PDI) | Die Matrizenspezifikation und die Abnahmeprüfung hängen beide an diesen zwei Zahlen |
| Lokale Stromversorgung (Spannung, Frequenz, Stabilität) | Konfiguration von Motor und Schaltschrank; instabile Netze brauchen Sanftanläufe oder Frequenzumrichter |
| Standort: Gebäudeabmessungen, Bodenhöhe, Höhenlage | Layout, Elevatorhöhen und — oberhalb etwa 1.000 m — Leistungsminderung von Motoren und Ventilatoren |
| Abfüllanforderung (Säcke, Gewicht, Sprache auf dem aufgenähten Etikett) | Entscheidet über die Verpackungslinie und ob eine zweite Waage für Einzelhandelssäcke nötig ist |
| Erwartung an Ersatzteile | Matrizen, Rollen, Siebe und Riemen, die vor Ort vorzuhalten sind; Lieferzeiten zu Ihrem Hafen |
Installation, Inbetriebnahme und die ersten drei Monate
Zwischen dem Kaufvertrag und einer Mühle, die auf Nennleistung läuft, liegt die Phase, die Projektbudgets am häufigsten unterschätzen: Installation und Inbetriebnahme. Bei einer Linie mit 5 t/h umfasst der mechanische Umfang eine Stahlkonstruktion oder eine leichte Halle, ein Betonfundament pro Hauptmaschine sowie mehrere hundert Meter Förder- und Kanalleitungen. Die Ausrüstung trifft über mehrere Wochen in Containern ein, und die Baustellenarbeiten – Fundamente, Kabelgräben, der Elektroraum, die Druckluftleitung – sollten abgeschlossen sein, bevor der erste Container geöffnet wird, denn der Terminkalender der Montagemannschaft ist der teuerste Kalender im Projekt.
Planen Sie für die Inbetriebnahmephase drei Rollen ein, auch wenn die Anlage später mit weniger Personal läuft: einen Mühlenbediener, der den Prozess verantwortet, einen Elektriker oder Messtechniker, der den Schaltschrank und das Störungsprotokoll verantwortet, und einen Instandhaltungsmechaniker, der Matrizen, Siebe und Lager verantwortet. Lieferanten stellen einen Inbetriebnahmeingenieur, doch die Menschen, die nach dessen Abreise bleiben, entscheiden darüber, ob die Anlage die 5 t/h hält oder auf 4,2 zurückfällt.
Die ersten drei Monate haben ihren eigenen Rhythmus, und es lohnt sich, diesen in den Projektplan zu schreiben. In den ersten Wochen läuft die Anlage mit reduzierter Tonnage, während sich die Matrizen einlaufen, Rezepturen erprobt und das Dampfsystem abgestimmt werden; die Nennleistung schon in Woche eins anzustreben, ist der Weg, neue Matrizen zu ruinieren. Dann folgt der erste Matrizenwechsel, bei dem die Mannschaft die tatsächliche Umrüstzeit kennenlernt und die Ersatzmatrix im Regal ihren Platz verdient. Und etwa im dritten Monat liefert die Anlage ihre ersten ehrlichen Zahlen: Tonnen pro Schicht, kWh pro Tonne am eigenen Zähler, Dampf pro Tonne am eigenen Kessel, PDI am eigenen Prüfgerät. Halten Sie diese fest. Sie werden zur Bezugsbasis für jede spätere Instandhaltungs- und Effizienzentscheidung, und sie sind die Zahlen, mit denen Sie die Datenblattbereiche in den Tabellen oben vergleichen sollten – nicht um den Lieferanten zu überführen, sondern um zu sehen, welche Stufe Ihrer eigenen Linie zuerst abdriftet.
Einen letzten Inbetriebnahmepunkt sollten Futtermühlen in heißem, feuchtem Klima bewusst einplanen: Kondensation und Schimmel in den Silos und am Kühllufteinlass während der Regenzeit. Eine Anlage, die in der Trockenzeit bei der Inbetriebnahme einwandfrei lief, kann im August zwischen Kühler und Sack Schimmel ansetzen. Wenn Ihr Klima einen Monsun hat, verlangen Sie, dass die Be- und Entlüftung für den nassen Monat ausgelegt wird, nicht für den Monat der Inbetriebnahme.
Fazit
Eine Geflügelfuttermühle mit 5 t/h ist ein unkomplizierter, gut verstandener Anlagentyp – genau deshalb sind die Fehler so vermeidbar. Die Projekte, die auf Nennleistung laufen, teilen vier Gewohnheiten.
Sie dimensionieren ausgehend von einem Tonnageziel und einer Rezeptur, nicht von einer Katalognummer, und sie legen die Matrizenspezifikation und die Abnahmeprüfung im Vertrag fest. Sie gleichen die Linie Stufe für Stufe ab und akzeptieren, dass Hammermühle, Mischerzyklus, Presse und Kühler jeweils ihrer eigenen Dimensionierungslogik folgen. Sie behandeln Mahlen und Dampf als laufende Kosten mit konkreten Zahlen – 9–14 kWh/t und 45–85 kg/t auf unseren Datenblättern, die es wert sind, ab der ersten Woche am eigenen Zähler geprüft zu werden. Und sie treffen die unveränderlichen Entscheidungen – Hubwege, Staubpunkte, Silokapazität, Erweiterungsflächen –, solange das Layout noch eine Zeichnung ist.
Wenn Sie ein Projekt in dieser Größenordnung vorbereiten, senden Sie uns die oben genannten Checklistenpunkte, und wir liefern Ihnen eine Maschinenliste mit der für Ihre Rezeptur und Ihr Schichtmodell durchgerechneten Kapazitätsbilanz statt einer allgemeinen Katalogseite.