
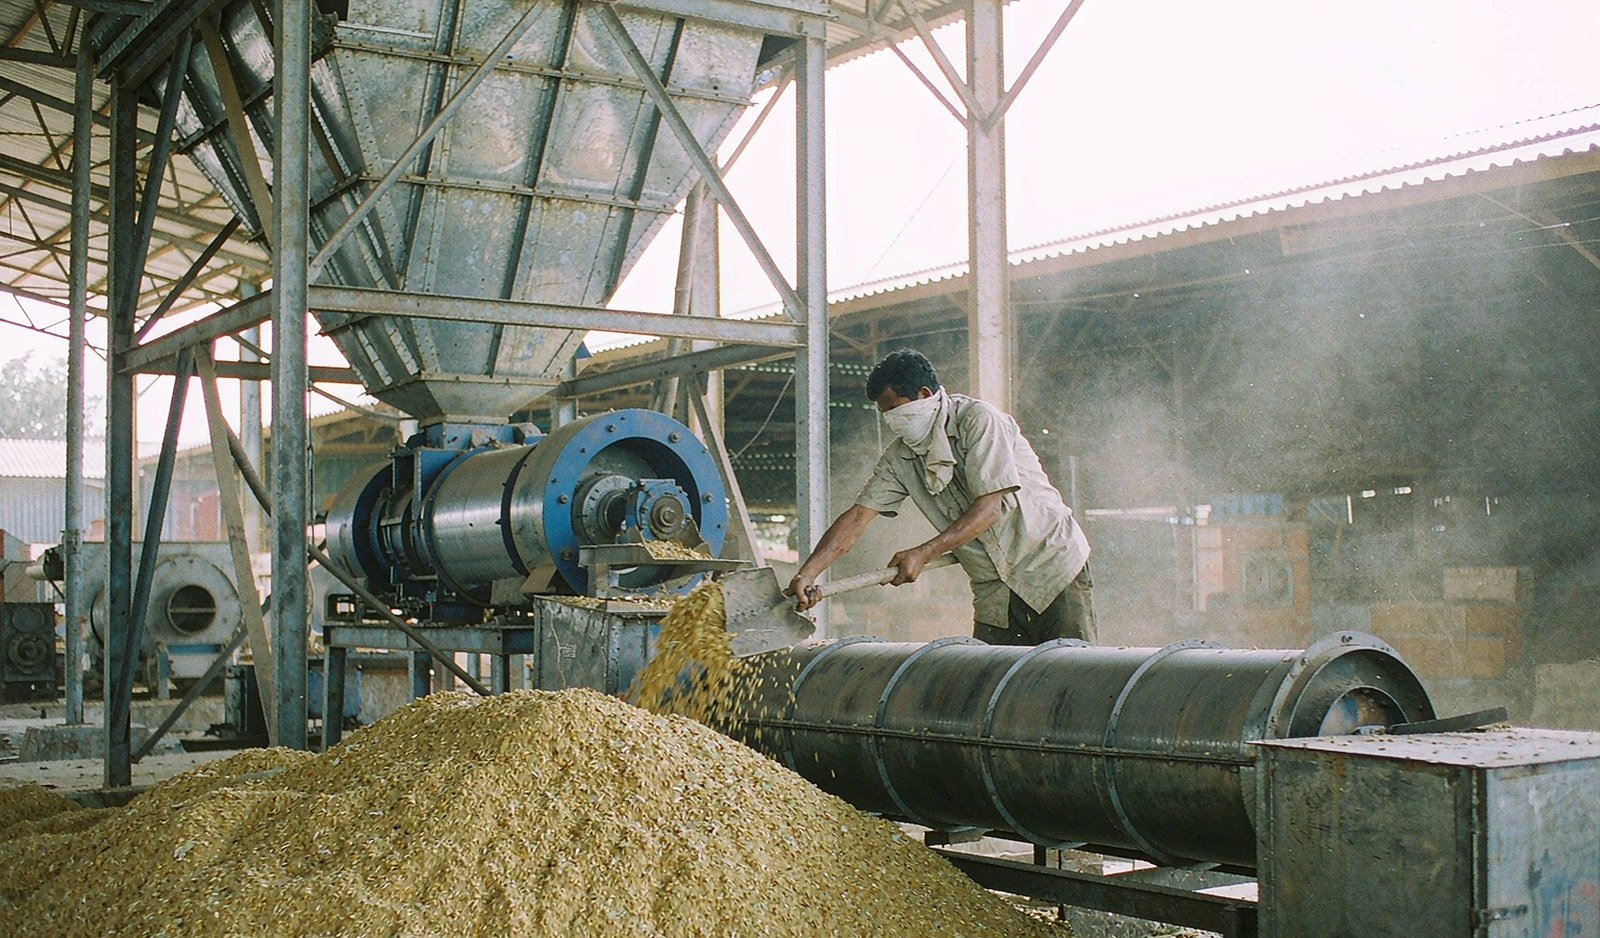
もみ殻は地球上で最大級の農業残渣であり、最も利用されていないものの一つでもあります。最近のレビュー誌 稲作科学( FAO AGRISデータベースに収録)によると、世界の年間もみ生産量は7億5,000万トン以上で、そこから約1億5,000万トンのもみ殻が生じます。これは重量で見てもみの約5分の1に相当します。また、 廃棄物管理誌(こちらも FAO AGRISに収録)の以前のレビューでは、年間約1億3,400万トンのもみ殻が発生し、その90%以上が野焼きまたは河川への投棄によって処理されていると推定されています。こうした状況を踏まえると、もみ殻を高密度で貯蔵・輸送可能な燃料ペレットに圧縮することは、余剰のボイラー燃料需要を抱える精米所や、大型精米所からトラック輸送圏内にいるペレット業者にとって明らかな利点に見えます。
確かに利点ではありますが、それはもみ殻がペレットミルに及ぼす影響を理解している買い手に限られます。もみ殻は「灰分の多い安価なオガクズ」ではありません。シリカで補強された摩耗材であり、木材用に設計されたペレットラインは、設計前提を変更しない限り、数か月でダイを消耗し、微粉詰まりを起こし、所有者を失望させます。本記事ではその理由と、経済性を成立させるために もみ殻ペレットライン で何を変更するのかを説明します。
もみ殻の実際の組成
重要な数値は販促資料ではなく組成研究から得られます。 バイオリソースおよびバイオプロダクツ誌 誌に掲載され、 FAO AGRISで入手可能なもみ殻品種の特性評価研究では、生もみ殻の灰分含有量は乾燥基準で18.3%〜28.6%、その灰分の89〜96%がシリカでした。灰分が1%を大きく下回る清浄な針葉樹と比較すれば、その差は明らかです。ダイを通過する材料のおよそ4分の1が鉱物なのです。
シリカ、実質的には石英は、ダイとローラー組立体の焼入れ鋼表面よりも硬い物質です。ローラーがもみ殻層をダイ面に押し付け、孔を通して引き込む際、その層中のシリカ粒子はすべて研削砥粒のように作用します。この摩耗は事故や欠陥ではなく、材料の想定される挙動です。設計上の課題は、消耗品をいかに管理するかであり、いかに避けるかではありません。
第二の影響は機械的ではなく化学的なものです。その18〜29%の灰分はペレットとともに顧客のボイラーまで付いていきます。もみ殻ペレットはENplus木材ペレット制度の要件を満たすことはできません。ENplusは木材ペレットを認証する制度であり、弊社の ENplus A1 requirements article と説明しており、A1の灰分上限は0.70%です。そのため籾殻ペレットは異なる仕様で産業用燃焼市場に販売されます(非木質ペレットには独自のISO等級基準ISO 17225-7があります)。また、高灰分燃料は燃焼挙動、灰処理、スラッギングリスクを変えるため、ボイラー側の事業は初日からプロジェクトに参加する必要があります。
シリカが実際にダイを摩耗させる仕組み
木材のダイ摩耗にはパターンがありますが、籾殻のダイ摩耗は同じパターンをより短い時間軸に圧縮します。すべてのオペレーターが電流計と製品から読み取れるようにすべき4つの段階で進行します。
第一に、孔とダイ面が摩耗性の溝加工によって摩耗します。ペレット密度を生み出す孔長と孔径の関係である実効圧縮比は、チャネルが広がり入口のベルマウスが摩耗するにつれて低下します。第二に、プレスはより多くの原料を供給して補償します。生産量はしばらく維持されますが、ペレットは密度が低くなってダイを出て、微粉率が上昇します。第三に、耐久性が仕様を下回り、クーラーと篩が本来より多くの原料を循環させ始めます。第四に、シフトを終わらせる段階として、ダイ面の薄い部分が摩耗し貫通するか、プレスが電力消費を制限内に保てなくなり、ダイが外されます。籾殻でこの第四段階まで運転したダイは通常、その過程でローラーシェルも損傷しており、こうして1つの消耗品が2つになります。
| 工程 | 観察されること | 取るべき対応 |
|---|---|---|
| 1. 摩耗性の溝加工 | 生産量と耐久性は正常。ダイ面と孔の入口に明らかな傷 | ダイ厚を記録。現時点で介入することはなし — この段階は不可避 |
| 2. 実効圧縮比の低下 | 生産量は維持されるが、ペレットが軽くなり、微粉率が徐々に上昇 | ローラー間隙と含水率を再確認。摩耗記録からダイ交換日を計画 |
| 3. 耐久性が仕様を下回る | PDIが低下し、篩の循環量が増え、トン当たりの電流計値が上昇 | 計画日にダイを交換。再取り付け前にローラーシェルを点検 |
| 4. 寿命の終わり | ダイ面の摩耗貫通リスク、電力消費が不安定、微粉が制御不能 | 停止。この段階まで運転すると通常ローラーが損傷し、1つの消耗品が2つになる |
エネルギー面も並行して動きます。当社の バイオマスペレットミル データシートでは、木質残渣は比エネルギー28~38 kWh/tでプレスされ、農業残渣は35~50 kWh/tで運転されます。この余分な仕事はダイを摩耗させるのと同じ研磨材であり、毎トン、メーターで支払われます。高密度化バイオマスは現在、大規模に国際取引されており、IEA Bioenergyの世界バイオエネルギー貿易に関する取り組み(以下でホスト)は IEAバイオエネルギー タスク40 およびその後継活動が、まさにこれらの産業用燃料サプライチェーンを追跡しています。
| 特性 | 清潔な針葉樹 | 籾殻 | プレスでの影響 |
|---|---|---|---|
| 灰分(乾燥) | 1%を大きく下回る | 18.3~28.6%(Ogwang et al., 2021) | 1トンごとに研磨性グリットを含む。ダイは計画的な消耗品 |
| 灰中のシリカ含有率 | 低い | 89–96%(Ogwang et al., 2021) | 焼入れ鋼に対する石英の硬度 — 孔とフェースの溝摩耗 |
| 燃料グレード認証 | ENplus A1/A2/B available | ENplus対象外。非木質グレード(ISO 17225-7) | 産業用燃料市場。ボイラ側の灰処理を設計する必要あり |
| プレスでの比エネルギー | 28–38 kWh/t(当社データシート) | 農業残渣向けは35–50 kWh/tの範囲(当社データシート) | 1トンあたりの電力コストが増加。モータ選定は残渣の範囲に従うこと |

モミ殻ラインの成否を決める5つの設計判断
モミ殻ペレットラインは、5つの意図的な変更を加えた木質ペレットラインである。どれか一つでも欠ければ、プラントは稼働する — ただし短命に終わる。
圧縮範囲の下限に合わせたダイ仕様。当社のバイオマスプレスデータシートではダイのL/D比を1:6〜1:12と記載しており、モミ殻はこの範囲の最下限に位置する。モミ殻はその構造上、自身のシリカ・リグニンマトリックスによる天然の結合性を十分に備えているため、長いチャネルは耐久性ではなく過熱とダイコストを招く。孔径6〜8 mmの範囲であれば研磨経路を短く保てる。当社の リングダイ製造 は飼料サイズ2〜12 mmおよびバイオマスサイズ6〜12 mmに対応しており、モミ殻専用ダイはチャネル長・鋼材の両面で針葉樹用ダイとは異なる仕様となる。
プレス前の前処理。精米所から出るモミ殻には、もみすり場由来の遊離籾・砕米・石・金属異物が混入している。石や金属がダイに与える影響はどのミルでも同じだが、より速く進行する。ペレットミル前段のスクリーナーとマグネットは、モミ殻ではオプションではなく、最も安価なダイ寿命延長策であり、燃料に石を望まないボイラ顧客をも守る。
誠実な水分管理。精米所を出たモミ殻は通常、生の木質チップよりはるかに乾燥しており、これがモミ殻の真の利点の一つである。モミ殻ラインの乾燥工程は木質ラインより小規模で済むことが多く、乾季の操業では不要な場合もある。ただし「通常」は設計根拠にならない。乾燥機が必要かどうかにかかわらず、そのサイズ決定前に、雨季を含む通年で供給元が実際に納入する水分を測定すること。当社の 木質ペレットライン設計ガイド では水分バランスの手法を解説している。計算式は同じで、数値が変わるだけである。
脆いペレットに合わせた冷却と微粉管理。高灰分ペレットは一般に木質ペレットより機械的耐久性が低く、ふるい分けループの負荷が高まる。スクリーナーと微粉戻しは、木質ラインより高い再循環割合を想定して設計し、最終スクリーンは袋詰め直前に配置すること。そうすれば顧客が測定する微粉は、出荷すると決めた微粉であり、コンベアが途中で生成した微粉ではない。
ボイラ側を見据えた事業計画。モミ殻ペレットは産業用燃料として販売されるため、買い手のボイラも製品の一部となる。灰分が10%台後半以上になると、顧客側の灰除去・スラッギング挙動・灰処分が変わる。木質ペレットのベンチマークのみで価格設定するモミ殻ペレット事業は、両方向に価格を誤る。原料経済性が許す場合、モミ殻に木質残渣を混合すると納入灰分を下げられる。配合物の灰分は原料の加重平均にすぎず、買い手に提示できる単純な算術である。
稼働後の運用規律
ダイ摩耗の話は設計で決まるが、その速度は運用で決まる。4つの習慣がモミ殻ダイを寿命の長い側に保つ。ダイ厚を定期的に記録し、交換を緊急対応ではなく計画とする。停止時には毎回油性材料でダイをフラッシュし、熱いチャネルが最後の投入原料を固めて焼き付けないようにする。ローラとダイの隙間は仕様どおりに保つ。隙間が緩むと材料が滑り、ペレットを押し出す代わりにフェースを摩耗させる。水分は原料が必要とする範囲内に保つ。濡れたモミ殻は摩耗も詰まりも招く。いずれも複雑ではないが、世界中で毎週どこかで省略されている。
予算の誠実さが規律を完成させる。モミ殻では、飼料ラインにおけるハンマーやスクリーンと同様に、ダイは運用コストの一行項目である。ダイサプライヤーに該当孔径でのモミ殻における期待寿命を確認し、合意したスペアを現地に保管し、交換サイクルを財務モデルに組み込むこと。ダイを木質ラインの消耗品としてモデル化する事業は、1トンあたりコストが四半期ごとに上昇していく。
FAQ
モミ殻ペレットはENplus認証を取得できるか?
いいえ。ENplusは木質ペレットを認証するものであり、A1の灰分上限0.70%はモミ殻の含有量より一桁低い。モミ殻ペレットは非木質燃料としてISO 17225-7で格付けされ、灰分許容値を独自の燃料契約で指定する産業用・ボイラ顧客に販売される。
もみ殻でのダイ寿命は軟木に比べてどのくらい短いですか?
大幅に短く、誠実なサプライヤーは数値ではなく範囲を示します。配合、孔径、鋼材、運転管理のいずれもが寿命を左右するからです。正しい進め方は契約に基づくものです。使用材料と孔径における期待稼働時間を提示してもらい、最初のダイから実稼働時間を記録し、交換を突発的な出来事ではなく計画保全として扱ってください。
もみ殻ペレットラインに乾燥機は必要ですか?
木材ラインより必要とされる機械が少ないことがよくあります。もみ殻は通常、生チップより乾燥した状態で搬入されるためです。判断の前に通年で測定してください。 Season の立ち上げ時のサンプルではなく、モンスーン期の搬入が要件を決めます。水分が安定して低い場合、乾燥機なしで運転でき、一般的なラインで最大の単一エネルギー消費を削減できます。
もみ殻に最適なペレット径は?
産業用ボイラーの顧客は通常6~8mmを採用します。短い流路と適度な孔径により、摩耗経路を抑え、比エネルギーを当社データシートが農業残渣向けに記載する35~50kWh/tの範囲内に保ちます。もみ殻に極端に小さい孔を使うと、商業的リターンがほとんどないままエネルギーと摩耗が増加します。
燃料品質を高めるために、もみ殻を木材と混合できますか?
はい、混合は市場参入の一般的な方法です。混合物の灰分は各成分の加重平均となるため、もみ殻を清浄なオガクズと混合すると、納入時の灰分が産業顧客の好む水準に下がります。プレスは混合された摩耗性にさらされるため、ダイ仕様は紙上の平均配合ではなく、混合物中のもみ殻比率に従って決まります。