
購入者は通常、木質ペレット生産ラインについて1つの数字を念頭に置いて話を始めます。それは時間当たりのトン数です。この数字は重要ですが、最初に決めるべきものではなく、最後に固めるべきものです。毎シフト定格能力で稼働するラインは、市場が求めるペレット仕様から逆算して構築され、破砕、粉砕、乾燥、ペレット化、冷却を通じて各工程が次の工程を飢えさせたり溢れさせたりしないように整合させます。順序を誤ると、症状はすぐに現れます。湿度の高い天候で10%の水分を維持できない乾燥機、おがくずが粗くなるたびに詰まるペレットミル、契約上限を超える微粉、そして誰も説明できないエネルギー費です。
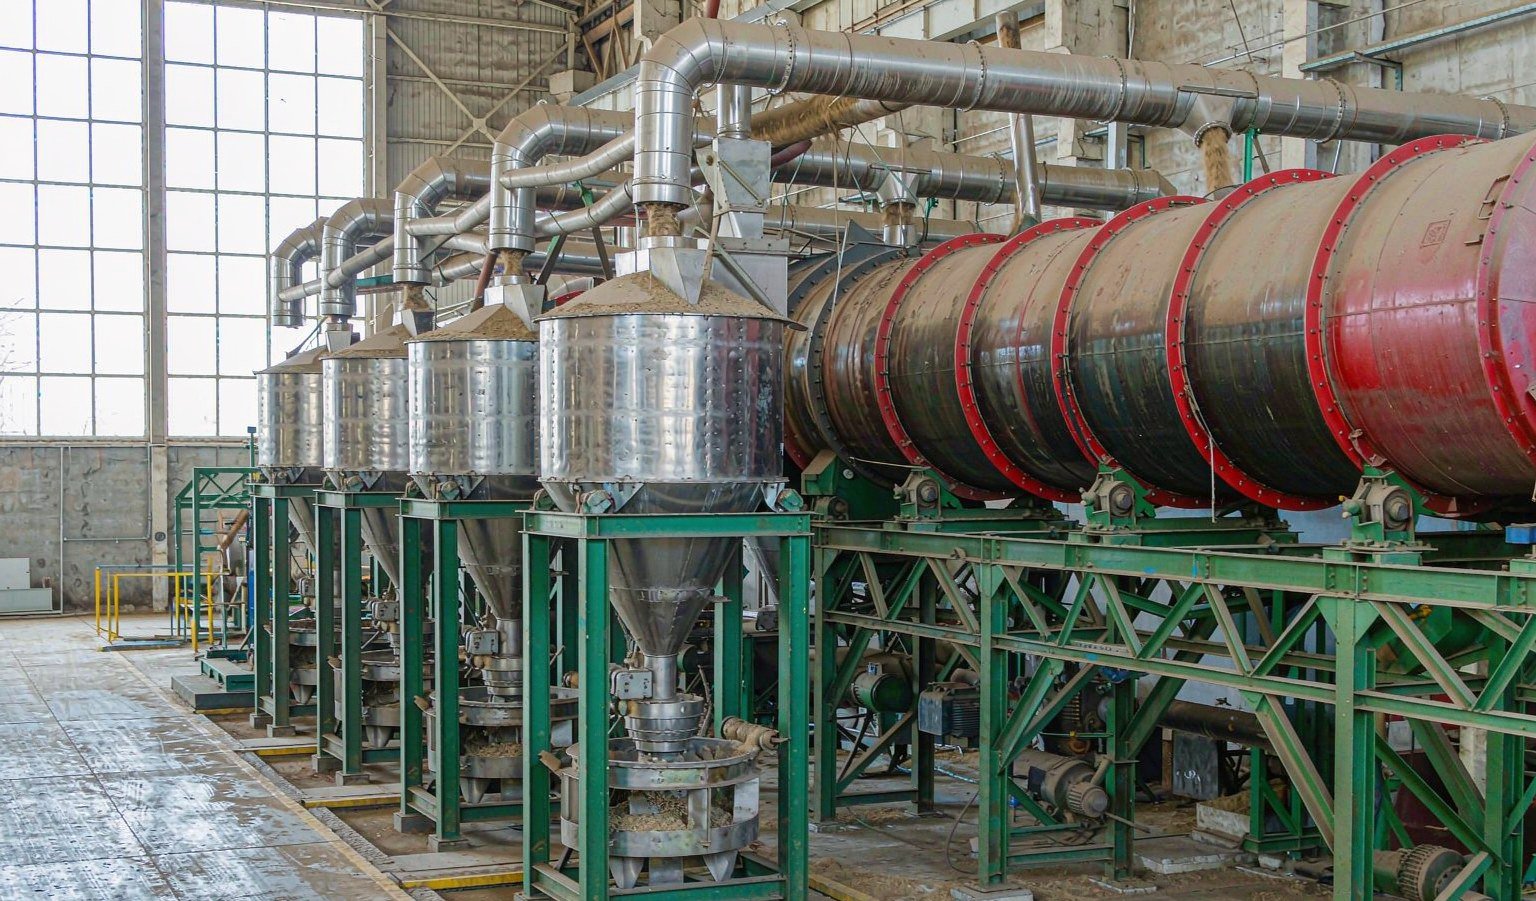
本ガイドでは、木質ペレット生産ラインを工程ごとに解説し、各段階で公表されているエネルギーと物質収支の数値を示したうえで、見積もりと比較できる構成表を最後に掲載します。設備の参考情報は当社のバイオマスライン向け標準ラインナップに基づいているため、数値は一般的なカタログではなく、当社が実際に製造しているものを反映しています。
機械からではなく、ペレット仕様から始める
スクリーンサイズ、乾燥温度、ダイ厚、冷却時間といった下流のすべての決定は、測定可能な燃料仕様を満たすために存在します。欧州へ販売する予定なら、基準となるのはENplus制度です。これはISO 17225-2規格に基づき、独自のサプライチェーン要件を追加したものです。中核となる生産目標は印刷して管理室の壁に貼る価値があります。
| パラメータ | ENplus A1 requirement | ラインへの要求事項 |
|---|---|---|
| 直径 | 6 mmまたは8 mm | ダイ穴の選定。住宅市場では6 mmが主流 |
| 長さ | 3.15–40 mm | ダイ面でのナイフ調整。長さ超過品は1%未満に抑える |
| 水分 | ≤ 10% | 乾燥工程の管理。ミルには10~15%で供給し、そこから冷却する |
| 灰分 | ≤ 0.7% | 原料管理:剥皮、砂なし、A1原料に樹皮を混ぜない |
| 機械的耐久性 | ≥ 98.0% | ダイの圧縮比、調質温度、冷却を正確に管理すること |
| かさ密度 | 600–750 kg/m³ | 原料繊維の調整とダイのL/D。低密度は通常、短いダイを意味する |
このうち2点は特に強調する価値がある。新設プラントが損失を出すのはまさにここだからだ。灰分0.7%は容赦がない。原木の取扱い中に混入する砂や樹皮の含有量によって容易に超過し、下流のどの機械もミネラル分を除去できない。耐久性98%はプロセス特性であり機械の特性ではない。粒径分布、調質、そしてダイの圧縮比が相まって達成される。この ENplus certification scheme はサンプリングと試験の規則を含む完全なハンドブックを公開しており、プラントレイアウトを確定する前に読む価値がある。貯蔵と積出しの慣行も監査対象だからだ。
7つの工程と、どこで生産能力が失われるか
原木グレードの原料に対応する完全なラインは、7つの工程を経る。
1. 受入れ・剥皮 → 2. チップ化 → 3. 一次粉砕 → 4. 乾燥 → 5. 微粉砕 → 6. 調質・ペレット化 → 7. 冷却・篩分け・袋詰め。
原料が製材所や家具工場からの乾燥おが屑であれば、工程1、2、4は縮小または不要になる。同じペレットミルを備えた2つのプラントが、まったく異なる設置面積と予算になるのはこのためだ。逆もまた然りで、湿ったチップを前提に設計されたプラントは乾燥おが屑の顧客には過大となり、使うことのない乾燥能力に費用を払った買い手は資本を無駄にしたことになる。
生産能力は、単一の機械の内部よりも工程間の接続部で失われることのほうが多い。3 t/h定格のペレットミルに含水率18%のおが屑が入れば3 t/hでは運転しない。スクリーン能力の半分で稼働する1台のハンマーミルに供給される乾燥機は断続運転を繰り返す。フレキシブルコンテナが満杯になるたびに停止する袋詰めラインは、クーラーが溢れるまで製品を上流へ押し戻す。したがって能力設計とは、 インターフェースを設計することである。粉砕と乾燥の間、乾燥とペレット化の間のバッファサイロが、モーター定格では吸収できないリズムの違いを吸収する。
第1工程:受入れ、剥皮、チップ化
丸太やスラブ材では、剥皮は2つの数値を同時に守る。灰分と刃物寿命だ。樹皮は原木の汚れと砂の大半を運び、この砂がチップナイフ、ハンマーミルスクリーン、ダイ孔を早期に摩耗させる。ENplus A1の事業計画がクリーンな灰分値に依存しているなら、樹皮はゲートの外に置くか、別の低グレード製品ラインに回すべきだ。
ドラムチッパーは下流すべてのチップ形状を決める。重要なのはチッパー単体の定格処理量ではなく、チップの均一性だ。長い細片や大塊はハンマーミルに不均一な負荷をかけ、スクリーン面積を無駄にする。当社のYLBXシリーズのドラムチッパーはコンパクトなラインから高処理量プラントまでをカバーしており、 YLBX2108木材チッパー は毎時数トンのラインに供給する中規模プラントの基準となる機種だ。原料がすでにチップやおが屑であれば、この工程は受入れホッパーと計量コンベヤに置き換わる。安価ではあるが、金属除去とストーントラップは省いてはならない。ハンマーミル内の1本のバケット歯の修理費は、トラップの費用をはるかに上回る。
第2工程:一次粉砕
乾燥と粉砕の順序には意図がある。粗いチップは乾燥しにくく、厚いチップの内部に閉じ込められた水分は、与えられた滞留時間内に乾燥機の熱風へ届かない。そのため多くのプラントでは乾燥前に一次粉砕を行い、スクリーンを25~50 mmの範囲として、もっぱら表面積を広げる。
公表されたプロセスデータはこの工程に具体的な数値を示している。従来型ペレット化に関する広く引用される分析(Tumuluru, 2016、 IEA Bioenergy Task 40研究の付属資料に再掲)では、第1工程の粉砕機をスクリーンサイズ50.8 mm、消費電力94.1 kWh/トンと記載しており、乾燥機に次いでライン内で2番目に大きい電力消費となっている。ここから2つの実務的な帰結が導かれる。
第一に、乾燥前に過粉砕しないこと。 乾燥機が必要とする以上に細かく粉砕するために費やすエネルギーは二重の無駄となる。微粉はドラム内の搬送性も悪いからだ。 第二に、スクリーンの選定は品質設定ではなくコスト管理であること。この段階では品質は決まらず、品質は乾燥後の微粉砕で決まる。
第3工程:乾燥と水分バランス
乾燥機はプラントのエネルギー収支の中心であり、原料の含水率が経済性を左右する場所だ。物質収支は単純かつ厳しい。受入れ含水率が50%の場合、乾燥物1トンが出てくるごとにおよそ2トンの湿った木材が入り、この比率は IRENA固形バイオマス供給報告書 を参照ケースとして用いている。この水分は蒸発させる必要があり、蒸発は熱エネルギーであって電力ではない。
IEAが引用する同じプロセスチェーンにおいて、水分を30%から10%まで低下させるロータリードライヤーは、製品1トン当たり340.8kWhを消費し、乾燥工程はプロセス全体のエネルギー消費のおよそ65~70%を占める(Lamers et al., 2015)。これこそが、乾燥機の設計判断が運転コストを左右する理由である:
熱源。 自工場の不合格品や規格外ペレットを燃焼させるのが標準的な選択肢であり、バイオマス炉とドラムドライヤーを組み合わせることで閉ループを形成する。重油やガスによる加熱は制御が容易であるが、ペレットコストが化石燃料価格に左右されることになる。
ドラム構成。 シングルパスドラムは構造が簡素で、粗い原料にも対応しやすい。スリーパス(トリプルパス)ドラムは、同心円状のシェル内部で同じ熱風を3回再利用するため、同じ熱量で排気1立方メートル当たりの蒸発量が増え、同一処理能力に対して機械をより短くできる。おがくずや木材粉砕粉には、当社の 三層ドラムドライヤー が同能力のシングルドラムと比較して設置面積を約30%削減でき、既存の建屋がある場合に有効である。

出口水分管理。 ペレットミルは水分およそ10~15%の原料を要求する。水分が多すぎるとダイ孔内部で蒸気が急激に発生し、冷却後にペレットが崩れる。乾燥しすぎるとリグニンの軟化が不十分となり、耐久性が低下し粉塵が増加する。実際には、排出側の水分センサーまたは規律ある手動サンプリング、さらに冬季に原料が乾燥しすぎた場合に少量の水や蒸気を添加できるトリムコンディショナーが必要である。
工程4:微粉砕
乾燥後、原料は最終的な粒度まで粉砕される。木質ペレットの実務では通常4~8mmの範囲のハンマーミルスクリーンを用いる。より細かいスクリーンは耐久性を高めるが、エネルギーと処理量のコストが増す。IEAが引用するチェーンでは、工程2の粉砕機は6.4mmスクリーンで1トン当たり43.2kWhを消費しており、一次粉砕の半分以下ではあるが、ライン上では依然として主要なモーターである。
粒度分布は平均粒径と同じくらい重要である。微細粒子と中粒子が混在すると、均一な粗粉砕よりもダイ孔内部で充填性が良くなる。これは小さな粒子が大きな粒子間の空隙を埋めるためである。耐久性試験が98%を下回った場合、最初に確認すべきはスクリーンの状態(摩耗したスクリーンはオーバーサイズ粒子を通す)とハンマーの摩耗(鈍くなったハンマーは切断せずにこすり、温度上昇と消費電力増加を同時に招く)である。
バイオマスと飼料用途で設備を共用する工場では、粉砕機の選択は購入時に計画する価値がある。当社の 粉砕機ラインナップ は粗粉砕のバイオマス粉砕と飼料製造に必要な微粉砕の両方に対応しており、両用途向けに選定した機械は後日の追加購入を避けられる。
工程5:コンディショニングとペレット化
ペレットミルは、機械工学と燃料仕様が交わる場所である。原料はコンディショナーに入り、蒸気によって温度と水分がリグニン(木材中の天然バインダー)を可塑化するのに十分な程度まで上昇し、その後ローラー圧力によって回転するリングダイの孔を通して押し出される。
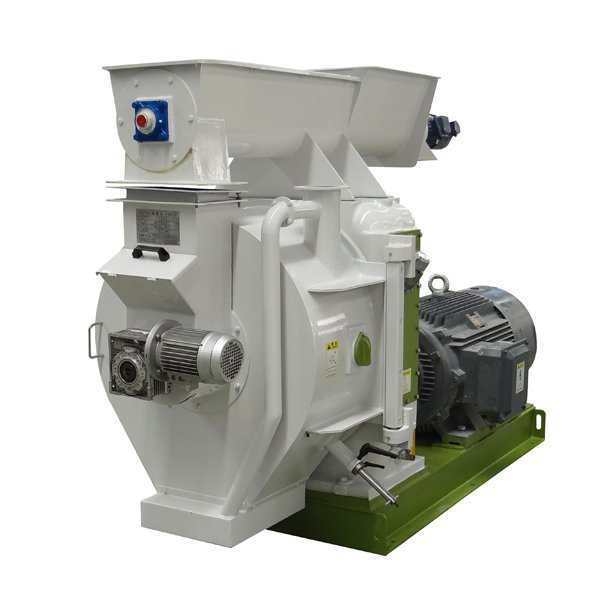
ダイは消耗品であると同時に調整器具でもある。その有効長径比(L/D)が圧縮を決定する。針葉樹おがくずの場合、当社の設計ではL/D約1:6~1:10が一般的な実用範囲であり、硬質・樹脂質・低リグニンで結合しにくい材料にはより厚いダイを用いる。標準範囲のダイ厚は35~100mm、ダイ径は機種により420~1,350mm、ダイ回転数は用途に応じて120~300rpmを選定する。圧縮比は新設工場が陥りやすい問題でもある。乾燥原料に強すぎるダイで高耐久性を追求するとダイ詰まりやベアリング焼付きを招き、保守的なダイではタンブリング試験に不合格となるペレットができる。
エネルギー面では、ペレットミルは購入者の予想よりも穏やかである。同じIEA引用チェーンでは、ペレットミルで1トン当たり48.9kWh、蒸気コンディショニングで1トン当たり30kWhと記載されている。ダイを垂直に取り付けて重力で供給を助ける当社のバーチカルペレットミルラインは、実消費で1トン当たり30~55kWhの範囲に仕様化されている。ペレットミルの 電力 に占める割合が大きいのは、高負荷で連続運転するためである。 IRENA参照プラント では、プラント全体の総電力171kWh/tのうち56kWhを割り当てているが、その 総 energy is modest next to thermal drying.
ステージ6:冷却、ふるい分け、粉塵制御
ペレットは70~90°Cでダイから出てきて、扱えないほど柔らかい状態です。向流冷却器で外気温から数度以内まで冷却しますが、向流の空気流によって最も熱いペレットが最後に冷やされるため、熱衝撃による割れを防げます。冷却は省略可能な品質向上策ではありません。熱いまま搬送・袋詰めされたペレットは袋の中で発汗し、袋の内壁に結露した水分が接触点のペレットを柔らかくします。これは「溶けた」ペレットに関する顧客苦情の典型的な原因です。
冷却後、スクリーナーが微粉と短い破片を分離して入口側に戻し、そこで再ペレット化できます。微粉ループを閉じておくことが、納品時のENplus微粉上限を守る鍵となります。また、本来なら規格外品として販売されるはずの不合格原料をボイラーに供給できます。
集塵設備には専用の予算項目を設けるべきです。ハンマーミル粉砕とペレット化は絶えず微粉塵を発生させるため、実際の風量に合わせて設計されたパルスジェットフィルター(カタログの推測値ではなく)が作業者とモーターの両方を保護します。粉塵は可燃性の危険でもあるため、フィルターの配置と爆発放散口は試運転後ではなく、レイアウト段階でサプライヤーと検討すべきです。
ステージ7:袋詰めと出荷
最終ステージは販売チャネルに完全に依存します。バラ輸出出荷では平置き貯蔵とローダーを使用します。国内小売では計量機と縫製またはヒートシールラインによる小袋(通常15~20 kg)を使用します。業務用 buyers は多くの場合、トンバッグ計量機で充填する500~1,200 kgのフレキシブルコンテナバッグを求めます。小売とバラの両方に対応する計画の工場は、最初から両方のための床面積とコンベア経路を確保すべきです。完成した建屋に袋詰めラインを後付けするのは、どのオペレーターも好まない混乱だからです。
ライン全体の能力整合
ステージが定義されたので、能力選定の問いは具体化します。以下の表は、当社の標準バイオマス製品範囲から引いた、4つの一般的な工場規模における目安の構成を示しています。キロワット数はペレット化ステージの設置モーター定格であり、エネルギー消費量ではないとお考えください。定格出力は最悪ケースに合わせて選定され、1トン当たりの実消費は以下エネルギーセクションで説明するように低くなります。
| 工場規模 | ペレット化ステージ | 乾燥 | 粉砕 | 標準レイアウトの注記 |
|---|---|---|---|---|
| 1~2 t/h | 縦型ミル1台、22~160 kWクラス、またはコンパクトリングダイ | シングルパスドラム乾燥機 | ハンマーミル1台 | 半自動袋詰め。乾燥おがくず原料に適する |
| 3~5 t/h | リングダイミル1台、コンディショナー付き90~400 kWクラス | スリーパスドラム乾燥機 | 一次ハンマーミル+微粉砕 | 乾燥機とミルの間にバッファサイロ。自動小袋ライン |
| 5~10 t/h | 大型リングダイミル1台または中型ミル2台 | 専用バイオマス炉付き大型スリーパス乾燥機 | 中間サイロ付き二段粉砕 | バラ+フレキシブルコンテナバッグ出荷。完全集塵システム |
| 10+ t/h | 複数の並列ペレット化ライン | 乾燥機は処理能力(t/h)ではなく蒸発負荷で選定 | 専用の粉砕棟 | 各工程ごとの冗長化が手頃で賢明な選択に |
この表には2つの選定ルールが隠れています。乾燥機は蒸発負荷、つまり1時間あたりの水の蒸発量で選定され、これは投入原料の含水率に依存します。そのため、同じ公称5 t/hのプラントでも、含水率55%の湿チップと含水率12%の製材屑とではまったく異なる乾燥機が必要です。また、おおよそ10 t/hを超えると単一機械での解決は賢明ではなくなります。独立した予備ダイセットを備えた中型ペレットミル2台のほうが、非常に大型のミル1台より稼働率が高くなります。ダイ交換でプラントの半分が停止する場合でも、止まるのは半分だけで済むからです。
Energy Per Tonne: What the Published Numbers Say
エネルギーは、購入者が最も過小評価しがちなコスト区分です。その理由の一つは、熱風乾燥のエネルギーが通常は計量された電気料金ではなく自家生成のバイオマスであること、もう一つは、提示されるモーター出力が消費量ではないことです。以下の表は、湿った原料から完成ペレットまで、従来型の木質ペレット製造チェーンにおける公表された工程別数値をまとめたもので、サプライヤーの消費量主張を妥当性確認するために役立ちます。
| 工程 | 比エネルギー(kWh/t 製品) | 出典 |
|---|---|---|
| 第1段階粉砕機、50.8 mm スクリーン | 94.1 | Tumuluru (2016)、IEA Task 40 付属資料 |
| ロータリードライヤー、含水率30% → 10% | 340.8(熱、プロセスエネルギーの約65〜70%) | Tumuluru (2016)、Lamers et al. (2015) |
| 第2段階粉砕機、6.4 mm スクリーン | 43.2 | Tumuluru(2016年) |
| 蒸気調質 | 30.0 | Tumuluru(2016年) |
| ペレットミル | 48.9 | Tumuluru(2016年) |
| プラント全体の電力(参照プラント) | 171(ウッドヤード20、予備乾燥45、ハンマーミル50、ペレットミル56) | IRENA (2019)、Koppejan et al. (2012) を引用 |
これらの数値は定義とあわせて読む必要があります。IRENAの合計は電力のみであり、乾燥熱は別途報告されています。そのため同じ出版物ではペレットミルが最大の単一電力消費設備として挙げられる一方、IEAのチェーンでは乾燥が全体の支配的なエネルギー使用者として示されています。定格モーター出力を定格生産量で割る計算、つまり多くのサプライヤー主張の背後にある算術は、測定値ではなく上限値を生み出します。モーターは最悪条件の起動時および詰まり時の負荷に合わせて選定されるからです。見積もりを比較する際は、各サプライヤーに対し、実際の含水率における 電力 1トンあたりの予想kWhを明示すること、および炉が燃焼すると想定する燃料を含む熱風乾燥エネルギーを分離して示すことを求めてください。
最初の1か月で露見する5つの設計ミス
1. サプライヤーの試験原料に基づいて乾燥機を選定する。 含水率12%の製材屑で得られた乾燥機の性能データは、含水率55%のユーカリチップについて何も語りません。自社の含水率分析を用いた蒸発負荷計算を必ず求めてください。
2. バッファーサイロを省略する。 ハンマーミル、乾燥機、ペレットミルを直接連結すると、各工程の不具合が即座に連鎖します。適切に配置された2基のバッファーサイロは、プラント内で最も安価な稼働率保険です。
3. 耐久性をダイだけに求める。 ダイを厚くすると圧縮率は上がりますが、粒度分布と調質が適切でなければ、ダイはただ早く詰まるだけです。耐久性は連鎖的な特性です。
4. 集塵能力の不足。 風量負荷ではなく価格で選んだフィルターはモーターに負担をかけ、ホール内に粉塵を漏らし、最悪の場合、検査官に見つかる可燃性粉塵リスクを工場にもたらします。
5. 袋詰め工程を最後に計画する。 出荷設備は人員配置、シフトパターン、クーラーの排出リズムを決定します。袋の規格変更のためにペレット化を止めなければならない工場は、袋詰めラインのコストを上回る生産能力を年間で失います。
正確な見積もりを得るためにサプライヤーへ送るべきもの
一般的な見積書と実際のエンジニアリング提案の違いは、入力データの質にあります。木質ペレット生産ラインの価格を問い合わせる前に、以下を準備してください:
原料分析:樹種、形状(丸太、チップ、おがくず)、季節を通じた受け入れ水分範囲、灰分含有量、年間利用可能量。目標ペレット仕様:ENplusグレードまたは各国の同等規格、目標直径、想定販売チャネル。サイトデータ:建屋の寸法と高さ、電力供給能力と料金、蒸気用の水の利用可否、バイオマス炉が許容されるかどうか。商業目標:想定年間稼働時間、シフトパターン、そして実際に必要なt/h値(銘板値ではなく、 停止時間を差し引いた値)。 これらの入力があれば、サプライヤーは蒸発負荷、ダイ構成、予想比エネルギーを約束できます。この3つの数値が、機能するラインと高価なデモンストレーションを分けます。
結論
木質ペレット生産ラインは、末端にペレットミルを備えた水分移動システムです。まず燃料仕様を確定し、自社の原料データから蒸発負荷に基づいて乾燥機を選定し、バッファ容量でインターフェースを保護し、比較するすべてのサプライヤーに同一単位での段階別エネルギー数値を求めましょう。このように設計された工場は、四半期ではなく数週間で定格能力に到達し、設備の選択(チッパークラス、粉砕機スクリーン、ダイ形状、クーラータイプ)はカタログの賭けではなく検証可能な決定となります。この比較を貴社の原料で実施したい場合は、 水分分析と目標能力をお送りください エネルギー計算を添えた段階別構成をご返答いたします。