
同じ配合でペレット耐久性が8ポイントも違う理由を2人の飼料工場の責任者に尋ねると、たいていはダイ、ローラーギャップ、またはハンマーミルのスクリーンの話が出てくる。コンディショニングは最後にようやく話題になる。しかし、機械部品に一切触れずに数秒でペレット品質を変えられる唯一の工程こそがこれである。また、ほとんどの工場で計装が最も少ない工程でもある。排出部の温度プローブ1本、蒸気ラインの圧力計1台、そしてマッシュの音で適切さを覚えるオペレーターだけだ。
これは、工場で最も安価な品質向上レバーを動かす方法としてはお粗末だ。コンディショニングは、測定可能な入力と測定可能な出力を伴う伝熱・物質移動の工程である。これに関する公表研究は、どこに利得があり、どこで止まり、さらに推し進めるために何を支払うのかについて、異例なほど明確である。本稿ではそのエビデンスをたどり、それを実ラインで確認できる設定値、蒸気システムの詳細、故障モードへと落とし込む。
コンディショナーがマッシュ粒子に実際に及ぼす作用
コンディショナー内では3つのことが起こり、それらは異なる速度で進行する。
第一は凝縮である。マッシュに流入した乾き飽和蒸気は20~30 °Cの粒子に当たって表面で凝縮し、潜熱を放出する。FAOの飼料製粉の章はこのメカニズムを明快に説明している。大量の水蒸気が飼料粒子の表面で凝縮して粒子を湿潤・軟化させ、圧縮しやすくするとともに、その蒸気の温度が原料デンプンの一部を糊化し、ペレットを結合させる付着力を生み出す(FAO、飼料製粉プロセス)。順序に注目してほしい。まず水が凝縮水として到達し、熱もそれとともに到達し、軟化はバルク効果である前に表面効果である。
第二は均一化である。粒子の外側にある水分が内部へ移動するには時間がかかり、熱が浸透するにも時間がかかる。一軸コンディショナーを30秒通過するだけでは、2 mmのマッシュ粒子は完全には均一化されない。それはプロセスを開始し、ダイに仕上げを任せるだけである。これが、保持時間と温度が互換的でない理由であり、以下の研究が繰り返し指摘している点である。
第三はダイ自体での圧縮と摩擦発熱であり、デンプン糊化の大半は実際ここで起こる。カンザス州立大学のペレット化ガイドでは、ダイは実際の仕事が行われる場所として扱われている。コンディショニングされたマッシュは総水分17~18 %、82~93 °Cで流入し、ダイ孔内の圧力とせん断が調理を完了させる(Dunmire、Stark、Paulk、2021年)。FAOはリングダイ内の圧力範囲を75~600 kg/cm²としている。コンディショナーが仕事を終えた後に、かなりの仕事が行われているのである。
実務上の帰結はこうだ。コンディショニングは調理工程ではなく準備工程である。その役割は、適切な温度、適切な水分、そして結合する表面を備えたマッシュをダイへ届けることにある。コンディショナーだけでデンプンを糊化させようと期待する工場は、たいてい蒸気を過剰に投入し、その代償をダイと栄養士のオフィスで払うことになる。
推定ではなく実測された温度と耐久性の曲線
この点で最も明快な公表データセットは、Translational Animal Scienceに掲載されたカンザス州立大学の2020年の試験によるものである。Truelockらはトウモロコシ・大豆粕飼料を3つのコンディショニング温度(74、79、85 °C)でペレット化し、保持時間は30秒に固定、ダイ厚は2種類(長さと直径の比が5.6と8)、生産量はミルの定格出力に維持した。ペレット耐久性指数(PDI)は標準的なタンブラー法で測定された。
| 処理区 | 74 °CでのPDI | 79 °CでのPDI | 85 °CでのPDI | ミルエネルギー、74 → 85 °C |
|---|---|---|---|---|
| 従来品トウモロコシ、ダイL:D 5.6 | 81.2 % | 83.7 % | 87.9 % | 13.4 → 13.1 kWh/t |
| 従来品トウモロコシ、ダイL:D 8 | 87.9 % | 89.0 % | 92.0 % | 14.1 → 13.7 kWh/t |
| 高アミラーゼトウモロコシ、ダイL:D 5.6 | 78.8 % | 78.1 % | 81.4 % | 14.0 → 14.0 kWh/t |
| 高アミラーゼトウモロコシ、ダイL:D 8 | 89.1 % | 88.9 % | 91.4 % | 14.2 → 14.0 kWh/t |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
試験はその理由も説明しています。コンディショニング後のマッシュで測定したデンプンの糊化はわずか3.9~5.6 %でしたが、完成ペレットでは10.7~15.0 %でした。調理の大部分はダイ内で起こっており、コンディショナーが供給した水分と熱に駆動されていました。コンディショニングが糊化を行っていたのではなく、ダイが糊化を行うための条件を整えていたのです。
水分がどこから来るのか、そしてなぜその数値が温度よりも重要なのか
温度はディスプレイに表示されるため、オペレーターが注視する数値です。水分は、ミルが稼働するか詰まるかを決める数値です。
カンザス州立大学のガイドは実用的な関係を示しています。コンディショナー内の温度が25 °F(14 °C)上昇するごとに、飼料に約1 %の水分が加わります。ガイドの例は、周囲条件が結果をどれほど左右するかを示すため、繰り返す価値があります。目標190 °F(88 °C)のミルで、冬場に40 °F(4 °C)のマッシュが入る場合は150 °Fの上昇が必要で、約6 %の水分が加わります。同じミルが夏場に90 °F(32 °C)のマッシュを扱う場合は100 °Fの上昇で、約4 %の水分が加わります。マッシュ水分12 %から始めると、冬はダイ入口で18 %、夏は16 %になります。約18 %を超える総水分は、構成によってはミルを詰まらせる可能性があります。
これが「7月は問題なく稼働するのに1月には詰まる」という苦情の最も一般的な原因です。レシピは変わっていません。蒸気バルブの設定も変わっていません。入ってくるマッシュの温度が変わり、それに伴ってミルが実際に注入している凝縮水量も変わったのです。コンディショナー前のマッシュ水分測定も、蒸気流量のマスバランス確認もない工場は、最も重要な変数について目隠しで運転していることになります。
業界団体はこの点について長年にわたりガイダンスを公表してきました。 国際飼料産業連盟 は各国協会をまたいで飼料安全の取り組みを調整しており、 米国飼料産業協会 は会員向けに製造に関する参考資料を維持しています。しかし、どれも寒いシフトの午前3時にあなたのコンディショナーが何をしているかは教えてくれません。その数値は自社の計器から得るしかありません。
当社のコンディショナー仕様は、2~6 barで重量比3~8 %の蒸気添加に対応しており、この物理法則と一致します。低めの範囲は暖かく水分の多いマッシュに適し、高めの範囲は乾燥した冷たいマッシュに適します。この数値は設定値ではなく結果です。ダイ入口で目標水分を実現する蒸気流量を設定し、温度はそれに従わせてください。
上限:高温がもたらすコスト
耐久性にとって85 °Cが74 °Cより良いなら、なぜ95 °Cで運転しないのでしょうか。PDIだけがこのプロセスの成果ではないからです。栄養学分野の文献は、このトレードオフについてかなり一貫した見解を示しています。
Abdollahiら(Poultry Science、2020年)は、小麦ベースのブロイラー飼料を60 °Cと90 °Cでペレット化しました。PDIは80.8 %から89.1 %へ上昇し、10.3ポイントの向上でした。同じ試験で、90 °Cでのコンディショニングはデンプン、脂肪、カルシウムの見かけの回腸消化率を低下させ、同グループの以前の研究では、コンディショニング温度が10 °C上昇するごとに飼料あたり約24 kcalの見かけの代謝エネルギー損失が測定されました。別の2010年のBritish Poultry Scienceの研究では、60、75、90 °Cを試験し、小麦ベース飼料ではPDIが温度とともに改善しましたが、トウモロコシベースでは改善せず、一方で飼料要求率はどちらも高温で悪化しました。
そこから2つの教訓が導かれます。第一に、温度による耐久性の向上は実在しますが飼料次第です。デンプンを多く含むトウモロコシ・大豆飼料は反応し、小麦ベース飼料は異なる反応を示し、ホエイを多く含む哺育飼料はまったく押し上げられません。第二に、およそ85~90 °Cを超えると、耐久性のために可消化エネルギーを犠牲にしており、ある時点でそのトレードオフは割に合わなくなります。耐久性目標のために95 °Cで運転するミルは通常、上流で修正した方が安上がりな配合や粉砕の問題を埋め合わせているのです。
データには有用な副次的効果もあります。2020年の試験では、液体酸性化剤が温度上昇による利得の大きさを変えることがわかりました。酸性化剤なしでは60 °Cから90 °Cへ移行するとPDIが17.2ポイント向上しましたが、7 g/kgの酸性化剤を加えると利得は6.6ポイントに低下しました。低温での結合を改善する添加物は、必要な熱量を減らします。それは蒸気をさらに10 °C加えるよりも安価な耐久性向上の道です。
滞留時間は温度とは別の判断事項
滞留時間は品質の調整つまみとして扱われており、実際にその通りですが、反応は遅いです。カンザス州立大学のガイドは、一般的なトウモロコシ・大豆飼料の目標を約30~45秒とし、滞留時間を長くすると熱と水分の吸収が増えて品質が向上する一方、ミルの処理能力が低下すると述べています。また、長くするのが適切なケースも挙げています。乾燥した配合は恩恵を受け、高水分飼料は短い滞留時間が必要で、低温での長い滞留時間は粒子が水分をより均一に吸収できるようにします。
最後の点こそが設計の根拠となる。75 °Cで90秒のパスと88 °Cで30秒のパスは、どちらもダイへのマッシュとして許容範囲だが、栄養素への作用は異なる。低温で長いパスは、ホエイ、酵素、プロバイオティクス、ビタミンプレミックスといった熱に弱い原料にやさしく、しかも水分が浸透する時間を確保できる。長期コンディショナーと殺菌装置が、大型の単軸機ではなく別々の機械として存在するのはこのためだ。滞留時間と温度を切り離せるのであり、短い単一コンディショナーではそれができない。
当社のコンディショナーシリーズは単軸、二軸、三軸構成で製造され、パドル速度と内部バッフルで制御する30~240秒の調整可能な滞留時間を備える。240秒側は水産飼料や高繊維配合向けであり、ブロイラー肥育飼料をそこで運転してはならない。ラインを仕様化する際は、トン数ではなく飼料リストから滞留時間を決めること。
滞留時間の測定は簡単であり、めったに行われない。認められた手法は三つある。アンプ負荷法(フィーダーを止め、ミル負荷の低下時間を計る)、ホールコーンまたは染料トレーサー法(フィーダーでマーカーを添加し、点検口でサンプリングする)、定常状態でコンディショナー内容物を計量する方法だ。いずれも1時間未満で終わり、通常は銘板値と実測値が30 %以上異なることが明らかになる。
結果を決めるのはコンディショナーよりも蒸気系統だ
コンディショナーはシャフトとノズルを備えた容器にすぎない。その成否を決めるのは上流、すなわち噴射点に届く蒸気の品質である。
湿り蒸気が最も一般的な欠陥だ。水滴を同伴した蒸気は、対応する潜熱なしに水分をもたらすため、マッシュは濡れて冷え、ダイが滑り、オペレーターが補償のためバルブをさらに開けて悪化させる。過熱蒸気は逆方向に失敗する。凝縮する前に過熱度を失う必要があるため、マッシュを不均一に加熱し、粒子表面への水分供給が不足する。プロセスが必要とするのは乾き飽和蒸気であり、それを得る方法は、適切なサイズのヘッダー、ミルに近い分離器、低所でのトラップ付きドリップレッグ、そして裸のままにすれば問題となる長さの保温配管である。
圧力制御は品質と同程度に重要だ。コンディショニング温度は、上流の蒸気調圧器とコンディショナーでの流量制御弁で設定すべきであり、ヘッダー圧力の変動がそのまま蒸気流量の変化に直結しないようにする。当社のコンディショナーは噴射点で2~6 barに仕様化されており、各ノズルは個別に調整可能なため、シャフト方向の分布を推測ではなく微調整できる。
システムを制御可能にする三つの測定値は、コンディショナー前のマッシュ温度と水分、排出時のコンディショニング済みマッシュ温度、蒸気流量である。第四としてペレットプレス機のモーター負荷を加えれば、潤滑効果をリアルタイムで確認できる。排出温度だけで運転するミルは、二変数プロセスを一変数の視点で結果だけを制御している。
飼料タイプ別の設定値
| 飼料タイプ | コンディショニング温度 | ダイ部でのマッシュ水分 | 滞留時間 | 一般的なPDI目標 |
|---|---|---|---|---|
| ブロイラー肥育/仕上げ(トウモロコシ・大豆) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| 哺育/高ホエイ飼料 | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| 反芻動物用、高繊維 | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| 水産飼料(沈降性、押出ペレット) | 85–95 °C | 18–22 % | 90–180 s | 96~98 %(水中安定性) |
この表の読み方:最初の2行の温度はKansas Stateのガイドに基づく。水産および反芻動物の範囲は当社が建設したラインの試運転データを反映したものであり、出発点であって限界ではない。仕様を決めるべき列は温度ではなく滞留時間である。設備コストは滞留時間に左右されるためだ。4魚種を記載するミルには、速度調整可能な長いコンディショナーか、2台のコンディショナーが必要になる。
PDI目標に関する注意:水産飼料の96 %目標は、鶏飼料の96 %目標と同じ仕様ではない。試験方法と破壊メカニズムが異なるためだ。水産飼料の水中安定性はISO 17831-1タンブラーとは別の試験であり、一方に合格したペレットが他方に不合格となることがある。購入仕様には数値だけでなく試験方法を記載すること。
制御室から診断できる故障モード
| 症状 | 最も考えられる原因 | 最初に確認すべき点 |
|---|---|---|
| 排出温度に到達しているが、ペレットが柔らかく崩れやすい | 湿り蒸気:潜熱を伴わない水分 | 蒸気分離器とドレン脚;ボイラーのキャリーオーバー;配管の保温 |
| 寒冷時のみミルが詰まる | マッシュ温度の低下に伴い凝縮水負荷が増加 | コンディショニング前のマッシュ水分;1トンあたりの蒸気流量 |
| 同一配合でもシフト間でPDIが変動 | 供給量に伴い滞留時間がずれる | パドル速度とフィーダー流量の関係;コンディショナー内の堆積 |
| ダイ摩耗の進行、電流値の上昇、耐久性は横ばい | コンディショニング不足;蒸気がダイ面に届いていない | ノズル詰まり;シャフト方向の分布;ミルでの蒸気圧力 |
| ペレットが暗色化、焦げ臭、摂取量の低下 | コンディショニング過剰または滞留時間の過長 | 実際(測定)の滞留時間;飼料に対する温度設定値 |
この5項目で、試運転時に見られる問題のほとんどを網羅できます。いずれも新しい設備を必要としませんが、いずれも実際の水分、実際の滞留時間、実際の蒸気品質を誰かが把握していることが前提となります。だからこそ、コンディショナーを適切に計装しているミルは、より大型のプレスを購入するミルよりも早く自社の問題を解決する傾向があります。
コンディショナー購入時に指定すべき事項
コンディショニング能力を増強する場合やユニットを更新する場合、優れた機械を手に入れるための仕様は容器の直径ではありません。以下の項目が、この順序で重要です:
品種ごとの飼料リストと目標滞留時間範囲。想定マッシュ水分における重量%での蒸気添加範囲。ミルで利用可能な蒸気圧力と、ボイラーがそれを維持できるか。コンディショナーの形式(1軸、2軸、3軸)とシャフト速度がVFDかどうか。ノズル数、配置、調整可否。容器と蒸気配管の保温および外装。含まれる計装:排出温度、マッシュ水分、蒸気流量、モータ負荷信号のPLCへの配線。清掃用のアクセス。なぜなら、開けられないコンディショナーは年2回しか清掃されず、それ以外の期間はずれ続けるからです。
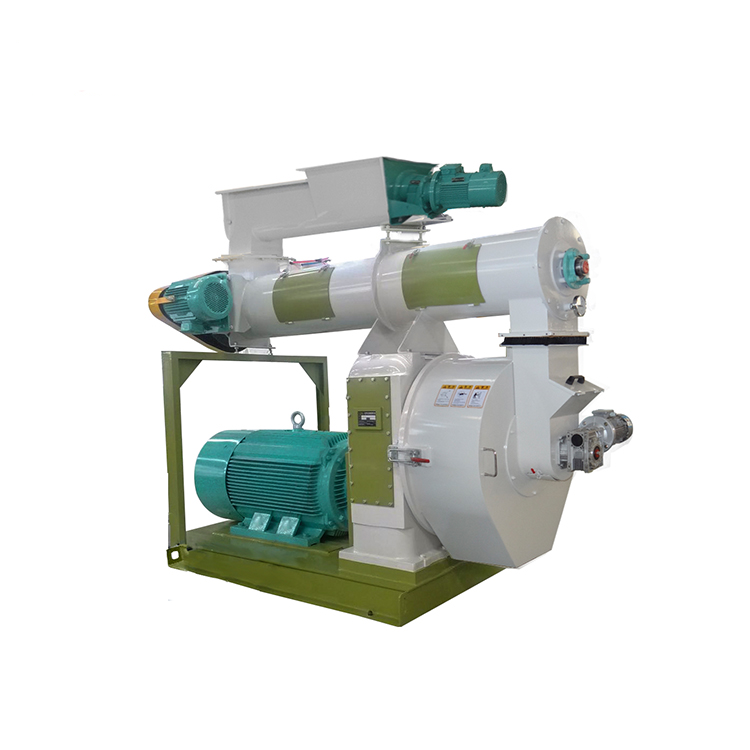
さらに2つの判断が下流で重要になります。第一に、コンディショナーの後ろのペレットプレスがコンディショニング済みマッシュを活用できる必要があります。ダイが摩耗しローラーギャップが不適切に設定されたプレスは、良好なコンディショニングを無駄にします。第二に、プレスの後ろのクーラーが最終水分と微粉レベルを決め、水分を過剰に除去するクーラーは耐久性向上の一部を打ち消します。当社の コンディショナー付きペレットミル はまさにこの理由から、フィーダー・コンディショナー・プレスをマッチングさせたパッケージとして仕様化されています。より広範な 飼料ペレットマシンシリーズ は本記事で扱う5~15t/hの配合飼料用途に対応し、それに続く 向流式クーラー は同じ処理量と水分バランスで選定すべきです。
新規ラインでは、コンディショニングセクションを粉砕から切り離して選定することはできません。広い粒度分布を生むハンマーミルはむらのあるコンディショニングとなるマッシュを供給し、それを蒸気量で補うことはできません。これは、バイオマス向けの ライン設計ガイド で説明しているのと同じマッチング問題であり、そこでは乾燥機能力とプレス能力を段階ごとにバランスさせる必要があります。飼料ラインも同じように失敗します。ただ、結合変数が熱ではなく水分である点が異なります。
主な要点
コンディショニングは前処理工程です。デンプンの糊化の大部分はダイが担い、コンディショナーの役割は、表面を軟化させたマッシュを適切な温度と水分で供給することです。
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
その限界は約85〜90 °Cです。これを超えると、PDIの向上と引き換えにデンプン、脂肪、カルシウムの消化率が顕著に低下し、公表研究では10 °Cあたり約24 kcal/kgのエネルギーコストが追加されます。飼料の種類によって両効果の大きさは変わります。
ミルを詰まらせる要因は温度ではなく水分です。温度が14 °C上昇するごとに水分は約1 %増えるため、冬に4 °Cのマッシュで開始する場合と夏に32 °Cで開始する場合では、同じ設定値でもダイ入口の水分が大きく異なります。総水分が約18 %を超えると詰まりのリスクがあります。
保持時間は温度とは別に決定すべき事項であり、飼料リストに基づいて選択します。典型的なトウモロコシ・大豆飼料では30〜45秒、熱感受性の高い配合や高繊維配合ではより低温で長めに設定します。トレーサーで一度実測してください。銘板の数値はしばしば誤っています。
コンディショニングの問題の多くは蒸気系統の問題です。乾燥飽和蒸気、ミルに近いセパレーター、適切に排水されたドリップレッグ、保温された配管、レギュレーターと流量制御の組み合わせは、大型のコンディショナーよりも耐久性の向上に効果を発揮します。