
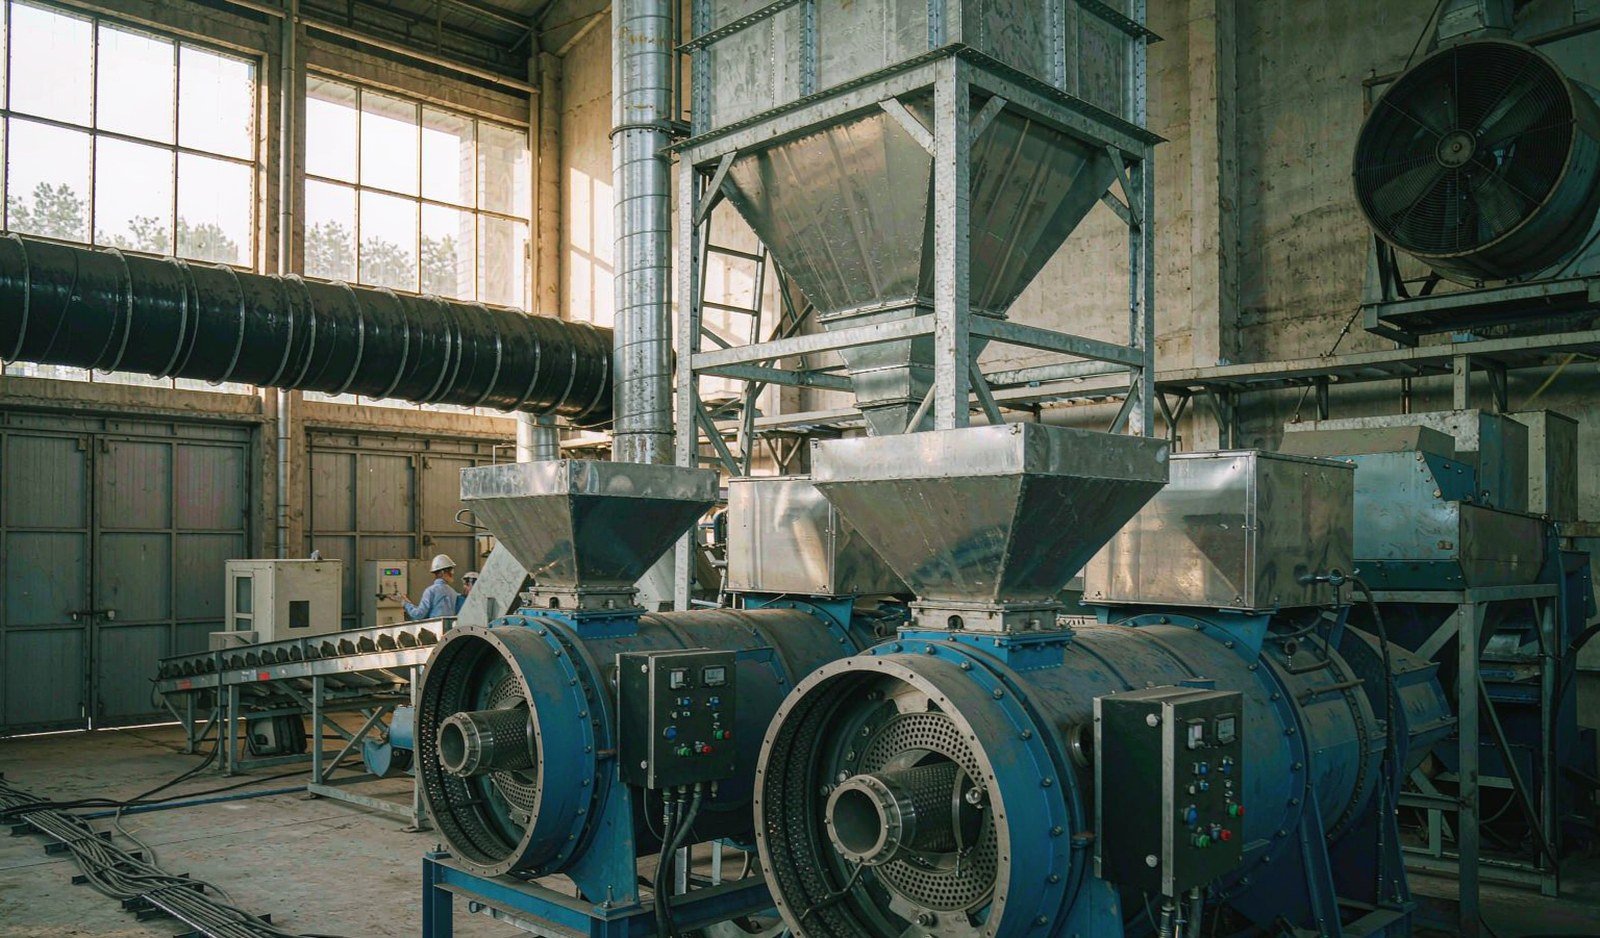
5t/h飼料工場は配合飼料業界における主力サイズである。 Alltechの2026年アグリフード見通しによれば、142か国・38,837の飼料工場を対象とした調査に基づき、2025年の世界の飼料生産量は14.4億トンに達し、そのうちブロイラー用飼料だけで4億トン強を占めた。これは地球上で単一畜種として最大のセグメントである。このトン数の大部分は、まさにこの規模の工場、すなわち統合型農場グループや地域の飼料ブランド向けにブロイラー用または採卵用の配合を1~2本のペレットラインで生産する工場で作られている。
この規模のプロジェクトで当社が呼ばれる問題の多くは、機械の故障ではない。サイジングの失敗である。つまり、購入者が実際に稼働させる配合や水分、運転時間とは異なる条件を前提としたカタログ上の能力値で工場を設計してしまうことだ。本記事では、5t/h養鶏用飼料工場が実際にどのように構成されるか——能力バランス、設備の選定、レイアウト、運転コスト——を、プロジェクトが当社の技術部門に持ち込まれた際のサイジング手法に沿って解説する。
機械リストではなく販売契約から始める
飼料工場プロジェクトにおける最初の誤りは、「5t/hのペレットミル」を購入し、それ以外をすべて付属品とみなすことだ。正しい出発点は、書面上で説明できる生産量目標であり、それはサプライヤーと話す前に把握しておくべき3つの数値から導かれる。
年間に生産すべき飼料量。自社農場に供給する場合は、飼養羽数、死亡率調整後の導入羽数、飼料要求率、飼育日数を掛け合わせる。商業販売の場合は、契約数量に2年以内に見込む成長分を加えたものだ。後から2台目のペレットミルを追加する方が、最初から適切なサイロやエレベーターを購入するよりもはるかに混乱が大きいからである。
工場が実際に1日何時間稼働するか。5t/hラインを1日8時間の1シフトで運転すると、1日約40トン、稼働日300日で約12,000トンとなる。同じ設備を20時間の2シフト制で運転すると、定格出力で約30,000トン、通常の稼働率を考慮すると25,000~26,000トン程度になる。この差が、工場が自社農場の消費だけで採算が取れるのか、損益分岐点に達するために外部販売が必要なのかを決める。
「5t/h」が何を基準に測られるか。5t/hと定格されたペレットミルは、特定のダイ径と孔径、特定の配合、特定のコンディショニング温度、そして通常は特定のマッシュ水分を基準に定格されている。当社の 養鶏・家畜用飼料ペレットミル のデータシートでは、3.0~4.5mmのダイ、マッシュ水分15~17%において、フレーム範囲全体でブロイラー用出力を8~25t/hと記載している。これは範囲であり、約束ではない。配合によって数値が変動するからだ。添加脂肪の少ない高繊維の採卵用配合では、同じダイでも出力が3分の1低下することがある。見積を比較する際は、各サプライヤーにその数値がどのダイとどの配合を前提としているかを確認すべきだ。答えられない場合、その数値はカタログ値にすぎない。
受入から袋詰めまでの能力バランス
飼料工場は機械の連鎖であり、その連鎖は最悪の材料条件下で最も遅いリンクの速度で動く。したがって設計の課題は、各工程を毎時5トンを連続して通過できるようにサイジングすることであり、材料が扱いにくい箇所には余裕を持たせることだ。以下の表は、典型的な5t/hブロイラーラインで当社が用いるサイジングの基準と、各工程が単純に「5t/h」ではない理由を示している。
| 工程 | 5t/hラインの設計基準 | 単純に「5t/h」ではない理由 |
|---|---|---|
| 受入・清掃 | 10~15t/hの受入能力 | トラックはまとまって到着する。ピットとクリーナーは、次の車両が道路上で待機しないよう、十分な速さで荷下ろしを受け入れる必要がある |
| 粉砕 | 平均的なスクリーンではなく、実際に使用する最も細かいスクリーンに合わせてサイジングする | 粉砕が細かくなるほど処理能力は急激に低下する。以下の粒度データを参照 |
| バッチ計量と混合 | 1バッチ500 kg、フルサイクル3.5~4分で、およそ7~8 t/h | ミキサーはバッチ式で連続式プレスに対応するため、ペレットミル上部のサージビンがその差を吸収します |
| ペレット成形 | 指定ダイと配合で5 t/h | ダイに依存します。孔径を細かくしたり配合を硬くすると数値が変わるため、ダイは購入契約に含めるべきです |
| 冷却とふるい分け | ペレット成形能力と同等以上に整合 | 高温のペレットは貯蔵前にほぼ常温まで冷却する必要があります。冷却能力が不足していると、プレスがどんなに大型でも能力が制限されます |
| 袋詰め | 袋詰めラインがペレットミルの停止を強いないよう能力を設定 | 袋詰め機が停止すると、数分以内にふるい分け機、冷却器、そしてプレスへと逆流します |
この表のうち2点は、新規プロジェクトで最も失敗しやすい箇所であるため、個別に説明する価値があります。
混合とペレット成形の間にあるサージビンは、単なる任意の貯蔵設備ではなく、バッチプロセスが連続プロセスに供給するためのバッファーです。ビンが小さいと、ミキサーのサイクルによってペレットミルのフィーダーに供給過多と供給不足が交互に押し寄せ、電流値の変動がダイとローラーの寿命を縮めます。10~15分の生産量を保持できる大きさであれば、プレスは安定した負荷で運転でき、下流のすべてが制御しやすくなります。
また冷却器は、多くの予算見積もりが密かにコストを削る箇所です。ペレットはダイから高温で柔らかい状態で出てきます。 向流式クーラー これによりほぼ常温まで冷却し、スチームで加わった表面水分を乾燥させて硬化させます。プレスに対して能力不足の冷却器は、試運転の日には問題なく見えても、1か月も経たずに工場の恒久的な上限となります。
電気代を決めるのはペレット成形より先に粉砕です
粉砕は汎用品の購入のように見えますが、決してそうではありません。Wondraらが発表し、以下に要約されているトウモロコシ粉砕に関するカンザス州立大学の定番データは、 アイオワ州立大学 Pork Information Gateway 飼料加工リソース粉砕粒度のコストがどれほど急峻かを正確に示しています:
| トウモロコシの粒子径 | 粉砕エネルギー | 粉砕生産能力 |
|---|---|---|
| 1,000 µm | 2.42 kWh/t | 3.00 t/h |
| 800 µm | 2.78 kWh/t | 3.00 t/h |
| 600 µm | 3.46 kWh/t | 2.85 t/h |
| 400 µm | 7.35 kWh/t | 1.43 t/h |
あの表を一度見れば、設計ルールは明白になる。すなわち、粉砕粒度は「細かいほど良い」という一般的な直感ではなく、栄養士の要求に基づいて指定すべきである。同じ資料は、目標より粗く粉砕すると飼料効率が損なわれるとも指摘している。豚を用いた研究では、700 µmを超えると100 µmごとに約1.2〜1.4%である。逆に仕様より細かくすると、電力と処理能力を浪費するだけで何の見返りもない。K-Stateが後に発表したローラーミルの構成に関する商業的検討でも、 カンザス州立大学動物科学拡張ニュースレターにおいて、逆方向から同じ傾向が確認されている。最も細かい粉砕構成はトン当たりの電力コストが最大で、その肥育豚試験では飼料効率の改善効果は得られなかった。目標値は図面に記載すべきものであり、ハンマーミルはその目標が必要とする最も細かいスクリーンに合わせて選定する。
上記の実験値はミル単体を測定したものである。設置済みの機械では、フィーダー、エアアシスト、アイドル電力も含まれる。そのため当社の ハンマーミルシリーズ のデータシートでは、実際の飼料用途において9〜14 kWh/t、YHM68フレームで5〜15 t/hの処理能力帯を示している。スクリーン開孔は1.0〜8.0 mmで、同じ機械が粗い乳牛用配合飼料にも細かいブロイラー用にも対応できる。見積間で比較すべき数値はモーターのキロワット数ではなく、実際に使用する予定のスクリーンサイズにおけるトン当たりキロワット時である。
混合:変動係数とバッチ管理
混合品質は袋の中では見えず、鶏群の中で見える。業界では、1バッチから採取した複数サンプル間のトレーサーの変動係数(CV)で測定し、実用的な目標値も確立されている。薬剤、酵素、ビタミンなどの単一成分添加は最も厳しい均一性を要する。CVが悪いと、鶏群の一部には添加物が全く入らず、別の一部には数倍量が入るという事態になるからだ。
低いCVを維持するミキサーとドリフトするミキサーの差の大半は、2つの機械的詳細で決まる。第一はパドルとシェルのクリアランスである。当社の 二軸パドルミキサー のデータシートでは、クリアランス2 mm以下、排出残留0.1%未満を示しており、どちらも重要である。大きなクリアランスでは未混合材料がパドルをすり抜け、残留持ち越しは薬剤を前のバッチから次のバッチへ移してしまう。第二はサイクルタイムの管理である。当社データシートの記録事例では、飼料メーカーのレトロフィットによりCVが12%から4.5%に改善し、バッチサイクルは6分から3分半に短縮された。これこそが実際に効果を生む組み合わせ、すなわち同じ機械から均一性と処理量の両方を得ることである。
配合に液体原料(糖蜜、油、酵素など)が含まれる場合、ミキサーはそれらの投入場所でもあり、添加システム自体に精度仕様が必要である。1%の油添加が0.5%〜1.5%の間でばらつくと、ペレット品質、粉塵、栄養の3つの問題が同時に生じる。
ペレット化と冷却:銘板仕様が決まる工程
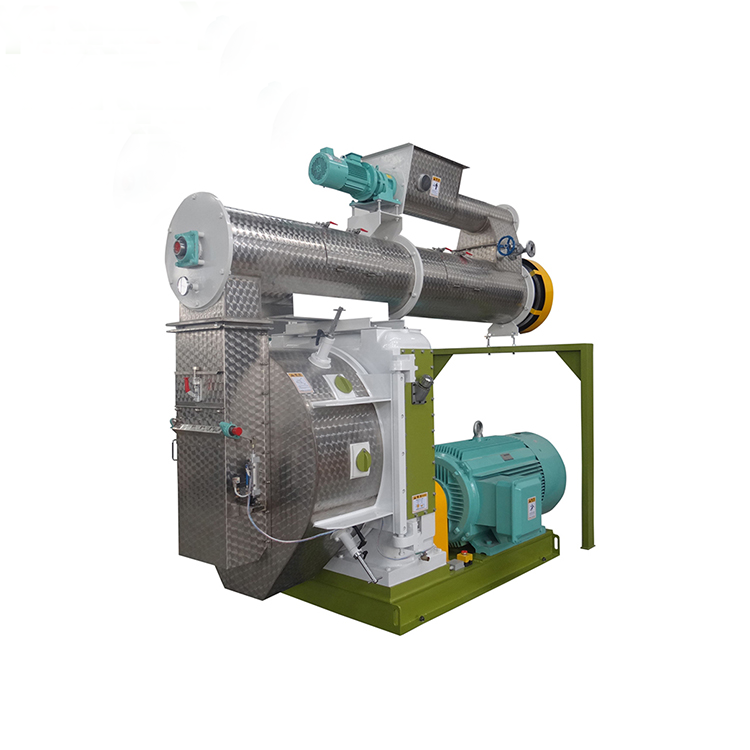
上流のすべてはプレスに供給するために存在し、プレスはライン内のどの機械よりも一貫性を要求する。当社データシートでは、飼料ペレット化は稼働範囲全体で12〜25 kWh/tの比エネルギーを消費し、3〜8 barで4〜10%の蒸気添加、ダイ前のマッシュ温度は75〜95 °Cである。家禽ラインにおいて蒸気は贅沢品ではない。デンプンを糊化し、タンパク質マトリクスを柔らかくし、ペレット耐久性を高める。だからこそ蒸気システム(ボイラー、配管、トラップ、コンディショナー本体)はプレスと同じ工学的配慮に値する。機構と温度の詳細は当社の 蒸気コンディショニングガイドで解説しているので、ここでは蒸気消費量(当社データシートで45〜85 kg/t)をユーティリティ計画に計上すべきとだけ述べておく。ボイラーは実際の運転コストであり、概算見積では往々にして省略されるからだ。
家禽ラインのペレット品質は、ペレット耐久性指数(PDI)と、鶏が実際にフィーダーパンに残す微粉率で測定される。当社データシートでは、ダイとローラーが適切に設定された場合の稼働PDI範囲90〜97%、微粉5%未満を示している。どちらの数値もダイ仕様、ローラーギャップ、冷却によって変動し、3つのうちいずれかが疎かになると悪化する。新設ミルへの実用的な助言は、目標PDIと試験方法を購入契約に明記し、篩い検査を日常業務に組み込むことである。プレスで失われた耐久性は袋詰め工程では回復できないからだ。
コンクリート打設後には変更できないレイアウト上の決定
設備は1週間で変更できるが、建屋はできない。設計時間の大半は4つのレイアウト決定に割くべきである。
縦型構成か横型構成か。タワーレイアウトは各工程間を重力で材料が落下するため搬送エネルギーが少なくて済むが、高さとより高い建屋が必要になる。横型レイアウトは低い上屋に収まるが、エレベーターのコストが増える。5 t/hのラインではどちらも成立する。成立しないのは、材料が回避可能な4回のリフトをジグザグに通るような、計画性のない混成構成である。リフトは早い段階で数えるべきだ。各リフトはモーター、エアロック、粉塵発生点であり、今後20年間の保守対象でもある。当社の バケットエレベーター選定ガイド では、これらのレッグの仕様決定方法を解説している。
原料貯蔵。水分14%のトウモロコシは貯蔵できるが、16%では固結・腐敗する。サイレージに関する決定、すなわちサイロが何日分の消費量を保持するか、エアレーションを備えるかどうかは気候に基づく決定であり、レイアウト段階で行うべきものである。乾燥能力(または混合能力)の想定より湿った穀物を受け入れるミルは、追加コストをかけて乾燥させるか、湿ったトウモロコシをプレスに送り込んでペレットが崩れる理由を不思議に思うかのどちらかになる。
集塵ポイント。受入、ハンマーミル、クーラー排出、袋詰めでの吸引は過剰仕様ではなく、顧客監査に合格できる清潔さを保ち、保守チームを満足させるために必要なものです。当社は飼料ラインの標準仕様としてこれら4か所にパルスフィルターを指定し、ダクト経路は鉄鋼発注前に図面化します。
拡張用の余裕。床面積として1ベイ分、電気制御盤の空きスペースを1基分確保してください。5t/hから8t/hへ増産するラインは、ほぼ例外なく2台目のプレス追加と粉砕のアップグレードで実現され、建屋がそれを許容していればその道筋のコストは半減します。

ミルのトン当たり運転コスト
この業界で運転コストの議論が噛み合わないのは、見積もりの資本価格だけを比較して電気メーターを忘れるからです。主要な電力消費は粉砕とペレット化で、計算は単純です。上記のデータシート範囲を用いると、粉砕が9~14kWh/t、ペレット化が12~25kWh/tで、この2大消費者の合計はおおよそ21~39kWh/t、吸引、圧縮空気、搬送、照明などの補機を除いた値です。現実的な目安として、プラント全体の電力は25~40kWh/tと考えてください。
これが金額で何を意味するかは料金体系次第で、当社顧客国の料金差は非常に大きくなります。US$0.05/kWhなら飼料1トン当たりの電気代は$1.25~2.00、US$0.15/kWhなら$3.75~6.00です。年産25,000トンのプラントでは、10kWh/tで稼働する適切に選定されたハンマーミルと、14kWh/tで稼働する不適切な仕様のミルとの差は年間100,000kWh、この1台だけで年間$5,000~$15,000の差がプラントの寿命にわたり毎年生じます。だからこそ、比エネルギー値は能力値と並べて発注書に記載すべきなのです。
2つ目の変動費は蒸気を生み出すボイラー燃料です。1トン当たり45~85kgの蒸気では、ボイラー効率と現地燃料価格が多くの人の予想以上にトン当たりコストを左右します。燃料の選択(もみ殻、木質廃棄物、軽油、ガス、電気)は、サプライヤーの想定ではなく自国市場の価格を用い、上記の電気料金と同じ計算で行うべきです。
見積もりには決して現れないが、必ず帳簿に現れる項目がもう1つあります。ダイとローラーの消耗です。ダイは消耗品で、その寿命は配合の摩耗性、コンディショニングの品質、運転者の停止時の習慣に依存します。所定の配合におけるダイ寿命を見積もり、所定のリードタイムでスペアダイを供給できるサプライヤーは、機械価格が$2,000安いサプライヤーより価値があります。
価格を尋ねる前にサプライヤーへ送るべきもの
見積もりの質はその背景情報の質を超えません。購入者が下記の表の項目を当社に送ってくださる場合、返ってくる機械リストは一発で適合します。一方、「5t/h養鶏飼料プラント、最高価格で」だけを送られると、修正のやり取りで数週間が費やされます。ご自身の見積前チェックリストとしてご利用ください。
| 情報 | 設計が変わる理由 |
|---|---|
| 年間目標生産量とシフト体制 | 稼働率、サージビン容量、プレス1台か2台かが経済的かを決定 |
| 配合:畜種、ステージ、原料比率 | ダイサイズ、圧縮比、コンディショニング温度、粉砕目標を設定 |
| 年間を通じた原料水分範囲 | 乾燥またはブレンド設備、サイロのエアレーション、クーラーサイズを決定 |
| ペレット径と目標耐久性(PDI) | ダイ仕様と受入試験はこの2つの数値に依存 |
| 現地電源(電圧、周波数、安定性) | モーターと制御盤の構成。不安定な系統にはソフトスタートまたはVFDが必要 |
| 現場:建屋寸法、床レベル、標高 | レイアウト、エレベーター高さ、および約1,000m以上ではモーターとファンの能力低減 |
| 袋詰め要件(袋、重量、縫製ラベルの言語) | 包装ライン、および小売袋用に2台目の計量器が必要かを決定 |
| スペアパーツへの期待 | 現場保管するダイ、ローラー、スクリーン、ベルト。貴港までのリードタイム |
据付、試運転、最初の3か月
購入契約から定格能力で稼働するまでの間には、プロジェクト予算で最も過小評価されがちな段階があります。それが据付と試運転です。5 t/hのラインでは、機械的範囲は鉄骨構造または簡易小屋、主要機械ごとのコンクリート基礎、そして数百メートルに及ぶ搬送設備とダクトです。機器は数週間にわたってコンテナで到着し、現場工事——基礎、ケーブルトレンチ、電気室、圧縮空気ライン——は最初のコンテナを開ける前に完了しているべきです。据付班の日程が、プロジェクトで最も高価な日程だからです。
たとえ後に少人数で運転するとしても、試運転期間には3つの役割を計画してください。プロセスを担うミルオペレーター、制御盤と故障記録を担う電気技師または計装技術者、そしてダイス、スクリーン、ベアリングを担う保守整備士です。サプライヤーは試運転エンジニアを派遣しますが、彼が去った後に残る人々こそが、プラントが5 t/hを維持できるか、それとも4.2に落ちていくかを決めるのです。
最初の3か月には独自のリズムがあり、それをプロジェクト計画に書き込む価値があります。最初の数週間はダイスのなじみ、配合の試行、蒸気系統の調整のため低い処理量で運転します。1週目に定格出力を追い求めることが、新しいダイスを台無しにする方法です。次に最初のダイス交換が来ますが、ここで作業班は実際の段取り時間を学び、棚の予備ダイスの価値が証明されます。そして3か月目あたりで、プラントは初めて正直な数値を出します。シフト当たりのトン数、自社メーターでのトン当たりkWh、自社ボイラーでのトン当たり蒸気量、自社テスターでのPDIです。それらを記録してください。それらはその後のあらゆる保守・効率の判断の基準となり、上の表のデータシート範囲と比較すべき数値になります。サプライヤーを問い詰めるためではなく、自社ラインのどの段階が最初にずれ始めているかを見るためです。
高温多湿な気候の飼料工場が意図的に計画すべき、最後の試運転項目がもう一つあります。雨季のサイロ内やクーラーの吸気口での結露とカビです。乾季の試運転で見事に稼働したプラントでも、8月にはクーラーと袋の間にカビが発生することがあります。気候にモンスーンがあるなら、換気とエアレーションの設備を試運転月ではなく雨季の月に合わせてサイジングするよう依頼してください。
結論
5 t/hの家禽飼料工場は、わかりやすく十分に理解されたプラント形式です。だからこそ、故障は非常に回避可能なのです。定格能力で稼働するプロジェクトには、4つの共通する習慣があります。
トン数目標と配合からサイジングし、カタログ番号からは行いません。そしてダイス仕様と受入試験を契約に盛り込みます。ハンマーミル、ミキサーサイクル、プレス、クーラーがそれぞれ独自のサイジング論理を持つことを受け入れ、ラインを段階ごとにバランスさせます。粉砕と蒸気を数値の伴う運転コストとして扱います。当社のデータシートでは9~14 kWh/tと45~85 kg/tで、1週目から自社メーターと照合する価値があります。そして変更不可能な決定——リフト、ダストポイント、サイロ容量、増設スペース——を、レイアウトがまだ図面であるうちに行います。
この規模のプロジェクトを準備されているなら、上記のチェックリスト項目をお送りください。一般的なカタログページではなく、お客様の配合とシフトパターンに合わせて容量バランスを計算した機械リストをお返しします。