
Pregunte a dos jefes de fábrica de piensos por qué la durabilidad de sus pélets difiere en ocho puntos con la misma fórmula y, por lo general, le hablarán de la matriz, del huelgo entre rodillos o de la criba del molino de martillos. El acondicionamiento sale a relucir al final, aunque es la única etapa en la que se puede cambiar la calidad del pélet en unos segundos sin tocar ni una sola pieza mecánica. También es la etapa en la que la mayoría de las plantas tiene menos instrumentación: una sonda de temperatura a la salida, un manómetro en la línea de vapor y un operario que aprende de oído cuándo suena bien la harina.
Esa no es una buena forma de gestionar la palanca de calidad más barata de la planta. El acondicionamiento es una etapa de transferencia de calor y masa con entradas y salidas medibles. La investigación publicada al respecto es inusualmente clara sobre dónde están las ganancias, dónde se detienen y qué se paga por forzar más. Este artículo repasa esas pruebas y luego las traduce en consignas de ajuste, detalles del sistema de vapor y modos de fallo que se pueden comprobar en una línea real.
Qué le hace realmente el acondicionador a una partícula de harina
En el acondicionador ocurren tres cosas, y ocurren a velocidades distintas.
La primera es la condensación. El vapor saturado seco que entra en la harina choca con partículas que están a 20-30 °C y se condensa en la superficie, liberando calor latente. El capítulo de la FAO sobre molienda de piensos describe el mecanismo con claridad: un gran volumen de vapor de agua se condensa en la superficie de las partículas de pienso, humedeciéndolas y ablandándolas para lograr una mejor compresión, mientras que la temperatura de ese vapor gelatiniza parte del almidón crudo, lo que aporta la adherencia que mantiene unido el pélet (FAO, Procesos de molienda de piensos). Fíjese en la secuencia: el agua llega primero como condensado, el calor llega con ella y el ablandamiento es un efecto superficial antes que un efecto en la masa.
La segunda es la equalización. La humedad que está en el exterior de una partícula necesita tiempo para migrar hacia el interior, y el calor necesita tiempo para penetrar. Un paso de 30 segundos por un acondicionador de un solo eje no equaliza por completo una partícula de harina de 2 mm; inicia el proceso y deja que la matriz lo termine. Por eso el tiempo de retención y la temperatura no son intercambiables, un punto que la investigación que sigue repite una y otra vez.
La tercera es la compresión y el calentamiento por fricción dentro de la propia matriz, que es donde se produce en realidad la mayor parte de la gelatinización del almidón. En la guía de peletización de la Universidad Estatal de Kansas, la matriz se considera el lugar donde ocurre el trabajo real: la harina acondicionada entra con un 17-18 % de humedad total y a 82-93 °C, y la presión y el cizallamiento dentro de los orificios de la matriz completan la cocción (Dunmire, Stark y Paulk, 2021). La FAO sitúa el intervalo de presión dentro de una matriz anular en 75-600 kg/cm². Es mucho trabajo el que se realiza después de que el acondicionador haya terminado.
La consecuencia práctica: el acondicionamiento es una etapa de preparación, no una etapa de cocción. Su función es entregar la harina a la matriz a la temperatura adecuada, con la humedad adecuada y con una superficie que se una. Las fábricas que esperan que el acondicionador por sí solo gelatinice el almidón suelen aplicar vapor en exceso y luego lo pagan en la matriz y en el despacho del nutricionista.
La curva temperatura–durabilidad, medida en lugar de supuesta
El conjunto de datos publicados más claro sobre esto procede de un ensayo de 2020 en la Universidad Estatal de Kansas publicado en Translational Animal Science. Truelock y sus colaboradores peletizaron dietas de maíz y soja a tres temperaturas de acondicionamiento (74, 79 y 85 °C), con un tiempo de retención fijo de 30 segundos, dos espesores de matriz (relaciones longitud-diámetro de 5,6 y 8) y un caudal de producción mantenido en la capacidad nominal de la peletizadora. El índice de durabilidad del pélet (PDI) se midió mediante el método estándar de tambor giratorio.
| Tratamiento | PDI a 74 °C | PDI a 79 °C | PDI a 85 °C | Energía de la peletizadora, de 74 a 85 °C |
|---|---|---|---|---|
| Maíz convencional, matriz L:D 5,6 | 81.2 % | 83.7 % | 87.9 % | 13,4 → 13,1 kWh/t |
| Maíz convencional, matriz L:D 8 | 87.9 % | 89.0 % | 92.0 % | 14,1 → 13,7 kWh/t |
| Maíz de alta amilasa, matriz L:D 5,6 | 78.8 % | 78.1 % | 81.4 % | 14,0 → 14,0 kWh/t |
| Maíz de alta amilasa, matriz L:D 8 | 89.1 % | 88.9 % | 91.4 % | 14,2 → 14,0 kWh/t |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
El ensayo también lo explica. La gelatinización del almidón medida en la masa acondicionada fue de solo 3,9 a 5,6 %, pero en los pellets terminados fue de 10,7 a 15,0 %. La mayor parte de la cocción ocurrió en la matriz, impulsada por la humedad y el calor que había aportado el acondicionador. El acondicionamiento no estaba gelatinizando; estaba creando las condiciones para que la matriz lo hiciera.
De dónde viene la humedad y por qué ese dato importa más que la temperatura
La temperatura es el dato que vigilan los operarios porque está en la pantalla. La humedad es el dato que decide si el molino funciona o se atasca.
La guía de Kansas State ofrece la relación práctica: por cada 25 °F (14 °C) de aumento de temperatura en el acondicionador, se añade aproximadamente un 1 % de humedad al pienso. Merece la pena repetir el ejemplo de la guía porque muestra cuánto influyen las condiciones ambientales en el resultado. Un molino que busca 190 °F (88 °C) con masa de invierno que entra a 40 °F (4 °C) necesita un aumento de 150 °F, lo que añade cerca de un 6 % de humedad; ese mismo molino en verano, con la masa a 90 °F (32 °C), necesita un aumento de 100 °F y añade cerca de un 4 %. Partiendo de un 12 % de humedad de la masa, eso supone un 18 % en la matriz en invierno y un 16 % en verano. Una humedad total por encima de aproximadamente el 18 % puede atascar el molino, según la configuración.
Esta es la causa más común de las quejas de «el molino va bien en julio y se atasca en enero». La fórmula no cambió. El ajuste de la válvula de vapor no cambió. Cambió la temperatura de entrada de la masa y, con ella, la cantidad de condensado que el molino está inyectando realmente. Una planta que no mide la humedad de la masa antes del acondicionador y que no hace una comprobación de balance de materia del caudal de vapor va a ciegas en la variable que más importa.
Los organismos del sector llevan años publicando orientaciones al respecto: la Federación Internacional de la Industria de Piensos coordina la labor de seguridad alimentaria de los piensos entre las asociaciones nacionales, y la Asociación Estadounidense de la Industria de Piensos mantiene material de referencia sobre fabricación para sus miembros, pero nada de ello puede decirle qué está haciendo su acondicionador a las 3 de la madrugada en un turno de frío. Ese dato tiene que salir de sus propios instrumentos.
Nuestras especificaciones de acondicionador abarcan una adición de vapor de 3 a 8 % en peso a 2-6 bar, lo que encaja con esa física: el extremo inferior se adapta a una masa caliente y con alta humedad, y el superior a una seca y fría. El dato no es un valor de consigna, es un resultado. Fije el caudal de vapor que proporcione la humedad objetivo en la matriz y deje que la temperatura se ajuste.
El techo: lo que le cuesta una temperatura alta
Si 85 °C es mejor que 74 °C para la durabilidad, ¿por qué no trabajar a 95 °C? Porque el PDI no es el único producto del proceso, y la bibliografía sobre nutrición ha sido bastante coherente respecto a este equilibrio.
Abdollahi y colaboradores (Poultry Science, 2020) peletizaron dietas de broiler a base de trigo a 60 °C y 90 °C. El PDI subió del 80,8 % al 89,1 %, una ganancia de 10,3 puntos. En el mismo ensayo, el acondicionamiento a 90 °C redujo la digestibilidad ileal aparente del almidón, la grasa y el calcio, y trabajos anteriores del mismo grupo midieron una penalización de energía metabolizable aparente que equivale a aproximadamente 24 kcal/kg de dieta por cada aumento de 10 °C en la temperatura de acondicionamiento. Un estudio independiente de 2010 en British Poultry Science, que probó 60, 75 y 90 °C, encontró que el PDI mejoraba con la temperatura en dietas a base de trigo pero no en las basadas en maíz, mientras que la conversión alimenticia empeoraba a las temperaturas más altas en ambas.
De ello se desprenden dos lecciones. Primera, la ganancia de durabilidad por temperatura es real pero depende de la dieta: una dieta de maíz-soja con abundante almidón responde, una dieta a base de trigo responde de forma distinta y una dieta de iniciación con alto contenido de suero no se puede forzar en absoluto. Segunda, por encima de aproximadamente 85 a 90 °C se está cambiando energía digestible por durabilidad, y en algún punto el intercambio deja de compensar. Un molino que trabaja a 95 °C para alcanzar un objetivo de durabilidad normalmente está tapando un problema de formulación o de molienda que sería más barato corregir antes en el proceso.
Hay un efecto secundario útil en los datos: el ensayo de 2020 encontró que un acidificante líquido cambiaba la magnitud de la ganancia por temperatura. Sin acidificante, pasar de 60 °C a 90 °C ganaba 17,2 puntos de PDI; con 7 g/kg de acidificante la ganancia caía a 6,6 puntos. Los aditivos que mejoran la aglomeración a baja temperatura reducen cuánto calor se necesita. Es una vía más barata hacia la durabilidad que otros 10 °C de vapor.
El tiempo de retención es una decisión distinta de la temperatura
El tiempo de retención se trata como un mando de calidad, y lo es, pero lento. La guía de Kansas State sitúa el objetivo para una dieta típica de maíz-soja en unos 30 a 45 segundos, y señala que una retención más larga puede mejorar la calidad al aumentar la absorción de calor y humedad, a la vez que reduce el rendimiento del molino. También señala los casos en que es mejor una retención más larga: las formulaciones más secas se benefician, las dietas con alta humedad necesitan una retención más corta, y una retención más larga a menor temperatura permite que las partículas absorban la humedad de forma más uniforme.
Ese último punto es el que merece tenerse en cuenta al diseñar. Una pasada de 90 segundos a 75 °C y una pasada de 30 segundos a 88 °C pueden ambas entregar una mezcla aceptable a la matriz, pero actúan de forma distinta sobre los nutrientes. La pasada larga y más fría es más suave con los ingredientes sensibles al calor —suero, enzimas, probióticos, premezclas de vitaminas— y aun así da tiempo a la humedad para penetrar. Por eso los acondicionadores de larga duración y los higienizadores existen como máquinas separadas en lugar de como una única unidad de mayor tamaño de un solo eje: desacoplan el tiempo de residencia de la temperatura, algo que un acondicionador corto único no puede hacer.
Nuestra gama de acondicionadores se fabrica en configuraciones de uno, dos y tres ejes, con una retención ajustable de 30 a 240 segundos, controlada mediante la velocidad de las paletas y los deflectores internos. El extremo de 240 segundos es para piensos de acuicultura y formulaciones con alto contenido en fibra; una dieta de crecimiento para aves de corral nunca debería procesarse ahí. Si está especificando una línea, decida el tiempo de retención a partir de la lista de dietas, no del tonelaje.
Medir el tiempo de retención es sencillo y rara vez se hace. Los tres métodos aceptados son el método de carga en amperios (detener el alimentador y cronometrar la caída de carga del molino), el método del maíz entero o del trazador colorante (añadir un marcador en el alimentador y muestrear en la puerta de inspección) y el pesaje del contenido del acondicionador en régimen estacionario. Cualquiera de ellos lleva menos de una hora y normalmente revelará que la cifra de placa y la cifra real difieren en un 30 % o más.
El sistema de vapor decide el resultado más que el acondicionador
Un acondicionador es un recipiente con un eje y unas boquillas. Lo que lo hace funcionar o fallar está aguas arriba: la calidad del vapor que llega al punto de inyección.
El vapor húmedo es el defecto más común. El vapor que arrastra gotas de agua aporta humedad sin el calor latente correspondiente, de modo que la mezcla se moja y se enfría, la matriz patina y el operador abre más la válvula para compensar, lo que lo empeora. El vapor sobrecalentado falla en la dirección opuesta: tiene que perder el sobrecalentamiento antes de condensarse, por lo que calienta la mezcla de forma desigual y aporta menos humedad en la superficie de la partícula. Lo que el proceso necesita es vapor saturado seco, y la forma de conseguirlo es un colector correctamente dimensionado, un separador cerca del molino, patas de goteo con purgadores en los puntos bajos y líneas aisladas lo bastante largas como para ser un problema si se dejan desnudas.
El control de presión importa tanto como la calidad. La temperatura de acondicionamiento debe fijarse con un regulador de vapor aguas arriba y una válvula de control de caudal en el acondicionador, de modo que las fluctuaciones de presión del colector no se traduzcan directamente en cambios de caudal de vapor. Nuestros acondicionadores están especificados para 2 a 6 bar en el punto de inyección, y cada boquilla es ajustable individualmente para que la distribución a lo largo del eje se pueda ajustar con precisión en lugar de suponerla.
Las tres mediciones que hacen controlable el sistema son la temperatura y la humedad de la mezcla antes del acondicionador, la temperatura de la mezcla acondicionada en la descarga y el caudal de vapor. Añada una cuarta —la carga del motor de la prensa de pellets— y podrá ver el efecto de lubricación en tiempo real. Las fábricas que operan solo con la temperatura de descarga están controlando un resultado con una visión de una sola variable de un proceso de dos variables.
Valores de consigna por tipo de pienso
| Tipo de pienso | Temperatura de acondicionamiento | Humedad de la mezcla en la matriz | Retención | Objetivo típico de PDI |
|---|---|---|---|---|
| Aves de engorde / acabado (maíz-soja) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| Dietas de recría / alto contenido en suero | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| Rumiantes, alto contenido en fibra | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| Pienso para acuicultura (hundimiento, extruido-peletizado) | 85–95 °C | 18–22 % | 90–180 s | 96–98 % (estabilidad en agua) |
Cómo leer esta tabla: las temperaturas de las dos primeras filas provienen de la guía de Kansas State; los rangos de acuicultura y rumiantes reflejan nuestros propios datos de puesta en marcha de líneas que hemos construido, y son puntos de partida, no límites. La columna que debería guiar su especificación es la de retención, no la de temperatura, porque la retención es donde reside el coste del equipo. Una fábrica que enumere cuatro especies necesitará un acondicionador largo con velocidad ajustable o dos acondicionadores.
Una advertencia sobre los objetivos de PDI: un objetivo del 96 % en pienso para acuicultura no es la misma especificación que un objetivo del 96 % en pienso para aves, porque el método de ensayo y el mecanismo de fallo difieren. La estabilidad en agua en pienso para acuicultura es un ensayo distinto del volteador ISO 17831-1, y un pellet que supera uno puede fallar el otro. Incluya el método de ensayo en la especificación de compra, no solo la cifra.
Modos de fallo que puede diagnosticar desde la sala de control
| Síntoma | Causa más probable | Qué comprobar primero |
|---|---|---|
| Se alcanzó la temperatura de descarga, pellets blandos y desmenuzables | Vapor húmedo: humedad sin calor latente | Separador de vapor y purgadores; arrastre de la caldera; aislamiento de la línea |
| El molino se atasca solo con tiempo frío | La carga de condensado aumenta al bajar la temperatura de la masa | Humedad de la masa antes del acondicionamiento; caudal de vapor por tonelada |
| El PDI varía entre turnos con una misma fórmula | El tiempo de retención se desvía con el caudal de alimentación | Velocidad de las paletas frente al caudal del alimentador; acumulación en el acondicionador |
| Aumenta el desgaste de la matriz, amperaje alto, durabilidad estancada | Acondicionamiento insuficiente; el vapor no llega a la cara de la matriz | Obstrucción de boquillas; distribución a lo largo del eje; presión de vapor en el molino |
| Pellets oscuros, olor a quemado, caída de la ingesta | Acondicionamiento excesivo o tiempo de retención demasiado largo | Tiempo de retención real (medido); consigna de temperatura frente a la dieta |
Estos cinco casos cubren la mayor parte de lo que vemos durante la puesta en marcha. Ninguno requiere equipos nuevos. Todos requieren que alguien conozca la humedad real, el tiempo de retención real y la calidad real del vapor, y por eso un molino que instrumenta bien el acondicionador tiende a resolver sus propios problemas más rápido que uno que compra una prensa más grande.
Qué especificar al comprar un acondicionador
Si va a añadir capacidad de acondicionamiento o a sustituir una unidad, la especificación que le da una buena máquina no es el diámetro del recipiente. Son estos puntos, en este orden:
Lista de dietas y rango de retención objetivo, por especie. Rango de adición de vapor en porcentaje en peso con la humedad de masa prevista. Presión de vapor disponible en el molino y si la caldera puede mantenerla. Tipo de acondicionador (uno, dos o tres ejes) y si la velocidad del eje está en un VFD. Número de boquillas, ubicación y regulabilidad. Aislamiento y revestimiento del recipiente y de la línea de vapor. Instrumentación incluida: temperatura de descarga, humedad de la masa, caudal de vapor y señales de carga del motor cableadas al PLC. Acceso para limpieza, porque un acondicionador que no se puede abrir se limpiará dos veces al año y se desviará el resto del tiempo.
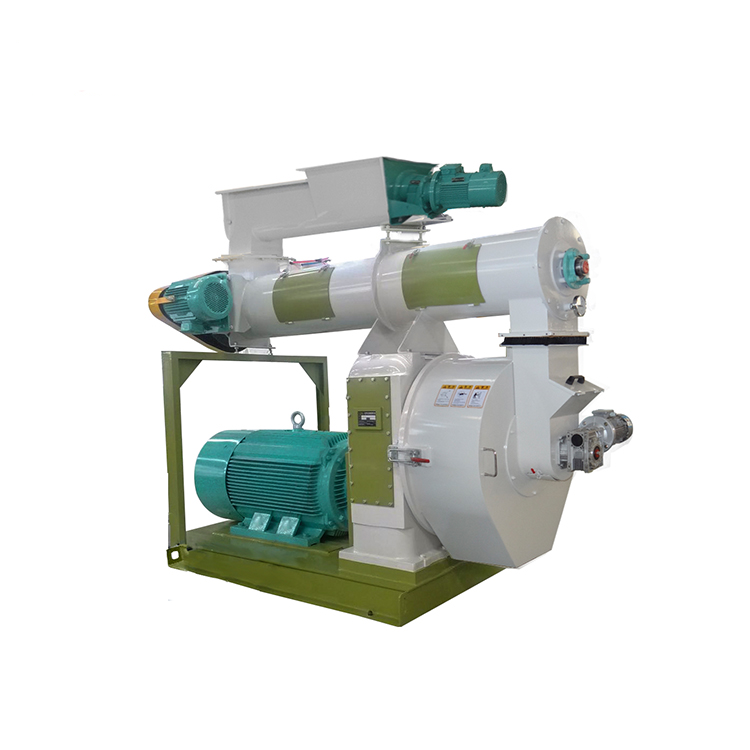
Otras dos decisiones importan aguas abajo. Primero, la prensa de pellets situada tras el acondicionador debe poder aprovechar la masa acondicionada: una prensa con matriz desgastada y un huelgo de rodillos mal ajustado desperdiciará un buen acondicionamiento. Segundo, el enfriador posterior a la prensa determina la humedad final y el nivel de finos, y un enfriador que extrae demasiada humedad anulará parte de la ganancia de durabilidad. Nuestro peletizadora con acondicionador se especifica como un paquete combinado alimentador-acondicionador-prensa precisamente por esta razón; la gama más amplia gama de máquinas de pellets para piensos cubre el servicio de pienso compuesto de 5 a 15 t/h del que trata este artículo, y el enfriador a contracorriente que le sigue debe dimensionarse con el mismo caudal y el mismo balance de humedad.
En una línea nueva, la sección de acondicionamiento no puede dimensionarse aislada de la molienda. Un molino de martillos que produce una distribución amplia de tamaño de partícula entregará una masa que se acondiciona de forma desigual, y ningún caudal de vapor lo corrige. Es el mismo problema de emparejamiento que describimos en la guía de diseño de líneas para biomasa, donde la capacidad del secador y la de la prensa deben equilibrarse etapa por etapa. Las líneas de pienso fallan igual, solo que con la humedad en lugar del calor como variable de acoplamiento.
Puntos clave
El acondicionamiento es una etapa de preparación. La matriz realiza la mayor parte de la gelatinización del almidón; la función del acondicionador es entregar la masa a la temperatura y humedad correctas con una superficie ablandada.
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
Ese punto se sitúa en torno a 85-90 °C. Más allá, las ganancias de PDI conllevan pérdidas medibles en la digestibilidad del almidón, la grasa y el calcio, y una penalización energética de aproximadamente 24 kcal/kg por cada 10 °C según los trabajos publicados. El tipo de dieta modifica la magnitud de ambos efectos.
La humedad, no la temperatura, es la variable que obstruye las fábricas. Cada 14 °C de aumento de temperatura añaden aproximadamente un 1 % de humedad, por lo que un arranque invernal con masa a 4 °C y uno estival con masa a 32 °C producen humedades muy distintas en la matriz con el mismo valor de consigna. Una humedad total superior a aproximadamente el 18 % conlleva riesgo de obstrucción.
El tiempo de retención es una decisión independiente de la temperatura y debe elegirse según la lista de dietas: de 30 a 45 segundos para una dieta típica de maíz y soja, y más tiempo a temperaturas más bajas para formulaciones sensibles al calor o con alto contenido en fibra. Mídalo una vez con un trazador; las cifras de placa suelen ser erróneas.
La mayoría de los problemas de acondicionamiento son problemas del sistema de vapor. Vapor saturado seco, un separador próximo a la fábrica, purgadores con drenaje adecuado, líneas aisladas y una disposición de regulador más control de caudal harán más por la durabilidad que un acondicionador más grande.