
Käufer kommen usually mit einer einzigen Zahl im Kopf an eine Produktionslinie für Holzpellets: Tonnen pro Stunde. Diese Zahl ist wichtig, doch sie wird zuletzt festgelegt, nicht zuerst. Eine Linie, die jede Schicht mit ihrer Nennkapazität läuft, wird rückwärts aus der Pellet-Spezifikation entwickelt, die der Markt verlangt, und dann über Hacken, Mahlen, Trocknen, Pelletieren und Kühlen so abgestimmt, dass keine Stufe die nächste aushungert oder überlastet. Stimmt die Reihenfolge nicht, zeigen sich die Symptome schnell — ein Trockner, der bei feuchtem Wetter keine 10 % Feuchtigkeit hält, eine Pelletpresse, die blockiert, sobald das Sägemehl grob wird, Feinanteile über den vertraglichen Grenzwerten und eine Energierechnung, die niemand erklären kann.
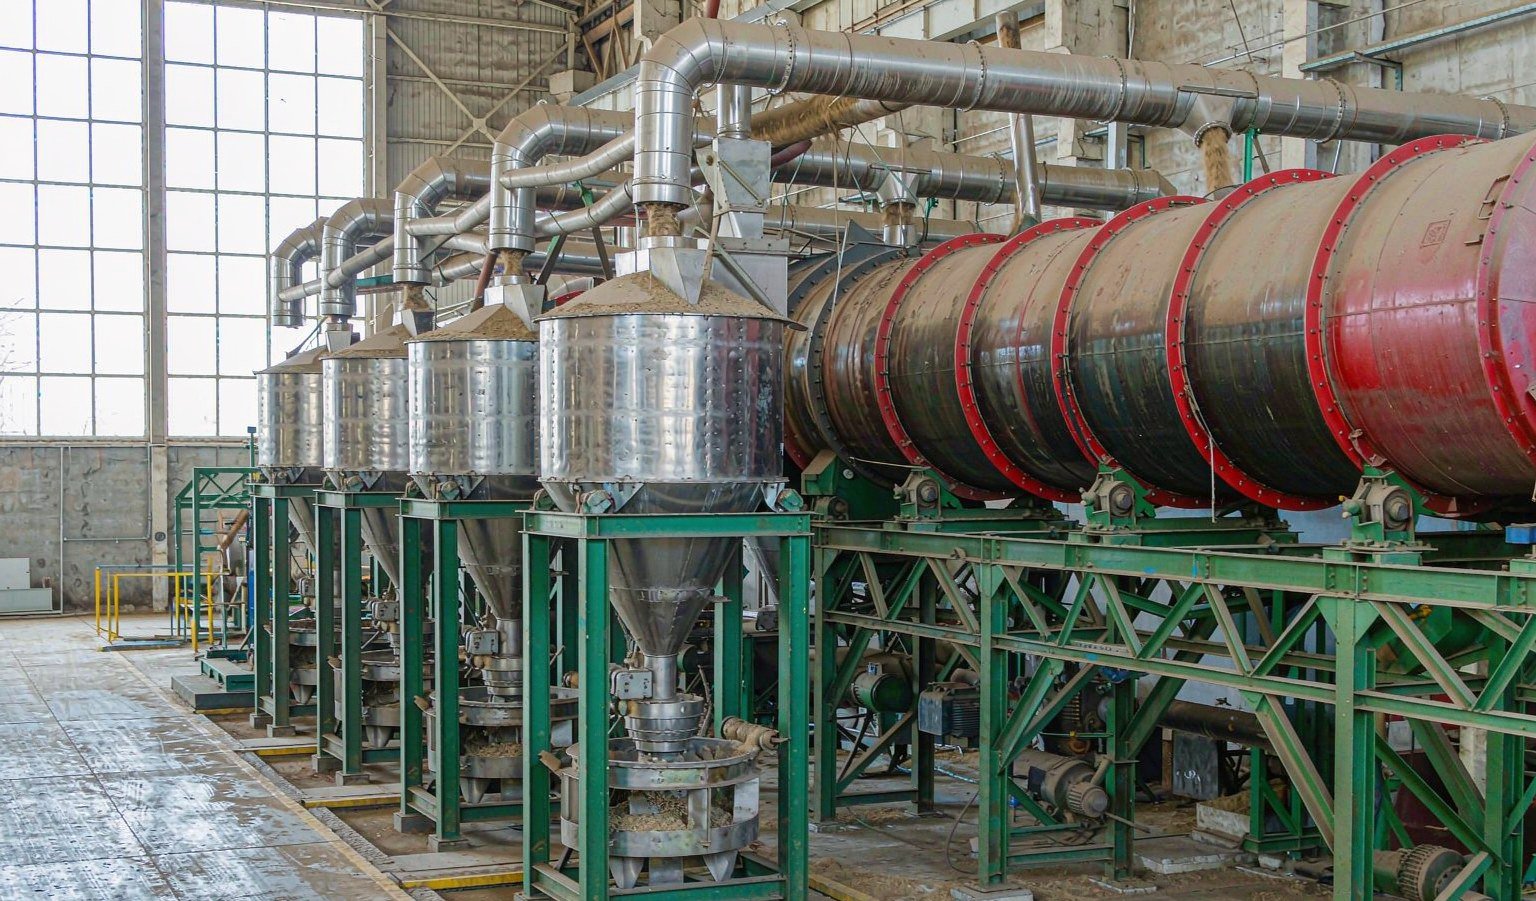
Dieser Leitfaden führt Stufe für Stufe durch eine Produktionslinie für Holzpellets, mit veröffentlichten Energie- und Massebilanzwerten bei jedem Schritt, und endet mit einer Konfigurationstabelle, die Sie mit Angeboten vergleichen können. Die Geräteangaben stammen aus unserem eigenen Standardprogramm für Biomasse-Linien, sodass die Zahlen widerspiegeln, was wir tatsächlich bauen, und nicht einen allgemeinen Prospekt.
Beginnen Sie mit der Pellet-Spezifikation, nicht mit der Maschine
Jede nachgelagerte Entscheidung — Siebgrößen, Trocknungstemperatur, Matrizendicke, Kühlzeit — dient dazu, eine messbare Brennstoffspezifikation zu erfüllen. Wenn Sie nach Europa verkaufen wollen, ist das ENplus-Schema Ihr Bezugspunkt, das auf der Norm ISO 17225-2 aufbaut und eigene Anforderungen an die Lieferkette hinzufügt. Die zentralen Produktionsziele lohnen sich zum Ausdrucken und Aufhängen in der Leitwarte:
| Parameter | ENplus A1 requirement | Was die Linie leisten muss |
|---|---|---|
| Durchmesser | 6 mm oder 8 mm | Auswahl der Matrizenbohrung; 6 mm dominiert den Markt für Privatkunden |
| Länge | 3.15–40 mm | Messereinstellung an der Matrizenfläche; Überlängen unter 1 % halten |
| Feuchtigkeit | ≤ 10% | Steuerung der Trocknungsstufe; die Presse mit 10–15 % beschicken und von dort abkühlen |
| Asche | ≤ 0.7% | Rohstoffdisziplin: Entrinden, kein Sand, keine Rinde im A1-Rohstoff |
| Mechanische Haltbarkeit | ≥ 98.0% | Korrektes Pressverhältnis der Matrize, Konditionierungstemperatur, Kühlung |
| Schüttdichte | 600–750 kg/m³ | Faseraufbereitung und Matrizen-L/D-Verhältnis; geringe Dichte bedeutet meist eine kurze Matrize |
Zwei dieser Punkte verdienen besondere Hervorhebung, weil hier neue Anlagen Geld verlieren. Aschegehalt von 0,7 % ist kompromisslos: Sand, der beim Rundholzhantieren eingebracht wird, oder Rindenanteile können Sie darüber treiben, und keine nachgeschaltete Maschine kann Mineralien entfernen. Eine Haltbarkeit von 98 % ist eine Prozesseigenschaft, keine Maschineneigenschaft – sie entsteht aus dem Zusammenspiel von Partikelgrößenverteilung, Konditionierung und dem Pressverhältnis der Matrize. Die ENplus certification scheme veröffentlicht das vollständige Handbuch mit Probenahme- und Prüfregeln, und es lohnt sich, es zu lesen, bevor Sie sich auf ein Anlagenlayout festlegen, denn auch Lagerung und Verladung werden auditiert.
Die sieben Stufen und wo Kapazität verloren geht
Eine komplette Linie für Rohmaterial in Stammholzqualität durchläuft sieben Stufen:
1. Annahme und Entrindung → 2. Hacken → 3. Primärmahlung → 4. Trocknung → 5. Feinmahlung → 6. Konditionierung und Pelletierung → 7. Kühlung, Siebung und Abfüllung.
Ist Ihr Ausgangsmaterial bereits trockenes Sägemehl aus einem Sägewerk oder Möbelwerk, entfallen oder schrumpfen die Stufen 1, 2 und 4 – weshalb zwei Anlagen mit derselben Pelletpresse völlig unterschiedliche Grundflächen und Budgets haben können. Umgekehrt gilt dasselbe: Eine auf nasse Hackschnitzel ausgelegte Anlage ist für einen Kunden mit trockenem Sägemehl überdimensioniert, und der Käufer, der für Trocknungskapazität zahlt, die er nie nutzt, hat Kapital verschwendet.
Kapazität geht häufiger an den Übergängen zwischen den Stufen verloren als innerhalb einer einzelnen Maschine. Eine Pelletpresse mit Nennleistung 3 t/h, die Sägemehl mit 18 % Feuchte erhält, läuft nicht mit 3 t/h; ein Trockner, der von einer Hammermühle mit halber Siebkapazität gespeist wird, taktet im Ein-Aus-Betrieb; eine Abfülllinie, die bei jedem gefüllten Big Bag pausiert, schiebt das Produkt die Kette zurück, bis der Kühler überläuft. Dimensionierung bedeutet daher, die Schnittstellenzu dimensionieren: Puffersilos zwischen Mahlung und Trocknung sowie zwischen Trocknung und Pelletierung gleichen die Rhythmusunterschiede aus, die keine Motorleistung ausgleichen kann.
Stufe 1: Annahme, Entrindung und Hacken
Bei Rundholz oder Schwartenholz schützt die Entrindung zwei Kennzahlen zugleich: den Aschegehalt und die Standzeit der Messer. Rinde trägt den größten Teil des Schmutzes und Schleifmittels eines Stammes, und Schleifmittel sind es, die Hackmesser, Hammermühlensiebe und Matrizenbohrungen vorzeitig verschleißen. Wenn Ihr ENplus-A1-Geschäftsplan auf sauberen Aschewerten beruht, bleibt die Rinde entweder vor dem Werkstor oder geht in eine separate Produktlinie geringerer Qualität.
Trommelhacker bestimmen die Hackschnitzelgeometrie für alles Nachfolgende. Entscheidend ist nicht allein der Nenndurchsatz des Hackers, sondern die Gleichmäßigkeit der Hackschnitzel: lange Splitter oder übergroße Stücke belasten die Hammermühle ungleichmäßig und verschwenden ihre Siebfläche. Unsere Trommelhacker der YLBX-Serie decken das Spektrum von kompakten Linien bis zu Anlagen mit hohem Durchsatz ab, und der YLBX2108 Holzhacker ist ein Referenzpunkt für mittelgroße Anlagen, die eine Linie mit mehreren Tonnen pro Stunde versorgen. Wenn Ihr Rohmaterial bereits Hackschnitzel oder Sägemehl ist, wird diese Stufe durch einen Aufgabebunker und ein Dosierförderband ersetzt – günstiger, aber überspringen Sie nicht die Metallabscheidung und den Steinfang, denn ein einziger Baggerzahn in der Hammermühle kostet mehr, als der Steinfang je kosten wird.
Stufe 2: Primärmahlung
Trocknung und Mahlung sind bewusst in dieser Reihenfolge angeordnet. Grobe Hackschnitzel trocknen schlecht – die in einem dicken Hackschnitzel eingeschlossene Feuchte erreicht die heiße Luft des Trockners in der verfügbaren Verweilzeit nie. Die meisten Anlagen führen daher vor dem Trockner eine Primärmahlung mit einem Sieb im Bereich von 25–50 mm durch, allein um die Oberfläche zu vergrößern.
Veröffentlichte Prozessdaten belegen diese Stufe mit konkreten Zahlen. Eine viel zitierte Analyse der konventionellen Pelletierung (Tumuluru, 2016, wiedergegeben in einem Anhang einer IEA Bioenergy Task 40-Studie) führt einen Mahlgang der Stufe 1 mit 50,8 mm Siebgröße und einem Verbrauch von 94,1 kWh pro Tonne auf, womit er nach dem Trockner der zweitgrößte Stromverbraucher der Linie ist. Daraus folgen zwei praktische Konsequenzen:
Erstens: Vor der Trocknung nicht übermahlen. Energie, die für eine feinere Mahlung aufgewendet wird als der Trockner benötigt, wird doppelt aufgewendet, denn die Feinfraktion lässt sich auch schlecht durch die Trommel transportieren. Zweitens ist die Siebwahl eine Kostensteuerung, keine Qualitätseinstellung, jedenfalls in dieser Stufe – die Qualität wird bei der Feinmahlung nach der Trocknung entschieden.
Stufe 3: Trocknung und Feuchtebilanz
Der Trockner ist das Herz des Energiebudgets der Anlage, und hier bestimmt der Wassergehalt des Rohmaterials Ihre Wirtschaftlichkeit. Die Massenbilanz ist einfach und brutal: Bei 50 % Eingangsfeuchte kommen rund zwei Tonnen nasses Holz auf jede Tonne trockenes Material, das die Anlage verlässt – ein Verhältnis, das die IRENA-Bericht zur Versorgung mit fester Biomasse wird als Referenzfall verwendet. Dieses Wasser muss verdampft werden, und Verdampfung ist thermische Energie, keine elektrische.
In derselben von der IEA zitierten Prozesskette entfällt auf den Trommeltrockner – der das Material von 30 % auf 10 % Feuchtigkeit bringt – 340,8 kWh pro Tonne Ausgangsprodukt, und die Trocknung als Stufe macht etwa 65–70 % der gesamten Prozessenergie aus (Lamers et al., 2015). Deshalb bestimmen die Entscheidungen zur Trocknerauslegung die Betriebskosten:
Wärmequelle. Das Verbrennen der eigenen Ausschuss- und minderen Pellets ist die Standardwahl, und ein Biomasseofen in Kombination mit dem Trommeltrockner schließt den Kreislauf. Wärme aus Heizöl oder Gas ist sauberer zu regeln, setzt die Pelletkosten aber den Preisen fossiler Brennstoffe aus.
Trommelkonfiguration. Eine Einzeldurchgangstrommel ist einfach und unempfindlich gegenüber grobem Aufgabegut. Eine Dreifachdurchgangstrommel (Triple-Pass) nutzt dieselbe Heißluft dreimal in konzentrischen Mänteln, sodass dieselbe Wärme pro Kubikmeter Abgas mehr Verdampfung leistet, und die Maschine ist für eine gegebene Leistung kürzer. Für Sägespäne und gemahlenes Holzmehl verringert unser Dreischichttrommeltrockner den Platzbedarf um rund 30 % im Vergleich zu einer Einzeltrommel gleicher Kapazität, was zählt, wenn das Gebäude bereits vorhanden ist.

Regelung der Ausgangsfeuchtigkeit. Die Pelletpresse benötigt Material mit etwa 10–15 % Feuchtigkeit. Ist es zu feucht, entweicht Dampf in den Matrizenbohrungen und die Pellets zerbröseln nach dem Abkühlen; ist es zu trocken, reicht die Ligninerweichung nicht aus, die Haltbarkeit sinkt und der Staubanteil steigt. In der Praxis bedeutet das einen Feuchtigkeitssensor am Austrag oder eine konsequente manuelle Probenahme, dazu einen Trim-Konditionierer, der im Winter kleine Mengen Wasser oder Dampf zusetzen kann, wenn das eingehende Material zu trocken ist.
Stufe 4: Feinmahlung
Nach der Trocknung wird das Material auf seine endgültige Partikelgröße gemahlen. In der Holzpellet-Praxis kommen üblicherweise Hammermühlensiebe im Bereich von 4–8 mm zum Einsatz; feinere Siebe erhöhen die Haltbarkeit, kosten aber Energie und Durchsatz. Die von der IEA zitierte Kette führt den Mahler der Stufe 2 mit 6,4-mm-Sieb und einem Verbrauch von 43,2 kWh pro Tonne auf – weniger als die Hälfte der Primärmahlung, aber immer noch ein großer Motor in der Linie.
Die Partikelgrößenverteilung ist ebenso wichtig wie die mittlere Größe. Eine Mischung aus feinen und mittleren Partikeln packt sich in den Matrizenbohrungen besser als eine gleichmäßig grobe Mahlung, weil kleine Partikel die Hohlräume zwischen größeren füllen. Liegen die Haltbarkeitstests unter 98 %, sind zuerst zwei Dinge zu prüfen: der Siebzustand (verschlissene Siebe lassen Überkorn durch) und der Hammerverschleiß (stumpfe Hämmer reiben statt zu schneiden und erhöhen gleichzeitig Temperatur und Energieaufnahme).
Für Anlagen, die Ausrüstung zwischen Biomasse- und Futtermittelanwendungen teilen, lohnt es sich, die Mühlenfrage schon beim Kauf zu planen: Unsere Mühlenbaureihe deckt sowohl grobe Biomassevermahlung als auch die feineren Aufgaben der Futtermittelvermahlung ab, und eine für beide Aufgaben gewählte Maschine erspart einen späteren Zweitkauf.
Stufe 5: Konditionierung und Pelletierung
In der Pelletpresse trifft Maschinenbau auf die Brennstoffspezifikation. Das Material gelangt in einen Konditionierer, in dem Dampf Temperatur und Feuchtigkeit gerade so weit anhebt, dass das Lignin – der natürliche Bindestoff im Holz – plastifiziert wird, und wird dann durch Rollendruck durch die Bohrungen einer rotierenden Ringmatrize gepresst.
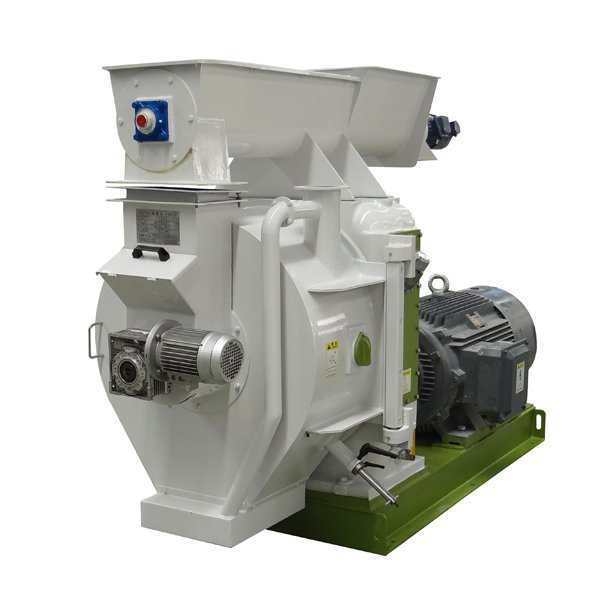
Die Matrize ist zugleich Verschleißteil und Einstellinstrument. Ihr effektives Längen-Durchmesser-Verhältnis (L/D) bestimmt die Verdichtung. Für Nadelholzsägespäne ist ein L/D von etwa 1:6 bis 1:10 ein üblicher Arbeitsbereich in unseren Ausführungen, wobei dickere Matrizen für harte, harzhaltige oder ligninarme Materialien verwendet werden, die nicht binden wollen. Die Matrizendicke in unserem Standardbereich reicht von 35 bis 100 mm bei Matrizendurchmessern von 420 bis 1.350 mm je nach Modell, mit Matrizendrehzahlen von 120–300 U/min, ausgewählt je nach Anwendung. Das Verdichtungsverhältnis ist auch der Punkt, an dem neue Anlagen in Schwierigkeiten geraten: Das Streben nach hoher Haltbarkeit mit einer aggressiven Matrize bei trockenem Material führt zu verstopften Matrizen und verbrannten Lagern, während eine konservative Matrize Pellets erzeugt, die den Taumeltest nicht bestehen.
Energetisch ist die Pelletpresse moderater, als Käufer erwarten. Dieselbe von der IEA zitierte Kette führt 48,9 kWh pro Tonne an der Pelletpresse und 30 kWh pro Tonne für die Dampfkonditionierung auf. Unsere vertikale Pelletpressenlinie, bei der die Matrize vertikal für eine schwerkraftunterstützte Zuführung montiert ist, ist mit einem tatsächlichen Verbrauch im Bereich von 30–55 kWh pro Tonne angegeben. Der Anteil der Pelletpresse am Stromverbrauch ist groß, weil sie kontinuierlich unter hoher Last läuft – die IRENA-Referenzanlage ordnet ihr 56 der insgesamt 171 kWh/t Strom der Anlage zu –, aber ihr Anteil am Gesamt- energy is modest next to thermal drying.
Stufe 6: Kühlung, Siebung und Staubkontrolle
Die Pellets verlassen die Matrize mit 70–90 °C und sind zu weich zur Weiterverarbeitung. Ein Gegenstromkühler bringt sie auf wenige Grad über Umgebungstemperatur, während der Gegenstrom die heißesten Pellets zuletzt abkühlt und so Risse durch Thermoschock vermeidet. Die Kühlung ist kein optionaler Qualitätsschliff: Heiß geförderte und abgefüllte Pellets schwitzen im Sack, und die auf der Sackwand kondensierende Feuchtigkeit erweicht die Pellets an den Kontaktstellen – eine klassische Ursache für Kundenbeschwerden über „geschmolzene“ Pellets.
Nach der Kühlung trennt ein Sieb Feingut und Bruchstücke ab und führt sie zur Eintragsseite zurück, wo sie erneut pelletiert werden können. Der geschlossene Feingutkreislauf schützt die Einhaltung des ENplus-Feingutgrenzwerts bei der Lieferung; zudem speist er den Kessel mit Ausschussmaterial, das sonst als mindere Ware verkauft würde.
Die Staubabscheidung verdient einen eigenen Kostenposten. Hammermühlen und Pelletierung erzeugen kontinuierlich Feinstaub, und ein Impulsfilter, dimensioniert für die tatsächlichen Luftvolumenströme – nicht nach Katalogschätzung –, schützt sowohl die Bediener als auch die Motoren. Staub ist zudem eine Brennbarkeitsgefahr, daher sollten Filterplatzierung und Explosionsentlastung bereits in der Layoutphase mit dem Lieferanten abgestimmt werden, nicht erst nach der Inbetriebnahme.
Stufe 7: Abfüllung und Verladung
Die letzte Stufe richtet sich ganz nach dem Vertriebskanal. Bulk-Exporte nutzen Flachlagerung und Radlader; der Inlands-Einzelhandel verwendet kleine Säcke (typisch 15–20 kg) auf einer Abfüllwaage mit Näh- oder Heißsiegelstraße; gewerbliche Abnehmer wünschen oft Big Bags mit 500–1.200 kg, gefüllt auf einer Tonnensackwaage. Ein Werk, das sowohl Einzelhandel als auch Bulk bedienen will, sollte von Anfang an Bodenfläche und Förderwege für beides vorsehen, denn das Nachrüsten einer Abfülllinie in ein fertiges Gebäude ist eine Störung, die kein Betreiber mag.
Abgestimmte Kapazitäten über die gesamte Linie
Sind die Stufen definiert, wird die Dimensionierungsfrage konkret. Die folgende Tabelle zeigt Richtkonfigurationen für vier gängige Anlagengrößen aus unserem Standard-Biomasse-Produktprogramm. Die Kilowatt-Angaben sind als installierte Motorleistungen der Pelletierstufe zu verstehen, nicht als Energieverbrauch – die Nennleistung wird für den Worst Case ausgelegt, der tatsächliche Verbrauch pro Tonne liegt niedriger, wie der folgende Abschnitt zur Energie erläutert.
| Anlagengröße | Pelletierstufe | Trocknung | Mahlen | Typischer Layout-Hinweis |
|---|---|---|---|---|
| 1–2 t/h | Eine Vertikalmühle der 22–160-kW-Klasse oder kompakte Ringmatrize | Einfachdurchlauf-Trommeltrockner | Eine Hammermühle | Halbautomatische Abfüllung; geeignet für trockene Sägespäne |
| 3–5 t/h | Eine Ringmatrizenmühle, 90–400 kW-Klasse mit Konditionierer | Dreifachdurchlauf-Trommeltrockner | Primäre Hammermühle + Feinmahlung | Puffersilo zwischen Trockner und Mühle; automatische Kleinsacklinie |
| 5–10 t/h | Eine große Ringmatrizenmühle oder zwei mittlere Mühlen | Großer Dreifachdurchlauf-Trockner mit dediziertem Biomasseofen | Zweistufige Mahlung mit Zwischensilo | Schüttgut- und Big-Bag-Verladung; vollständiges Staubabsaugsystem |
| 10+ t/h | Mehrere parallele Pelletierlinien | Trockner nach Verdunstungsleistung ausgelegt, nicht nach t/h | Separate Mahlhalle | Redundanz pro Stufe wird bezahlbar und sinnvoll |
In dieser Tabelle stecken zwei Auslegungsregeln. Der Trockner wird nach der Verdunstungsleistung ausgelegt – Tonnen Wasser pro Stunde –, die vom Eingangsfeuchtegehalt abhängt, sodass dieselbe nominelle 5-t/h-Anlage für 55 % nasse Hackschnitzel einen ganz anderen Trockner benötigt als für 12 % Sägemehl. Und ab etwa 10 t/h sind Einmaschinenlösungen nicht mehr sinnvoll: Zwei mittelgroße Pelletpressen mit einem unabhängigen Ersatzmatrizensatz liefern mehr Betriebszeit als eine sehr große Presse, denn ein Matrizenwechsel, der die halbe Anlage stilllegt, legt nur die Hälfte still.
Energy Per Tonne: What the Published Numbers Say
Energie ist die Kostenkategorie, die Käufer am häufigsten unterschätzen – teils weil thermische Trocknungsenergie meist selbst erzeugte Biomasse und keine gemessene Stromrechnung ist, teils weil angegebene Motorleistungen kein Verbrauch sind. Die folgende Tabelle fasst veröffentlichte Stufenwerte für eine konventionelle Holzpelletkette zusammen, vom nassen Rohstoff bis zum fertigen Pellet, damit Sie die Verbrauchsangaben jedes Anbieters auf Plausibilität prüfen können.
| Stufe | Spezifische Energie (kWh/t Output) | Quelle |
|---|---|---|
| Zerkleinerer Stufe 1, 50,8-mm-Sieb | 94.1 | Tumuluru (2016), IEA Task 40 Annex |
| Trommeltrockner, 30 % → 10 % Feuchte | 340,8 (thermisch, ca. 65–70 % der Prozessenergie) | Tumuluru (2016); Lamers et al. (2015) |
| Zerkleinerer Stufe 2, 6,4-mm-Sieb | 43.2 | Tumuluru (2016) |
| Dampfkonditionierung | 30.0 | Tumuluru (2016) |
| Pelletpresse | 48.9 | Tumuluru (2016) |
| Stromverbrauch der gesamten Anlage (Referenzanlage) | 171 (Holzlagerplatz 20, Vortrockner 45, Hammermühlen 50, Pelletpressen 56) | IRENA (2019), unter Verweis auf Koppejan et al. (2012) |
Lesen Sie diese Zahlen stets samt ihren Definitionen. Die IRENA-Summe umfasst nur Strom; die Trocknungswärme wird separat ausgewiesen. Deshalb nennt dieselbe Publikation die Pelletpresse als größten einzelnen Stromverbraucher, während die IEA-Kette die Trocknung insgesamt als dominanten Energieverbraucher zeigt. Nennmotorleistung geteilt durch Nennleistung – die Rechnung hinter vielen Anbieterangaben – ergibt eine Obergrenze, keine Messung, denn Motoren werden für Anlauf- und Blockierlasten im Extremfall ausgelegt. Wenn Sie Angebote vergleichen, bitten Sie jeden Anbieter, die zu erwartenden kWh pro Tonne bei Stromverbrauch Ihrer tatsächlichen Feuchte anzugeben und die thermische Trocknungsenergie getrennt auszuweisen, einschließlich des Brennstoffs, den der Ofen voraussichtlich verbrennen wird.
Fünf Planungsfehler, die sich schon im ersten Monat zeigen
1. Den Trockner nach dem Testmaterial des Anbieters auslegen. Trocknerleistungsdaten, die mit 12 % Sägemehl erzeugt wurden, sagen nichts über Ihre 55 % Eukalyptus-Hackschnitzel aus. Bestehen Sie auf einer Berechnung der Verdunstungsleistung anhand Ihrer Feuchteanalyse.
2. Die Puffersilos weglassen. Eine direkte Kopplung von Hammermühle, Trockner und Pelletpresse bedeutet, dass jede Störung einer Stufe sofort weiterwirkt. Zwei gut platzierte Puffersilos sind die günstigste Versicherung für Betriebszeit in der Anlage.
3. Haltbarkeit allein über die Matrize kaufen. Eine dickere Matrize erhöht die Verdichtung, aber wenn Partikelgrößenverteilung und Konditionierung nicht stimmen, verstopft die Matrize nur schneller. Haltbarkeit ist eine Eigenschaft der gesamten Kette.
4. Die Staubabsaugung zu klein dimensionieren. Nach dem Preis statt nach der Luftvolumenlast gewählte Filter überlasten die Motoren, lassen Staub in die Halle entweichen und verwandeln die Anlage im schlimmsten Fall in ein Staubexplosionsrisiko, das ein Prüfer finden wird.
5. Die Abfüllung zuletzt planen. Die Verladung bestimmt den Personaleinsatz, die Schichtpläne und den Austragrhythmus des Kühlers. Eine Anlage, die die Pelletierung unterbrechen muss, um Gebindeformate zu wechseln, verliert pro Jahr mehr Kapazität, als die Abfülllinie kostet.
Was Sie einem Lieferanten für ein genaues Angebot senden sollten
Der Unterschied zwischen einem allgemeinen Angebot und einem echten technischen Konzept liegt in der Qualität der Eingangsdaten. Bevor Sie Preise für eine Holzpellet-Produktionslinie anfragen, bereiten Sie Folgendes vor:
Rohstoffanalyse: Holzart, Form (Stammholz, Hackschnitzel, Sägespäne), eingehende Feuchtigkeitsspanne über die Jahreszeiten, Aschegehalt und jährlich verfügbares Volumen. Ziel-Pelletspezifikation: ENplus-Qualität oder nationale Entsprechung, Zieldurchmesser und geplanter Vertriebskanal. Standortdaten: Hallenabmessungen und -höhe, Stromversorgungskapazität und Tarif, Wasserverfügbarkeit für Dampf und ob ein Biomasseofen akzeptabel ist. Kommerzielle Ziele: erwartete jährliche Betriebsstunden, Schichtmodell und die t/h-Zahl, die Sie tatsächlich benötigen nach Ausfallzeit, nicht nach Typenschild. Mit diesen Angaben kann ein Lieferant sich auf Verdampfungsleistung, Matrizenkonfiguration und erwarteten spezifischen Energieverbrauch festlegen — die drei Zahlen, die eine funktionierende Linie von einer teuren Vorführung unterscheiden.
Fazit
Eine Holzpellet-Produktionslinie ist ein Feuchtigkeits translozierendes System mit einer Pelletpresse am Ende. Legen Sie zuerst die Brennstoffspezifikation fest, dimensionieren Sie den Trockner anhand der Verdampfungsleistung aus Ihren eigenen Rohstoffdaten, sichern Sie die Schnittstellen mit Pufferkapazität ab und verlangen Sie von jedem Lieferanten, den Sie vergleichen, Energieangaben auf Stufenebene in denselben Einheiten. So ausgelegte Anlagen erreichen ihre Nennkapazität in Wochen statt in Quartalen, und die Geräteentscheidungen — Hackergröße, Mahlwerkssiebe, Matrizengeometrie, Kühlertyp — werden zu überprüfbaren Entscheidungen statt zu Katalogwetten. Wenn Sie diesen Vergleich mit Ihrem Rohstoff durchführen möchten, senden Sie uns Ihre Feuchtigkeitsanalyse und Zielkapazität und wir liefern Ihnen eine stufenweise Konfiguration mit der beigefügten Energieberechnung zurück.