
Demandez à deux responsables d'usine d'aliments pourquoi leur durabilité de granulés diffère de huit points sur la même formule, et vous entendrez généralement parler de la filière, du jeu des galets ou de la grille du broyeur à marteaux. Le conditionnement arrive en dernier, alors que c'est la seule étape où l'on peut modifier la qualité des granulés en quelques secondes sans toucher au moindre organe mécanique. C'est aussi l'étape où la plupart des usines sont les moins instrumentées : une sonde de température en sortie, un manomètre sur la ligne de vapeur et un opérateur qui apprend à l'oreille quand la farine sonne juste.
C'est une piètre façon d'exploiter le levier qualité le moins coûteux de l'usine. Le conditionnement est une étape de transfert de chaleur et de masse aux entrées et sorties mesurables. La recherche publiée sur le sujet est remarquablement claire sur l'endroit où se situent les gains, où ils s'arrêtent et ce que coûte le fait d'aller plus loin. Cet article passe en revue ces données, puis les traduit en consignes de réglage, en détails du système vapeur et en modes de défaillance que vous pouvez vérifier sur une ligne réelle.
Ce que le conditionneur fait réellement à une particule de farine
Trois choses se produisent dans le conditionneur, et à des rythmes différents.
La première est la condensation. La vapeur saturée sèche qui entre dans la farine heurte des particules à 20-30 °C et se condense à leur surface en libérant de la chaleur latente. Le chapitre de la FAO sur la mouture des aliments décrit simplement le mécanisme : un fort volume de vapeur d'eau se condense à la surface des particules d'aliment, les humecte et les ramollit pour une meilleure compression, tandis que la température de cette vapeur gélatinise une partie de l'amidon brut, ce qui fournit l'adhésion qui tient un granulé (FAO, Procédés de mouture des aliments). Notez la séquence : l'eau arrive d'abord sous forme de condensat, la chaleur arrive avec elle, et le ramollissement est un effet de surface avant d'être un effet de masse.
La deuxième est l'égalisation. L'humidité qui repose à l'extérieur d'une particule a besoin de temps pour migrer vers l'intérieur, et la chaleur a besoin de temps pour pénétrer. Un passage de 30 secondes dans un conditionneur à simple arbre n'égalise pas complètement une particule de farine de 2 mm ; il amorce le processus et laisse la filière l'achever. C'est pourquoi le temps de rétention et la température ne sont pas interchangeables, point que la recherche ci-dessous souligne à plusieurs reprises.
La troisième est la compression et l'échauffement par frottement dans la filière elle-même, où se produit en réalité l'essentiel de la gélatinisation de l'amidon. Dans le guide de granulation de la Kansas State University, la filière est considérée comme le lieu où le vrai travail s'accomplit : la farine conditionnée entre à 17-18 % d'humidité totale et à 82-93 °C, et la pression et le cisaillement à l'intérieur des trous de filière achèvent la cuisson (Dunmire, Stark et Paulk, 2021). La FAO situe la plage de pression à l'intérieur d'une filière annulaire entre 75 et 600 kg/cm². C'est beaucoup de travail accompli après que le conditionneur a terminé.
La conséquence pratique : le conditionnement est une étape de préparation, non une étape de cuisson. Son rôle est de livrer à la filière une farine à la bonne température, à la bonne humidité et avec une surface capable de se lier. Les usines qui attendent du seul conditionneur qu'il gélatinise l'amidon surchauffent généralement à la vapeur, puis le paient au niveau de la filière et chez le nutritionniste.
La courbe température–durabilité, mesurée plutôt que supposée
Le jeu de données publié le plus propre sur ce point provient d'un essai de 2020 à la Kansas State University, publié dans Translational Animal Science. Truelock et ses collaborateurs ont granulé des régimes maïs-soja à trois températures de conditionnement (74, 79 et 85 °C), avec un temps de rétention fixe de 30 secondes, deux épaisseurs de filière (rapports longueur/diamètre de 5,6 et 8) et un débit maintenu au régime nominal de la presse. L'indice de durabilité des granulés (PDI) a été mesuré par la méthode standard du tambour.
| Traitement | PDI à 74 °C | PDI à 79 °C | PDI à 85 °C | Énergie de la presse, 74 → 85 °C |
|---|---|---|---|---|
| Maïs conventionnel, filière L:D 5,6 | 81.2 % | 83.7 % | 87.9 % | 13,4 → 13,1 kWh/t |
| Maïs conventionnel, filière L:D 8 | 87.9 % | 89.0 % | 92.0 % | 14,1 → 13,7 kWh/t |
| Maïs à haute teneur en amylase, filière L:D 5,6 | 78.8 % | 78.1 % | 81.4 % | 14,0 → 14,0 kWh/t |
| Maïs à haute teneur en amylase, filière L:D 8 | 89.1 % | 88.9 % | 91.4 % | 14,2 → 14,0 kWh/t |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
L'essai en explique aussi la raison. La gélatinisation de l'amidon mesurée dans la mouture conditionnée n'était que de 3,9 à 5,6 %, mais dans les granulés finis, elle atteignait 10,7 à 15,0 %. L'essentiel de la cuisson s'est produit dans la filière, sous l'effet de l'humidité et de la chaleur apportées par le conditionneur. Le conditionnement ne réalisait pas la gélatinisation ; il créait les conditions permettant à la filière de l'accomplir.
D'où vient l'humidité, et pourquoi ce chiffre compte plus que la température
La température est le chiffre que les opérateurs surveillent parce qu'il s'affiche à l'écran. L'humidité est le chiffre qui détermine si le broyeur fonctionne ou se bouche.
Le guide de Kansas State donne la relation pratique : pour chaque hausse de 25 °F (14 °C) de la température dans le conditionneur, environ 1 % d'humidité est ajouté à l'aliment. L'exemple du guide mérite d'être repris, car il montre à quel point les conditions ambiantes modifient le résultat. Un broyeur visant 190 °F (88 °C) avec une mouture d'hiver entrant à 40 °F (4 °C) a besoin d'une hausse de 150 °F, ce qui ajoute environ 6 % d'humidité ; le même broyeur en été, avec une mouture à 90 °F (32 °C), a besoin d'une hausse de 100 °F et ajoute environ 4 %. En partant d'une mouture à 12 % d'humidité, on obtient 18 % à la filière en hiver et 16 % en été. Une humidité totale supérieure à environ 18 % peut boucher le broyeur, selon la configuration.
C'est la cause la plus fréquente des plaintes du type « le broyeur tourne bien en juillet et s'étouffe en janvier ». La recette n'a pas changé. Le réglage de la vanne de vapeur n'a pas changé. La température de la mouture entrante a changé, et avec elle la quantité de condensats réellement injectée par le broyeur. Une usine qui ne mesure pas l'humidité de la mouture avant le conditionneur, et qui ne contrôle pas le bilan massique du débit de vapeur, avance à l'aveugle sur la variable la plus importante.
Les organismes professionnels publient des recommandations à ce sujet depuis des années — la Fédération internationale de l'industrie des aliments pour animaux coordonne les travaux sur la sécurité des aliments pour animaux entre les associations nationales, et l' Association américaine de l'industrie des aliments pour animaux tient à la disposition de ses membres des documents de référence sur la fabrication — mais aucun ne peut vous dire ce que fait votre conditionneur à 3 h du matin par équipe froide. Ce chiffre doit venir de vos propres instruments.
Nos propres spécifications de conditionneur prévoient un ajout de vapeur de 3 à 8 % en poids à 2 à 6 bars, ce qui correspond à cette physique : la valeur basse convient à une mouture chaude et humide, la valeur haute à une mouture sèche et froide. Ce chiffre n'est pas une consigne, c'est un résultat. Réglez le débit de vapeur qui apporte l'humidité cible à la filière, et laissez la température suivre.
Le plafond : ce que vous coûte une température élevée
Si 85 °C valent mieux que 74 °C pour la durabilité, pourquoi ne pas tourner à 95 °C ? Parce que la PDI n'est pas le seul résultat du procédé, et la littérature nutritionnelle est assez constante sur ce compromis.
Abdollahi et ses collaborateurs (Poultry Science, 2020) ont granuler des régimes de poulets de chair à base de blé à 60 °C et 90 °C. La PDI est passée de 80,8 % à 89,1 %, soit un gain de 10,3 points. Dans le même essai, le conditionnement à 90 °C a réduit la digestibilité iléale apparente de l'amidon, des matières grasses et du calcium, et les travaux antérieurs du même groupe ont mesuré une perte d'énergie métabolisable apparente d'environ 24 kcal/kg d'aliment pour chaque hausse de 10 °C de la température de conditionnement. Une autre étude de 2010 publiée dans British Poultry Science, testant 60, 75 et 90 °C, a constaté que la PDI s'améliorait avec la température dans les régimes à base de blé mais pas dans ceux à base de maïs, tandis que l'indice de consommation se dégradait aux températures plus élevées dans les deux cas.
Deux leçons en découlent. Premièrement, le gain de durabilité dû à la température est réel mais dépend de l'aliment : un régime maïs-soja riche en amidon y répond, un régime à base de blé y répond différemment, et un aliment de démarrage à forte teneur en lactosérum ne peut pas du tout être poussé. Deuxièmement, au-delà d'environ 85 à 90 °C, vous échangez de l'énergie digestible contre de la durabilité, et à un moment ce compromis cesse d'en valoir la peine. Un broyeur tournant à 95 °C pour atteindre un objectif de durabilité compense généralement un problème de formulation ou de broyage qu'il serait moins coûteux de corriger en amont.
Les données révèlent un effet secondaire utile : l'essai de 2020 a montré qu'un acidifiant liquide modifiait l'ampleur du gain de température. Sans acidifiant, passer de 60 °C à 90 °C apportait 17,2 points de PDI ; avec 7 g/kg d'acidifiant, le gain tombait à 6,6 points. Les additifs qui améliorent la liaison à basse température réduisent la quantité de chaleur nécessaire. C'est une voie moins coûteuse vers la durabilité que 10 °C de vapeur supplémentaires.
Le temps de rétention est une décision distincte de la température
Le temps de rétention est traité comme un réglage de qualité, et il l'est, mais un réglage lent. Le guide de Kansas State fixe l'objectif pour un régime typique maïs-soja à environ 30 à 45 secondes, et note qu'un temps de rétention plus long peut améliorer la qualité en augmentant l'absorption de chaleur et d'humidité tout en réduisant le débit du broyeur. Il note aussi les cas où un temps plus long est indiqué : les formulations plus sèches en bénéficient, les régimes très humides nécessitent une rétention plus courte, et une rétention plus longue à température plus basse permet aux particules d'absorber l'humidité plus uniformément.
Ce dernier point mérite d'être pris en compte dès la conception. Un passage de 90 secondes à 75 °C et un passage de 30 secondes à 88 °C permettent tous deux d'obtenir un mélange acceptable à la filière, mais ils agissent différemment sur les nutriments. Le passage long et plus frais ménage les ingrédients thermosensibles — lactosérum, enzymes, probiotiques, prémélanges de vitamines — tout en laissant à l'humidité le temps de pénétrer. C'est pourquoi les conditionneurs longue durée et les hygiéniseurs existent en tant que machines distinctes plutôt que sous la forme d'une unité mono-arbre plus grande : ils découplent le temps de séjour de la température, ce qu'un conditionneur court unique ne peut pas faire.
Notre gamme de conditionneurs se décline en configurations à un, deux et trois arbres, avec un temps de rétention réglable de 30 à 240 secondes, contrôlé par la vitesse des pales et les chicanes internes. L'extrémité à 240 secondes est destinée aux aliments pour l'aquaculture et aux formulations à haute teneur en fibres ; une ration de croissance pour volailles ne doit jamais y être traitée. Si vous dimensionnez une ligne, déterminez le temps de rétention à partir de la liste des rations, et non du tonnage.
La mesure du temps de rétention est simple et rarement effectuée. Les trois méthodes reconnues sont la méthode par charge ampèremétrique (arrêter l'alimentateur, chronométrer la chute de charge du broyeur), la méthode par traçage au maïs entier ou au colorant (ajouter un marqueur à l'alimentateur, prélever un échantillon à la trappe d'inspection) et la pesée du contenu du conditionneur en régime permanent. Chacune prend moins d'une heure et révèle généralement que la valeur nominale et la valeur réelle diffèrent de 30 % ou plus.
Le système vapeur détermine le résultat plus que le conditionneur lui-même
Un conditionneur est un récipient muni d'un arbre et de quelques buses. Ce qui le fait fonctionner ou échouer se trouve en amont : la qualité de la vapeur arrivant au point d'injection.
La vapeur humide est le défaut le plus courant. La vapeur chargée de gouttelettes d'eau entraînées apporte de l'humidité sans la chaleur latente correspondante : le mélange devient humide et froid, la filière patine et l'opérateur ouvre davantage la vanne pour compenser, ce qui aggrave la situation. La vapeur surchauffée échoue à l'inverse : elle doit perdre sa surchauffe avant de se condenser, si bien qu'elle chauffe le mélange de façon inégale et apporte un excès d'humidité insuffisant à la surface des particules. Le procédé a besoin de vapeur saturée sèche, et pour l'obtenir il faut un collecteur correctement dimensionné, un séparateur à proximité du broyeur, des purgesaux points bas et des lignes calorifugées assez longues pour poser problème si elles restent nues.
Le contrôle de la pression compte autant que la qualité. La température de conditionnement doit être réglée avec un détendeur de vapeur en amont et une vanne de régulation de débit au conditionneur, afin que les fluctuations de pression du collecteur ne se traduisent pas directement en variations du débit de vapeur. Nos conditionneurs sont spécifiés pour 2 à 6 bars au point d'injection, et chaque buse est réglable individuellement afin d'ajuster la répartition le long de l'arbre plutôt que de la deviner.
Les trois mesures qui rendent le système contrôlable sont la température et l'humidité du mélange avant le conditionneur, la température du mélange conditionné à la sortie et le débit de vapeur. Ajoutez-en une quatrième — la charge moteur de la presse à granulés — et vous visualisez l'effet lubrifiant en temps réel. Les usines qui se fient uniquement à la température de sortie contrôlent un résultat avec une vue à une variable d'un procédé à deux variables.
Consignes par type d'aliment
| Type d'aliment | Température de conditionnement | Humidité du mélange à la filière | Rétention | Cible PDI typique |
|---|---|---|---|---|
| Volaille croissance / finition (maïs-soja) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| Rations de nurserie / riches en lactosérum | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| Ruminants, haute teneur en fibres | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| Aliments pour l'aquaculture (coulants, granulés par extrusion) | 85–95 °C | 18–22 % | 90–180 s | 96–98 % (stabilité dans l'eau) |
Comment lire ce tableau : les températures des deux premières lignes proviennent du guide du Kansas State ; les plages pour l'aquaculture et les ruminants reflètent nos propres données de mise en service issues des lignes que nous avons construites, et ce sont des points de départ, non des limites. La colonne qui doit guider votre spécification est la rétention, pas la température, car c'est la rétention qui détermine le coût de l'équipement. Une usine qui inscrit quatre espèces aura besoin soit d'un conditionneur long à vitesse réglable, soit de deux conditionneurs.
Une mise en garde sur les cibles PDI : une cible de 96 % sur un aliment aquacole ne correspond pas à la même spécification qu'une cible de 96 % sur un aliment pour volailles, car la méthode d'essai et le mécanisme de défaillance diffèrent. La stabilité dans l'eau d'un aliment aquacole est un essai distinct de celui du tambour ISO 17831-1, et un granulé qui réussit l'un peut échouer à l'autre. Inscrivez la méthode d'essai dans le cahier des charges d'achat, pas seulement le chiffre.
Modes de défaillance que vous pouvez diagnostiquer depuis la salle de contrôle
| Symptôme | Cause la plus probable | Quoi vérifier en premier |
|---|---|---|
| Température de refroidissement atteinte, granulés mous et friables | Vapeur humide : humidité sans chaleur latente | Séparateur de vapeur et purges ; entraînement d'eau par la chaudière ; isolation du circuit |
| Colmatage du broyeur par temps froid uniquement | La charge de condensats augmente lorsque la température de la mouture baisse | Humidité de la mouture avant conditionnement ; débit de vapeur par tonne |
| PDI variable entre équipes pour une même formule | Temps de rétention dérivant avec le débit d'alimentation | Vitesse des palettes par rapport au débit d'alimentation ; accumulation dans le conditionneur |
| Usure de la filière en hausse, ampérage élevé, durabilité stable | Conditionnement insuffisant ; la vapeur n'atteint pas la face de la filière | Buse obstruée ; répartition le long de l'arbre ; pression de vapeur au broyeur |
| Granulés foncés, odeur de brûlé, baisse de la consommation d'aliment | Conditionnement excessif ou rétention trop longue | Temps de rétention réel (mesuré) ; consigne de température par rapport à la ration |
Ces cinq cas couvrent l'essentiel de ce que nous observons lors de la mise en service. Aucun ne nécessite de nouvel équipement. Tous exigent que quelqu'un connaisse l'humidité réelle, le temps de rétention réel et la qualité réelle de la vapeur ; c'est pourquoi une usine qui instrumente correctement son conditionneur résout généralement ses problèmes plus vite qu'une usine qui achète une presse plus grosse.
Ce qu'il faut spécifier à l'achat d'un conditionneur
Si vous ajoutez de la capacité de conditionnement ou remplacez un appareil, le cahier des charges qui vous garantit une bonne machine n'est pas le diamètre de la cuve. Ce sont les points suivants, dans cet ordre :
Liste des rations et plage de rétention cible, par espèce. Plage d'injection de vapeur en pourcentage massique pour l'humidité de mouture attendue. Pression de vapeur disponible au broyeur, et capacité de la chaudière à la maintenir. Type de conditionneur (simple, double, triple arbre) et entraînement de l'arbre par variateur de fréquence. Nombre de buses, leur emplacement et leur réglabilité. Isolation et bardage de la cuve et du circuit de vapeur. Instrumentation incluse : température de refroidissement, humidité de la mouture, débit de vapeur et signaux de charge moteur câblés à l'automate. Accès pour le nettoyage, car un conditionneur qui ne peut pas être ouvert sera nettoyé deux fois par an et dérivera le reste du temps.
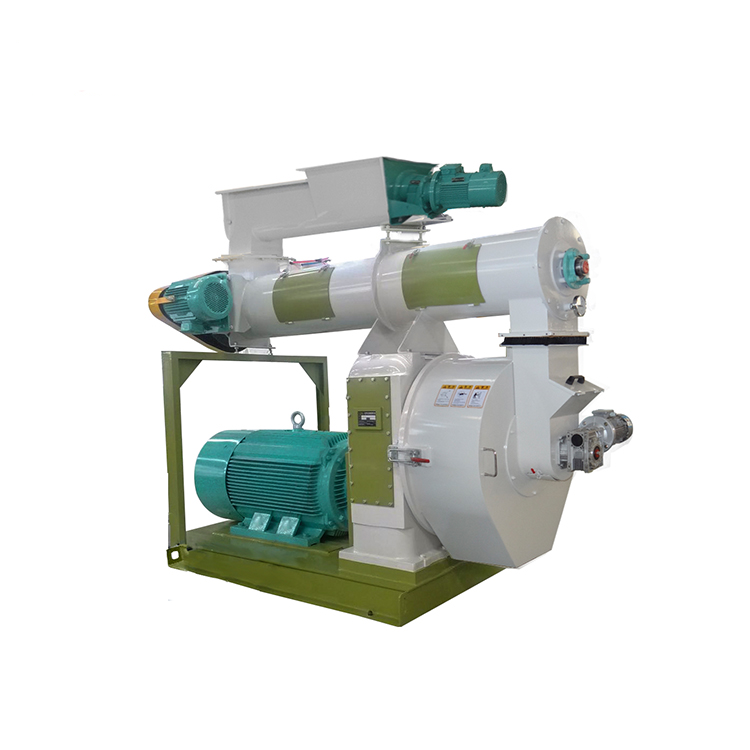
Deux autres décisions comptent en aval. Premièrement, la presse à granulés en sortie de conditionneur doit pouvoir utiliser la mouture conditionnée : une presse avec une filière usée et un entrefer de galets mal réglé gâchera un bon conditionnement. Deuxièmement, le refroidisseur en sortie de presse détermine l'humidité finale et le taux de fines, et un refroidisseur qui extrait trop d'humidité annulera une partie du gain de durabilité. Notre presse à granulés avec conditionneur est spécifié comme un ensemble doseur-conditionneur-presse assorti, précisément pour cette raison ; la gamme plus large gamme de machines à granulés pour aliments couvre le débit d'aliment composé de 5 à 15 t/h dont traite cet article, et le refroidisseur à contre-courant qui le suit doit être dimensionné sur le même débit et le même bilan d'humidité.
Pour une nouvelle ligne, la section de conditionnement ne peut pas être dimensionnée indépendamment du broyage. Un broyeur à marteaux produisant une large distribution granulométrique fournira une mouture qui se conditionne de façon irrégulière, et aucune quantité de vapeur n'y remédiera. C'est le même problème d'appariement que nous décrivons dans le guide de conception de ligne pour la biomasse, où la capacité du sécheur et celle de la presse doivent être équilibrées étape par étape. Les lignes d'aliment échouent de la même manière, avec l'humidité au lieu de la chaleur comme variable de couplage.
Points clés à retenir
Le conditionnement est une étape de préparation. C’est la filière qui assure l’essentiel de la gélatinisation de l’amidon ; le rôle du conditionneur est de fournir une mouture à la bonne température et au bon taux d’humidité, avec une surface ramollie.
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
Ce point se situe autour de 85 à 90 °C. Au-delà, les gains de PDI s’accompagnent de pertes mesurables de digestibilité de l’amidon, des matières grasses et du calcium, ainsi que d’une pénalité énergétique d’environ 24 kcal/kg par 10 °C dans les travaux publiés. Le type de régime modifie l’ampleur de ces deux effets.
C’est l’humidité, et non la température, qui encrasse les presses. Chaque hausse de température de 14 °C ajoute environ 1 % d’humidité ; ainsi, un démarrage hivernal avec une mouture à 4 °C et un démarrage estival avec une mouture à 32 °C produisent des humidités très différentes à la filière pour une même consigne. Une humidité totale supérieure à environ 18 % risque de provoquer un engorgement.
Le temps de rétention est une décision distincte de la température et doit être choisi selon la liste des régimes : 30 à 45 secondes pour un régime maïs-soja typique, plus long à des températures plus basses pour les formulations sensibles à la chaleur ou riches en fibres. Mesurez-le une fois avec un traceur ; les valeurs de plaque signalétique sont souvent erronées.
La plupart des problèmes de conditionnement sont des problèmes de circuit de vapeur. Une vapeur saturée sèche, un séparateur proche de la presse, des purges de pied de ligne piégées, des conduites isolées et un montage régulateur plus régulation de débit apporteront davantage à la durabilité qu’un conditionneur plus grand.