
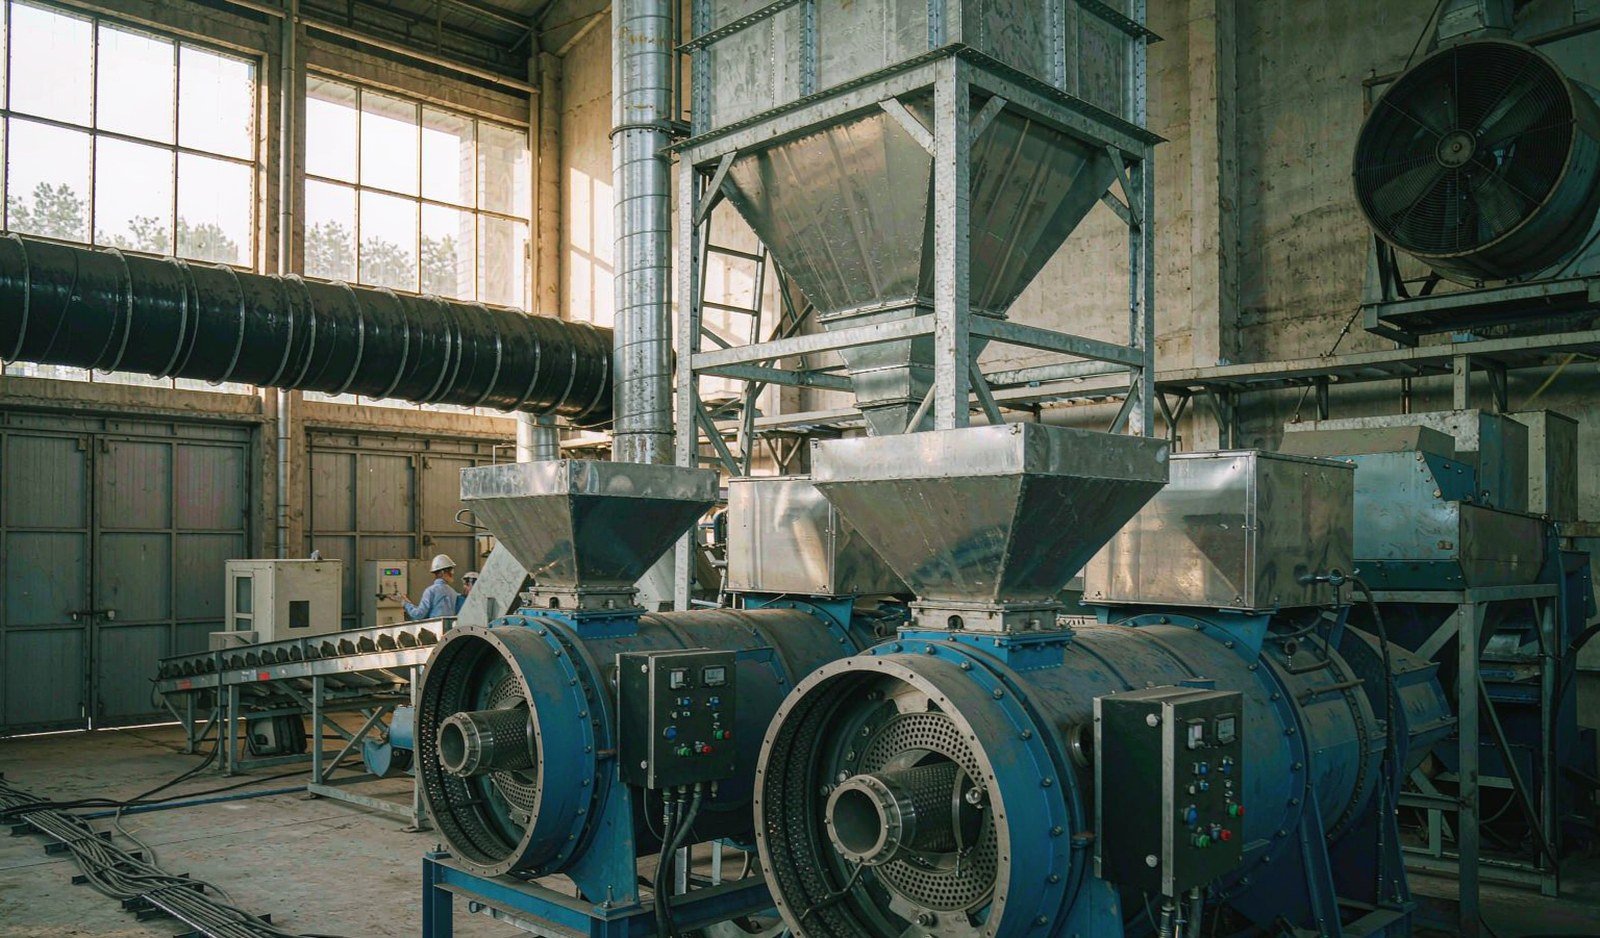
La fábrica de pienso de 5 t/h es el tamaño de referencia del sector del pienso compuesto. En el Agri-Food Outlook 2026 de Alltech, elaborado a partir de una encuesta a 38.837 fábricas de pienso en 142 países, la producción mundial de pienso alcanzó los 1.440 millones de toneladas en 2025, y solo el pienso para broiler representó algo más de 400 millones de toneladas — el segmento de una sola especie más grande del planeta. Una gran parte de ese tonelaje se fabrica en plantas exactamente de este tamaño, con una o dos líneas de peletizado que elaboran una fórmula para broiler o ponedoras para un grupo avícola integrado o una marca regional de pienso.
La mayoría de los problemas a los que nos llaman en proyectos de este tamaño no son fallos de máquinas. Son fallos de dimensionamiento: una fábrica especificada a partir de un tonelaje de catálogo que suponía una fórmula distinta, una humedad distinta o un número distinto de horas de funcionamiento que las que el comprador realmente opera. Este artículo explica cómo se monta realmente una fábrica de pienso avícola de 5 t/h — el equilibrio de capacidades, las decisiones de equipos, la distribución y los costes de explotación — tal como la dimensionamos cuando un proyecto pasa por nuestro propio departamento de ingeniería.
Empiece por el contrato de venta, no por la lista de máquinas
El primer error en los proyectos de fábricas de pienso es comprar “una pelletera de 5 t/h” y tratar todo lo demás como un accesorio. El punto de partida correcto es un objetivo de tonelaje que pueda defender sobre el papel, y procede de tres cifras que debería conocer antes de hablar con cualquier proveedor:
Cuánto pienso debe producir al año. Si abastece sus propias granjas, multiplique el tamaño del lote, la colocación ajustada por mortalidad, la conversión alimenticia y los días de alimentación. Si vende comercialmente, es su volumen contratado más el crecimiento que espera en dos años — porque añadir una segunda pelletera más adelante es mucho más disruptivo que comprar los silos y elevadores correctos desde el primer día.
Cuántas horas al día funcionará realmente la planta. Una línea de 5 t/h en un turno de ocho horas produce aproximadamente 40 toneladas al día y unas 12.000 toneladas en 300 días laborables. El mismo equipo en un régimen de doble turno de 20 horas produce alrededor de 30.000 toneladas de capacidad nominal, y algo cercano a 25.000–26.000 toneladas una vez que se tiene en cuenta la disponibilidad normal. Esa diferencia decide si la planta se amortiza con el consumo de su propia granja o necesita ventas externas para alcanzar el punto de equilibrio.
Contra qué se mide “5 t/h”. Una pelletera con una capacidad nominal de 5 t/h lo está sobre un diámetro de matriz y un tamaño de orificio específicos, una fórmula específica, una temperatura de acondicionamiento específica y, normalmente, una humedad específica de la harina. Nuestra propia pelletera de pienso para aves y ganado ficha técnica indica una producción para broiler de 8–25 t/h en toda la gama de bastidores con matrices de 3,0–4,5 mm a 15–17% de humedad de la harina — un rango, no una promesa, porque la fórmula cambia la cifra. Una fórmula de ponedoras con alto contenido en fibra y poca grasa añadida puede reducir la producción con la misma matriz en un tercio. Cuando compare cotizaciones, pregunte a cada proveedor qué matriz y qué fórmula asume su cifra. Si no pueden responder, su cifra es una cifra de catálogo.
El equilibrio de capacidades desde la recepción hasta el ensacado
Una fábrica de pienso es una cadena de máquinas, y la cadena funciona a la velocidad de su eslabón más lento con su material más difícil. Así que el ejercicio de diseño consiste en dimensionar cada etapa para que deje pasar 5 toneladas por hora de forma continua — con margen donde el material es difícil. La tabla siguiente muestra la base de dimensionamiento que utilizamos en una línea típica para broiler de 5 t/h, y la razón por la que cada etapa no es simplemente “5 t/h”.
| Etapa | Base de diseño en una línea de 5 t/h | Por qué no es simplemente “5 t/h” |
|---|---|---|
| Recepción y limpieza | Capacidad de admisión de 10–15 t/h | Los camiones llegan por lotes; la fosa y el limpiador deben absorber una entrega con la suficiente rapidez para que el siguiente vehículo no haga cola en la carretera |
| Molienda | Dimensionada para la criba más fina que realmente vaya a usar, no para la media | El rendimiento cae abruptamente a medida que la molienda se hace más fina; véanse los datos de tamaño de partícula a continuación |
| Dosificación y mezcla | Lotes de 500 kg en un ciclo completo de 3,5–4 minutos, aproximadamente 7–8 t/h | La mezcladora trabaja por lotes frente a una prensa continua, por lo que una tolva de regulación sobre la peletizadora absorbe la diferencia |
| Peletización | 5 t/h con la matriz y la fórmula especificadas | Depende de la matriz; un orificio más fino o una fórmula más dura modifica la cifra, por lo que la matriz debe incluirse en el contrato de compra |
| Enfriamiento y cribado | Igualada a la capacidad de peletización o superior a ella | Los pellets calientes deben enfriarse hasta cerca de la temperatura ambiente antes del almacenamiento; un enfriador de tamaño insuficiente limita la prensa por grande que sea |
| Ensacado | Dimensionado para que la línea de ensacado nunca obligue a detener la peletizadora | Un ensacadora atascada provoca en minutos un retroceso en el cribador, luego en el enfriador y luego en la prensa |
Dos puntos de esa tabla merecen párrafos propios, porque es donde más a menudo fallan los proyectos nuevos.
La tolva de regulación entre la mezcla y la peletización no es un almacenamiento opcional: es el colchón que permite que un proceso por lotes alimente a un proceso continuo. Si la tolva es pequeña, el ciclo de la mezcladora somete al alimentador de la peletizadora a alternancias de exceso y escasez, y las oscilaciones de amperaje acortan la vida de la matriz y de los rodillos. Si es lo bastante grande para contener de diez a quince minutos de producción, la prensa se estabiliza en una carga constante y todo lo que está aguas abajo resulta más fácil de controlar.
Y el enfriador es donde muchos presupuestos ajustados ahorran dinero en silencio. Los pellets salen calientes y blandos de la matriz; un enfriador a contracorriente los lleva a una temperatura cercana a la ambiente y los endurece al secar la humedad superficial que añadió el vapor. Un enfriador de tamaño inferior al de la prensa parece correcto el día de la puesta en marcha y se convierte en el techo permanente de la planta en un mes.
La molienda determina su factura eléctrica antes que la peletización
La molienda parece una compra de producto básico, y no lo es en absoluto. Los clásicos datos de la Universidad Estatal de Kansas sobre la molienda de maíz, publicados por Wondra y colaboradores y resumidos en el recurso Iowa State Pork Information Gateway sobre procesamiento de piensos, muestran con exactitud cuán pronunciado es el costo de la finura:
| Tamaño de partícula del maíz | Energía de molienda | Producción de molienda |
|---|---|---|
| 1.000 µm | 2,42 kWh/t | 3,00 t/h |
| 800 µm | 2,78 kWh/t | 3,00 t/h |
| 600 µm | 3,46 kWh/t | 2,85 t/h |
| 400 µm | 7,35 kWh/t | 1,43 t/h |
Basta leer esa tabla una vez para que la regla de diseño salte a la vista: especifique la molienda a partir del requisito del nutricionista, no de un instinto general de que más fino es mejor. La misma fuente señala que moler más grueso que el objetivo cuesta eficiencia alimenticia —aproximadamente de 1,2 a 1,4 % por cada 100 µm por encima de 700 µm en estudios con cerdos—, pero moler más fino que la especificación consume electricidad y capacidad sin ningún retorno. El trabajo comercial posterior de K-State sobre configuraciones de molinos de rodillos, publicado en el boletín de extensión de Ciencias Animales de Kansas State, encontró el mismo patrón desde la dirección opuesta: la configuración de molienda más fina costó la mayor electricidad por tonelada y no aportó ningún beneficio de eficiencia alimenticia en ese ensayo con cerdos de engorde. El objetivo debe figurar en el plano, y el molino de martillos se dimensiona según la criba más fina que ese objetivo requiera.
Las cifras de laboratorio anteriores miden solo el molino. En una máquina instalada, el panorama incluye el alimentador, el aire de asistencia y la potencia en vacío, y por eso nuestras gamas de molinos de martillos fichas técnicas indican de 9 a 14 kWh/t en aplicaciones reales de alimentación, en una banda de caudal de 5 a 15 t/h sobre el bastidor YHM68 —con aberturas de criba de 1,0 a 8,0 mm para que la misma máquina pueda servir tanto una fórmula láctea gruesa como una fina para broilers—. La cifra que debe compararse entre cotizaciones no son los kilovatios del motor, sino los kilovatios-hora por tonelada con un tamaño de criba que realmente vaya a utilizarse.
Mezcla: coeficiente de variación y disciplina de lotes
La calidad de mezcla es invisible en el saco y visible en el lote de aves. El sector la mide como el coeficiente de variación (CV) de un trazador entre muestras de un mismo lote, y los objetivos prácticos están bien establecidos: las adiciones de un solo ingrediente, como medicamentos, enzimas y vitaminas, exigen la uniformidad más estricta, porque un CV deficiente se traduce en que parte del lote no recibe nada del aditivo y otra parte recibe varias dosis.
Dos detalles de la máquina determinan la mayor parte de la diferencia entre una mezcladora que mantiene un CV bajo y otra que se desvía. El primero es la holgura entre paletas y carcasa: nuestra mezcladora de paletas de doble eje ficha técnica indica una holgura de 2 mm o menos y un residuo de descarga inferior al 0,1 %, y ambas cifras importan: las holguras grandes dejan pasar material sin mezclar junto a las paletas, y el arrastre residual traslada medicamento de un lote al siguiente. El segundo es la disciplina del tiempo de ciclo: en el caso documentado en nuestra ficha técnica, la modernización de un productor de piensos redujo el CV del 12 % al 4,5 % y a la vez recortó el ciclo de lote de seis minutos a tres y medio, que es la combinación que realmente compensa: uniformidad y tonelaje con la misma máquina.
Si sus fórmulas incluyen ingredientes líquidos —melaza, aceite, enzimas—, la mezcladora es también donde entran, y el sistema de adición necesita su propia especificación de precisión. Una adición de aceite del 1 % que oscila entre el 0,5 % y el 1,5 % es a la vez un problema de calidad del pellet, de polvo y de nutrición.
Peletizado y enfriamiento: donde se decide la placa de características
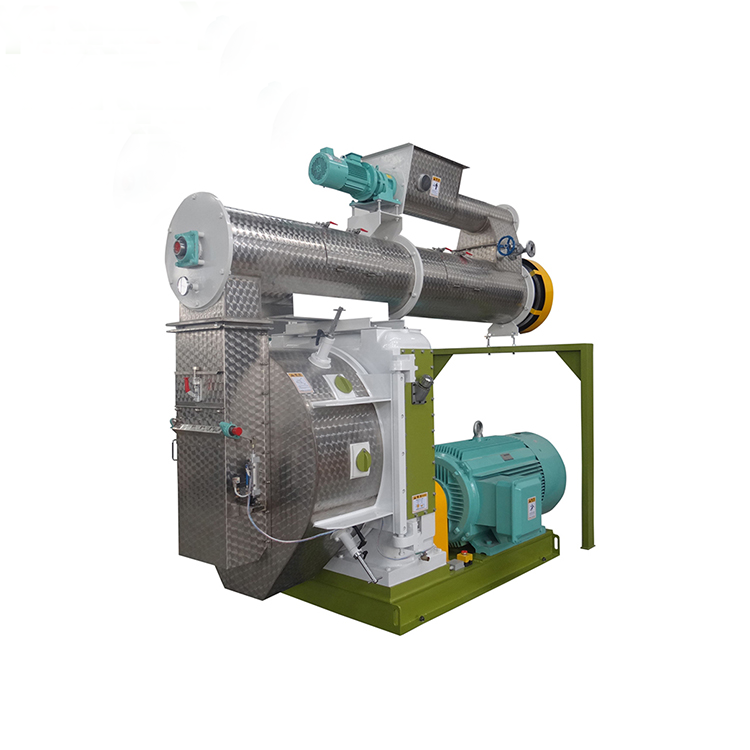
Todo lo que está aguas arriba existe para alimentar a la prensa, y la prensa premia la consistencia más que cualquier otra máquina de la línea. Según nuestra ficha técnica, el peletizado de piensos consume de 12 a 25 kWh/t de energía específica en todo el rango de trabajo, con una adición de vapor del 4 al 10 % a 3–8 bar y temperaturas de harina de 75–95 °C antes de la matriz. El vapor no es un lujo en una línea de aves: gelatiniza el almidón, ablanda la matriz proteica y eleva la durabilidad del pellet, y por eso el sistema de vapor —caldera, tuberías, purgadores y el propio acondicionador— merece la misma atención de ingeniería que la prensa. Cubrimos el mecanismo y las temperaturas en detalle en nuestra guía de acondicionamiento con vapor, así que aquí basta decir: incluya el consumo de vapor (45–85 kg/t según nuestra ficha técnica) en el plan de servicios, porque la caldera es un coste de explotación real que las cotizaciones de presupuesto suelen omitir.
La calidad del pellet en una línea de aves se mide como índice de durabilidad del pellet (PDI) y como la fracción de finos que las aves dejan realmente en el comedero. Nuestra ficha técnica indica una banda de PDI de trabajo del 90 al 97 % y finos por debajo del 5 % en producción con matrices y rodillos correctamente ajustados. Ambas cifras varían con la especificación de la matriz, la separación de los rodillos y el enfriamiento, y se desvían cuando se descuida cualquiera de los tres. El consejo práctico para una planta nueva: incluya el PDI objetivo y el método de ensayo en el contrato de compra, y añada una comprobación por tamizado a la rutina diaria, porque la durabilidad perdida en la prensa no se recupera en el saco.
Decisiones de distribución que no se pueden corregir una vez vertido el hormigón
El equipo se puede cambiar en una semana; un edificio, no. Cuatro decisiones de distribución merecen la mayor parte del tiempo de diseño.
Configuración vertical frente a horizontal. Una distribución en torre permite que el material caiga por gravedad entre etapas y cuesta menos energía de transporte, pero requiere altura libre y un edificio más alto. Una distribución horizontal encaja en una nave baja y cuesta más elevadores. En una línea de 5 t/h, ambas funcionan; lo que no funciona es una mezcla no planificada, en la que el material zigzaguea por cuatro elevaciones evitables. Cuente las elevaciones desde el principio: cada una es un motor, una esclusa, un punto de polvo y un elemento de mantenimiento durante los próximos veinte años. Nuestra guía de dimensionamiento de elevadores de cangilones explica cómo se especifican esos elevadores.
Almacenamiento de materias primas. El maíz con un 14 % de humedad se conserva; el maíz con un 16 % se apelmaza y se estropea. La decisión sobre el ensilado —cuántos días de consumo almacenan los silos y si tienen aireación— es una decisión climática y corresponde a la fase de distribución. Una planta que recibe grano más húmedo de lo que asumió su capacidad de secado (o de mezcla) secará con un coste adicional o empujará maíz húmedo a la prensa y se preguntará por qué se deshacen los pellets.
Puntos de recogida de polvo. La aspiración en la recepción, en el molino de martillos, en la descarga del enfriador y en el ensacado no es un lujo; es lo que mantiene la planta lo bastante limpia para superar una auditoría de cliente y mantener contento al equipo de mantenimiento. Especificamos filtros de impulsos en esos cuatro puntos como estándar en las líneas de pienso, y los trazados de conductos se dibujan antes de pedir el acero, no después.
Previsión de ampliación. Deje una crujía de espacio en el suelo y una posición libre de armario eléctrico. Las líneas que crecen de 5 a 8 t/h casi siempre lo hacen añadiendo una segunda prensa y mejorando la molienda, y el coste de ese camino se reduce a la mitad cuando el edificio ya lo permite.

Cuánto cuesta operar la planta por tonelada
Las conversaciones sobre costes de operación en este sector fallan porque la gente compara el precio de capital de un presupuesto y se olvida del contador. Los dos grandes consumidores eléctricos son la molienda y el peletizado, y su aritmética es sencilla. Usando las bandas de las fichas técnicas anteriores: molienda a 9–14 kWh/t y peletizado a 12–25 kWh/t da aproximadamente 21–39 kWh/t entre los dos usuarios principales, antes de auxiliares como aspiración, aire comprimido, transporte e iluminación; pongamos 25–40 kWh/t de electricidad total de planta como banda de trabajo realista.
Lo que eso significa en dinero depende enteramente de su tarifa, y la dispersión entre los países de nuestros clientes es enorme. A 0,05 US$/kWh, la electricidad de una tonelada de pienso cuesta 1,25–2,00 US$; a 0,15 US$/kWh son 3,75–6,00 US$. En una planta de 25.000 t/año, la diferencia entre un molino de martillos bien dimensionado que consume 10 kWh/t y uno mal especificado que consume 14 kWh/t es de 100.000 kWh al año: entre 5.000 y 15.000 US$ anuales solo en esa máquina, cada año, durante toda la vida de la planta. Por eso el dato de energía específica debe figurar en el pedido, junto al dato de capacidad.
El segundo coste variable es el combustible de la caldera que produce el vapor. A 45–85 kg de vapor por tonelada, la eficiencia de la caldera y el precio local del combustible influyen en el coste por tonelada más de lo que la mayoría espera, y la decisión de combustible (cáscara, residuos de madera, diésel, gas, electricidad) debe tomarse con la misma aritmética que la tarifa eléctrica anterior, usando precios de su propio mercado y no las suposiciones del proveedor.
Otra partida que nunca aparece en un presupuesto pero siempre aparece en el libro de cuentas: el consumo de matrices y rodillos. Las matrices son consumibles, y su vida útil depende de la abrasividad de la fórmula, la calidad del acondicionamiento y los hábitos del operario al parar. Un proveedor que puede cotizar la vida útil de la matriz con una fórmula determinada —y suministrar matrices de repuesto con un plazo de entrega establecido— vale más que uno que sea 2.000 US$ más barato en la máquina.
Qué enviar a un proveedor antes de pedir precio
Un presupuesto vale lo que vale la información que hay detrás. Cuando los compradores nos envían los datos de la tabla siguiente, la lista de máquinas que devolvemos encaja a la primera; cuando solo envían «planta de pienso para aves de 5 t/h, mejor precio», el ciclo de correcciones se lleva semanas. Úsela como su propia lista de verificación previa al presupuesto.
| Información | Por qué cambia el diseño |
|---|---|
| Tonelaje objetivo por año y régimen de turnos | Determina la utilización, el tamaño de las tolvas de regulación y si una o dos prensas son rentables |
| Fórmulas: especie, fase, porcentajes de materias primas | Fija el tamaño de matriz, la relación de compresión, la temperatura de acondicionamiento y el objetivo de molienda |
| Rango de humedad de las materias primas a lo largo del año | Determina la previsión de secado o mezcla, la aireación de silos y el dimensionamiento del enfriador |
| Diámetro de pélet y durabilidad objetivo (PDI) | La especificación de la matriz y la prueba de aceptación dependen de estos dos números |
| Suministro eléctrico local (tensión, frecuencia, estabilidad) | Configuración del motor y del armario de control; las redes inestables requieren arranques suaves o variadores de frecuencia |
| Emplazamiento: dimensiones del edificio, nivel del suelo, altitud | Distribución, alturas de elevadores y —por encima de unos 1.000 m— reducción de potencia de motores y ventiladores |
| Requisito de ensacado (sacos, peso, idioma de la etiqueta cosida) | Determina la línea de envasado y si se necesita una segunda pesadora para bolsas de venta al por menor |
| Expectativa de repuestos | Matrices, rodillos, tamices y correas a mantener en planta; plazos de entrega a su puerto |
Instalación, puesta en marcha y los tres primeros meses
Entre el contrato de compra y un molino funcionando a plena capacidad hay una fase que los presupuestos de proyecto suelen subestimar: la instalación y la puesta en marcha. En una línea de 5 t/h, el alcance mecánico comprende una estructura de acero o una nave baja, una bancada de hormigón por cada máquina principal y varios cientos de metros de transporte y conductos. El equipo llega en contenedores a lo largo de varias semanas, y las obras en el sitio —bancadas, zanjas de cables, la sala eléctrica, la línea de aire comprimido— deberían estar terminadas antes de abrir el primer contenedor, porque el calendario del equipo de instalación es el más caro del proyecto.
Planifique tres roles para el período de puesta en marcha, aunque después la planta funcione con menos personas: un operador de molino que se hará cargo del proceso, un electricista o técnico de instrumentación que se hará cargo del armario de control y del registro de fallos, y un mecánico de mantenimiento que se hará cargo de las matrices, las cribas y los rodamientos. Los proveedores aportan un ingeniero de puesta en marcha, pero quienes se quedan después de que se marche son los que deciden si la planta mantiene 5 t/h o vuelve a 4,2.
Los tres primeros meses tienen su propio ritmo, y conviene dejarlo por escrito en el plan del proyecto. Las primeras semanas se trabaja con tonelaje reducido mientras se asientan las matrices, se prueban las fórmulas y se ajusta el sistema de vapor; perseguir la capacidad nominal en la primera semana es la forma de arruinar matrices nuevas. Luego llega el primer cambio de matriz, donde la cuadrilla conoce el tiempo real de cambio y donde la matriz de repuesto en el estante justifica su lugar. Y hacia el tercer mes, la planta produce sus primeras cifras honestas: toneladas por turno, kWh por tonelada en su propio contador, vapor por tonelada en su propia caldera, PDI en su propio probador. Anótelas. Se convierten en la línea base de toda decisión posterior de mantenimiento y eficiencia, y son las cifras que debe comparar con los rangos de la ficha técnica de las tablas anteriores, no para pillar al proveedor, sino para ver qué etapa de su propia línea se está desviando primero.
Un último punto de la puesta en marcha que las fábricas de piensos en climas cálidos y húmedos deben planificar deliberadamente: la condensación y el moho en los silos y en la toma de aire del enfriador durante la temporada de lluvias. La planta que funcionó perfectamente en la puesta en marcha de la estación seca puede criar moho entre el enfriador y el saco en agosto. Si su clima tiene monzón, pida que las provisiones de ventilación y aireación se dimensionen para el mes húmedo, no para el mes de la puesta en marcha.
Conclusión
Una fábrica de pienso para aves de 5 t/h es un tipo de planta sencillo y bien conocido, y precisamente por eso los fallos son tan evitables. Los proyectos que alcanzan la capacidad nominal comparten cuatro hábitos.
Dimensionan a partir de un objetivo de tonelaje y una fórmula, no de un número de catálogo, y ponen la especificación de la matriz y la prueba de aceptación en el contrato. Equilibran la línea etapa por etapa, aceptando que el molino de martillos, el ciclo de la mezcladora, la prensa y el enfriador tienen cada uno su propia lógica de dimensionamiento. Tratan la molienda y el vapor como costes operativos con cifras asociadas —9–14 kWh/t y 45–85 kg/t en nuestras fichas técnicas, que conviene verificar con su propio contador desde la primera semana—. Y toman las decisiones inmutables —alturas de elevación, puntos de polvo, capacidad de silos, espacio de ampliación— mientras el diseño sigue siendo un plano.
Si está preparando un proyecto de esta escala, envíenos los puntos de la lista de verificación anteriores y le devolveremos una lista de máquinas con el equilibrio de capacidades calculado para su fórmula y su régimen de turnos, en lugar de una página de catálogo genérica.