
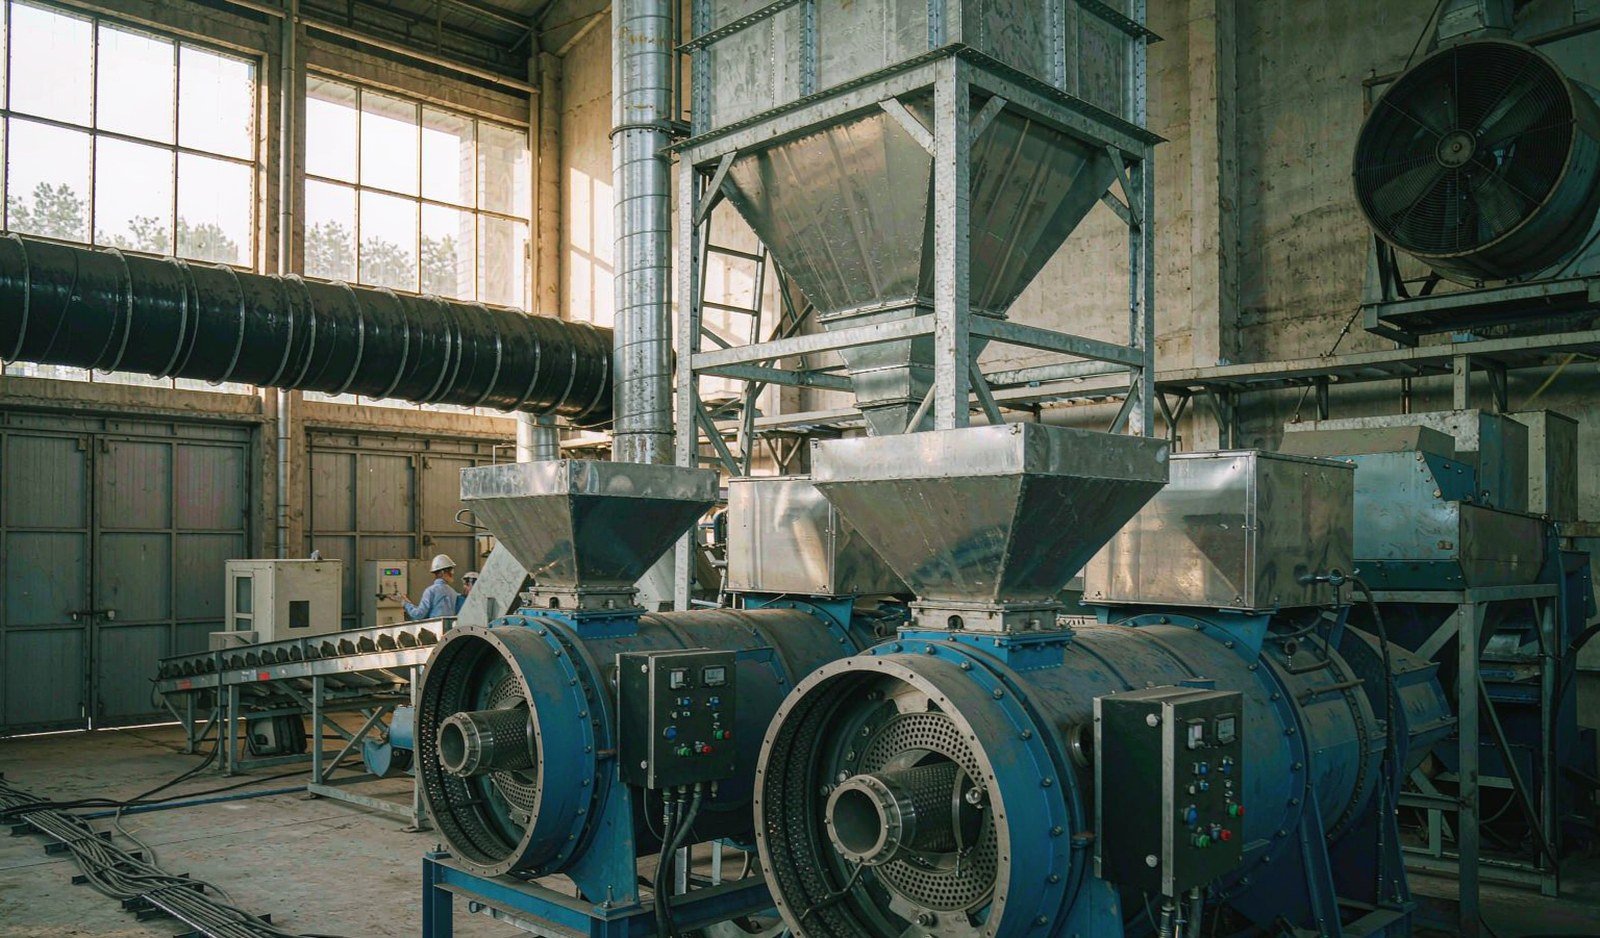
L'usine d'aliments de 5 t/h est la taille de référence de l'industrie des aliments composés. Selon l'Agri-Food Outlook 2026 d'Alltech, établi à partir d'une enquête portant sur 38 837 usines d'aliments dans 142 pays, la production mondiale d'aliments a atteint 1,44 milliard de tonnes en 2025, et l'aliment pour poulets de chair en représentait à lui seul un peu plus de 400 millions de tonnes — le plus grand segment par espèce de la planète. Une grande part de ce tonnage est produite dans des usines exactement de cette taille, une ou deux lignes de granulation tournant sur une formule poulet de chair ou poule pondeuse pour un groupe d'élevage intégré ou une marque d'aliments régionale.
La plupart des problèmes pour lesquels on nous appelle sur des projets de cette envergure ne sont pas des défaillances de machines. Ce sont des erreurs de dimensionnement : une usine définie à partir d'un tonnage de catalogue qui supposait une autre formule, une autre humidité ou un autre nombre d'heures de fonctionnement que ce que l'acheteur utilise réellement. Cet article détaille comment une usine d'aliments pour volailles de 5 t/h est réellement assemblée — l'équilibre des capacités, les choix d'équipements, l'implantation et les coûts d'exploitation — de la manière dont nous la dimensionnons lorsqu'un projet passe par notre propre bureau d'études.
Partir du contrat de vente, pas de la liste des machines
La première erreur dans les projets d'usines d'aliments est d'acheter « une presse à granulés de 5 t/h » et de considérer tout le reste comme des accessoires. Le bon point de départ est un objectif de tonnage que vous pouvez défendre sur le papier, et il découle de trois chiffres que vous devez connaître avant de parler à un fournisseur :
La quantité d'aliments que vous devez produire par an. Si vous approvisionnez vos propres élevages, multipliez la taille du cheptel, la mise en place corrigée de la mortalité, l'indice de consommation et les jours d'alimentation. Si vous vendez dans le commerce, c'est votre volume contractuel plus la croissance attendue d'ici deux ans — car ajouter une seconde presse à granulés plus tard est bien plus perturbateur que d'acheter les bons silos et élévateurs dès le premier jour.
Le nombre d'heures par jour pendant lesquelles l'usine tournera réellement. Une ligne de 5 t/h sur une seule équipe de huit heures produit environ 40 tonnes par jour et environ 12 000 tonnes sur 300 jours ouvrables. Le même équipement sur un horaire de 20 heures en double équipe produit environ 30 000 tonnes de capacité nominale, et quelque chose proche de 25 000 à 26 000 tonnes une fois prise en compte la disponibilité normale. Cette différence décide si l'usine s'amortit sur votre propre consommation d'élevage ou si elle a besoin de ventes externes pour atteindre son seuil de rentabilité.
Ce à quoi correspondent les « 5 t/h ». Une presse à granulés annoncée à 5 t/h l'est pour un diamètre de filière et une taille de trou donnés, une formule donnée, une température de conditionnement donnée et, généralement, une humidité de mouture donnée. Notre propre presse à granulés pour aliments de volailles et de bétail fiche technique annonce une production pour poulets de chair de 8 à 25 t/h selon la gamme de châssis, sur des filières de 3,0 à 4,5 mm avec 15 à 17 % d'humidité de mouture — une plage, pas une promesse, car la formule fait varier le chiffre. Une formule pour pondeuses à forte teneur en fibres et peu enrichie en matières grasses peut réduire la production sur la même filière d'un tiers. Lorsque vous comparez des devis, demandez à chaque fournisseur sur quelle filière et quelle formule repose son chiffre. S'il ne peut pas répondre, son chiffre est un chiffre de catalogue.
L'équilibre des capacités de la réception à l'ensachage
Une usine d'aliments est une chaîne de machines, et la chaîne avance à la vitesse de son maillon le plus lent avec la matière la plus difficile. L'exercice de conception consiste donc à dimensionner chaque étape pour laisser passer 5 tonnes par heure en continu — avec une marge là où la matière est difficile. Le tableau ci-dessous présente la base de dimensionnement que nous utilisons sur une ligne poulet de chair type de 5 t/h, et la raison pour laquelle chaque étape n'est pas simplement « 5 t/h ».
| Étape | Base de conception d'une ligne de 5 t/h | Pourquoi ce n'est pas simplement « 5 t/h » |
|---|---|---|
| Réception et nettoyage | Capacité d'admission de 10 à 15 t/h | Les camions arrivent par lots ; la fosse et le nettoyeur doivent absorber une livraison assez vite pour que le véhicule suivant ne fasse pas la queue sur la route |
| Broyage | Dimensionné pour la maille la plus fine que vous utiliserez réellement, pas la maille moyenne | Le débit chute fortement à mesure que la mouture s'affine ; voir les données de granulométrie ci-dessous |
| Dosage et mélange | Lots de 500 kg sur un cycle complet de 3,5 à 4 minutes, soit environ 7 à 8 t/h | Le mélangeur fonctionne par lots face à une presse continue, de sorte qu'un silo tampon au-dessus de la presse à granulés absorbe la différence |
| Granulation | 5 t/h sur la filière et la formule spécifiées | Spécifique à la filière ; un trou plus fin ou une formule plus dure modifie la valeur, c'est pourquoi la filière doit figurer dans le contrat d'achat |
| Refroidissement et criblage | Dimensionné pour la capacité de granulation ou au-delà | Les granulés chauds doivent être refroidis à une température proche de l'ambiante avant stockage ; un refroidisseur sous-dimensionné bride la presse, quelle que soit sa taille |
| Mise en sacs | Dimensionnée pour que la ligne d'ensachage n'impose jamais un arrêt de la presse à granulés | Un ensacheur bloqué remonte jusqu'au cribleur, puis au refroidisseur, puis à la presse en quelques minutes |
Deux points de ce tableau méritent leurs propres paragraphes, car c'est là que les nouveaux projets se trompent le plus souvent.
Le silo tampon entre le mélange et la granulation n'est pas un stockage facultatif : c'est la réserve qui permet à un procédé discontinu d'alimenter un procédé continu. S'il est petit, le cycle du mélangeur soumet l'alimentateur de la presse à granulés à des alternances d'engorgement et de disette, et les variations d'ampérage raccourcissent la durée de vie des filières et des galets. S'il peut contenir dix à quinze minutes de production, la presse se stabilise à une charge régulière et tout ce qui se trouve en aval devient plus facile à contrôler.
Et c'est sur le refroidisseur que beaucoup de devis économiques font discrètement des économies. Les granulés sortent chauds et mous de la filière ; un refroidisseur refroidisseur à contre-courant les amène à une température proche de l'ambiante et les durcit en séchant l'humidité de surface apportée par la vapeur. Un refroidisseur dimensionné en dessous de la presse semble convenir le jour de la mise en service et devient le plafond permanent de l'usine en un mois.
Le broyage détermine votre facture d'électricité avant même la granulation
Le broyage ressemble à un achat de commodité, et c'est tout le contraire. Les données classiques de l'Université d'État du Kansas sur le broyage du maïs, publiées par Wondra et ses collègues et résumées dans le Ressource sur la transformation des aliments du portail d'information sur le porc de l'État de l'Iowa, montrent exactement à quel point le coût de la finesse est élevé :
| Granulométrie du maïs | Énergie de broyage | Production de broyage |
|---|---|---|
| 1 000 µm | 2,42 kWh/t | 3,00 t/h |
| 800 µm | 2,78 kWh/t | 3,00 t/h |
| 600 µm | 3,46 kWh/t | 2,85 t/h |
| 400 µm | 7,35 kWh/t | 1,43 t/h |
Il suffit de lire ce tableau une fois pour que la règle de conception devienne évidente : définir la mouture à partir de l'exigence du nutritionniste, et non d'un instinct général voulant que plus fin soit meilleur. La même source note qu'une mouture plus grossière que la cible coûte en efficacité alimentaire — environ 1,2 à 1,4 % par 100 µm au-delà de 700 µm dans les études porcines — mais une mouture plus fine que la spécification consomme de l'électricité et du débit sans aucun retour. Les travaux commerciaux ultérieurs de la K-State sur les configurations de broyeurs à rouleaux, publiés dans le bulletin d'extension du Kansas State Animal Sciences, ont retrouvé le même schéma sous l'angle inverse : la configuration la plus fine coûtait le plus d'électricité par tonne et n'apportait aucun bénéfice d'efficacité alimentaire dans cet essai sur porcs à l'engraissement. La cible figure sur le plan, et le broyeur à marteaux est dimensionné selon la grille la plus fine exigée par cette cible.
Les chiffres de laboratoire ci-dessus mesurent le broyeur seul. Sur une machine installée, le tableau inclut l'alimentateur, l'assistance pneumatique et la puissance à vide ; c'est pourquoi nos fiches techniques de la gamme de broyeurs à marteaux indiquent 9 à 14 kWh/t en applications réelles d'aliment, sur une plage de débit de 5 à 15 t/h sur le châssis YHM68 — avec des ouvertures de grille de 1,0 à 8,0 mm, afin qu'une même machine puisse servir aussi bien une formule laitière grossière qu'une formule volaille fine. Le chiffre à comparer entre les devis n'est pas la puissance du moteur en kilowatts, mais les kilowattheures par tonne pour une taille de grille que vous comptez réellement utiliser.
Mélange : coefficient de variation et discipline des lots
La qualité du mélange est invisible dans le sac et visible dans le troupeau. L'industrie la mesure par le coefficient de variation (CV) d'un traceur sur des échantillons d'un même lot, et les cibles pratiques sont bien établies : les ajouts d'un seul ingrédient tels que médicaments, enzymes et vitamines exigent l'uniformité la plus stricte, car un mauvais CV se traduit par une partie du troupeau qui ne reçoit aucun additif et une autre qui en reçoit plusieurs doses.
Deux détails de la machine déterminent l'essentiel de la différence entre un mélangeur qui maintient un faible CV et un mélangeur qui dérive. Le premier est le jeu entre les pales et la cuve : notre mélangeur à pales à double arbre fiche technique indique un jeu de 2 mm ou moins et un résidu de vidange inférieur à 0,1 %, et ces deux chiffres comptent — des jeux importants laissent du produit non mélangé passer à côté des pales, et le report résiduel transfère des médicaments d'un lot au suivant. Le second est la discipline du temps de cycle : dans le cas documenté sur notre fiche technique, la rénovation d'un fabricant d'aliment a ramené le CV de 12 % à 4,5 % tout en réduisant le cycle d'un lot de six à trois minutes et demie, soit la combinaison qui paie réellement — uniformité et tonnage avec la même machine.
Si vos formules comprennent des ingrédients liquides — mélasse, huile, enzymes — le mélangeur est aussi le point où ils entrent, et le système d'ajout doit avoir sa propre spécification de précision. Un ajout d'huile de 1 % qui oscille entre 0,5 % et 1,5 % est à la fois un problème de qualité des granulés, de poussière et de nutrition.
Granulation et refroidissement : où la capacité nominale se décide
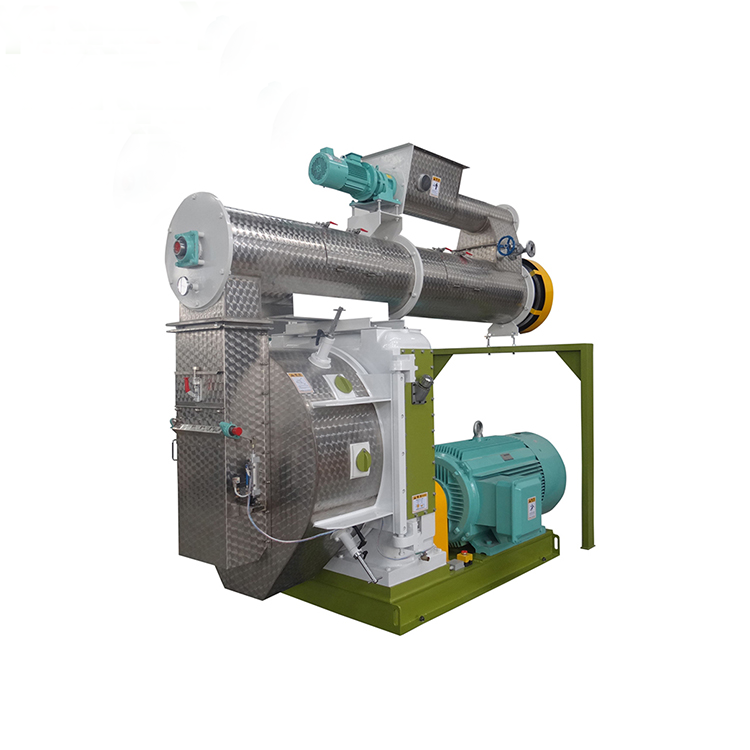
Tout l'amont existe pour alimenter la presse, et la presse récompense la régularité plus que toute autre machine de la ligne. Sur notre fiche technique, la granulation d'aliment consomme 12 à 25 kWh/t d'énergie spécifique sur la plage de fonctionnement, avec un ajout de vapeur de 4 à 10 % à 3 à 8 bars et des températures de mouture de 75 à 95 °C avant la filière. La vapeur n'est pas un luxe sur une ligne volaille : elle gélatinise l'amidon, ramollit la matrice protéique et augmente la durabilité des granulés, raison pour laquelle le système vapeur — chaudière, tuyauterie, purges et conditionneur lui-même — mérite la même attention d'ingénierie que la presse. Nous avons détaillé le mécanisme et les températures dans notre guide du conditionnement à la vapeur, il suffit donc ici de dire : intégrez la consommation de vapeur (45 à 85 kg/t selon notre fiche technique) au plan des utilités, car la chaudière est un coût d'exploitation réel que les devis budgétaires ont tendance à omettre.
Sur une ligne volaille, la qualité des granulés se mesure par l'indice de durabilité des granulés (PDI) et par la fraction de fines que les animaux laissent réellement dans l'auge. Notre fiche technique indique une plage de PDI de travail de 90 à 97 % et des fines inférieures à 5 % en production pour des filières et des galets correctement réglés. Ces deux valeurs évoluent avec la spécification de la filière, le jeu des galets et le refroidissement, et elles dérivent quand l'un des trois est négligé. Le conseil pratique pour une nouvelle usine : inscrire le PDI cible et la méthode d'essai dans le contrat d'achat, et intégrer un contrôle par tamisage à la routine quotidienne, car la durabilité perdue à la presse ne peut pas être récupérée au moment de l'ensachage.
Décisions d'implantation que vous ne pourrez plus corriger une fois le béton coulé
Un équipement se change en une semaine ; un bâtiment, non. Quatre décisions d'implantation méritent l'essentiel du temps de conception.
Configuration verticale ou horizontale. Une implantation en tour laisse le produit tomber par gravité entre les étages et coûte moins d'énergie de convoyage, mais exige de la hauteur sous plafond et un bâtiment plus haut. Une implantation horizontale s'adapte à un hangar bas et coûte plus d'élévateurs. Sur une ligne de 5 t/h, les deux conviennent — ce qui ne convient pas, c'est un mélange non planifié, où le produit zigzague à travers quatre élévations évitables. Comptez les élévations tôt ; chacune représente un moteur, un sas, un point de poussière et un poste de maintenance pour les vingt prochaines années. Notre guide de dimensionnement des élévateurs à godets traite de la spécification de ces élévateurs.
Stockage des matières premières. Le maïs à 14 % d'humidité se conserve ; le maïs à 16 % s'agglomère et se détériore. La décision sur le stockage — combien de jours de consommation les silos couvrent, et s'ils sont aérés — est une décision climatique, et elle relève de la phase d'implantation. Une usine qui reçoit un grain plus humide que ce que sa capacité de séchage (ou de mélange) supposait devra soit sécher à un coût supplémentaire, soit pousser du maïs humide dans la presse et se demander pourquoi les granulés se désagrègent.
Points de captage des poussières. L'aspiration à la réception, au broyeur à marteaux, à la sortie du refroidisseur et à l'ensachage n'est pas du luxe : c'est ce qui maintient l'usine suffisamment propre pour réussir un audit client et satisfaire l'équipe de maintenance. Nous prévoyons des filtres à impulsions à ces quatre points en standard sur les lignes d'aliments, et les tracés des gaines sont dessinés avant la commande de l'acier, pas après.
Réserve d'extension. Laissez une travée d'espace au sol et un emplacement de coffret électrique libre. Les lignes qui passent de 5 à 8 t/h le font presque toujours en ajoutant une seconde presse et en améliorant le broyage, et le coût de cette évolution est divisé par deux lorsque le bâtiment le permet déjà.

Le coût d'exploitation de l'usine par tonne
Les discussions sur les coûts d'exploitation dans ce secteur tournent mal parce que l'on compare le prix d'achat d'un devis en oubliant le compteur. Les deux principaux postes de consommation électrique sont le broyage et la granulation, et leur calcul est simple. D'après les fourchettes des fiches techniques ci-dessus : broyage à 9–14 kWh/t et granulation à 12–25 kWh/t donnent environ 21–39 kWh/t pour ces deux postes principaux, avant les auxiliaires tels que l'aspiration, l'air comprimé, le transport et l'éclairage — soit 25–40 kWh/t de consommation électrique totale de l'usine comme fourchette de travail réaliste.
Ce que cela représente en argent dépend entièrement de votre tarif, et l'écart entre les pays de nos clients est énorme. À 0,05 US$/kWh, l'électricité d'une tonne d'aliment coûte 1,25–2,00 $ ; à 0,15 US$/kWh, elle coûte 3,75–6,00 $. Sur une usine de 25 000 t/an, la différence entre un broyeur à marteaux bien dimensionné consommant 10 kWh/t et un broyeur mal spécifié consommant 14 kWh/t représente 100 000 kWh par an — entre 5 000 et 15 000 $ par an sur cette seule machine, chaque année, pendant toute la durée de vie de l'usine. C'est pourquoi la consommation spécifique doit figurer sur le bon de commande, à côté du chiffre de capacité.
Le deuxième coût variable est le combustible de la chaudière produisant la vapeur. À 45–85 kg de vapeur par tonne, le rendement de la chaudière et le prix local du combustible influent sur le coût par tonne plus que la plupart ne l'imaginent, et le choix du combustible (balles de riz, déchets de bois, diesel, gaz, électricité) doit se faire avec le même calcul que celui du tarif électrique ci-dessus, en utilisant les prix de votre propre marché plutôt que les hypothèses du fournisseur.
Un autre poste qui n'apparaît jamais dans un devis mais toujours dans les comptes : la consommation de filières et de galets. Les filières sont des consommables, et leur durée de vie dépend de l'abrasivité de la formule, de la qualité du conditionnement et des habitudes de l'opérateur à l'arrêt. Un fournisseur capable de garantir une durée de vie de filière selon une formule donnée — et de livrer des filières de rechange dans un délai annoncé — vaut plus qu'un fournisseur 2 000 $ moins cher sur la machine.
Ce qu'il faut envoyer à un fournisseur avant de demander un prix
Un devis ne vaut que ce que valent les informations qui le sous-tendent. Lorsque les acheteurs nous envoient les éléments du tableau ci-dessous, la liste de machines qui revient convient dès la première tentative ; lorsqu'ils envoient seulement « usine d'aliments pour volaille 5 t/h, meilleur prix », le cycle de corrections coûte des semaines. Utilisez-le comme votre propre liste de vérification avant devis.
| Informations | Pourquoi elle modifie la conception |
|---|---|
| Tonnage cible par an et régime de travail | Détermine le taux d'utilisation, la taille des silos tampons et si une ou deux presses sont rentables |
| Formules : espèces, phase, pourcentages de matières premières | Fixe la taille de filière, le taux de compression, la température de conditionnement et la finesse de broyage cible |
| Plage d'humidité des matières premières au fil de l'année | Détermine les moyens de séchage ou de mélange, l'aération des silos et le dimensionnement du refroidisseur |
| Diamètre du granulé et durabilité cible (PDI) | La spécification de la filière et le test de réception reposent tous deux sur ces deux chiffres |
| Alimentation électrique locale (tension, fréquence, stabilité) | Configuration des moteurs et des armoires de commande ; les réseaux instables nécessitent des démarreurs progressifs ou des variateurs de fréquence |
| Site : dimensions du bâtiment, niveau du sol, altitude | Implantation, hauteurs d'élévateurs et — au-delà d'environ 1 000 m — déclassement des moteurs et des ventilateurs |
| Exigence d'ensachage (sacs, poids, langue sur l'étiquette cousue) | Détermine la ligne de conditionnement et si une seconde doseuse est nécessaire pour les sacs de détail |
| Attentes en matière de pièces de rechange | Filières, galets, tamis et courroies à garder sur site ; délais de livraison jusqu'à votre port |
Installation, mise en service et les trois premiers mois
Entre le contrat d'achat et un moulin fonctionnant à sa capacité nominale se trouve la phase que les budgets de projet sous-estiment le plus souvent : l'installation et la mise en service. Sur une ligne de 5 t/h, le volet mécanique comprend une structure en acier ou un hangar bas, un socle en béton par machine principale et plusieurs centaines de mètres de convoyage et de gaines. Les équipements arrivent en conteneurs sur plusieurs semaines, et les travaux sur site — socles, tranchées de câbles, local électrique, ligne d'air comprimé — doivent être terminés avant l'ouverture du premier conteneur, car le calendrier de l'équipe d'installation est le plus coûteux du projet.
Prévoyez trois rôles pour la période de mise en service, même si l'usine fonctionnera ensuite avec moins de personnel : un opérateur de moulin qui sera responsable du procédé, un électricien ou un technicien d'instrumentation qui sera responsable de l'armoire de commande et du journal des pannes, et un mécanicien d'entretien qui sera responsable des filières, des tamis et des roulements. Les fournisseurs fournissent un ingénieur de mise en service, mais ce sont ceux qui restent après son départ qui décident si l'usine tient 5 t/h ou retombe à 4,2.
Les trois premiers mois ont leur propre rythme, et il vaut la peine de l'inscrire dans le plan de projet. Les premières semaines se déroulent à tonnage réduit pendant que les filières se rodent, que les formules sont testées et que le système de vapeur est réglé ; courir après le débit nominal dès la première semaine, c'est ainsi que l'on ruine des filières neuves. Vient ensuite le premier changement de filière, où l'équipe apprend le véritable temps de changement et où la filière de rechange en stock justifie sa place. Et vers le troisième mois, l'usine produit ses premiers chiffres honnêtes : tonnes par poste, kWh par tonne sur votre propre compteur, vapeur par tonne sur votre propre chaudière, PDI sur votre propre testeur. Notez-les. Ils deviennent la référence de chaque décision d'entretien et d'efficacité par la suite, et ce sont les chiffres à comparer aux plages des fiches techniques dans les tableaux ci-dessus — non pas pour prendre le fournisseur en défaut, mais pour voir quel étage de votre propre ligne dérive en premier.
Un dernier point de mise en service que les provenderies des climats chauds et humides doivent planifier délibérément : la condensation et les moisissures dans les silos et sur l'entrée d'air du refroidisseur pendant la saison des pluies. L'usine qui a fonctionné parfaitement lors d'une mise en service en saison sèche peut développer des moisissures entre le refroidisseur et le sac en août. Si votre climat connaît une mousson, demandez que les dispositifs de ventilation et d'aération soient dimensionnés pour le mois le plus humide, et non pour le mois de mise en service.
En résumé
Une provenderie pour volaille de 5 t/h est un type d'usine simple et bien maîtrisé — c'est précisément pourquoi les défaillances sont si évitables. Les projets qui atteignent leur capacité nominale partagent quatre habitudes.
Ils dimensionnent à partir d'un objectif de tonnage et d'une formule, non d'un numéro de catalogue, et ils inscrivent la spécification des filières et le test de réception dans le contrat. Ils équilibrent la ligne étage par étage, en acceptant que le broyeur à marteaux, le cycle du mélangeur, la presse et le refroidisseur aient chacun leur propre logique de dimensionnement. Ils traitent le broyage et la vapeur comme des coûts d'exploitation chiffrés — 9 à 14 kWh/t et 45 à 85 kg/t sur nos fiches techniques, à vérifier sur votre propre compteur dès la première semaine. Et ils prennent les décisions non modifiables — hauteurs de levage, points de poussière, capacité des silos, espace d'extension — tant que la disposition n'est encore qu'un plan.
Si vous préparez un projet de cette envergure, envoyez-nous les points de la liste de contrôle ci-dessus et nous vous retournerons une liste de machines avec l'équilibre des capacités calculé pour votre formule et votre régime de postes, plutôt qu'une page de catalogue générique.