
Los compradores suelen llegar a una línea de producción de pellets de madera con una cifra en mente: toneladas por hora. Esa cifra importa, pero es lo último que hay que fijar, no lo primero. Una línea que funciona a su capacidad nominal en cada turno se construye partiendo al revés de la especificación del pellet que exige el mercado y, después, se ajusta a través del astillado, la molienda, el secado, la peletización y el enfriamiento, de modo que ninguna etapa deje sin materia prima a la siguiente ni la satura. Si se equivoca la secuencia, los síntomas aparecen rápido: una secadora que no logra mantener el 10% de humedad en clima húmedo, una peletizadora que se atasca cada vez que el aserrín se vuelve grueso, finos por encima de los límites contractuales y una factura energética que nadie puede explicar.
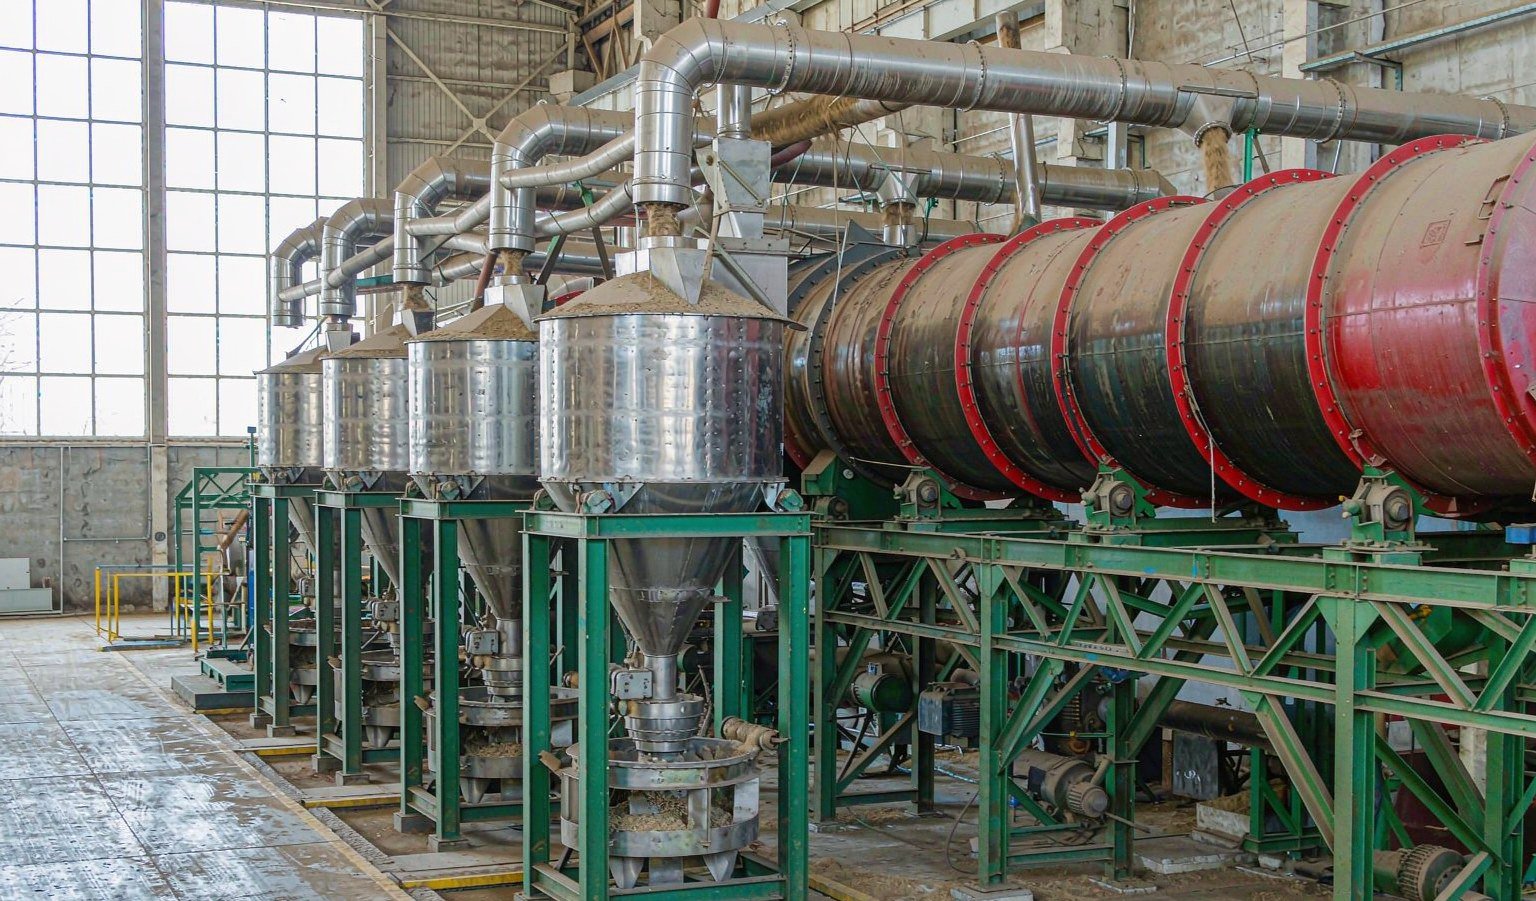
Esta guía recorre una línea de producción de pellets de madera etapa por etapa, con cifras publicadas de energía y balance de masa en cada paso, y termina con una tabla de configuración que puede comparar con los presupuestos. Las referencias de equipos provienen de nuestra propia gama estándar para líneas de biomasa, por lo que las cifras reflejan lo que realmente fabricamos y no un folleto genérico.
Empiece por la especificación del pellet, no por la máquina
Toda decisión posterior —tamaños de criba, temperatura de secado, espesor de matriz, tiempo de enfriamiento— existe para cumplir una especificación de combustible medible. Si planea vender en Europa, su punto de referencia es el esquema ENplus, que se basa en la norma ISO 17225-2 y añade requisitos propios de la cadena de suministro. Vale la pena imprimir los objetivos de producción clave y colgarlos en la pared de la sala de control:
| Parámetro | ENplus A1 requirement | Qué exige a la línea |
|---|---|---|
| Diámetro | 6 mm u 8 mm | Selección de los orificios de la matriz; el de 6 mm domina los mercados residenciales |
| Longitud | 3.15–40 mm | Ajuste de cuchillas en la cara de la matriz; mantenga las piezas demasiado largas por debajo del 1% |
| Humedad | ≤ 10% | Control de la etapa de secado; alimente la peletizadora al 10–15% y enfríe a partir de ahí |
| Cenizas | ≤ 0.7% | Disciplina en la materia prima: descortezado, sin arena y sin corteza en la materia prima A1 |
| Durabilidad mecánica | ≥ 98.0% | Relación de compresión de la matriz, temperatura de acondicionamiento y enfriamiento correctos |
| Densidad aparente | 600–750 kg/m³ | Preparación de la fibra y relación L/D de la matriz; una densidad baja suele implicar una matriz corta |
Dos de estos merecen especial atención, porque son los puntos donde las plantas nuevas pierden dinero. Un contenido de cenizas del 0,7 % no admite concesiones: la arena introducida durante la manipulación de los troncos o el contenido de corteza pueden superarlo, y ninguna máquina posterior puede eliminar los minerales. Una durabilidad del 98 % es una propiedad del proceso, no de la máquina: se consigue con la distribución del tamaño de partícula, el acondicionamiento y la relación de compresión de la matriz trabajando en conjunto. El ENplus certification scheme publica el manual completo con las normas de muestreo y ensayo, y conviene leerlo antes de decidir la disposición de la planta, porque también se auditan las prácticas de almacenamiento y carga.
Las siete etapas y dónde se pierde capacidad
Una línea completa para materia prima de calidad tronco pasa por siete etapas:
1. Recepción y descortezado → 2. Astillado → 3. Molienda primaria → 4. Secado → 5. Molienda fina → 6. Acondicionamiento y peletizado → 7. Enfriamiento, cribado y ensacado.
Si la materia prima ya es serrín seco procedente de un aserradero o de una fábrica de muebles, las etapas 1, 2 y 4 se reducen o desaparecen, y por eso dos plantas con la misma peletizadora pueden tener una huella y un presupuesto completamente distintos. Lo contrario también es cierto: una planta diseñada para astillas húmedas resultará sobredimensionada para un cliente con serrín seco, y el comprador que paga por una capacidad de secado que nunca utiliza habrá desperdiciado capital.
La capacidad se pierde en las uniones entre etapas más a menudo que dentro de cualquier máquina individual. Una peletizadora nominal de 3 t/h que recibe serrín con un 18 % de humedad no funcionará a 3 t/h; un secador alimentado por un molino de martillos que trabaja a la mitad de la capacidad de su criba funcionará de forma intermitente; una línea de ensacado que se detiene cada vez que se llena un big bag empujará el producto hacia atrás en la cadena hasta que el enfriador se desborde. Dimensionar significa, por tanto, dimensionar las interfaces: los silos de amortiguación entre la molienda y el secado, y entre el secado y el peletizado, absorben las diferencias de ritmo que ninguna potencia nominal de motor puede compensar.
Etapa 1: Recepción, descortezado y astillado
En el caso de madera en rollo o madera de costero, el descortezado protege dos valores a la vez: el contenido de cenizas y la vida útil de las cuchillas. La corteza concentra la mayor parte de la suciedad y el abrasivo de un tronco, y ese abrasivo es lo que desgasta prematuramente las cuchillas de astillado, las cribas del molino de martillos y los orificios de la matriz. Si su plan de negocio ENplus A1 depende de valores de cenizas limpios, la corteza o se queda fuera de la puerta o va a una línea de producto separada de menor calidad.
Las astilladoras de tambor definen la geometría de las astillas para todo el proceso posterior. Lo que importa no es solo el rendimiento nominal de la astilladora, sino la uniformidad de la astilla: las astillas largas o los trozos sobredimensionados cargan el molino de martillos de forma desigual y desperdician su superficie de cribado. Nuestra serie YLBX de astilladoras de tambor cubre desde líneas compactas hasta plantas de gran capacidad, y la astilladora de madera YLBX2108 es un punto de referencia para plantas medianas que alimentan una línea de varias toneladas por hora. Cuando la materia prima ya son astillas o serrín, esta etapa se sustituye por una tolva de recepción y un transportador dosificador: más económico, pero no omita la separación de metales ni la trampa de piedras, porque un diente de excavadora en el molino de martillos cuesta más que la trampa entera.
Etapa 2: Molienda primaria
El secado y la molienda se ordenan deliberadamente. Las astillas gruesas se secan mal: la humedad atrapada dentro de una astilla gruesa nunca llega al aire caliente del secador en el tiempo de residencia disponible. Por eso la mayoría de las plantas realizan una molienda primaria antes del secador, con una criba de 25 a 50 mm, únicamente para aumentar la superficie expuesta.
Los datos de proceso publicados aportan cifras concretas para esta etapa. Un análisis ampliamente citado del peletizado convencional (Tumuluru, 2016, reproducido en un anexo del estudio de IEA Bioenergy Task 40), indica un molino de etapa 1 con criba de 50,8 mm que consume 94,1 kWh por tonelada, lo que lo convierte en el segundo mayor consumidor de electricidad de la línea, después del secador. Se derivan dos consecuencias prácticas:
Primero, no muela en exceso antes del secado. La energía empleada en moler más fino de lo que necesita el secador se gasta dos veces, porque los finos además se transportan mal por el tambor. Segundo, la selección de la criba es un control de costes, no un ajuste de calidad, en esta etapa: la calidad se decide en la molienda fina posterior al secado.
Etapa 3: Secado y balance de humedad
El secador es el corazón del presupuesto energético de la planta, y es donde el contenido de agua de la materia prima dicta su economía. El balance de masa es simple y despiadado: con un 50 % de humedad de entrada, llegan aproximadamente dos toneladas de madera húmeda por cada tonelada de material seco que sale, una proporción que el Informe de IRENA sobre el suministro de biomasa sólida se utiliza como caso de referencia. Esa agua debe evaporarse, y la evaporación es energía térmica, no electricidad.
En la misma cadena de procesos citada por la AIE, el secador rotativo —que reduce el material del 30 % al 10 % de humedad— consume 340,8 kWh por tonelada de producto, y el secado como etapa representa aproximadamente el 65–70 % de la energía total del proceso (Lamers et al., 2015). Por eso las decisiones de diseño del secador dominan el coste operativo:
Fuente de calor. Quemar los rechazos y pélets de baja calidad de la propia planta es la opción por defecto, y un horno de biomasa combinado con el secador de tambor cierra el ciclo. El calor de fueloil o de gas es más limpio de controlar, pero expone el coste del pélet a los precios de los combustibles fósiles.
Configuración del tambor. Un tambor de una sola pasada es sencillo y tolerante con la alimentación gruesa. Un tambor de tres pasadas reutiliza el mismo aire caliente tres veces dentro de envolventes concéntricas, de modo que el mismo calor logra más evaporación por metro cúbico de escape, y la máquina es más corta para una capacidad dada. Para serrín y polvo de madera molida, nuestro secador de tambor de tres capas reduce la superficie ocupada en aproximadamente un 30 % en comparación con un tambor único de la misma capacidad, lo que importa cuando el edificio ya existe.

Control de la humedad de salida. La peletizadora requiere material con una humedad de aproximadamente 10–15 %. Si está demasiado húmedo, el vapor se expande bruscamente dentro de los orificios de la matriz y los pélets se desmenuzan tras el enfriamiento; si está demasiado seco, el reblandecimiento de la lignina es insuficiente, la durabilidad cae y el polvo aumenta. En la práctica, esto exige un sensor de humedad en la descarga o una rutina disciplinada de muestreo manual, además de un acondicionador de ajuste capaz de añadir pequeñas cantidades de agua o vapor cuando el material de entrada supera la sequedad en invierno.
Etapa 4: Molienda fina
Tras el secado, el material se muele hasta su tamaño de partícula final. En la práctica de los pélets de madera se suelen usar tamices de molino de martillos en el rango de 4–8 mm; los tamices más finos aumentan la durabilidad pero cuestan energía y rendimiento. La cadena citada por la AIE indica que el molino de la etapa 2 con tamiz de 6,4 mm consume 43,2 kWh por tonelada —menos de la mitad de la molienda primaria, pero aun así un motor importante en la línea.
La distribución del tamaño de partícula importa tanto como el tamaño medio. Una dispersión de partículas finas y medianas se compacta mejor dentro de los orificios de la matriz que una molienda gruesa uniforme, porque las partículas pequeñas rellenan los huecos entre las grandes. Si las pruebas de durabilidad dan resultados por debajo del 98 %, las dos primeras cosas que hay que revisar son el estado de los tamices (los tamices desgastados dejan pasar partículas de tamaño excesivo) y el desgaste de los martillos (los martillos embotados rozan en lugar de cortar, elevando la temperatura y el consumo de energía al mismo tiempo).
Para las plantas que comparten equipo entre aplicaciones de biomasa y de piensos, vale la pena planificar la cuestión del molino en el momento de la compra: nuestra gama de molinos cubre tanto la molienda gruesa de biomasa como las tareas más finas necesarias para la fabricación de piensos, y una máquina elegida para ambas funciones evita una segunda compra posterior.
Etapa 5: Acondicionamiento y peletización
La peletizadora es donde la ingeniería mecánica se encuentra con la especificación del combustible. El material entra en un acondicionador donde el vapor eleva la temperatura y la humedad lo justo para plastificar la lignina —el aglomerante natural de la madera— y luego es forzado por la presión de los rodillos a través de los orificios de una matriz anular giratoria.
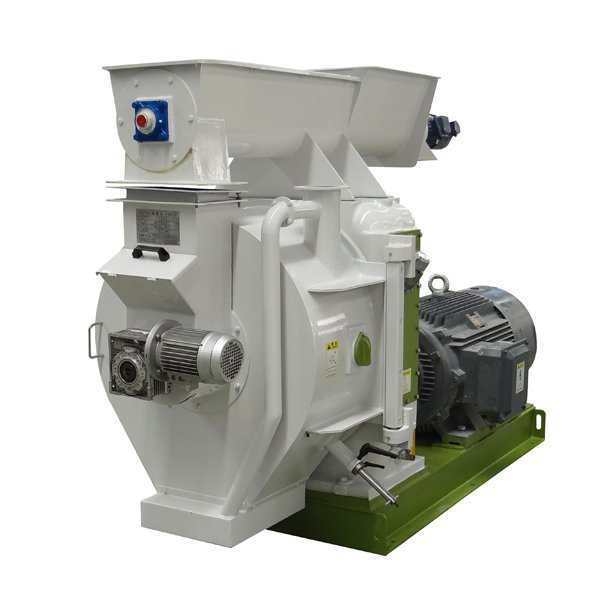
La matriz es a la vez un consumible y un instrumento de ajuste. Su relación efectiva longitud-diámetro (L/D) determina la compresión. Para serrín de madera blanda, una L/D de alrededor de 1:6 a 1:10 es una banda de trabajo habitual en nuestras fabricaciones, y se emplean matrices más gruesas para materiales duros, resinosos o con baja lignina que se resisten a aglomerarse. El espesor de la matriz en nuestra gama estándar va de 35 a 100 mm, con diámetros de matriz de 420 a 1.350 mm según el modelo, y velocidades de matriz de 120–300 rpm seleccionadas según la aplicación. La relación de compresión es también donde las plantas nuevas se meten en problemas: perseguir una alta durabilidad con una matriz agresiva sobre material seco provoca matrices obstruidas y rodamientos quemados, mientras que una matriz conservadora produce pélets que no superan la prueba de tambor.
En términos energéticos, la peletizadora es más moderada de lo que esperan los compradores. La misma cadena citada por la AIE indica 48,9 kWh por tonelada en la peletizadora y 30 kWh por tonelada para el acondicionamiento con vapor. Nuestra línea de peletizadoras verticales, que monta la matriz en vertical para una alimentación asistida por gravedad, se especifica en el rango de 30–55 kWh por tonelada de consumo real. La proporción de la peletizadora en el consumo eléctrico es grande porque funciona de forma continua a alta carga —la planta de referencia de IRENA le asigna 56 de los 171 kWh/t de electricidad total de la planta—, pero su proporción en el total energy is modest next to thermal drying.
Etapa 6: Enfriamiento, cribado y control de polvo
Los pellets salen de la matriz a 70–90 °C y demasiado blandos para manipularlos. Un enfriador de contraflujo los lleva a unos pocos grados de la temperatura ambiente, mientras que el flujo de aire a contracorriente enfría en último lugar los pellets más calientes, evitando el agrietamiento por choque térmico. El enfriamiento no es un acabado de calidad opcional: los pellets transportados y ensacados en caliente sudarán en el saco, y la humedad que se condensa en la pared del saco ablanda los pellets en los puntos de contacto, lo que es una causa clásica de quejas de clientes sobre pellets «derretidos».
Tras el enfriamiento, un cribador separa los finos y las piezas cortas y los devuelve al lado de entrada, donde pueden volver a peletizarse. Mantener cerrado el circuito de finos es lo que protege el límite de finos de ENplus en la entrega; también alimenta la caldera con material de rechazo que, de otro modo, se vendería como subproducto de calidad inferior.
La captación de polvo merece su propia partida. La molienda a martillos y la peletización generan polvo fino de forma continua, y un filtro de chorro pulsante dimensionado para los caudales de aire reales —no una estimación de catálogo— protege tanto a los operarios como a los motores. El polvo también es un riesgo de combustibilidad, por lo que la ubicación del filtro y el alivio de explosiones deben revisarse con el proveedor en la fase de distribución en planta, no después de la puesta en marcha.
Etapa 7: Ensacado y carga
La última etapa depende por completo del canal de venta. Los envíos de exportación a granel utilizan almacenamiento plano y cargadores; el comercio minorista nacional utiliza sacos pequeños (normalmente de 15–20 kg) en una báscula de ensacado con línea de cosido o termosellado; los compradores comerciales suelen querer Big Bags de 500–1.200 kg llenados en una báscula de sacos de tonelada. Una planta que prevea atender tanto al comercio minorista como al granel debe reservar desde el principio espacio en planta y trazado de transportadores para ambos, porque adaptar una línea de ensacado en un edificio terminado es una interrupción que ningún operador disfruta.
Coordinación de capacidades en toda la línea
Con las etapas definidas, la cuestión del dimensionamiento se vuelve concreta. La tabla siguiente muestra configuraciones indicativas en cuatro tamaños de planta habituales, extraídas de nuestra gama estándar de productos de biomasa. Considere las cifras de kilovatios como potencias nominales instaladas de los motores en la etapa de peletización, no como consumo energético: la potencia nominal se dimensiona para el caso más desfavorable y el consumo real por tonelada resulta inferior, como explica la sección sobre energía más adelante.
| Tamaño de planta | Etapa de peletización | Secado | Molienda | Nota típica de distribución en planta |
|---|---|---|---|---|
| 1–2 t/h | Un molino vertical, clase 22–160 kW, o matriz anular compacta | Secador de tambor de una sola pasada | Un molino de martillos | Ensacado semiautomático; adecuado para alimentación de serrín seco |
| 3–5 t/h | Un molino de matriz anular, clase 90–400 kW con acondicionador | Secador de tambor de triple pasada | Molino de martillos primario + molienda fina | Silo de amortiguación entre secador y molino; línea automática de sacos pequeños |
| 5–10 t/h | Un molino grande de matriz anular o dos molinos medianos | Secador grande de triple pasada con horno de biomasa dedicado | Molienda en dos etapas con silo intermedio | Carga a granel + Big Bag; sistema completo de extracción de polvo |
| 10+ t/h | Múltiples líneas de peletización en paralelo | Secador dimensionado según la carga de evaporación, no en t/h | Nave de molienda dedicada | La redundancia por etapa resulta asequible y sensata |
En esta tabla se esconden dos criterios de dimensionamiento. El secador se dimensiona según la carga de evaporación —toneladas de agua por hora—, que depende de la humedad de entrada, por lo que una misma planta nominal de 5 t/h necesita un secador muy distinto para virutas con un 55 % de humedad que para serrín con un 12 %. Y por encima de unas 10 t/h, las soluciones de una sola máquina dejan de ser sensatas: dos peletizadoras medianas con un juego de matrices de repuesto independiente ofrecen más disponibilidad que una única peletizadora muy grande, porque un cambio de matriz que deja inactiva la mitad de la planta solo deja inactiva la mitad.
Energy Per Tonne: What the Published Numbers Say
La energía es la categoría de costes que los compradores subestiman con más frecuencia, en parte porque la energía del secado térmico suele ser biomasa autogenerada y no una factura eléctrica medida, y en parte porque las potencias de motor indicadas no equivalen al consumo. La siguiente tabla recopila cifras publicadas por etapa para una cadena convencional de pélets de madera, desde la materia prima húmeda hasta el pélet terminado, para que pueda contrastar las afirmaciones de consumo de cualquier proveedor.
| Etapa | Energía específica (kWh/t de producto) | Fuente |
|---|---|---|
| Molino de etapa 1, criba de 50,8 mm | 94.1 | Tumuluru (2016), anexo del Task 40 de la AIE |
| Secador rotativo, humedad del 30 % → 10 % | 340,8 (térmica, ~65–70 % de la energía del proceso) | Tumuluru (2016); Lamers et al. (2015) |
| Molino de etapa 2, criba de 6,4 mm | 43.2 | Tumuluru (2016) |
| Acondicionamiento con vapor | 30.0 | Tumuluru (2016) |
| Peletizadora | 48.9 | Tumuluru (2016) |
| Electricidad de toda la planta (planta de referencia) | 171 (parque de madera 20, presecador 45, molinos de martillos 50, peletizadoras 56) | IRENA (2019), citando a Koppejan et al. (2012) |
Lea estas cifras junto con sus definiciones. El total de IRENA es solo electricidad; el calor de secado se reporta por separado, y por eso la misma publicación señala la peletizadora como el mayor consumidor eléctrico individual, mientras que la cadena de la AIE muestra el secado como el usuario de energía dominante en conjunto. La potencia nominal del motor dividida por la producción nominal —la aritmética que sustenta muchas afirmaciones de proveedores— arroja un límite superior, no una medición, porque los motores se dimensionan para las cargas de arranque y bloqueo en el peor caso. Al comparar cotizaciones, pida a cada proveedor que indique los kWh esperados por tonelada de consumo eléctrico con su humedad real, y que separe la energía térmica de secado, incluido el combustible que prevé que queme el horno.
Cinco errores de diseño que aparecen en el primer mes
1. Dimensionar el secador con el material de prueba del proveedor. Los datos de rendimiento del secador obtenidos con serrín al 12 % no dicen nada sobre sus virutas de eucalipto al 55 %. Exija un cálculo de la carga de evaporación basado en su análisis de humedad.
2. Prescindir de las tolvas de regulación. El acoplamiento directo de un molino de martillos a un secador y a una peletizadora hace que cualquier contratiempo de una etapa se propague al instante. Dos tolvas de regulación bien situadas son el seguro de disponibilidad más barato de la planta.
3. Comprar durabilidad solo con la matriz. Una matriz más gruesa aumenta la compresión, pero si la distribución del tamaño de partícula y el acondicionamiento son incorrectos, la matriz solo obstruye más rápido. La durabilidad es una propiedad de la cadena.
4. Dimensionar por defecto la extracción de polvo. Los filtros elegidos por precio en lugar de por carga de volumen de aire sobrecargan los motores, filtran polvo al interior de la nave y, en el peor de los casos, convierten la planta en un riesgo de polvo combustible que un inspector detectará.
5. Planificar el ensacado al final. La expedición determina la dotación de personal, los turnos y el ritmo de descarga del enfriador. Una planta que debe detener la peletización para cambiar formatos de saco pierde más capacidad en un año de lo que cuesta la línea de ensacado.
Qué enviar a un proveedor para obtener un presupuesto preciso
La diferencia entre una cotización genérica y una propuesta de ingeniería real está en la calidad de los datos de entrada. Antes de solicitar precios para una línea de producción de pélets de madera, prepare:
Análisis de la materia prima: especie, forma (troncos, astillas, serrín), rango de humedad de entrada a lo largo de las estaciones, contenido de cenizas y volumen anual disponible. Especificación objetivo del pélet: grado ENplus o equivalente nacional, diámetro objetivo y canal de venta previsto. Datos del emplazamiento: dimensiones y altura de la nave, capacidad y tarifa del suministro eléctrico, disponibilidad de agua para vapor y si es aceptable una caldera de biomasa. Objetivos comerciales: horas de funcionamiento anuales previstas, turnos y la cifra de t/h que realmente necesita tras el tiempo de inactividad, no la de placa. Con estos datos, un proveedor puede comprometerse con la carga de evaporación, la configuración de la matriz y la energía específica esperada: las tres cifras que separan una línea que funciona de una demostración costosa.
Conclusión
Una línea de producción de pélets de madera es un sistema que mueve humedad con una peletizadora al final. Fije primero la especificación del combustible, dimensione el secador según la carga de evaporación a partir de sus propios datos de materia prima, proteja las interfaces con capacidad de amortiguación y exija cifras de energía por etapas en las mismas unidades a cada proveedor que compare. Las plantas diseñadas así alcanzan su capacidad nominal en semanas en lugar de trimestres, y las decisiones sobre equipos —clase de astilladora, cribas del molino, geometría de la matriz, tipo de enfriador— se vuelven verificables en lugar de apuestas de catálogo. Si desea que realicemos esa comparación con su materia prima, envíenos su análisis de humedad y la capacidad objetivo y le devolveremos una configuración etapa por etapa con el cálculo energético adjunto.