
Les acheteurs abordent généralement une ligne de production de granulés de bois avec un seul chiffre en tête : les tonnes par heure. Ce chiffre compte, mais c'est le dernier élément à fixer, pas le premier. Une ligne qui tourne à sa capacité nominale à chaque poste se construit à rebours à partir de la spécification de granulés exigée par le marché, puis s'ajuste au fil du déchiquetage, du broyage, du séchage, de la granulation et du refroidissement afin qu'aucune étape n'affame ni n'ensevelisse la suivante. Une séquence erronée produit vite des symptômes : un sécheur incapable de maintenir 10 % d'humidité par temps humide, une presse à granulés qui se bouche dès que la sciure devient grossière, des fines au-delà des limites contractuelles et une facture d'énergie inexplicable.
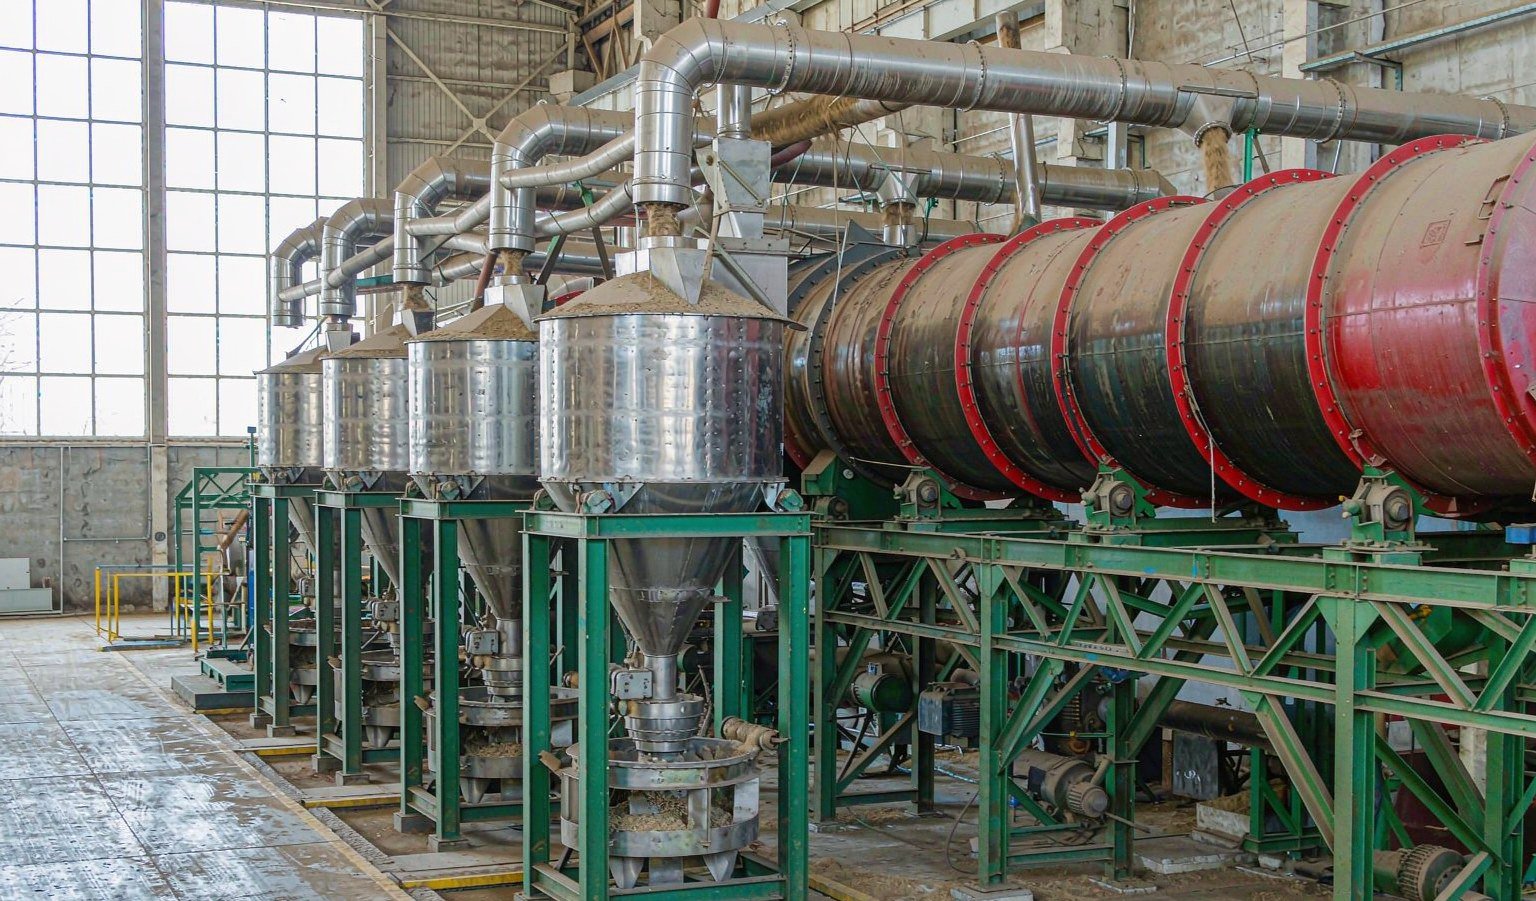
Ce guide parcourt une ligne de production de granulés de bois étape par étape, avec des chiffres publiés sur l'énergie et le bilan massique à chaque étape, et se termine par un tableau de configuration à comparer aux devis. Les références d'équipements proviennent de notre propre gamme standard pour les lignes biomasse : les chiffres reflètent donc ce que nous construisons réellement, et non une brochure générique.
Partir de la spécification des granulés, pas de la machine
Chaque décision en aval — tailles de tamis, température de séchage, épaisseur de filière, durée de refroidissement — existe pour atteindre une spécification de combustible mesurable. Si vous prévoyez de vendre en Europe, votre référence est le programme ENplus, fondé sur la norme ISO 17225-2 et assorti d'exigences propres à la chaîne d'approvisionnement. Les principaux objectifs de production méritent d'être imprimés et affichés sur le mur de la salle de contrôle :
| Paramètre | ENplus A1 requirement | Ce qu'elle exige de la ligne |
|---|---|---|
| Diamètre | 6 mm ou 8 mm | Choix des trous de filière ; le 6 mm domine les marchés résidentiels |
| Longueur | 3.15–40 mm | Réglage des couteaux à la face de la filière ; maintenir les pièces trop longues sous 1 % |
| Humidité | ≤ 10% | Contrôle de l'étape de séchage ; alimenter la presse à 10–15 % puis refroidir à partir de là |
| Cendres | ≤ 0.7% | Rigueur sur les matières premières : écorçage, pas de sable, pas d'écorce dans la matière première A1 |
| Durabilité mécanique | ≥ 98.0% | Rapport de compression de la filière, température de conditionnement et refroidissement corrects |
| Densité apparente | 600–750 kg/m³ | Préparation des fibres et rapport L/D de la filière ; une faible densité implique généralement une filière courte |
Deux de ces points méritent d'être soulignés, car c'est là que les nouvelles usines perdent de l'argent. Un taux de cendres de 0,7 % ne laisse aucune marge : le sable introduit lors de la manutention des grumes ou la présence d'écorce peuvent vous faire dépasser ce seuil, et aucune machine en aval ne peut éliminer les minéraux. Une durabilité de 98 % est une propriété du procédé, non de la machine : elle résulte de l'action conjuguée de la granulométrie, du conditionnement et du rapport de compression de la filière. Le ENplus certification scheme publie le manuel complet avec les règles d'échantillonnage et d'essai ; il vaut la peine d'être lu avant de vous engager sur un plan d'implantation, car les pratiques de stockage et de chargement sont également auditées.
Les sept étapes et les points de perte de capacité
Une ligne complète pour matière première de qualité grume passe par sept étapes :
1. Réception et écorçage → 2. Découpage en copeaux → 3. Broyage primaire → 4. Séchage → 5. Broyage fin → 6. Conditionnement et granulation → 7. Refroidissement, criblage et mise en sacs.
Si votre matière première est déjà de la sciure sèche provenant d'une scierie ou d'une usine de meubles, les étapes 1, 2 et 4 se réduisent ou disparaissent — c'est pourquoi deux usines équipées du même presse à granulés peuvent avoir des emprises et des budgets totalement différents. L'inverse est vrai aussi : une usine conçue autour de copeaux humides sera surdimensionnée pour un client utilisant de la sciure sèche, et l'acheteur qui paie pour une capacité de séchage qu'il n'utilise jamais a gaspillé son capital.
La capacité se perd plus souvent aux jonctions entre les étapes qu'à l'intérieur d'une machine donnée. Une presse à granulés nominalement dimensionnée pour 3 t/h qui reçoit de la sciure à 18 % d'humidité ne tournera pas à 3 t/h ; un sécheur alimenté par un broyeur à marteaux fonctionnant à la moitié de sa capacité de grille fonctionnera par cycles marche/arrêt ; une ligne de mise en sacs qui s'arrête à chaque remplissage d'un grand sac fera remonter le produit dans la chaîne jusqu'au débordement du refroidisseur. Dimensionner signifie donc dimensionner les interfaces: les silos tampons entre le broyage et le séchage, ainsi qu'entre le séchage et la granulation, absorbent les différences de cadence qu'aucune puissance moteur ne peut compenser.
Étape 1 : Réception, écorçage et découpage en copeaux
Pour le bois rond ou les dosses, l'écorçage protège deux paramètres à la fois : la teneur en cendres et la durée de vie des couteaux. L'écorce porte l'essentiel de la terre et des particules abrasives d'une grume, et c'est cette abrasion qui use prématurément les couteaux de découpage, les grilles de broyeur à marteaux et les trous de filière. Si votre plan d'affaires ENplus A1 repose sur des valeurs de cendres propres, l'écorce reste soit hors de l'enceinte, soit alimente une ligne de produit distincte de moindre qualité.
Les déchiqueteuses à tambour déterminent la géométrie des copeaux pour tout l'aval. Ce qui compte n'est pas seulement le débit nominal de la déchiqueteuse, mais la régularité du copeau : les longues échardes ou les morceaux surdimensionnés chargent irrégulièrement le broyeur à marteaux et gaspillent sa surface de grille. Nos déchiqueteuses à tambour de la série YLBX couvrent la gamme, des lignes compactes aux usines à haut débit, et la déchiqueteuse à bois YLBX2108 constitue une référence pour les usines de taille moyenne alimentant une ligne de plusieurs tonnes par heure. Lorsque votre matière première est déjà en copeaux ou en sciure, cette étape est remplacée par une trémie de réception et un convoyeur doseur — moins coûteux, mais ne sautez pas le déferraillage ni le piège à pierres, car une dent d'excavatrice dans le broyeur à marteaux coûte plus cher que le piège ne coûtera jamais.
Étape 2 : Broyage primaire
Le séchage et le broyage sont ordonnés à dessein. Les copeaux grossiers sèchent mal — l'humidité piégée à l'intérieur d'un copeau épais n'atteint jamais l'air chaud du sécheur pendant le temps de séjour disponible. La plupart des usines effectuent donc un broyage primaire avant le sécheur, avec une grille de 25 à 50 mm, uniquement pour augmenter la surface d'échange.
Les données de procédé publiées chiffrent précisément cette étape. Une analyse largement citée de la granulation conventionnelle (Tumuluru, 2016, reproduite dans une annexe d'étude de l'IEA Bioenergy Task 40) indique un broyeur d'étape 1 avec une grille de 50,8 mm consommant 94,1 kWh par tonne, ce qui en fait le deuxième plus gros consommateur d'électricité de la ligne après le sécheur. Deux conséquences pratiques en découlent :
Premièrement, ne broyez pas excessivement avant le séchage. L'énergie dépensée à broyer plus fin que ne l'exige le sécheur est dépensée deux fois, car les fines s'écoulent aussi mal dans le tambour. Deuxièmement, le choix de la grille est un levier de maîtrise des coûts, non un réglage de qualitéà cette étape — la qualité se décide au broyage fin après séchage.
Étape 3 : Séchage et bilan hydrique
Le sécheur est au cœur du budget énergétique de l'usine, et c'est là que la teneur en eau de la matière première dicte votre économie. Le bilan massique est simple et impitoyable : avec 50 % d'humidité à l'entrée, environ deux tonnes de bois humide arrivent pour chaque tonne de matière sèche qui sort, un rapport que le Rapport de l'IRENA sur l'approvisionnement en biomasse solide utilise comme cas de référence. Cette eau doit être évaporée, et l'évaporation est de l'énergie thermique, non électrique.
Dans la même chaîne de procédés citée par l'AIE, le sécheur rotatif — faisant passer le matériau de 30 % à 10 % d'humidité — consomme 340,8 kWh par tonne de produit, et le séchage en tant qu'étape représente environ 65 à 70 % de l'énergie totale du procédé (Lamers et al., 2015). C'est pourquoi les décisions de conception du sécheur dominent le coût d'exploitation :
Source de chaleur. Brûler les rebuts et les granulés hors norme de l'usine est le choix par défaut, et un four à biomasse associé au sécheur à tambour ferme la boucle. Le chauffage au fioul ou au gaz est plus propre à réguler mais expose le coût des granulés aux prix des combustibles fossiles.
Configuration du tambour. Un tambour à passage simple est simple et tolérant sur les matières grossières. Un tambour à trois passages réutilise le même air chaud trois fois dans des enveloppes concentriques, de sorte que la même chaleur produit plus d'évaporation par mètre cube d'effluents, et la machine est plus courte pour une charge donnée. Pour la sciure et la poudre de bois broyé, notre sécheur à tambour à trois couches réduit l'emprise au sol d'environ 30 % par rapport à un tambour simple de même capacité, ce qui compte lorsque le bâtiment existe déjà.

Contrôle de l'humidité en sortie. La presse à granulés souhaite un matériau à environ 10 à 15 % d'humidité. Trop humide, la vapeur s'échappe dans les trous de la filière et les granulés s'effritent après refroidissement ; trop sec, le ramollissement de la lignine est insuffisant, la durabilité chute et la poussière augmente. En pratique, cela implique un capteur d'humidité en décharge ou une routine disciplinée d'échantillonnage manuel, ainsi qu'un conditionneur d'ajustement capable d'ajouter de petites quantités d'eau ou de vapeur lorsque le matériau entrant dépasse la sécheresse en hiver.
Étape 4 : Broyage fin
Après séchage, le matériau est broyé à sa taille de particule finale. La pratique des granulés de bois utilise généralement des grilles de broyeur à marteaux de 4 à 8 mm ; des grilles plus fines augmentent la durabilité mais coûtent en énergie et en débit. La chaîne citée par l'AIE indique un broyeur d'étape 2 à grille de 6,4 mm consommant 43,2 kWh par tonne — moins de la moitié du broyage primaire, mais toujours un moteur majeur sur la ligne.
La distribution granulométrique compte autant que la taille moyenne. Un étalement de particules fines et moyennes se tasse mieux dans les trous de la filière qu'un broyage grossier uniforme, car les petites particules remplissent les vides entre les plus grosses. Si les tests de durabilité reviennent sous 98 %, les deux premières choses à vérifier sont l'état des grilles (les grilles usées laissent passer des particules surdimensionnées) et l'usure des marteaux (des marteaux émoussés frottent au lieu de couper, augmentant simultanément la température et la consommation d'énergie).
Pour les usines qui partagent l'équipement entre applications biomasse et alimentation animale, la question du broyeur mérite d'être planifiée à l'achat : notre gamme de broyeurs couvre à la fois le broyage grossier de biomasse et les tâches plus fines nécessaires à la mouture d'aliments, et une machine choisie pour les deux usages évite un second achat ultérieur.
Étape 5 : Conditionnement et granulation
La presse à granulés est le point où l'ingénierie mécanique rencontre la spécification du combustible. Le matériau entre dans un conditionneur où la vapeur élève la température et l'humidité juste assez pour plastifier la lignine — le liant naturel du bois — puis est forcé par la pression des galets à travers les trous d'une filière annulaire rotative.
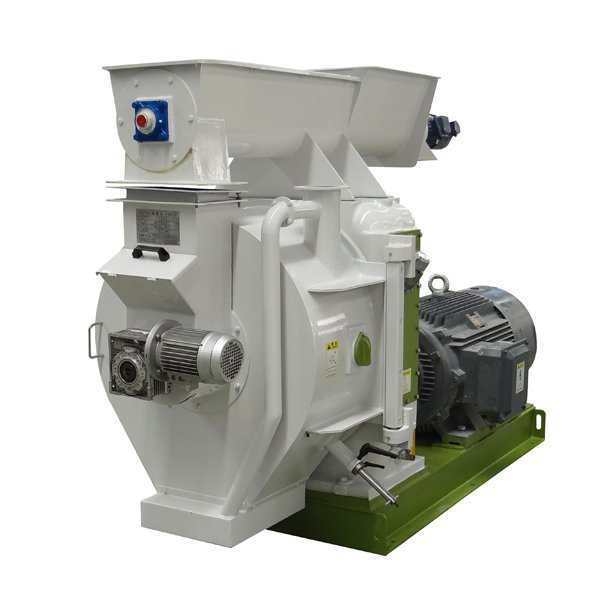
La filière est à la fois une pièce d'usure et un instrument de réglage. Son rapport longueur/diamètre (L/D) effectif fixe la compression. Pour la sciure de résineux, un L/D d'environ 1:6 à 1:10 est une plage de travail courante dans nos réalisations, avec des filières plus épaisses utilisées pour les matériaux durs, résineux ou à faible teneur en lignine qui refusent de lier. L'épaisseur de filière dans notre gamme standard va de 35 à 100 mm sur des diamètres de filière de 420 à 1 350 mm selon le modèle, avec des vitesses de filière de 120 à 300 tr/min choisies par application. Le taux de compression est aussi là où les nouvelles usines rencontrent des problèmes : rechercher une durabilité élevée avec une filière agressive sur un matériau sec produit des filières bouchées et des roulements brûlés, tandis qu'une filière conservatrice produit des granulés qui échouent au test de tambour.
En termes d'énergie, la presse à granulés est plus modérée que les acheteurs ne l'imaginent. La même chaîne citée par l'AIE indique 48,9 kWh par tonne à la presse à granulés et 30 kWh par tonne pour le conditionnement à la vapeur. Notre ligne de presse à granulés verticale, qui monte la filière verticalement pour une alimentation assistée par gravité, est spécifiée dans la plage de 30 à 55 kWh par tonne de consommation réelle. La part de la presse à granulés dans l'électricité est importante car elle fonctionne en continu à charge élevée — l' usine de référence IRENA lui alloue 56 des 171 kWh/t d'électricité totale de l'usine — mais sa part de l'énergie totale energy is modest next to thermal drying.
Étape 6 : Refroidissement, criblage et captage des poussières
Les granulés sortent de la filière à 70–90 °C et sont trop mous pour être manipulés. Un refroidisseur à contre-courant les ramène à quelques degrés de la température ambiante, le flux d'air à contre-courant refroidissant en dernier les granulés les plus chauds, ce qui évite les fissures par choc thermique. Le refroidissement n'est pas un simple finition qualité facultative : des granulés transportés et ensachés chauds transpireront dans le sac, et l'humidité qui se condense sur la paroi du sac ramollit les granulés aux points de contact, ce qui est une cause classique de réclamations clients sur des granulés « fondus ».
Après refroidissement, un cribleur renvoie les fines et les débris vers l'entrée, où ils peuvent être regranulés. C'est le maintien en circuit fermé des fines qui garantit le respect de la limite de fines ENplus à la livraison ; il alimente aussi la chaudière en rebuts qui seraient sinon vendus comme produit hors norme.
Le captage des poussières mérite sa propre ligne de devis. Le broyage à marteaux et la granulation génèrent continuellement des poussières fines, et un filtre à décolmatage pneumatique dimensionné pour les débits d'air réels — et non d'après un catalogue — protège à la fois les opérateurs et les moteurs. La poussière constitue également un risque de combustion : l'emplacement du filtre et les évents d'explosion doivent être examinés avec le fournisseur dès la phase d'implantation, et non après la mise en service.
Étape 7 : Ensachage et expédition
La dernière étape dépend entièrement du canal de vente. Les expéditions en vrac à l'export utilisent un stockage à plat et des chargeurs ; la vente au détail nationale emploie de petits sacs (généralement 15–20 kg) sur une ensacheuse pondérale avec ligne de couture ou de thermoscellage ; les acheteurs commerciaux demandent souvent des Big Bags de 500–1 200 kg remplis sur une ensacheuse pour sacs d'une tonne. Une usine qui prévoit de servir à la fois le détail et le vrac doit réserver dès le départ l'espace au sol et le tracé des convoyeurs pour les deux, car intégrer une ligne d'ensachage dans un bâtiment achevé est une perturbation dont aucun exploitant ne veut.
Harmonisation des capacités sur toute la ligne
Une fois les étapes définies, la question du dimensionnement devient concrète. Le tableau ci-dessous présente des configurations indicatives pour quatre tailles d'usine courantes, issues de notre gamme standard de produits pour la biomasse. Les valeurs en kilowatts correspondent aux puissances nominales des moteurs installés à l'étape de granulation, et non à la consommation d'énergie — la puissance nominale est dimensionnée pour le cas le plus défavorable et la consommation réelle par tonne est inférieure, comme l'explique la section sur l'énergie ci-dessous.
| Taille d'usine | Étape de granulation | Séchage | Broyage | Note d'implantation type |
|---|---|---|---|---|
| 1–2 t/h | Un broyeur vertical, classe 22–160 kW, ou une filière annulaire compacte | Sécheur à tambour à passage unique | Un broyeur à marteaux | Ensachage semi-automatique ; adapté à une alimentation en sciure sèche |
| 3–5 t/h | Un broyeur à filière annulaire, classe 90–400 kW avec conditionneur | Sécheur à tambour à triple passage | Broyeur à marteaux primaire + broyage fin | Silo tampon entre le sécheur et le broyeur ; ligne automatique de petits sacs |
| 5–10 t/h | Un grand broyeur à filière annulaire ou deux broyeurs moyens | Grand sécheur à triple passage avec four à biomasse dédié | Broyage en deux étapes avec silo intermédiaire | Expédition en vrac + Big Bag ; système complet d'extraction des poussières |
| 10+ t/h | Plusieurs lignes de granulation parallèles | Séchoir dimensionné sur la charge d'évaporation, et non en t/h | Halle de broyage dédiée | La redondance par étape devient abordable et judicieuse |
Deux règles de dimensionnement se cachent dans ce tableau. Le séchoir est dimensionné sur la charge d'évaporation — tonnes d'eau par heure — qui dépend de l'humidité entrante : la même installation nominale de 5 t/h nécessite donc un séchoir très différent pour des copeaux à 55 % d'humidité que pour de la sciure à 12 %. Et au-delà d'environ 10 t/h, les solutions mono-machines cessent d'être judicieuses : deux presses à granuler de taille moyenne, avec un jeu de matrices de rechange indépendant, offrent une meilleure disponibilité qu'une seule très grande presse, car un changement de matrice qui immobilise la moitié de l'usine n'immobilise plus que la moitié.
Energy Per Tonne: What the Published Numbers Say
L'énergie est la catégorie de coûts que les acheteurs sous-estiment le plus souvent, en partie parce que l'énergie de séchage thermique provient généralement de biomasse autoproduite plutôt que d'une facture d'électricité mesurée, et en partie parce que les puissances motrices annoncées ne correspondent pas à la consommation. Le tableau ci-dessous rassemble les chiffres publiés par étape pour une chaîne classique de granulés de bois, de la matière première humide au granulé fini, afin de vous permettre de vérifier les affirmations de consommation de tout fournisseur.
| Étape | Énergie spécifique (kWh/t de production) | Source |
|---|---|---|
| Broyeur étape 1, grille de 50,8 mm | 94.1 | Tumuluru (2016), annexe IEA Task 40 |
| Séchoir rotatif, humidité de 30 % → 10 % | 340,8 (thermique, ~65–70 % de l'énergie du procédé) | Tumuluru (2016) ; Lamers et al. (2015) |
| Broyeur étape 2, grille de 6,4 mm | 43.2 | Tumuluru (2016) |
| Conditionnement à la vapeur | 30.0 | Tumuluru (2016) |
| Presse à granuler | 48.9 | Tumuluru (2016) |
| Électricité de l'usine entière (usine de référence) | 171 (parc à bois 20, pré-séchoir 45, broyeurs à marteaux 50, presses à granuler 56) | IRENA (2019), citant Koppejan et al. (2012) |
Lisez ces chiffres en tenant compte de leurs définitions. Le total IRENA ne concerne que l'électricité ; la chaleur de séchage est indiquée séparément, ce qui explique pourquoi la même publication classe la presse à granuler comme le plus gros consommateur électrique unique, tandis que la chaîne IEA montre le séchage comme le principal poste énergétique global. La puissance nominale du moteur divisée par la production nominale — l'arithmétique qui sous-tend de nombreuses affirmations de fournisseurs — donne un plafond, non une mesure, car les moteurs sont dimensionnés pour les charges de démarrage et de blocage les plus défavorables. Lorsque vous comparez des devis, demandez à chaque fournisseur d'indiquer les kWh attendus par tonne de l'électricité à votre humidité réelle, et de distinguer l'énergie de séchage thermique, y compris le combustible que le fourneau devrait brûler.
Cinq erreurs de conception qui se révèlent dès le premier mois
1. Dimensionner le séchoir sur la matière d'essai du fournisseur. Les données de performance d'un séchoir obtenues sur de la sciure à 12 % ne disent rien de vos copeaux d'eucalyptus à 55 %. Exigez un calcul de la charge d'évaporation fondé sur votre analyse d'humidité.
2. Omettre les silos tampons. Le couplage direct d'un broyeur à marteaux à un séchoir puis à une presse à granuler fait que le moindre incident à une étape se propage instantanément. Deux silos tampons bien placés constituent l'assurance-disponibilité la moins chère de l'usine.
3. Acheter la durabilité uniquement par la matrice. Une filière plus épaisse augmente la compression, mais si la distribution granulométrique et le conditionnement sont mal maîtrisés, la filière ne fait que se boucher plus vite. La durabilité est une propriété de la chaîne.
4. Sous-dimensionner l'extraction des poussières. Des filtres choisis sur le prix plutôt que sur la charge de débit d'air surchargent les moteurs, laissent fuir la poussière dans le hall et, dans le pire des cas, transforment l'usine en risque de poussière combustible qu'un inspecteur finira par détecter.
5. Planifier l'ensachage en dernier. L'expédition détermine les effectifs, les rotations de postes et le rythme de décharge du refroidisseur. Une usine qui doit interrompre la granulation pour changer de format de sacs perd en une année plus de capacité que ce que coûte la ligne d'ensachage.
Ce qu'il faut envoyer à un fournisseur pour obtenir un devis précis
La différence entre une simple offre commerciale et une véritable proposition d'ingénierie réside dans la qualité des données d'entrée. Avant de demander un prix pour une ligne de production de granulés de bois, préparez :
L'analyse de la matière première : essence, forme (grumes, copeaux, sciure), plage d'humidité à l'entrée selon les saisons, taux de cendres et volume annuel disponible. La spécification cible du granulé : grade ENplus ou équivalent national, diamètre visé et canal de vente prévu. Les données du site : dimensions et hauteur du hall, capacité et tarif de l'alimentation électrique, disponibilité de l'eau pour la vapeur et acceptabilité d'un four à biomasse. Les objectifs commerciaux : heures de fonctionnement annuelles attendues, rotation des postes et débit en t/h réellement nécessaire après les arrêts, et non le débit nominal. Avec ces données, un fournisseur peut s'engager sur la charge d'évaporation, la configuration de la filière et l'énergie spécifique attendue — les trois chiffres qui distinguent une ligne qui fonctionne d'une démonstration coûteuse.
En résumé
Une ligne de production de granulés de bois est un système de transfert d'humidité à l'extrémité duquel se trouve une presse à granulés. Fixez d'abord la spécification du combustible, dimensionnez le sécheur sur la charge d'évaporation à partir de vos propres données de matière première, protégez les interfaces par une capacité tampon et exigez, de chaque fournisseur comparé, des chiffres de consommation énergétique par étape dans les mêmes unités. Les usines conçues ainsi atteignent leur capacité nominale en quelques semaines plutôt qu'en plusieurs trimestres, et les choix d'équipement — classe de broyeur, grilles de broyage, géométrie de filière, type de refroidisseur — deviennent des décisions vérifiables plutôt que des paris sur catalogue. Si vous souhaitez réaliser cette comparaison sur votre matière première, envoyez-nous votre analyse d'humidité et votre capacité cible et nous vous renverrons une configuration étape par étape, accompagnée du calcul énergétique.