

Un filtro per polveri di dimensioni “quasi giuste” è uno dei compromessi più costosi in un mangimificio o in un impianto per pellet. L'unità continua a funzionare, il ventilatore continua a girare, ma la perdita di carico aumenta, il sistema di pulizia interviene di continuo, i sacchi o le cartucce si usurano due volte più in fretta e l'operatore del mulino reagisce strozzando le serrande — il che rimanda la polvere nel reparto. Dimensionare un filtro a impulsi non è magia nera: è una breve sequenza di calcoli con valori di partenza pubblicati. Questo articolo percorre tale sequenza per le polveri di mangimi e biomasse, con un esempio svolto per una linea di mangimi da 5 t/h.
Passaggio 1: mappare i punti di captazione e le loro portate d'aria
Elenca ogni punto in cui la polvere si diffonde nell'aria: ingresso e uscita del mulino a martelli, scarico del miscelatore, zona di condizionamento e pressatura della pellettatrice, scarico del raffreddatore e coda del ciclone, punti di trasferimento tra elevatori a tazze e trasportatori, e la stazione di insacco. Per ogni punto, la cappa o l'involucro deve aspirare aria sufficiente a mantenere la polvere all'interno della zona di captazione. Come esercizio di progettazione per l'esempio seguente, ipotizziamo una linea di mangimi da 5 t/h con cinque punti di captazione — mulino a martelli 2.000 cfm, miscelatore 1.000, pellettatrice 1.200, raffreddatore 1.500, insacco 500. Queste sono ipotesi di progetto a scopo illustrativo; i tuoi valori effettivi derivano dai requisiti di aspirazione del fornitore dell'attrezzatura e dal design delle cappe. Ciò che conta è che l'elenco sia completo, perché il filtro vede la somma, e il punto che hai dimenticato è quello che perderà polvere.
Passaggio 2: sommare le portate d'aria e applicare un margine deliberato
La portata d'aria totale di progetto per l'esempio è 6.200 cfm (circa 10.540 m³/h). I sistemi reali aggiungono un margine per squilibri delle serrande, invecchiamento del filtro e piccole perdite — il 10-15% è prassi comune. Dimensionare a 6.800–7.100 cfm mantiene ragionevole il punto di funzionamento del ventilatore man mano che il sistema invecchia. Non confondere questo margine con il rapporto aria-tessuto, che è una scelta separata nel passaggio successivo.
Passaggio 3: scegliere il rapporto aria-tessuto dai valori pubblicati
Il rapporto aria-tessuto (A/C) — piedi cubi effettivi di aria al minuto divisi per i piedi quadrati netti di mezzo filtrante — è il numero che determina la dimensione fisica del filtro. I valori di partenza pubblicati più diffusi sono nella Tabella 1.1 del capitolo sui filtri a maniche del Manuale EPA sui costi di controllo dell'inquinamento atmosferico, che elenca i “valori di progetto generalmente sicuri” per tipo di polvere e metodo di pulizia. Le righe rilevanti per gli impianti di mangimi e biomasse sono queste:
| Polvere | A scuotimento / ad aria inversa, tessuto | A impulsi, feltro |
|---|---|---|
| Mangimi, cereali | 3.5 | 14 |
| Segatura (legno) | 3.5 | 12 |
| Farina | 3.0 | 12 |
| Amido | 3.0 | 8 |
| Zucchero | 2.0 | 13 |
L'EPA è esplicita sul fatto che questi sono punti di partenza: sia la distribuzione granulometrica sia il carico di polvere spingono la scelta finale verso il basso rispetto al valore tabellare. Particelle fini e di dimensione uniforme formano torte filtranti dense; le particelle appiccicose o oleose fanno lo stesso indipendentemente dalla dimensione. Un flusso misto di mangimificio — polvere simile a farina dalla macinazione più polvere fibrosa più grossolana dalla linea del raffreddatore — è un buon candidato per usare la riga più conservativa (12 ft/min) anziché quella più aggressiva.
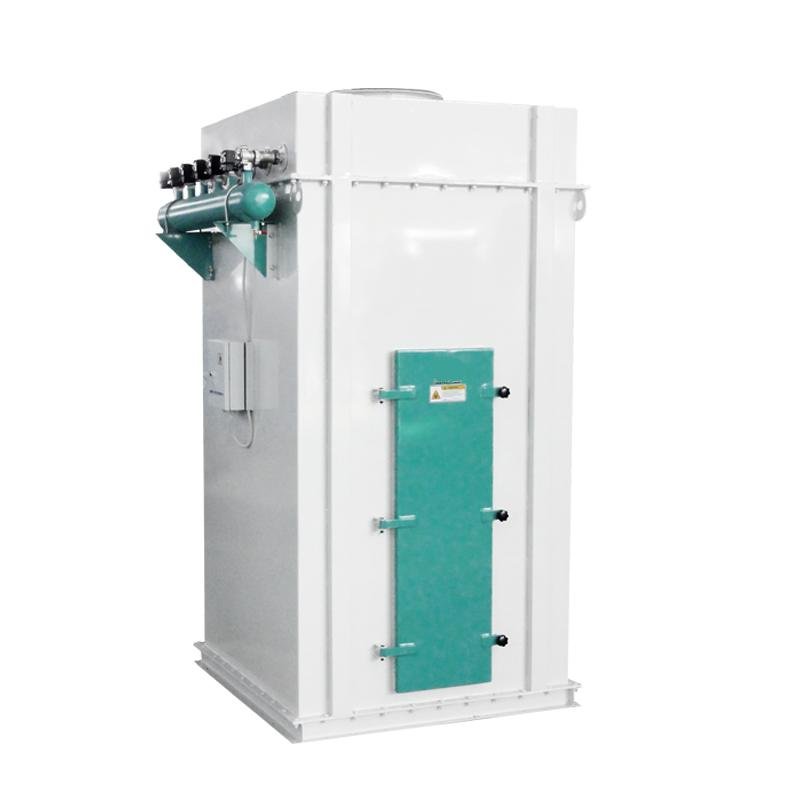
Le nostre stesse gamme di filtri riflettono la stessa logica: il filtro a impulsi circolare la serie è classificata da 500 a 10.000 CFM con rapporti aria-tessuto da 2:1 a 5:1 in base alle caratteristiche della polvere, e la filtro a impulsi quadrati serie va da 3:1 a 6:1. Questi intervalli sono più conservativi dei valori massimi della tabella EPA perché il materiale filtrante a cartuccia, gli impulsi di pulizia più brevi e il funzionamento continuo su polveri abrasive giustificano tutti un dimensionamento prudente.

Passo 4: Convertire la portata d'aria in superficie filtrante
Dividere la portata d'aria di progetto per il rapporto A/C scelto. Per l'esempio, 6.800 cfm ÷ 12 ft/min = circa 570 ft² di netta superficie tessuta. Se il collettore è un filtro a maniche compartimentato pulito fuori linea, la Tabella 1.2 dell'EPA fornisce moltiplicatori per convertire l'area netta in lorda (circa ×2 sotto 4.000 ft², ×1,5 per 4.000–12.000 ft², fino a ×1,04 sopra 180.000 ft²) in modo che l'area netta sia preservata mentre un compartimento è isolato per la pulizia. Le unità a cartuccia pulite in linea, come il filtro rotondo a impulsi sopra, non applicano tale moltiplicatore: il numero di cartucce e la superficie filtrante indicati sono quelli effettivi. Per l'esempio, un'unità della classe 8.000–10.000 CFM con 12–16 cartucce soddisfa il requisito di 570 ft² mantenendo il margine intatto.
Passo 5: Verificare la caduta di pressione e la potenza del ventilatore
Il capitolo EPA sui filtri a maniche indica una caduta di pressione tipica del sistema tra 5 e 20 pollici di colonna d'acqua; gli impianti a getto pulsante ben gestiti su polvere di grano si collocano nella metà inferiore di tale intervallo, con la nostra serie di filtri a impulsi quadrati che specifica un differenziale operativo da −10 a −25 pollici in base alla configurazione. Assumere 8 pollici per l'esempio di calcolo. La potenza all'albero del ventilatore è:
P (kW) = Q (m³/s) × Δp (Pa) ÷ (1000 × rendimento del ventilatore)
Per 6.800 cfm (3,21 m³/s) a 8 in. c.a. (1.993 Pa) e rendimento combinato del 60%, il ventilatore assorbe circa 10,7 kW — diciamo un motore da 11 kW. La parte istruttiva è la sensibilità: un collettore dimensionato a 16 ft/min invece di 12 funziona con una caduta di pressione più alta e pulizia continua, e la potenza del ventilatore, il consumo di aria compressa e il costo di sostituzione del materiale filtrante aumentano tutti insieme. Sottodimensionare non fa risparmiare: sposta il costo nel budget operativo, dove nessuno lo esamina. La scheda informativa EPA sul filtro a tessuto a getto pulsante rileva che le nuove apparecchiature a getto pulsante raggiungono efficienze di abbattimento del 99–99,9%, ma tale efficienza vale solo alla velocità di progetto, non alla velocità a cui finisce per funzionare il sistema con serrande parzializzate.
Passo 6: Mantenere le velocità dei condotti sopra i minimi di trasporto
Un collettore correttamente dimensionato con condotti sottodimensionati si intasa comunque. Le velocità dei condotti di derivazione e principali devono restare sopra la velocità minima di trasporto della polvere: la pratica standard di ventilazione industriale (valori del manuale ACGIH Industrial Ventilation) colloca la polvere di grano a circa 3.500–4.500 fpm, con la polvere di legno in un intervallo simile. Sotto tale soglia, la polvere si deposita nel condotto, e il deposito è sia un carico d'incendio sia una restrizione di flusso che modifica il punto di funzionamento del ventilatore. Quando progettiamo un sistema di aspirazione polveri per un cliente, il dimensionamento dei condotti è verificato insieme al collettore, non dimensionato in modo indipendente: i due formano un unico sistema idraulico.
Passo 7: Affrontare presto la conformità sulle polveri combustibili
La polvere di grano, la farina e la polvere fine di legno sono combustibili. Negli USA, lo standard OSHA sugli impianti di movimentazione del grano (29 CFR 1910.272) fissa limiti di pulizia e di accumulo di polvere nelle aree di movimentazione del grano, e il NFPA 652 del NFPA richiede un'analisi del rischio polveri (DHA) per gli impianti che trattano polveri combustibili, con il NFPA 61 che copre gli aspetti specifici dell'agricoltura e della lavorazione alimentare. Per il collettore stesso ciò significa tipicamente sfogo o soppressione dell'esplosione dimensionati al rischio, messa a terra per prevenire l'innesco elettrostatico, dispositivi di isolamento tra il collettore e il processo, e nessun ripiano orizzontale all'interno dell'involucro dove la polvere possa depositarsi. Installare a posteriori un pannello di sfogo dopo aver costruito l'involucro costa diverse volte più che specificarlo in fase di progetto — perciò questo rientra nel passo 7 del dimensionamento, non nel collaudo dopo la messa in servizio.
Esempio di calcolo: linea di alimentazione da 5 t/h, tutti i passi insieme
| Passo | Risultato |
|---|---|
| Punti di captazione | Mulino a martelli 2.000 / miscelatore 1.000 / mulino a pellet 1.200 / raffreddatore 1.500 / insacco 500 cfm |
| Portata d'aria di progetto (margine +10–15%) | 6.800 cfm (≈11.500 m³/h) |
| Rapporto A/C (EPA, miscela mangime/legno, feltro a getto d'impulsi) | 12 ft/min (valore conservativo) |
| Area netta del tessuto richiesta | ≈570 ft² |
| Classe di unità selezionata | Filtro a impulsi rotondo, classe 8.000–10.000 CFM, 12–16 cartucce |
| Δp di sistema presunta / potenza del ventilatore | 8 in. c.a. → motore ventilatore ~11 kW |
| Elementi di conformità specificati con l'involucro | Sfogo esplosione secondo DHA, valvola di isolamento, messa a terra, scarico con valvola rotativa |
Su quest'ultima riga: lo scarico sotto un collettore è di per sé un'interfaccia a tenuta di polvere. Uno scarico che perde reintroduce tutto ciò che l'unità ha appena catturato, ed è per questo che il collettore e la valvola rotativa sottostante sono specificati come coppia.
Quattro errori di dimensionamento che emergono entro un anno
- Dimensionare sulla portata d'aria di targa invece che sulla portata delle cappe. Le brochure delle apparecchiature indicano i requisiti di aspirazione; le cappe e le perdite delle condotte determinano ciò che il ventilatore eroga realmente. Misurare o calcolare il sistema, poi dimensionare.
- Usare un unico rapporto A/C per ogni tipo di polvere. La differenza nella tabella EPA tra amido (8 ft/min) e mangimi/granaglie (14 ft/min) non è rumore: riflette quanto diversamente si formano queste croste. A una corrente mista si assegna il valore conservativo.
- Dimenticare il fattore moltiplicativo della pulizia fuori linea. Un'unità a compartimenti che si pulisce fuori linea richiede un'area lorda ben superiore al fabbisogno netto, altrimenti la capacità cala ogni volta che un compartimento si isola.
- Trattare la conformità come un accessorio. Pannelli di sfogo, isolamento e messa a terra specificati dopo la fabbricazione costano di più e spesso si adattano peggio. La DHA deve essere completata prima dell'approvazione del disegno del collettore.
Gli articoli sul dimensionamento scritti da colleghi di altri produttori di apparecchiature possono essere un utile secondo parere una volta che si hanno i propri numeri: questo percorso di calcolo del rapporto aria/tessuto copre la stessa aritmetica dal punto di vista di un fornitore, incluso un caso in cui le perdite delle condotte hanno spinto il rapporto A/C reale ben oltre il valore di progetto.
Prossimi passi
- Percorrere l'impianto con una fotocamera ed elencare ogni punto di captazione, inclusi i punti di trasferimento "temporanei" da tre anni e mai dotati di aspirazione.
- Raccogliere la portata d'aria di aspirazione dichiarata da ciascun fornitore di macchine e segnalare ogni punto in cui la cappa è stata progettata internamente.
- Definire il tipo di polvere per ciascun flusso (mangimi/cereali vs. segatura vs. ad alto contenuto di amido), quindi selezionare la riga A/C dalla tabella EPA — lato conservativo per i flussi misti.
- Eseguire il calcolo netto/lordo e il calcolo della potenza del ventilatore prima di richiedere preventivi, così le proposte dei fornitori possono essere confrontate a parità di condizioni.
- Avviare per tempo la discussione sulla DHA se si gestisce polvere di cereali o polvere di legno fine; cambia il contenitore, non solo la documentazione.
Se ci inviate l'elenco dei punti di captazione con le portate d'aria e i tipi di polvere, vi restituiremo una selezione del collettore con area filtrante, configurazione di pulizia e portata del ventilatore per la revisione — il nostro team di ingegneria di prodotto progetta la gamma di apparecchiature a impulsi e per la pulizia come parte di linee complete per mangimi e pellet, così il collettore, le canalizzazioni e la valvola rotativa arrivano come un unico sistema abbinato anziché come tre acquisti separati. Per un contesto su come polvere e aspirazione si inseriscono in un layout completo dell'impianto, consultate il nostro articolo su allestimento di un mangimificio avicolo da 5 t/h.