

Ogni discussione sulla qualità dei pellet prima o poi produce un valore come «93,5 PDI». Viene confrontato con quello della settimana precedente, con quello di un altro stabilimento, talvolta con la specifica del cliente. Ma il valore è spesso citato con più sicurezza di quanta ne meriti, perché ciò che misura — e ciò che non misura — dipende interamente da quale test lo ha prodotto, da come è stato gestito il campione e da quando è stato prelevato. Questo articolo spiega cosa misura davvero l'indice di durabilità dei pellet (PDI), in cosa differiscono i metodi standard, dove la misurazione stessa è fragile e quali variabili di stabilimento la influenzano di più.
Cosa misura davvero il PDI
Il PDI è un tasso di sopravvivenza, non un valore di resistenza. Un campione di pellet finiti viene sottoposto a una sollecitazione meccanica standardizzata, poi setacciato; l'indice è la massa di pellet intatti rimanenti, espressa in percentuale della massa iniziale:
PDI = (massa dopo la rotazione ÷ massa prima della rotazione) × 100
La massa persa è costituita da fini — frammenti di pellet rotti e polvere da abrasione. Ecco perché un PDI di 93 significa che il 7% del campione non ha superato la movimentazione simulata, e perché il PDI è direttamente correlato ai fini che il cliente spazza via dal silo. È anche il motivo per cui il PDI è un indicatore predittivo : simula la sollecitazione da movimentazione in un contenitore o con un getto d'aria, e la correlazione con i fini reali dipende da quanto la sollecitazione del test assomiglia ai vostri trasportatori, camion e silos aziendali.
Il test standard: il metodo tumbler
Il metodo usato dalla maggior parte dei mangimifici nordamericani è definito dallo standard ASAE S269.5. La scheda tecnica della Kansas State University sulla valutazione della qualità dei pellet descrive la procedura con precisione: un campione di 500 g di pellet viene setacciato per rimuovere i fini, posto in un contenitore rotante a tenuta di polvere con un deflettore interno e ruotato per 10 minuti a 50 giri/min attorno a un asse perpendicolare ai lati da 12 pollici del contenitore. Dopo la rotazione, il campione viene nuovamente setacciato su un setaccio metallico con aperture appena inferiori al diametro nominale del pellet, e la durabilità è la percentuale di pellet interi trattenuti.
Tre dettagli procedurali hanno più peso di quanto la maggior parte dei laboratori ritenga. Primo, i pellet dovrebbero essere testati subito dopo il raffreddamento — lo standard considera i pellet «freddi» quando sono entro ±10 °F dall'ambiente, e i test ritardati vengono riportati con un pedice (un campione al 95% testato quattro ore dopo il raffreddamento si scrive (95)₄). Secondo, la dimensione del setaccio conta meno per il suo valore assoluto che per la sua coerenza: lo stesso setaccio prima e dopo definisce cosa conta come fine. Terzo, la massa iniziale deve essere esatta, e lo standard richiede prove replicate, perché la variabilità campione-campione in una singola prova è reale.
Perché il valore è fragile
Il metodo tumbler sembra semplice, e proprio in questa semplicità risiedono i suoi punti deboli. Pacheco e Stark hanno riportato che il solo cambiare il peso iniziale del campione modificava il risultato: partendo con 300, 400, 500 e 600 grammi di pellet interi si ottenevano PDI rispettivamente dell'87, 88, 89 e 90 percento — una variazione di tre punti da una differenza di 300 g nel peso del campione, senza altro modificato. Quando il test è stato modificato con due dadi esagonali per aumentare l'abrasione, la variazione si è ampliata drasticamente (47, 60, 70 e 76 percento per gli stessi pesi). Il contesto completo di queste sensibilità metodologiche è documentato in una tesi di settore del Pellet Fuels Institute sulla durabilità dei pellet di legno, che cataloga anche le varianti con tester di resistenza agli urti e Dural.
Meritano menzione altre due fragilità. Il test ha un potere discriminante limitato: mangimi visivamente diversi possono risultare entro un punto l'uno dall'altro, ed è per questo che alcuni stabilimenti aggiungono cuscinetti a sfere o dadi esagonali — una modifica che aumenta la sensibilità ma distrugge la comparabilità tra stabilimenti e strumenti. E il PDI non dice nulla su dove i fini verranno effettivamente generati: un pellet che supera il contenitore rotante può comunque rompersi attraverso quattro punti di caduta nel sistema di carico, una linea di camion pneumatici e un riempimento di silo aziendale. L'indice è una simulazione controllata, non una misurazione sul campo.
Cosa determina davvero il PDI in stabilimento
Le variabili sono ben studiate e la maggior parte di esse riguarda parametri di processo più che acquisti di capitale. Il lavoro della Kansas State e la letteratura più ampia indicano innanzitutto il condizionamento: aumentare la temperatura di condizionamento da 74 a 85 °C ha migliorato linearmente il PDI nelle diete mais-soia senza aumentare il consumo energetico, e la regola empirica classica è che l'umidità della farina aumenta di circa l'1% per ogni 14 °C di temperatura di condizionamento — l'umidità agisce come legante e plastificante. Il rapporto L:D della filiera agisce nella stessa direzione: aumentarlo da 5,6 a 8 ha migliorato la qualità del pellet nelle prove KSU, e nello studio del 2017 sui DDGS a ridotto tenore di grassi citato in precedenza, passando da una filiera L/D 5,5 a una L/D 10,0 il PDI Holmen è salito da 87,10 a 93,27, mentre una velocità della filiera più elevata (254 vs. 166 rpm) ha aggiunto un altro punto e mezzo. Dall'altro lato del bilancio, il grasso aggiunto lubrifica la filiera e ammorbidisce i pellet — il grasso oltre circa il 2% viene tipicamente applicato dopo il mulino anziché miscelato prima, proprio per proteggere la qualità del pellet.
L'usura della filiera agisce silenziosamente e in senso inverso: man mano che i fori della filiera si usurano e si lucidano, la contropressione cala e il PDI tende a diminuire nel corso delle settimane finché qualcuno non nota i fini nel sacco. Monitorare il PDI rispetto alle tonnellate passate attraverso la filiera trasforma quella deriva in un cambio programmato della filiera anziché in un reclamo del cliente.
| Variabile | Meccanismo | Evidenza / effetto tipico | Lato costo |
|---|---|---|---|
| Aumentare la temperatura di condizionamento | Umidità +1% ogni ~14 °C; gelatinizzazione dell'amido, plastificazione delle proteine | Da 74 a 85 °C ha migliorato il PDI linearmente, senza penalità energetica (KSU) | Capacità dell'impianto vapore; combustibile della caldaia |
| Maggiore tempo di permanenza nel condizionatore | Assorbimento più completo di umidità/calore prima della filiera | Supporta l'effetto della temperatura; più utile su diete ad alto contenuto di DDGS o ad alto contenuto di fibre | Retrofit solo se l'attuale tempo di permanenza è breve |
| Filiera più spessa / L:D più alto | Maggiore mantenimento della pressione e attrito nel foro | Da 5,6 a 8 ha migliorato la qualità (KSU); PDI da 87,1 a 93,3 con L/D da 5,5 a 10 (studio sui DDGS) | Maggiore kWh/t; minore portata a parità di potenza |
| Macinazione più fine e più uniforme | Compattazione più densa, maggiore area di contatto per il legame | La granulometria interagisce con ogni altra variabile | Energia di macinazione; vedi la nostra guida alla scelta della dimensione delle griglie |
| Applicazione di grasso liquido dopo la pellettatura | Tiene il lubrificante fuori dalla zona di compressione | Pratica standard oltre ~2% di inclusione di grasso | Attrezzatura di rivestimento e controllo dell'accuratezza |
| Gestione di filiera e rulli | Mantiene la contropressione di progetto; previene la deriva del PDI dovuta all'usura | Il PDI monitorato rispetto alle tonnellate per filiera intercetta la deriva | Inventario delle filiere di ricambio; arresto pianificato per i cambi |
Quale valore è sufficientemente buono?
Per i pellet di biomassa la risposta è scritta: la ISO 17225-2 fissa la durabilità meccanica a un minimo del 97,5% per le classi più alte, e ENplus alza l'asticella al 98,0% per la sua classe A1 — l'ambito e i requisiti di prova dello schema sono descritti sul ENplus certification site. La durabilità è controllata con maggiore rigore dove i pellet sono scambiati oltre confine, un contesto di mercato seguito da programma bioenergetico dell'IRENA. I mangimi non hanno una classe universale equivalente, quindi i mulini stabiliscono specifiche interne in base alla tolleranza ai fini dei propri clienti e alla propria catena di movimentazione. Ciò che conta per entrambi i prodotti è lo stesso: un obiettivo di PDI ha senso solo se il metodo di prova, il peso del campione, il setaccio e i tempi sono fissi e documentati, e se il valore viene letto confrontandolo con i dati sul campo — fini allo scarico, reclami dall'allevamento — e non in modo isolato.
La movimentazione a valle del mulino distrugge la durabilità con la stessa efficacia di una filiera difettosa. Ogni punto di caduta, trasferimento e spinta pneumatica aggiunge abrasione; un trasferimento delicato e impostazioni corrette di scarico del raffreddatore preservano ciò che il mulino ha creato. Il nostro articolo sul principio di funzionamento del raffreddatore a controcorrente tratta uno dei punti critici di passaggio tra pelletizzazione e stoccaggio, e la pagina prodotto del raffreddatore a controcorrente mostra come lo scarico sia progettato per evitare la rottura dei pellet all'uscita.

Riepilogo del confronto: Tumbler vs. Holmen — Quale prova dovrebbe riportare il vostro mulino?
Due famiglie di prove dominano il settore e sottopongono i pellet a sollecitazioni diverse. Il tamburo rotante (ASAE S269.5) simula il trasporto a coclea e meccanico tramite contatto per rotolamento; il tester Holmen soffia aria attraverso il campione per simulare la movimentazione pneumatica, comune nella logistica europea dei pellet. Poiché i regimi di sollecitazione differiscono, i valori non sono intercambiabili, e confrontare un PDI da tamburo di un impianto con un valore Holmen di un altro non dice nulla.
| Caratteristica | Tamburo rotante (ASAE S269.5) | Holmen (tipo a getto d'aria) |
|---|---|---|
| Regime di sollecitazione | Impatto da rotolamento e abrasione con deflettore interno | Abrasione a getto d'aria in una camera perforata (tipo pneumatico) |
| Dimensione del campione / durata | 500 g, 10 min a 50 rpm | 100 g, soffio di ~30–60 s (dipende dal modello) |
| Corrispondenza migliore con | Trasporto meccanico, movimentazione sfusa in stile USA | Trasporto pneumatico e logistica europea dei pellet |
| Punti di forza | Storia standard consolidata; attrezzatura semplice e a basso costo; ampiamente riportato nei mangimi | Più veloce; migliore discriminazione su pellet duri e densi; standard nel controllo qualità dei pellet di legno |
| Avvertenze | Sensibilità al peso del campione e al setaccio; bassa discriminazione senza modifiche | Le impostazioni specifiche del modello devono essere registrate; risultati non comparabili ai valori del tamburo |
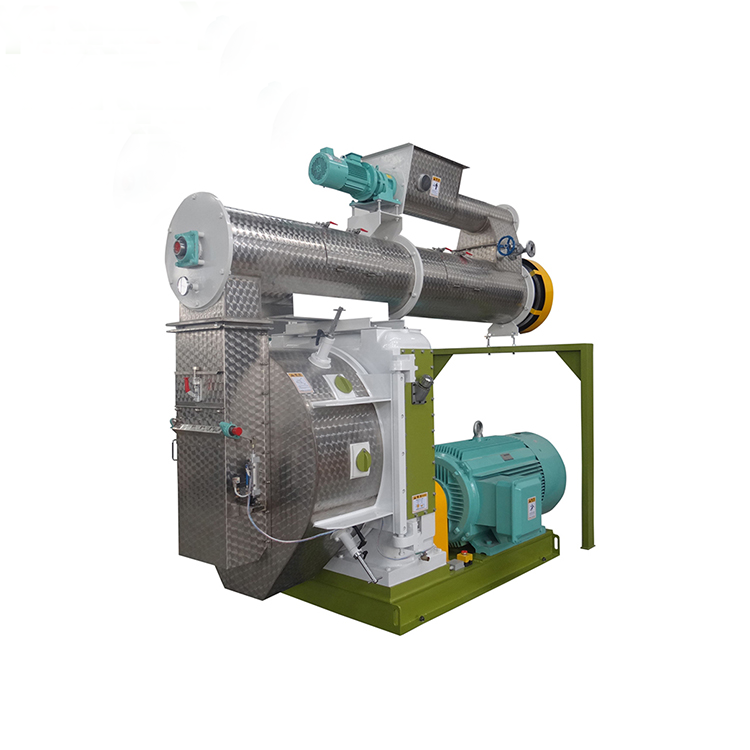
La risposta pratica a “quale scegliere” è: quello che misura il tuo cliente e, in mancanza, quello che assomiglia alla tua catena di consegna. Qualunque sia la scelta, fissa la procedura — peso del campione, setaccio, tempistica, repliche — e considera qualsiasi modifica come un cambio di unità, non di abitudine. Un PDI registrato con un metodo fisso, confrontato nel tempo con i dati sull'usura della filiera e sul condizionamento, ti dirà più sulla tua linea di quanto possa fare qualsiasi singolo numero. Per il lato della macinazione della stessa catena di qualità, consulta la nostra guida su selezione della dimensione della griglia del mulino a martelli, e per il mulino che produce i pellet stessi, la nostra pellettatrice per mangimi per pollame e bestiame pagina elenca le configurazioni di condizionamento e filiera alla base dei numeri sopra riportati.