

サイズが「ほぼ十分」な集塵機は、飼料工場やペレット工場において最も高くつく妥協の一つである。装置は動き続け、ファンも回り続けるが、圧力損失は上昇し、清掃システムは絶えず作動し、バッグやカートリッジは2倍の速さで劣化し、工場のオペレーターはダンパーを絞ることで対応する — その結果、粉塵が作業場に押し戻される。パルスジェット集塵機のサイズ設計は魔法ではない。公表されている初期値を用いた短い計算の連続である。本記事では、飼料およびバイオマスの粉塵についてこの手順を解説し、5 t/hの飼料ラインの計算例を示す。
ステップ1:捕集点とその風量を洗い出す
粉塵が空気中に舞うすべての箇所を列挙する:ハンマーミルの入口と出口、ミキサーの排出部、ペレットミルの調質・圧縮ゾーン、クーラーの排出部とサイクロンの排気、バケットエレベーターとコンベヤ間の移送点、そして袋詰めステーション。各箇所で、フードまたは囲いが粉塵を捕集ゾーン内に留めるのに十分な空気を吸引しなければならない。以下の計算例では設計演習として、5つの捕集点を持つ5 t/hの飼料ラインを想定する — ハンマーミル2,000 cfm、ミキサー1,000、ペレットミル1,200、クーラー1,500、袋詰め500。これらは説明のための設計上の仮定であり、実際の数値は設備サプライヤーの吸引要件とフード設計から得る。重要なのはリストが完全であることだ。集塵機は合計値を見るのであり、忘れた1点こそが粉塵漏れを起こす箇所になる。
ステップ2:風量を合計し、意図的な余裕を加える
この例の設計総風量は6,200 cfm(約10,540 m³/h)である。実際のシステムでは、ダンパーの不均衡、フィルターの経年劣化、わずかな漏れに対する余裕を加える — 10〜15%が一般的な慣行である。6,800〜7,100 cfmでサイズ設計すれば、システムの経年化に伴ってもファンの運転点を妥当な範囲に保てる。この余裕を、次のステップで別途決定するろ布比と混同してはならない。
ステップ3:公表値からろ布比を選ぶ
ろ布比(A/C比) — 実際の毎分立方フィートの空気量を正味のろ材平方フィートで割った値 — は、集塵機の物理的サイズを決める数値である。最も広く使われている公表初期値は、バグハウス章の表1.1にある。 EPA大気汚染防止コストマニュアルには、粉塵の種類と清掃方法別に「一般に安全な設計値」が記載されている。飼料工場やバイオマス工場に関係する行は以下のとおりである:
| 粉塵 | シェーカー/逆流式、織布 | パルスジェット式、フェルト |
|---|---|---|
| 飼料、穀物 | 3.5 | 14 |
| おがくず(木材) | 3.5 | 12 |
| 小麦粉 | 3.0 | 12 |
| でんぷん | 3.0 | 8 |
| 砂糖 | 2.0 | 13 |
EPAは、これらがあくまで出発点であることを明言しています。粒径分布と粉じん負荷の両方が、最終的な選択を表中の値より下方へ押し下げます。微細で均一な粒径の粒子は高密度のフィルターケーキを形成し、粘着性や油性の粒子は粒径にかかわらず同様の挙動を示します。混合飼料工場の流れ — 粉砕による小麦粉状の粉じんと、クーラーラインからのより粗い繊維状の粉じん — は、最も攻めた行ではなく、より保守的な行(12 ft/min)を採用するのが適切な候補です。
当社のコレクターのラインナップも同じ考え方を反映しています。 ラウンドパルスフィルター シリーズは500~10,000 CFM、粉じん特性に応じて気布比2:1~5:1で定格されており、また スクエアパルスフィルター シリーズは3:1~6:1で運転されます。これらの範囲はEPA表の最大値より保守的です。カートリッジろ材、短い払い落としパルス、研磨性粉じん下での連続運転はいずれも低めに抑える根拠となるからです。

ステップ4:風量をフィルター面積に換算する
設計風量を選択したA/C比で割ります。例の場合、6,800 cfm ÷ 12 ft/min = 約570 ft²の 正味 ろ布面積。集塵器がオフライン洗浄される区画式バグハウスである場合、EPAの表1.2は正味面積を総面積に換算するための乗数を示しています(4,000 ft²未満では約×2、4,000~12,000 ft²では×1.5、180,000 ft²超では×1.04まで逓減)。これにより、1区画を洗浄のために隔離しつつ正味面積が維持されます。上記の円形パルスフィルターのようにオンライン洗浄されるカートリッジ式ユニットはこの乗数を適用しません。提示されたカートリッジ数とメディア面積がそのまま実効値となります。例では、12~16本のカートリッジを備えた8,000~10,000 CFMクラスのユニットが570 ft²の要件を余裕をもって満たします。
ステップ5:圧力損失とファン動力を確認する
EPAのバグハウス章では、典型的なシステムの圧力損失を水柱5~20インチとしています。穀物粉塵を扱う適切に運用されたパルスジェット設備はこの範囲の下半分に位置し、当社の角型パルスフィルターシリーズは構成に応じて−10~−25インチの運転差圧を指定しています。計算例では8インチと仮定します。ファンの軸動力は次のとおりです。
P (kW) = Q (m³/s) × Δp (Pa) ÷ (1000 × ファン効率)
6,800 cfm(3.21 m³/s)、8 in. w.c.(1,993 Pa)、総合効率60%の場合、ファンの消費電力は約10.7 kWとなり、11 kWモーターとします。注目すべきは感度です。12 ft/minではなく16 ft/minで選定された集塵器は、より高い圧力損失と常時洗浄運転を余儀なくされ、ファン動力、圧縮空気消費量、メディア交換コストがすべて連動して増加します。容量不足はコスト削減にはならず、誰もレビューしない運転予算へコストを移すだけです。EPAの パルスジェット式ろ布フィルターファクトシート は、新しいパルスジェット設備が99~99.9%の捕集効率を達成すると述べています。ただし、その効率は設計流速においてのみ成立し、絞り込まれたシステムが最終的に運転される流速では成立しません。
ステップ6:ダクト流速を輸送最小流速以上に保つ
適切に選定された集塵器でも、ダクトが小さすぎれば詰まります。枝ダクトおよび主ダクトの流速は粉塵の最小輸送流速以上に保つ必要があります。標準的な産業換気の実務(ACGIH産業換気マニュアルの値)では、穀物粉塵は概ね3,500~4,500 fpm、木粉も同程度の範囲とされています。これを下回ると粉塵がダクト内に堆積し、堆積したケーキは火災負荷になるとともに流れを制限し、ファンの運転点を変化させます。当社が顧客の粉塵システムを設計する際、ダクトサイズは集塵器と突き合わせて確認され、独立して選定されることはありません。両者は一つの流体システムなのです。
ステップ7:可燃性粉塵のコンプライアンスに早期に対応する
穀物粉塵、小麦粉、微粒木粉は可燃性です。米国では、OSHAの 穀物取扱施設基準(29 CFR 1910.272) が穀物取扱区域内のハウスキーピングと粉塵堆積の限度を定めており、NFPAの NFPA 652 は可燃性粉塵を扱う施設に粉塵ハザード分析(DHA)を要求し、NFPA 61が農業・食品加工の具体的事項をカバーしています。集塵器自体については、通常、危険度に応じた爆発ベントまたは抑制、静電気着火を防ぐ接地、集塵器とプロセスの間の隔離装置、そしてハウジング内部に粉塵が堆積する水平な棚がないことが求められます。ハウジング完成後にベントパネルを後付けするコストは、仕様段階で指定する場合の数倍に達します。したがってこれは、試運転後の是正リストではなく、サイジングのステップ7で扱うべき事項です。
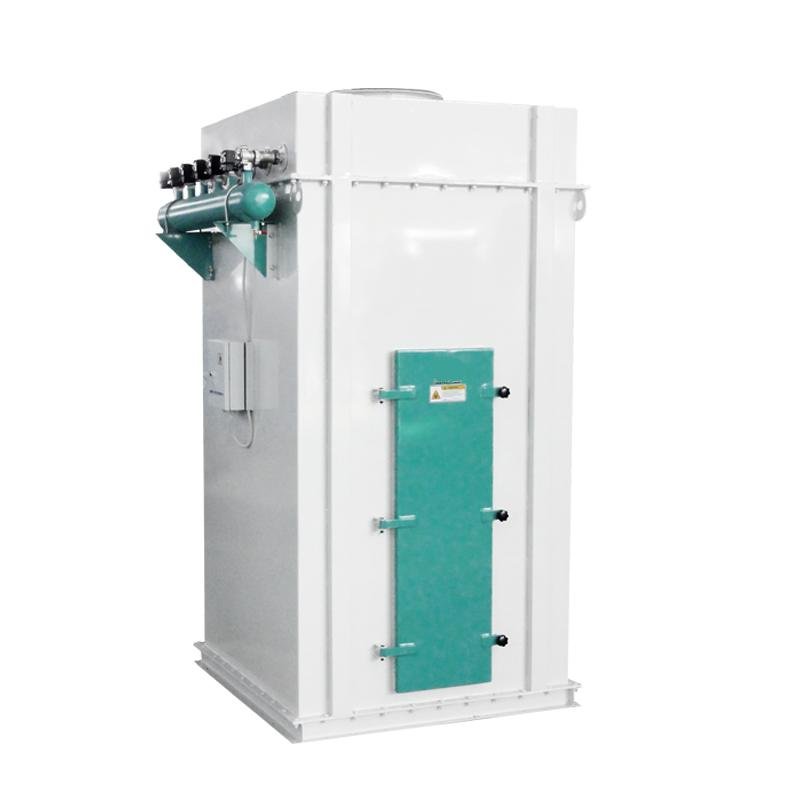
計算例:5 t/h供給ライン、全ステップ統合
| ステップ | 結果 |
|---|---|
| 捕集ポイント | ハンマーミル 2,000/ミキサー 1,000/ペレットミル 1,200/クーラー 1,500/袋詰め 500 cfm |
| 設計風量(+10~15%マージン) | 6,800 cfm(≈11,500 m³/h) |
| A/C比(EPA、混合飼料/木粉、パルスジェットフェルト) | 12 ft/min(保守的な行) |
| 必要正味濾布面積 | ≈570 ft² |
| 選定ユニットクラス | 丸型パルスフィルター、8,000~10,000 CFMクラス、カートリッジ12~16本 |
| 想定システムΔp/ファン動力 | 8 in. w.c. → ファンモーター約11 kW |
| ハウジングとともに指定するコンプライアンス項目 | DHAに基づく爆発ベント、隔離バルブ、接地、ロータリーエアロック排出 |
最後の行について:コレクター下部の排出部自体がダストタイトなインターフェースです。排出部が漏れると、ユニットが捕集したすべての粉塵が再飛散するため、コレクターとその下の ロータリーエアロック は一対として指定されます。
1年以内に表面化する4つのサイジングミス
- フード風量ではなく銘板風量でサイジングする。 装置のカタログには吸引要件が記載されていますが、ファンが実際に供給する風量はフードとダクトの損失で決まります。システムを測定または計算してからサイジングしてください。
- すべての粉塵に同一のA/C比を使用する。 EPA表におけるでんぷん(8 ft/min)と飼料/穀物(14 ft/min)の差は誤差ではなく、これらのケーキ形成の違いを反映しています。混合流には保守的な値を適用します。
- オフライン清掃の乗数を忘れる。 オフライン清掃を行う区画式ユニットでは、正味必要面積を大幅に上回る総面積が必要です。さもないと、区画を隔離するたびに処理能力が低下します。
- コンプライアンスを後付けの付属品として扱うこと。 製作後に指定されるベントパネル、遮断、接地はコストが増え、適合性も悪くなることが多いです。DHAはコレクター図面の承認前に完了しておくべきです。
他社機器メーカーによる同業執筆のサイジング記事は、自社の数値が揃った段階で第二の意見として有用です — こちらの エア・トゥ・クロス計算の解説 は、サプライヤーの視点から同じ計算を扱っており、ダクト漏れによって実際のA/C比が設計値を大きく上回ったケースも含まれています。
次のステップ
- カメラを持って工場を歩き、すべての捕集ポイントをリストアップしてください — 3年前に「仮設」とされ、吸引が付かないままの移載ポイントも含めて。
- 各機械サプライヤーが公称する吸引風量を収集し、フードが内製設計されたポイントにはフラグを立ててください。
- ストリームごとに粉塵タイプを確定し(飼料・穀物 vs. おがくず vs. デンプン質が多いもの)、EPAの表からA/C行を選んでください — 混合ストリームでは保守的な側を選びます。
- 見積依頼の前に正味・総量の計算とファン動力の計算を行い、サプライヤーの提案を同一条件で比較できるようにしてください。
- 穀物粉塵や微細な木粉を扱う場合は、DHAの協議を早めに始めてください。変わるのは書類だけでなく、ハウジングの仕様です。
風量と粉塵タイプを記載した捕集ポイントリストをお送りいただければ、フィルター面積、清掃構成、ファン負荷を含むコレクター選定をレビュー用にご返却します — 当社の製品エンジニアリングチームは、 パルス・清掃機器のラインナップ を完全な飼料・ペレットラインの一部として設計しているため、コレクター、ダクト、エアロックは3つの個別購入ではなく、1つの適合システムとして納入されます。粉塵と吸引が工場全体のレイアウトにどう組み込まれるかの参考には、こちらの記事をご覧ください 5t/h鶏用飼料工場の立ち上げ.