

Ein Staubabscheider, dessen Größe „gerade so reicht“, ist einer der teuersten Kompromisse in einem Mischfutter- oder Pelletierwerk. Das Gerät läuft noch, der Ventilator dreht sich noch, doch der Druckabfall steigt, das Abreinigungssystem löst ständig aus, Schläuche oder Patronen altern doppelt so schnell, und der Anlagenbediener reagiert mit Drosselklappen — wodurch der Staub zurück in die Werkstatt gedrückt wird. Die Dimensionierung eines Impulsabscheiders ist keine Zauberei; sie ist eine kurze Folge von Rechnungen mit veröffentlichten Ausgangswerten. Dieser Artikel führt durch diese Folge für Futter- und Biomas-sestaub, mit einem durchgerechneten Beispiel für eine 5-t/h-Futterlinie.
Schritt 1: Erfassungspunkte und ihre Volumenströme erfassen
Listen Sie jeden Punkt auf, an dem Staub in die Luft gelangt: Einlass und Auslass der Hammermühle, Austrag des Mischers, Konditionier- und Presszone der Pelletpresse, Kühleraustrag und Zyklonabluft, Übergabepunkte zwischen Becherwerken und Förderern sowie die Absackstation. An jedem Punkt muss die Haube oder Einhausung genug Luft absaugen, um den Staub innerhalb der Erfassungszone zu halten. Als Auslegungsübung für das untenstehende Beispiel nehmen wir eine 5-t/h-Futterlinie mit fünf Erfassungspunkten an — Hammermühle 2.000 cfm, Mischer 1.000, Pelletpresse 1.200, Kühler 1.500, Absackung 500. Diese Werte sind Auslegungsannahmen zur Veranschaulichung; Ihre tatsächlichen Werte ergeben sich aus den Absauganforderungen des Anlagenlieferanten und der Haubenauslegung. Entscheidend ist, dass die Liste vollständig ist, denn der Abscheider sieht die Summe, und der eine vergessene Punkt ist der, der Staub austreten lässt.
Schritt 2: Volumenströme addieren und einen bewussten Zuschlag einplanen
Der gesamte Auslegungsvolumenstrom für das Beispiel beträgt 6.200 cfm (etwa 10.540 m³/h). Praktische Systeme erhalten einen Zuschlag für Drosselklappen-Ungleichgewicht, Filteralterung und geringe Leckage — 10 bis 15 % sind gängige Praxis. Mit 6.800–7.100 cfm bleibt der Arbeitspunkt des Ventilators auch bei Alterung des Systems sinnvoll. Verwechseln Sie diesen Zuschlag nicht mit der Filterflächenbelastung, die im nächsten Schritt separat festgelegt wird.
Schritt 3: Filterflächenbelastung aus veröffentlichten Werten wählen
Die Filterflächenbelastung (A/C-Verhältnis) — tatsächliche Kubikfuß pro Minute Luft geteilt durch die Nettoquadratfuß Filtermedium — ist die Kennzahl, die die physische Größe des Abscheiders bestimmt. Die am weitesten verbreiteten veröffentlichten Ausgangswerte stehen in Tabelle 1.1 des Filterkapitels des EPA-Handbuchs zu Kosten der Luftreinhaltungstechnik, das „allgemein sichere Auslegungswerte“ nach Staubart und Abreinigungsverfahren auflistet. Die für Futter- und Biomasseanlagen relevanten Zeilen sehen so aus:
| Staub | Rüttel- / Umkehrluft, Gewebe | Impuls, Filz |
|---|---|---|
| Futtermittel, Getreide | 3.5 | 14 |
| Sägespäne (Holz) | 3.5 | 12 |
| Mehl | 3.0 | 12 |
| Stärke | 3.0 | 8 |
| Zucker | 2.0 | 13 |
Die EPA stellt ausdrücklich klar, dass dies Ausgangspunkte sind: Partikelgrößenverteilung und Staubbeladung drücken die endgültige Wahl beide unter den Tabellenwert. Feine, gleichförmige Partikel bilden dichte Filterkuchen; klebrige oder ölige Partikel tun dasselbe unabhängig von der Größe. Ein gemischter Strom eines Mischfutterwerks — mehlartiger Staub aus der Mahlung plus gröberer faseriger Staub aus der Kühlerlinie — ist ein guter Kandidat für die konservativere Zeile (12 ft/min) statt der aggressivsten.
Unsere eigenen Abscheiderbaureihen folgen derselben Logik: der Rundpulsfilter Die Baureihe ist für 500–10.000 CFM bei Luft-Gewebe-Verhältnissen von 2:1 bis 5:1 ausgelegt, abhängig von den Staubeigenschaften, und die Quadratpulsfilter Baureihe liegt bei 3:1 bis 6:1. Diese Bereiche sind konservativer als die Höchstwerte der EPA-Tabelle, weil Patronenfiltermedien, kürzere Reinigungspulse und Dauerbetrieb bei abrasivem Staub alle dafür sprechen, niedrig zu bleiben.

Schritt 4: Luftvolumenstrom in Filterfläche umrechnen
Teilen Sie den Auslegungs-Luftvolumenstrom durch das gewählte A/C-Verhältnis. Im Beispiel: 6.800 cfm ÷ 12 ft/min = etwa 570 ft² Netto- Gewebefläche. Handelt es sich bei dem Abscheider um einen unterteilten Schlauchfilter, der offline gereinigt wird, liefert EPAs Tabelle 1.2 Multiplikatoren zur Umrechnung von Netto- auf Bruttofläche (etwa ×2 unter 4.000 ft², ×1,5 für 4.000–12.000 ft², abnehmend bis ×1,04 über 180.000 ft²), damit die Nettofläche erhalten bleibt, während eine Kammer zur Reinigung abgetrennt ist. Patroneneinheiten, die online gereinigt werden, wie der oben genannte Rundpulsfilter, erhalten diesen Multiplikator nicht – die angegebene Patronenzahl und Medienfläche sind das, was Sie erhalten. Im Beispiel erfüllt eine Einheit der Klasse 8.000–10.000 CFM mit 12–16 Patronen die Anforderung von 570 ft² mit intakter Reserve.
Schritt 5: Druckverlust und Ventilatorleistung prüfen
EPAs Schlauchfilter-Kapitel gibt einen typischen System-Druckverlust von 5 bis 20 Zoll Wassersäule an; gut betriebene Pulsjet-Anlagen bei Getreidestaub liegen in der unteren Hälfte dieses Bereichs, wobei unsere Quadratpulsfilter-Baureihe je nach Konfiguration eine Betriebsdifferenz von −10 bis −25 Zoll spezifiziert. Nehmen Sie 8 Zoll für das Rechenbeispiel an. Die Wellenleistung des Ventilators folgt:
P (kW) = Q (m³/s) × Δp (Pa) ÷ (1000 × Ventilatorwirkungsgrad)
Für 6.800 cfm (3,21 m³/s) bei 8 in. WS (1.993 Pa) und 60 % Gesamtwirkungsgrad zieht der Ventilator etwa 10,7 kW – nennen wir es einen 11-kW-Motor. Der lehrreiche Teil ist die Sensitivität: Ein Abscheider, der auf 16 ft/min statt auf 12 ausgelegt ist, läuft mit höherem Druckverlust und ständiger Reinigung, und Ventilatorleistung, Druckluftverbrauch und Kosten für den Medienersatz steigen gemeinsam. Eine Unterdimensionierung spart kein Geld; sie verlagert die Kosten in das Betriebsbudget, wo niemand sie überprüft. Das EPA- Merkblatt zu Pulsjet-Gewebefiltern stellt fest, dass neue Pulsjet-Geräte Abscheidegrade von 99–99,9 % erreichen – aber dieser Wirkungsgrad gilt nur bei der ausgelegten Geschwindigkeit, nicht bei der Geschwindigkeit, mit der Ihr gedrosseltes System am Ende läuft.
Schritt 6: Kanalgeschwindigkeiten über den Transportmindestwerten halten
Ein korrekt dimensionierter Abscheider mit unterdimensionierten Kanälen verstopft trotzdem. Die Geschwindigkeiten in Zweig- und Hauptkanälen müssen über der Mindesttransportgeschwindigkeit für den Staub bleiben: Die gängige industrielle Lüftungspraxis (Werte des ACGIH Industrial Ventilation Manual) setzt Getreidestaub bei etwa 3.500–4.500 fpm an, Holzstaub liegt in einem ähnlichen Bereich. Darunter setzt sich der Staub im Kanal ab, und der abgelagerte Belag ist sowohl eine Brandlast als auch eine Strömungsbeschränkung, die den Betriebspunkt des Ventilators verändert. Wenn wir ein Staubsystem für einen Kunden auslegen, wird die Kanaldimensionierung gegen den Abscheider geprüft, nicht unabhängig dimensioniert – beides ist ein einziges hydraulisches System.
Schritt 7: Konformität bei brennbarem Staub frühzeitig angehen
Getreidestaub, Mehl und feiner Holzstaub sind brennbar. In den USA legt die Norm für Getreideverarbeitungsanlagen (29 CFR 1910.272) der OSHA Anforderungen an Haushaltführung und Staubansammlungsgrenzen in Getreideverarbeitungsbereichen fest, und NFPA NFPA 652 verlangt eine Staubgefahrenanalyse (DHA) für Anlagen, die brennbare Stäube verarbeiten, wobei NFPA 61 die Besonderheiten der Landwirtschaft und Lebensmittelverarbeitung abdeckt. Für den Abscheider selbst bedeutet dies in der Regel Explosionsentlastung oder -unterdrückung, dimensioniert auf die Gefahr, Erdung zur Vermeidung statischer Zündung, Abscheideeinrichtungen zwischen Abscheider und Prozess sowie keine horizontalen Vorsprünge im Gehäuse, auf denen sich Staub absetzen kann. Das Nachrüsten einer Entlastungsplatte nach dem Bau des Gehäuses kostet ein Mehrfaches dessen, was die Spezifikation kostet – deshalb gehört dies in Schritt 7 der Dimensionierung und nicht auf die Mängelliste nach der Inbetriebnahme.
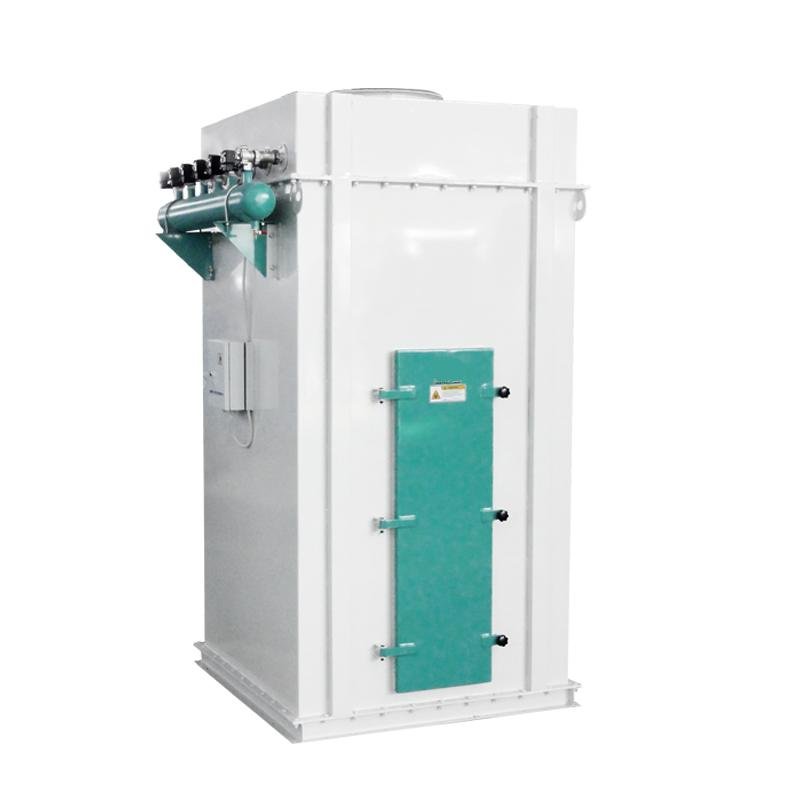
Rechenbeispiel: 5-t/h-Futterlinie, alle Schritte zusammen
| Schritt | Ergebnis |
|---|---|
| Erfassungspunkte | Hammermühle 2.000 / Mischer 1.000 / Pelletpresse 1.200 / Kühler 1.500 / Absackung 500 cfm |
| Auslegungsvolumenstrom (+10–15 % Reserve) | 6.800 cfm (≈11.500 m³/h) |
| A/C-Verhältnis (EPA, Mischfutter-/Holzstaub, Pulse-Jet-Filz) | 12 ft/min (konservative Zeile) |
| Erforderliche Nettofilterfläche | ≈570 ft² |
| Ausgewählte Baugrößenklasse | Rundfilter mit Druckimpuls, Klasse 8.000–10.000 CFM, 12–16 Patronen |
| Angenommener Systemdruckverlust / Ventilatorleistung | 8 in. WS → ~11 kW Ventilatormotor |
| Konformitätspunkte, die mit dem Gehäuse spezifiziert werden | Explosionsentlastung gemäß DHA, Absperrklappe, Erdung, Austrag über Zellenradschleuse |
Zur letzten Zeile: Der Austrag unter einem Abscheider ist selbst eine staubdichte Schnittstelle. Ein undichter Austrag reißt alles wieder mit, was die Anlage gerade abgeschieden hat – deshalb werden der Abscheider und die Zellenradschleuse darunter als Einheit ausgelegt.
Vier Auslegungsfehler, die sich binnen eines Jahres zeigen
- Auslegung auf den Nennvolumenstrom statt auf den Erfassungsvolumenstrom. Gerätebroschüren nennen Absauganforderungen; Erfassungshauben und Kanalverluste bestimmen jedoch, was der Ventilator tatsächlich liefert. Messen oder berechnen Sie das System und legen Sie dann aus.
- Ein einziges A/C-Verhältnis für jeden Staub verwenden. Die Spanne in der EPA-Tabelle zwischen Stärke (8 ft/min) und Futtermitteln/Getreide (14 ft/min) ist kein Rauschen – sie spiegelt wider, wie unterschiedlich diese Kuchen entstehen. Ein gemischter Strom erhält den konservativen Wert.
- Den Multiplikator für die Offline-Reinigung vergessen. Eine gekammerte Anlage, die offline reinigt, benötigt eine Bruttofläche deutlich über dem Nettobedarf, sonst sinkt die Kapazität jedes Mal, wenn eine Kammer abgesperrt wird.
- Konformität als Zubehör behandeln. Entlastungsplatten, Absperrung und Erdung nach der Fertigung zu spezifizieren kostet mehr und passt oft schlechter. Die DHA sollte abgeschlossen sein, bevor die Zeichnung des Abscheiders freigegeben wird.
Von anderen Geräteherstellern verfasste Auslegungsartikel können eine nützliche zweite Meinung sein, sobald Sie Ihre eigenen Zahlen haben – diese Schritt-für-Schritt-Berechnung des Air-to-Cloth-Verhältnisses behandelt dieselbe Arithmetik aus Sicht eines Lieferanten, einschließlich eines Falls, in dem Kanal-Leckagen das reale A/C-Verhältnis weit über den Auslegungswert trieben.
Nächste Schritte
- Gehen Sie die Anlage mit einer Kamera ab und listen Sie jeden Erfassungspunkt auf – einschließlich Übergabepunkten, die vor drei Jahren „temporär“ waren und nie eine Absaugung erhielten.
- Erfassen Sie den angegebenen angestrebten Luftvolumenstrom jedes Maschinenlieferanten und kennzeichnen Sie jede Stelle, an der die Haube intern konstruiert wurde.
- Legen Sie den Staubtyp pro Strom fest (Futtermittel/Getreide vs. Sägespäne vs. stärkehaltig) und wählen Sie dann die A/C-Zeile aus der EPA-Tabelle – bei gemischten Strömen die konservative Seite.
- Führen Sie die Netto-zu-Brutto-Berechnung und die Ventilatorleistungsberechnung durch, bevor Sie Angebote anfordern, damit die Vorschläge der Lieferanten vergleichbar sind.
- Beginnen Sie das DHA-Gespräch frühzeitig, wenn Sie Getreidestaub oder feinen Holzstaub handhaben; es verändert das Gehäuse, nicht nur den Papierkram.
Wenn Sie uns die Erfassungspunktliste mit Luftvolumenströmen und Staubtypen senden, liefern wir Ihnen eine Abscheiderauswahl mit Filterfläche, Reinigungskonfiguration und Ventilatorleistung zur Prüfung zurück – unser Produktentwicklungsteam konstruiert das Impuls- und Reinigungsequipment-Sortiment als Teil kompletter Futtermittel- und Pelletieranlagen, sodass Abscheider, Kanalisierung und Zellenradschleuse als ein abgestimmtes System und nicht als drei separate Käufe geliefert werden. Für Hintergrundinformationen dazu, wie Staub und Aspiration in ein vollständiges Anlagenlayout passen, lesen Sie unseren Artikel über die Einrichtung einer Geflügelfuttermühle mit 5 t/h.