

ペレット品質の議論では、遅かれ早かれ「PDI 93.5」のような数値が出てきます。それは先週の数値と、他の工場の数値と、時には顧客の仕様と比較されます。しかしその数値は、しばしば本来の信頼性を超えた確信をもって引用されます。なぜなら、それが何を測定し、何を測定しないかは、どの試験で得られたか、試料がどう扱われたか、そしていつ採取されたかに完全に依存するからです。本記事では、ペレット耐久性指数(PDI)が実際に測定しているもの、標準的な方法の違い、測定自体が脆弱な点、そしてそれを最も大きく動かすプラント変数を解説します。
PDIが実際に測定しているもの
PDIは強度の値ではなく、生存率です。完成ペレットの試料に標準化された機械的応力を加えた後、篩い分けします。指数は、残存した無傷ペレットの質量を開始質量に対する百分率で表したものです。
PDI =(タンブリング後の質量 ÷ タンブリング前の質量)× 100
失われた質量は微粉です。すなわち、破砕されたペレット片と摩耗粉です。だからこそ、PDIが93ということは試料の7%が模擬的な取り扱いに耐えられなかったことを意味し、PDIが顧客がサイロから掃き出す微粉と直接相関するのです。また、PDIが 予測的な 指標である理由でもあります。すなわち、缶やエアジェットの中で取り扱い応力を模擬するものであり、実際の微粉との相関は、試験の応力が実際のコンベヤ、トラック、農場のサイロにどれだけ似ているかに依存します。
標準試験:タンブラー法
北米の飼料工場の多くが用いる方法は、ASAE規格S269.5で定義されています。カンザス州立大学の拡張ファクトシート「 ペレット品質の評価 」では、その手順を正確に示しています。ペレットの500 g試料を篩い分けて微粉を除去し、内部バッフル付きの防塵タンブリング缶に入れ、缶の12インチ側面に垂直な軸周りに50 rpmで10分間回転させます。タンブリング後、試料を公称ペレット直径よりやや小さい目開きの金網篩で再度篩い分け、耐久性は保持された無傷ペレットの百分率とします。
ほとんどのラボが認識している以上に重要な、手順上の3つの詳細があります。第一に、ペレットは冷却直後に試験すべきです。規格では、ペレットが周囲温度の±10 °F以内にあるとき「冷却済み」とみなし、試験を遅らせた場合は下付き文字を付けて報告します(冷却後4時間で試験した95%の試料は(95)₄と表記)。第二に、篩サイズの絶対値よりも一貫性が重要です。前後で同じスクリーンを使うことが、何を微粉とみなすかを定義します。第三に、開始質量は正確でなければならず、規格は反復試験を求めています。単一の測定における試料間変動は実際に存在するからです。
数値が脆弱な理由
タンブラー法は単純に見えますが、その単純さの中に弱点があります。PachecoとStarkは、開始試料重量を変えるだけで結果が変わることを報告しました。無傷ペレット300、400、500、600グラムで開始すると、PDIはそれぞれ87、88、89、90%となりました。他の条件を一切変えずに、試料重量の300 gの差で3ポイントの幅が生じたのです。摩耗を増やすために六角ナット2個で試験を変更すると、その幅は劇的に広がりました(同じ重量で47、60、70、76%)。こうした方法の感度に関する詳細な背景は、 木質ペレット耐久性に関するPellet Fuels Instituteの業界論文に記録されており、耐衝撃性試験やDural試験機の変種についても記載されています。
さらに2つの脆弱性に触れておくべきです。この試験には識別力が限られています。目視で異なる飼料が互いに1ポイント以内に収まることがあり、一部の工場がボールベアリングや六角ナットを加えるのはこのためです。これは感度を高めますが、工場間や機器間の比較可能性を損ないます。また、PDIは微粉が実際にどこで発生するかについては何も示しません。タンブリング缶に耐えたペレットでも、積み込みシステムの4つの落下点、空気圧トラックライン、農場サイロへの充填で破損する可能性があります。この指数は管理された模擬であり、現場測定ではありません。
プラントで実際にPDIを左右するもの
レバーは十分に研究されており、そのほとんどは資本的購入ではなくプロセス変数です。カンザス州立大学の研究と広範な文献は、まずコンディショニングを指摘しています。コンディショニング温度を74℃から85℃に上げると、エネルギー消費を増やすことなくトウモロコシ・大豆飼料のPDIが直線的に改善されました。古典的な経験則では、コンディショニング温度が14℃上昇するごとにマッシュ水分が約1%上昇します。水分は結合剤および可塑剤として働きます。ダイのL:Dも同じ方向に作用します。KSUの試験では5.6から8に上げるとペレット品質が改善し、先に引用した2017年の低脂肪DDGS研究では、L/D 5.5のダイからL/D 10.0のダイに変えるとHolmen PDIが87.10から93.27に上昇し、さらに高速のダイ回転(254対166 rpm)でさらに1.5ポイント加わりました。一方、添加脂肪はダイを潤滑しペレットを柔らかくします。約2%を超える脂肪は通常、ペレット品質を守るために、ミル前に混合するのではなくミル後に後添加されます。
ダイの摩耗は静かに、そして逆方向に進行します。ダイ穴が摩耗して研磨されると背圧が低下し、PDIは何週間もかけて徐々に低下し、誰かが袋の中の微粉に気づくまで続きます。PDIをダイ通過トン数に対して追跡すれば、その低下は顧客からの苦情ではなく、計画的なダイ交換へと変わります。
| レバー | メカニズム | エビデンス/典型的な効果 | コスト面 |
|---|---|---|---|
| コンディショニング温度を上げる | 約14℃ごとに水分+1%;デンプンの糊化、タンパク質の可塑化 | 74→85℃でPDIが直線的に改善、エネルギー損失なし(KSU) | 蒸気システムの能力;ボイラー燃料 |
| コンディショナーの滞留時間を延長 | ダイ前での水分/熱吸収がより完全になる | 温度効果を支える;高DDGSまたは高繊維飼料で最も有効 | 現在の滞留時間が短い場合に限りレトロフィット |
| 厚いダイ/高いL:D | 穴内での圧力保持と摩擦が長くなる | 5.6→8で品質改善(KSU);L/D 5.5→10でPDI 87.1→93.3(DDGS研究) | kWh/tが増加;同一動力では処理量が減少 |
| より細かく均一な粉砕 | より高密度の圧密、結合のための接触面積増加 | 粒子サイズは他のすべてのレバーと相互作用する | 粉砕エネルギー;当社のスクリーンサイズ選定ガイドを参照 |
| ペレット後の液体脂肪添加 | 圧縮ゾーンから潤滑剤を排除 | 約2%を超える脂肪添加では標準的な慣行 | コーティング設備と精度管理 |
| ダイとローラーの管理 | 設計背圧を維持;摩耗によるPDIの低下を防ぐ | PDIをダイ当たりトン数に対して追跡すれば低下を捕捉できる | 予備ダイ在庫、変更のための計画停止 |
どの数値なら十分と言えるのか?
バイオマスペレットの場合、答えは明文化されています。ISO 17225-2は最上位グレードの機械的耐久性を最低97.5%と定めており、ENplusはA1クラスで基準を98.0%に引き上げています。この制度の適用範囲と試験要件は次のページで説明されています。 ENplus certification site。耐久性が最も厳しく管理されるのは、ペレットが国境を越えて取引される場面であり、その市場状況は次の機関によって追跡されています。 IRENAのバイオエネルギー計画。飼料にはこれに相当する普遍的なグレードが存在しないため、各工場は顧客の微粉許容度と自社の取扱いチェーンに基づいて社内仕様を設定します。どちらの製品にとっても重要な点は同じです。PDI目標は、試験方法、サンプル重量、ふるい、時間が固定され記録されて初めて意味を持ち、またその数値は単独ではなく、荷降ろし時の微粉や農場からの苦情といった現場データと照らし合わせて評価されて初めて意味を持ちます。
ミル後の取扱いは、不良ダイと同じほど効果的に耐久性を損ないます。あらゆる落下点、移送、空気圧による押送が摩耗を加えます。穏やかな移送と適切なクーラー排出設定が、ミルが生み出した品質を保ちます。次の記事では 向流式冷却器の動作原理 ペレット化と貯蔵の間の重要な受け渡し点の一つを取り上げており、 向流クーラー製品ページ では、出口でのペレット破損を避けるために排出がどのように設計されているかを示しています。

比較のまとめ:タンブラー試験 vs. ホルメン試験 — あなたの工場はどちらの試験を報告すべきか?
業界を支配する試験には二つの系統があり、ペレットに異なる負荷をかけます。タンブラー缶(ASAE S269.5)は転動接触によるスクリューおよび機械搬送を模擬し、ホルメン試験機はサンプルに空気を吹き付けて空気圧搬送を模擬します。これはヨーロッパのペレット物流で一般的です。負荷の種類が異なるため、数値は互換性がなく、ある工場のタンブラーPDIと別の工場のホルメン数値を比較しても何も分かりません。
| 項目 | タンブラー缶(ASAE S269.5) | ホルメン(空気吹付式) |
|---|---|---|
| 負荷の種類 | 内部バッフルによる転動衝撃と摩耗 | 穿孔チャンバー内での空気ジェット摩耗(空気圧式) |
| サンプル量/時間 | 500g、50rpmで10分 | 100g、約30〜60秒の吹付(機種による) |
| 最適な対応 | 機械搬送、米国式バルク取扱い | 空気圧搬送およびヨーロッパのペレット物流 |
| 強み | 長い標準としての歴史。シンプルで低コストな装置。飼料分野で広く報告されている | より高速。硬く高密度のペレットに対する判別性が向上。木質ペレットの品質管理で標準的 |
| 注意点 | 試料重量とふるいに対する感度。改変なしでは判別性が低い | 機種固有の設定を記録する必要がある。タンブラー法の値とは比較できない |
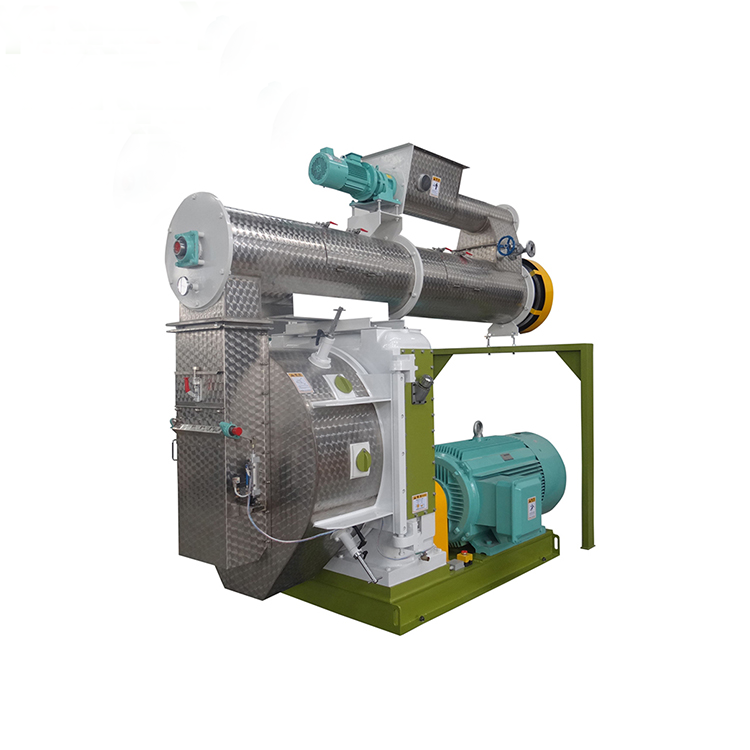
「どちらを選ぶか」への実用的な答えは、顧客が測定するもの、それがなければ納品経路に似たものを選ぶことです。どちらを選んでも、手順(試料重量、ふるい、時間、反復)を固定し、変更は習慣の変更ではなく単位の変更として扱ってください。固定した方法で記録し、ダイの摩耗やコンディショニングのデータと傾向を照合したPDIは、単一の数値よりも多くのことを生産ラインについて教えてくれます。同じ品質チェーンの粉砕側については、以下のガイドをご覧ください: ハンマーミルのスクリーンサイズ選定。また、ペレット自体を製造するミルについては、当社の 養鶏・家畜用飼料ペレットミル ページに、上記の数値の背景となるコンディショニングとダイの構成を掲載しています。