

Elk gesprek over pelletkwaliteit levert vroeg of laat een getal op zoals “93,5 PDI”. Het wordt vergeleken met het getal van vorige week, met dat van de andere fabriek, soms met de specificatie van de klant. Maar het getal wordt vaak met meer vertrouwen geciteerd dan het verdient, omdat wat het meet — en wat het niet meet — volledig afhangt van welke test het heeft opgeleverd, hoe het monster is behandeld en wanneer het is genomen. Dit artikel legt uit wat de pellet durability index (PDI) feitelijk meet, hoe de standaardmethoden verschillen, waar de meting zelf kwetsbaar is en welke fabrieksvariabelen hem het meest beïnvloeden.
Wat PDI feitelijk meet
PDI is een overlevingspercentage, geen sterktewaarde. Een monster eindpellets wordt blootgesteld aan een gestandaardiseerde mechanische belasting en daarna gezeefd; de index is de massa intacte pellets die overblijft, uitgedrukt als percentage van de beginmassa:
PDI = (massa na tuimelen ÷ massa voor tuimelen) × 100
De verloren massa bestaat uit fijn materiaal — gebroken pelletfragmenten en slijtstof. Daarom betekent een PDI van 93 dat 7% van het monster de gesimuleerde hantering niet doorstond, en daarom correleert PDI rechtstreeks met het fijn materiaal dat uw klant uit de silo veegt. Daarom is PDI ook een voorspellende indicator: hij simuleert hanteringsbelasting in een blik of met een luchtstraal, en de correlatie met fijn materiaal in de praktijk hangt af van hoe goed de belasting van de test overeenkomt met uw daadwerkelijke transporteurs, vrachtwagens en boerderijsilo's.
De standaardtest: de tumblermethode
De methode die de meeste Noord-Amerikaanse voederfabrieken gebruiken, is vastgelegd in ASAE-standaard S269.5. De extension-factsheet van Kansas State University over het evalueren van pelletkwaliteit beschrijft de procedure nauwkeurig: een monster van 500 g pellets wordt gezeefd om fijn materiaal te verwijderen, in een stofdicht tuimelblik met een interne schot geplaatst en 10 minuten geroteerd bij 50 tpm rond een as loodrecht op de 30 cm-zijden van het blik. Na het tuimelen wordt het monster opnieuw gezeefd op een draadzeef met openingen net kleiner dan de nominale pelletdiameter, en de duurzaamheid is het percentage hele pellets dat behouden blijft.
Drie procedurele details wegen zwaarder dan de meeste laboratoria beseffen. Ten eerste moeten de pellets direct na het koelen worden getest — de standaard beschouwt pellets als “koel” wanneer ze binnen ±10 °F van de omgevingstemperatuur liggen, en uitgestelde tests worden met een subscript gerapporteerd (een monster van 95% dat vier uur na het koelen wordt getest, wordt geschreven als (95)₄). Ten tweede is de zeefmaat minder belangrijk voor de absolute waarde dan voor de consistentie: dezelfde zeef voor en na bepaalt wat als fijn materiaal telt. Ten derde moet de beginmassa exact zijn, en de standaard schrijft herhaaltests voor, omdat variatie tussen monsters in één enkele run reëel is.
Waarom het getal kwetsbaar is
De tumblermethode lijkt eenvoudig, en juist in die eenvoud schuilen de zwakke punten. Pacheco en Stark meldden dat alleen al het veranderen van het startgewicht van het monster het resultaat veranderde: bij een beginhoeveelheid van 300, 400, 500 en 600 gram hele pellets werden PDI's van respectievelijk 87, 88, 89 en 90 procent verkregen — een spreiding van drie punten door een verschil van 300 g in monstermassa, zonder dat iets anders was gewijzigd. Toen de test werd aangepast met twee zeskantmoeren om de abrasie te verhogen, werd de spreiding drastisch groter (47, 60, 70 en 76 procent voor dezelfde gewichten). De volledige achtergrond van deze methodesensitiviteiten is gedocumenteerd in een branchethese van het Pellet Fuels Institute over de duurzaamheid van houtpellets, waarin ook de varianten met impactweerstand en de Dural-tester worden beschreven.
Nog twee kwetsbaarheden verdienen vermelding. De test heeft beperkt onderscheidend vermogen: visueel verschillende voeders kunnen binnen één punt van elkaar uitkomen, en daarom voegen sommige fabrieken kogellagers of zeskantmoeren toe — een aanpassing die de gevoeligheid verhoogt maar de vergelijkbaarheid tussen fabrieken en instrumenten tenietdoet. En de PDI zegt niets over waar de fijne deeltjes daadwerkelijk ontstaan: een pellet die de tummelbus overleeft, kan alsnog breken op vier valpunten in het laadsysteem, in een pneumatische truckleiding en bij het vullen van een boerensilo. De index is een gecontroleerde simulatie, geen veldmeting.
Wat de PDI in de fabriek daadwerkelijk bepaalt
De knoppen zijn goed onderzocht, en het zijn meestal procesvariabelen in plaats van kapitaalinvesteringen. Het werk van Kansas State en de bredere literatuur wijzen allereerst op conditionering: het verhogen van de conditioneringstemperatuur van 74 naar 85 °C verbeterde de PDI lineair in maïs-soja-diëten zonder meer energieverbruik, en de klassieke vuistregel is dat het vochtgehalte van de mash met ongeveer 1% stijgt per 14 °C conditioneringstemperatuur — vocht werkt als bindmiddel en weekmaker. De matrijs-L:D werkt in dezelfde richting: verhoging van 5,6 naar 8 verbeterde de pelletkwaliteit in KSU-proeven, en in de eerder aangehaalde DDGS-studie uit 2017 met verlaagd vetgehalte verhoogde de overstap van een L/D 5,5-matrijs naar een L/D 10,0-matrijs de Holmen-PDI van 87,10 naar 93,27, terwijl een hogere matriyssnelheid (254 vs. 166 tpm) nog anderhalf punt toevoegde. Aan de andere kant: toegevoegd vet smeert de matrijs en maakt pellets zachter — vet boven ongeveer 2% wordt doorgaans na de molen aangebracht in plaats van ervoor ingemengd, precies om de pelletkwaliteit te beschermen.
Matrijsslijtage werkt stil en in omgekeerde richting: naarmate de matrijsgaten slijten en polijsten, daalt de tegendruk en glijdt de PDI over weken omlaag tot iemand fijne deeltjes in de zak opmerkt. Door de PDI uit te zetten tegen de tonnen door de matrijs wordt die drift een geplande matrijsvervanging in plaats van een klachten van een klant.
| Knop | Mechanisme | Bewijs / typisch effect | Kostenkant |
|---|---|---|---|
| Conditioneringstemperatuur verhogen | Vocht +1% per ~14 °C; zetmeelgelatinisering, eiwitweekmaking | 74→85 °C verbeterde de PDI lineair, geen energiestraf (KSU) | Capaciteit stoomsysteem; brandstof ketel |
| Langere retentietijd in conditioner | Volledigere vocht-/warmteabsorptie vóór de matrijs | Ondersteunt het temperatuureffect; meest waardevol bij diëten met veel DDGS of veel vezels | Alleen ombouw als de huidige retentietijd kort is |
| Dikkere matrijs / hogere L:D | Langere drukopbouw en wrijving in het gat | 5,6→8 verbeterde de kwaliteit (KSU); 87,1→93,3 PDI bij L/D 5,5→10 (DDGS-studie) | Hoger kWh/t; lagere doorvoer bij gelijk vermogen |
| Fijner, uniformer malen | Dichtere verdichting, meer contactoppervlak voor binding | Deeltjesgrootte beïnvloedt elke andere knop | Maalenergie; zie onze gids voor de keuze van de zeefmaat |
| Vloeibaar vet na het pelleteren aanbrengen | Houdt smeermiddel buiten de compressiezone | Standaardpraktijk boven circa 2% vetopname | Coatingapparatuur en nauwkeurigheidscontrole |
| Beheer van matrijzen en walsen | Handhaaft de ontworpen tegendruk; voorkomt PDI-drift door slijtage | PDI afgezet tegen ton per matrijs legt de drift bloot | Voorraad reserve-matrijzen; geplande stop voor wisselingen |
Welk getal is goed genoeg?
Voor biomassapellets ligt het antwoord vast: ISO 17225-2 stelt de mechanische duurzaamheid op minimaal 97,5% voor de hoogste klassen, en ENplus verhoogt de lat naar 98,0% voor de A1-klasse — de reikwijdte en testvereisten van het schema staan beschreven op de ENplus certification site. Duurzaamheid wordt het strengst gecontroleerd waar pellets grensoverschrijdend worden verhandeld, een marktcontext die wordt gevolgd door het bio-energieprogramma van IRENA. Voer heeft geen gelijkwaardige universele klasse, dus stellen fabrieken interne specificaties op op basis van de fijne-deeltjestolerantie van hun klanten en hun eigen hanteringsketen. Wat voor beide producten telt, is hetzelfde: een PDI-doel heeft alleen betekenis als de testmethode, het monstergwicht, de zeef en de timing vastliggen en zijn vastgelegd, en als het getal wordt gelezen tegen de veldgegevens — fijne deeltjes bij lossen, klachten van het bedrijf — en niet op zichzelf.
Hantering na de molen vernietigt de duurzaamheid net zo effectief als een slechte matrijs. Elk stortpunt, elke overdracht en elke pneumatische verplaatsing voegt abrasie toe; een voorzichtige overdracht en correcte instellingen voor de koelerafvoer behouden wat de molen heeft gecreëerd. Ons artikel over de werkingsprincipe van tegenstroomkoeler behandelt een van de kritieke overdrachtspunten tussen pelletiseren en opslag, en de productpagina van de tegenstroomkoeler laat zien hoe de afvoer is ontworpen om pelletbreuk bij de uitgang te voorkomen.

Vergelijkingsoverzicht: tumbler versus Holmen — welke test moet uw molen rapporteren?
Twee testfamilies domineren de industrie, en ze belasten pellets op verschillende manieren. De tumblertrommel (ASAE S269.5) simuleert schroef- en mechanisch transport via tuimelcontact; de Holmen-tester blaast lucht door het monster om pneumatische hantering te simuleren, wat gangbaar is in de Europese pelletlogistiek. Omdat de belastingsregimes verschillen, zijn de getallen niet uitwisselbaar, en een tumbler-PDI van de ene fabriek vergelijken met een Holmen-waarde van een andere zegt u niets.
| Kenmerk | Tumblertrommel (ASAE S269.5) | Holmen (luchtblaastype) |
|---|---|---|
| Belastingsregime | Tuimelimpact en abrasie met interne schot | Luchtstraalabrasie in een geperforeerde kamer (pneumatisch type) |
| Monstergrootte / duur | 500 g, 10 min bij 50 rpm | 100 g, ~30–60 s blazen (afhankelijk van model) |
| Beste match met | Mechanisch transport, Amerikaanse bulkafhandeling | Pneumatisch transport en Europese pelletlogistiek |
| Sterke punten | Lange standaardgeschiedenis; eenvoudige, goedkope apparatuur; veelvuldig gerapporteerd in voer | Sneller; betere discriminatie bij harde, dichte pellets; standaard in QC van houtpellets |
| Aandachtspunten | Gevoeligheid voor monstergewicht en zeef; geringe discriminatie zonder aanpassing | Modelspecifieke instellingen moeten worden vastgelegd; resultaten niet vergelijkbaar met waarden uit een tumbler |
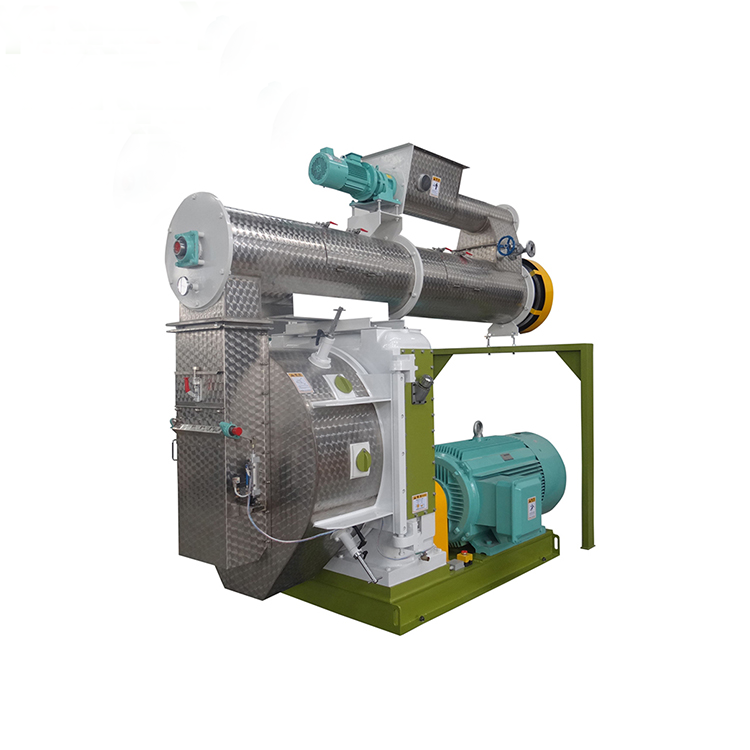
Het praktische antwoord op “welke” is: degene die uw klant meet, en bij gebrek daaraan degene die lijkt op uw leveringsketen. Welke u ook kiest, leg de procedure vast — monstergewicht, zeef, tijdsduur, herhaling — en beschouw elke wijziging daarvan als een wijziging van eenheid, niet als een wijziging van gewoonte. Een PDI die onder een vaste methode wordt vastgelegd en wordt uitgezet tegen matrijsslijtage en conditioneergegevens, vertelt u meer over uw lijn dan welk afzonderlijk getal dan ook. Voor de maalzijde van dezelfde kwaliteitsketen verwijzen wij naar onze gids over selectie van hamermolenzeefgrootte, en voor de molen die de pellets zelf produceert, somt onze pelletmolen voor pluimvee- en veevoer pagina de conditioneer- en matrijsconfiguraties op die achter de bovenstaande cijfers schuilgaan.