
Die Aquakultur ist still und leise zur größeren Hälfte der weltweiten Fischversorgung geworden. Der FAO-Bericht Zustand der Weltfischerei und Aquakultur 2024 meldet, dass die Aquakultur 2022 94,4 Millionen Tonnen Wassertiere produzierte und damit erstmals die Fangfischerei übertraf, und dass der weltweite Pro-Kopf-Verbrauch an Wassertieren 2022 20,7 kg erreichte. Futter ist die größte Kostenposition hinter diesem Wachstum: Alltechs Agri-Food Outlook 2024 bezifferte die globale Aquafutterproduktion 2023 auf rund 52 Millionen Tonnen. Nahezu jedes Kilogramm dieses Mischfutters für Tilapia, Wels, Wolfsbarsch, Forelle und Garnelen durchläuft einen Extruderzylinder, keine herkömmliche Pelletpresse.
Wenn Sie eine Fischfutteranlage planen, entscheidet die Extrusionsstufe über drei Dinge, die keine andere Maschine liefern kann: ob das Pellet schwimmt oder sinkt, wie lange es im Wasser zusammenhält und wie viel Fett das Endprodukt aufnehmen kann. Dieser Artikel führt durch das vollständige Aquafutter-Extrusionsverfahren wie es in einer kommerziellen Anlage abläuft, erläutert die Physik hinter schwimmenden und sinkenden Produkten und listet die Parameterbereiche und Qualitätsziele auf, die wir beim Bau von Linien zugrunde legen.

Die Dichte entscheidet alles
Ein Geflügelpellet muss nur die Handhabung überstehen. Ein Fischpellet muss das Wasser überstehen. Die eine physikalische Eigenschaft, die die Produktkategorien trennt, ist die Schüttdichte: Schwimmfutter liegt unter etwa 480 g/L, Sinkfutter darüber, wobei langsam sinkende Produkte auf ein Band von 450–550 g/L ausgelegt werden. Diese Grenzwerte wurden erstmals von Rokey und Huber (1994) zusammengestellt und seither in Fachwerken zur Futtermittelherstellung übernommen; sie sollten daher als Arbeitsdefinition gelten, wenn Sie eine Einkaufsspezifikation verfassen.
Das Kapitel zu den Futtermahlverfahren der FAO beschreibt expandiertes extrudiertes Fischfutter als üblicherweise zwischen 0,25 und 0,3 g/cm³ (250–300 g/L) liegend für schwimmende Produkte in der Teichhaltung, niedrig genug, dass der Züchter die Fressaktivität beobachten und die Fische nach Sicht rationieren kann. Dieses visuelle Feedback ist einer der wichtigsten wirtschaftlichen Gründe, Oberflächenfresser wie Tilapia und Wels überhaupt mit schwimmenden Pellets zu füttern: Ungefressenes Futter ist sichtbar, sodass Überfütterung und Wasserqualitätsprobleme früher erkannt werden.
Der Extruder ist die einzige kontinuierlich arbeitende Maschine, die die Produktdichte gezielt über diese Grenze drücken kann. Eine Ringmatrizen-Pelletpresse verdichtet Mehl zu einem dichten Pellet; aufblähen kann sie es nicht. Deshalb ist jede ernstzunehmende Aquafutteranlage um die Extrusionskocherei herum gebaut, was auch immer sonst sie einkauft.
Vom Rezept zum Pellet: die Extrusionslinie Schritt für Schritt
Mahlen: feiner als jedes andere Futter
Wassertiere haben kurze Verdauungstrakte, und kleine Pellets haben dünne Wände, daher ist die Mahlung für Aquafutter die feinste in der Futtermittelindustrie. Die Leitlinien der FAO zur Aquafutterherstellung geben die Grundlage vor: Zutaten für Vormischungen und Starterfutter sollten eine 0,25-mm-Siebpassage erreichen, Grower- oder Zuchtfutterpellets eine 0,35-mm-Siebpassage. Zum Vergleich: Ein typisches Nutztierfuttermittelwerk arbeitet mit mehrfach gröberen Partikelgrößen.
| Stufe | Ziel | Warum das wichtig ist | Quelle |
|---|---|---|---|
| Mahlung von Vormischungen & Starterfutter | Siebpassage 0,25 mm | Verdaulichkeit; Integrität von Mikropellets bei 0,5–1,5 mm | FAO-Leitlinien für Aquafutter |
| Mahlen von Aufzucht- und Elterntierfutter | 0,35-mm-Sieb passieren | Oberfläche zum Garen; glatte Pellet-Oberfläche | FAO-Leitlinien für Aquafutter |
| Lifeline-Ausrüstung | Reißring- / Feinstmühle, Siebklasse 0,5–1,0 mm | Mahlenergie ist ein echter Kostenfaktor; Übergröße führt zu rohen Kernen | Betriebspraxis |
Diese Partikelgrößen in kommerziellen Tonnagen zu erreichen, erfordert eine dedizierte Feinstmühle; auf diese Maschine standardisieren wir für Fischfutterlinien über einer Tonne pro Stunde, und hier wird die Mahlenergie in einer Fischanlage verbraucht (das Mahlen auf Aquafeed-Feinheit erfordert ein Mehrfaches der spezifischen Energie eines Nutztiermahls – planen Sie den elektrischen Anschluss entsprechend).
Dosieren, Mischen und Metallabscheidung
Nach dem Mahlen wird das Rezept chargenweise gewogen und gemischt. Nach Maßstäben einer Nutztiermühle ist hier nichts Außergewöhnliches, doch zwei Details sind für die Extrusion wichtiger. Erstens der Magnet- und Siebschutz vor dem Extruder: Ein verirrter Bolzen oder Stein in einer Ringmatrizenpresse macht Lärm, im Extruder hingegen beschädigt er Schnecken und Buchsen, die weit mehr kosten als das Teil. Zweitens muss die Mischgleichmäßigkeit bei fischmehlreichen, klebrigen Rezepturen gewährleistet sein, die sich anders verhalten als trockener Mais-Soja-Breie.
Vorkonditionierung
Das Kapitel Leitfaden zur Herstellung von Aquakulturfutter beschreibt die Extrusionskonditionierung als das Bringen des Futterbreis auf 20–30 % Feuchtigkeit bei 65–95 °C mit Dampf, bevor das Material in den Druckzylinder gelangt. Die Vorkonditionierung übernimmt einen Teil des Garens außerhalb des Zylinders, was den Schneckenverschleiß verringert und den Durchsatz stabilisiert. Für Fischfutter ist eine Anordnung mit Doppelkonditionierer oder Konditionierer mit unterschiedlichen Durchmessern üblich, weil die Verweilzeit und nicht allein die Scherung im Zylinder die Stärkefraktion gleichmäßig verkleistert.
Garen im Zylinder
Im Zylinder gart der Brei bei etwa 130–180 °C für 10–60 Sekunden, wobei die genaue Temperatur und Verweilzeit von der Partikelgröße der Zutaten, der Rezeptur und der gewünschten Produkteigenschaft abhängen (FAO, Leitfaden zur Herstellung von Aquakulturfutter). Der Zylinder ist nicht nur eine Heizung: Die mechanische Scherung durch die Schnecke leistet einen großen Teil der Arbeit, weshalb dasselbe Rezept auf unterschiedlichen Schneckenkonfigurationen sichtbar unterschiedliche Pellets erzeugen kann.
Matrize und Messer
Der gegarte Teig wird durch eine Matrizenplatte gepresst und von rotierenden Messern geschnitten. Der Matrizendurchmesser für Aquafeed reicht von unter 1 mm für Larvenfutter bis zu 8–10 mm für große Pellets. Das Matrizendesign – offene Fläche, Landlänge, ob die Matrize entlüftet ist – ist der wichtigste Hebel zur Steuerung der Dichte, was Gegenstand der nächsten beiden Abschnitte ist.
Trocknen und Kühlen
Ein Wort zum Kapazitätsgleichgewicht, bevor wir weitergehen: Der Extruder ist selten der Engpass, den man annimmt. In den meisten Fischfutterwerken, die wir prüfen, begrenzt der Trockner den tatsächlichen Durchsatz, weil extrudierte Pellets viel Wasser in den Ofen tragen und die Trocknungszeit nicht verhandelbar ist. Vergleichen Sie bei Angeboten die Trocknerbettfläche und die Verdunstungsleistung hinter jeder Extruder-Kapazitätsangabe, nicht nur die Zylindergröße – zwei Lieferanten, die dieselbe Extruder-Tonnage angeben, können sehr unterschiedliche Anlagen liefern.
Extrudierte Pellets verlassen die Matrize nass, typischerweise weit über der lagerungssicheren Feuchtigkeit, und durchlaufen einen Ofen oder Mehretagentrockner. Die Prozessbeschreibung der FAO für expandiertes Fischfutter nennt eine Ofentrocknung bei etwa 120 °C bis zur lagerungssicheren Feuchtigkeit, gefolgt von einem konventionellen Pelletkühler; das Kühlen beginnt normalerweise, sobald die innere Feuchtigkeit unter etwa 13 % liegt. In der Praxis kombinieren wir einen Trockner mit einem Gegenstromkühler und Sieb, und die Kühlerseite dieser Kette haben wir ausführlich in unserem Artikel über die Funktionsprinzip des Gegenstromkühlers.
Flüssigkeitsauftrag nach dem Trocknen
Die Extrusionshitze zerstört einen Teil jedes hitzeempfindlichen Vitaminvormischungen und begrenzt, wie viel Öl in den Teig eingemischt werden kann; daher sprühen moderne Aquafeed-Anlagen Öl und hitzeempfindliche Zusätze auf die getrockneten Pellets. Die FAO empfiehlt das Aufsprühen hitzeempfindlicher Zusätze nach der Extrusion statt einer Überdotierung des Trockenrezepts. Dedizierte Ausrüstung dafür – Vakuumbeschichter oder atmosphärische Sprühlinien – gehört auf jedes Fischfutter-Fließschema; siehe unser Ölzugabesystem für unsere Umsetzung.
Wie Schwimmfutter seine Struktur erhält
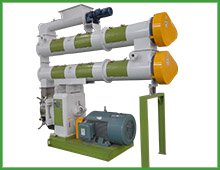
Schwimmende Pellets sind technisch gesehen Schaum. Der Mechanismus ist unkompliziert, sobald man ihn als Ereignis in einem Druckbehälter betrachtet. Der gegarte Brei gelangt unter Druck in die Matrize; das Wasser im Brei ist relativ zum atmosphärischen Siedepunkt überhitzt. Wenn das Extrudat die Matrizenplatte verlässt, fällt der Druck nahezu augenblicklich auf Atmosphärendruck, das überhitzte Wasser verdampft schlagartig zu Dampf, und Tausende winziger Bläschen blähen das Pellet auf, bevor es abkühlt und erstarrt. Die FAO vergleicht das Ergebnis mit der Textur von Puffreis.
Aus diesem Mechanismus ergeben sich drei Prozessanforderungen, und alle drei lassen sich auf die Prozessbeschreibung der FAO für expandiertes Fischfutter zurückführen:
- Enough gelatinised starch to trap the bubbles. Rohstärke ist Voraussetzung für ein gutes schwimmfähiges Pellet; etwa 90 % davon gelatinieren während der 30–60 Sekunden, die das Futter im Zylinder verbringt. Getreidekörner expandieren zu sehr geringer Dichte, während stärkearme Proteinkonzentrate kaum expandieren – deshalb lässt sich ein Rezept mit hohem Protein- und niedrigem Stärkeanteil ohne Umformulierung nicht zum Schwimmen bringen.
- Ausreichender Matrizendruck und ausreichende Produkttemperatur. Klassische Referenzwerte für die Schwimm-Extrusion geben einen Matrizendruck von etwa 34–37 Atmosphären bei einer Produkttemperatur von 125–138 °C und einem Maschinenfeuchtegehalt von 25–27 % an der Matrize an (Rokey & Huber, 1994). Werden Druck oder Temperatur gesenkt, bleiben die Blasen klein, und das Pellet sinkt.
- Trocknung nach der Matrize zur Fixierung des Schaums. Die FAO-Zahlen beziffern expandiertes Schwimmfutter direkt nach der Matrize auf 320–400 g/L, wobei die Feuchtigkeit im Moment der Expansion um 3–4 Prozentpunkte sinkt. Weitere Trocknung auf unter etwa 10–12 % Feuchte verbessert die Schwimmfähigkeit weiter; nasser Schaum kollabiert.
Das Schwimmverhalten ist messbar und reproduzierbar, kein Glücksfall. Eine Response-Surface-Studie zur Einschnecken-Extrusion von Fischfutter, veröffentlicht über Wiley und indexiert in FAO AGRIS ergab, dass eine Zylindertemperatur von 120 °C, eine 2-mm-Matrize und 100 Sekunden Dampfvorbehandlung (400 kPa) Pellets mit 100 % Schwimmfähigkeit, einem Haltbarkeitsindex von 99 %, einem Expansionsverhältnis von 2,64 und einer Schüttdichte von 479 g/L erzeugten – genau an der Grenze zwischen Schwimmen und Sinken, bei einer Wasserstabilität von 87 %. Diese Zahlen sind eine nützliche Plausibilitätsprüfung, wenn ein Lieferant „hervorragende Schwimmrate“ ohne nähere Angaben verspricht.
Sinkfutter herstellen, ohne die Wasserstabilität zu verlieren
Sinkende und langsam sinkende Produkte kehren das Ziel um: Man will Garen und Binden ohne Expansion. Garnelenfutter ist der anspruchsvolle Fall. Garnelen sind Bodenfresser mit langsamem Fressverhalten, daher muss das Pellet zügig sinken und seine Form über Stunden im Wasser halten; ein schwimmender Anteil in einem Garnelenteich ist Geld, das davonschwimmt, und Ammoniak, der entstehen wird.
Die Unterdrückung der Expansion erfolgt an drei Fronten:
- Rezeptur. Sinkendes Aquafutter enthält deutlich weniger Stärke (etwa 10 %) und mäßiges Fett (bis etwa 12 %), wodurch weniger blasenbildendes Material im Teig verbleibt (Referenzwerte nach Rokey & Huber, 1994).
- Konditionierstrategie. Bei Sinkprodukten wird der Konditionierer überwiegend mit Wasser und wenig oder keinem Dampf beschickt, anschließend wird zusätzliches Wasser in den Zylinder injiziert, sodass das Extrudat mit 28–30 % Feuchte austritt – feuchterer, kühlerer Teig expandiert weniger.
- Matrizenausstattung. Entlüftete Matrizen (oder zweistufige/expansionsreduzierende Matrizen bei Trockenextrudern) bauen den Druck auf halbem Weg ab und senken Temperatur, Feuchte und Expansion vor der abschließenden Formmatrize. Referenz-Matrizendrücke für Sinkprodukte liegen niedriger, bei etwa 26–30 Atmosphären.
Auch die Behandlung nach der Matrize unterscheidet sich. Sinkfutter wird nur auf 10–12 % Feuchte getrocknet; Übertrocknung senkt die Pelletsdichte so weit, dass nominell sinkendes Futter zu schwimmen beginnt – ein Mangel, der es wert ist, in den QC-Plan aufgenommen zu werden. Langsam sinkende Produkte für Arten wie Goldbrasse liegen zwischen den Extremen und werden über Matrizentemperatur und -feuchte bei den mittleren Einstellungen beider Bereiche abgestimmt.
Für dedizierte Garnelenlinien bauen wir auf zweckentwickelte Anlagen; unsere Pelletierpresse für Garnelenfutter Seite behandelt den Pelletierweg für Betriebe, die kein extrudiertes Produkt benötigen, und die Extruder-Kategorie listet den Extrusionsweg auf.

Was Dampf und Wasser in einer Aqua-Linie unterschiedlich bewirken
Besucher aus Nutztierfutterwerken bemerken meist zuerst eines: Eine Aqua-Linie trinkt. Die Dampf- und Wasserzugabe bei der Fischerfutter-Extrusion liegt deutlich über dem, was eine Geflügellinie verbraucht, weil das Produkt plastifiziert und nicht nur konditioniert werden muss. Das Dampfsystem verdient daher ebenso viel Auslegungsaufmerksamkeit wie der Extruder selbst – ein unterdimensionierter Kessel zeigt sich sofort als inkonsistente Pelletsdichte, weil der Zylinder dann mit mechanischer Scherung kompensiert, die mit dem Schneckenverschleiß variiert und viel schwerer konstant zu halten ist.
Die praktischen Konsequenzen für Ihre Anlagenplanung sind es wert, aufgelistet zu werden. Der Dampfverbrauch bestimmt die Brennstoffwahl Ihres Kessels: Wo Biomasseabfälle verfügbar sind, amortisiert sich ein damit befeuerter Kessel oft schnell, während Betriebe ohne Reststoffversorgung Diesel- oder Gaskessel vor der Unterschrift in die Investition einkalkulieren sollten. Kondensatbehandlung, Wasseraufbereitung und die Hygiene des Konditionierers gehören von Anfang an in das Layout, denn die Nachrüstung in eine laufende Anlage ist störend. Und da die Feuchte im Konditionierer die Dichte bestimmt, setzen wir Dampf- und Wasserzähler in die Linie, damit Bediener das Rezept, das eine abgenommene Charge erzeugte, protokollieren und reproduzieren können – ein kleines Instrumentenbudget, das die häufigste Eskalation verhindert, nämlich den Streit darüber, ob die Maschine oder der Bediener etwas verändert hat.
Referenzparameterbereiche nach Produkttyp
Die folgende Tabelle fasst die oben besprochenen Bereiche an einer Stelle zusammen. Betrachten Sie sie als technische Referenzpunkte, nicht als Garantien: Jede Rezeptur verschiebt sie, und die richtige Art, die Tabelle zu nutzen, ist zu wissen, welcher Stellhebel welche Zahl bewegt.
| Parameter | Schwimmend | Langsam sinkend | Sinkend | Quelle |
|---|---|---|---|---|
| Temperatur am Konditioniererauslass | 65–95 °C (dampfgeführt) | 65–95 °C (dampfgeführt) | wassergeführt, wenig Dampf | FAO (Konditionierbereich) |
| Feuchtigkeit beim Eintritt in das Extrudergehäuse | 20–30% | 20–30% | 20–24 % Maische, Wasser bis 28–30 % im Gehäuse | FAO; Rokey & Huber (1994) |
| Kochtemperatur im Gehäuse | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | unteres Ende des Bereichs | FAO |
| Matrizendruck | 34–37 atm | zwischen den Bereichen | 26–30 atm | Rokey & Huber (1994) |
| Produkttemperatur an der Matrize | 125–138 °C | ~120 °C | ~120 °C | Rokey & Huber (1994) |
| Schüttdichte nach der Expansion | 320–400 g/L (FAO: in der Praxis bis zu 250–300 g/L) | 450–550 g/L | 450–550 g/L | FAO; Rokey & Huber (1994) |
| Stärke in der Rezeptur | hoch (≥20 % ist ein üblicher Arbeitsmindestwert) | mittel | ~10% | FAO; Rokey & Huber (1994) |
| Endfeuchte nach der Trocknung | unter ~10–12 % (trockener = bessere Schwimmfähigkeit) | 10–12% | 10–12 % (Übertrocknung führt zu Schwimmfähigkeit) | FAO; Rokey & Huber (1994) |
Einsexschnecke oder Doppelschnecke?
Beide Maschinentypen kochen identisch; der Unterschied liegt in der Steuerung. Ein Einschnecken-Extruder ist einfacher, günstiger in Anschaffung und Wartung und die Standardwahl für schwimmfähiges Futter für Tilapia, Wels und Karpfen bei moderaten Fettgehalten. Eine Doppelschneckenmaschine bewältigt schwierige Teige besser, weil die ineinandergreifenden Schnecken fördern und sich selbst reinigen: Rezepturen mit hohem Fettgehalt, sehr hohe Anteile an Frischfleisch oder Nassmaische, Produkte unter 1,5 mm und häufige Rezepturwechsel sind die Fälle, in denen Doppelschneckenmaschinen ihren Aufpreis rechtfertigen.
Eine praktische Auswahlregel, die wir mit Kunden anwenden: Bleibt Ihr Produktplan innerhalb konventioneller schwimmender und langsam sinkender Futtermittel mit moderaten Ölanteilen, ist eine gut konfigurierte Einschnecken-Nasskrextrusionslinie die wirtschaftliche Wahl. Streben Sie hingegen Premium-Diäten für Meeresfische oder Garnelen mit hohem Fettanteil und feinen Durchmessern an, wählen Sie eine Doppelschnecke. Unsere Aquafeed-Extruder Seite stellt beide Konfigurationen und die Kapazitätsbereiche, in denen wir sie bauen, dar.
Qualitätsziele für Ihre Einkaufsspezifikation
Käufer, die Zahlen vorgeben, erhalten Maschinen, die auf diese Zahlen ausgelegt sind. Der messbare Kern einer Aquafeed-Spezifikation ist kurz, und jede Zeile darin lässt sich mit bescheidener Laborausrüstung prüfen.
| Qualitätsindikator | Typischer Zielwert | Anmerkungen / Referenzpunkt |
|---|---|---|
| Schwimmfähigkeit (schwimmendes Futter) | ≥90–100 % nach 10 min | Die oben zitierte Studie erreichte 100 % bei 479 g/L Schüttdichte |
| Pellet-Haltbarkeitsindex | ≥97–99 % (extrudiert) | Dieselbe Studie maß 99 % PDI bei optimalen Einstellungen |
| Wasserstabilität (Garnelenfutter) | Formerhalt über Stunden des Eintauchens | Testdauer und -methode im Vertrag festlegen; artabhängig |
| Schüttdichte | je Produktklasse (siehe Parametertabelle) | ~480 g/L ist die Arbeitsschwelle zwischen Schwimmen und Sinken |
| Endfeuchte | ~10–12% | Unter 13 % vor der Kühlung gemäß FAO-Prozessbeschreibung |
| Feinanteil nach der Siebung | einen Höchstwert in % nach Gewicht festlegen | Feinanteil wird in den Mixer zurückgeführt; ein Überschuss deutet auf Probleme mit der Matrize oder den Messern hin |
Ein ehrlicher Hinweis gehört hierher: Veröffentlichte Versuche zeigen, dass die Extrusion hitzelabile Nährstoffe teilweise zerstören kann, und das Verarbeitungskapitel der FAO merkt an, dass eine Hochtemperaturverarbeitung die Verfügbarkeit einiger Aminosäuren verringert. Genau deshalb gibt es die Nachbeschichtung nach der Extrusion, und genau deshalb liefert Ihnen ein Anbieter, der nur Zylindertemperaturen, aber nicht sein Beschichtungssystem nennt, kein vollständiges Bild.
Fünf Fehlerbilder, die wir am häufigsten sehen
- Rohkerne. Unzureichend durchgegarte Zentren durch grobe Mahlung, kurze Vorkonditionierung oder übermäßigen Durchsatz. Symptome sind weiße Kernbereiche und trübes Wasser. Mahlung korrigieren, Feuchtigkeit im Konditionierer erhöhen, Durchsatz senken.
- Schwimmrate unter Spezifikation. Meist unzureichende Gelatinierung: zu wenig Stärke in der Rezeptur oder Zylindertemperatur/Verweilzeit unter dem, was das Rezept benötigt. Gelegentlich ist es umgekehrt eine Übertrocknung – der nasse Schaum ist zusammengefallen.
- Sinkendes Futter, das schwimmt. Übertrocknung über ca. 12 % Feuchtigkeit hinaus oder unzureichend unterdrückte Expansion (verstopfte Entlüftungsdüse, abweichende Wassereinspritzung).
- Matrizenverstopfung und Druckschwankungen. Verunreinigungen (Metall, Steine) oder eine nicht auf die Schneckendrehzahl abgestimmte Zufuhrrate. Magnete und ein stabiles Dosierrezept lösen die meisten Fälle.
- Übermäßiger Feinanteil. Falscher Messerspalt zur Matrize, verschlissene Matrizenbohrung oder sprödes, übertrocknetes Produkt, das beim Fördern grob behandelt wird. Jede Ursache zeigt ein eigenes Muster auf dem Sieb.
Nichts davon ist exotisch; all dies sind Inbetriebnahme-Themen, sofern Ihr Lieferant Ingenieure schickt, die bereits Fischfutter produziert haben. Das ist an sich schon ein Auswahlkriterium – fragen Sie, welche Aquafeed-Linien das Team tatsächlich in Betrieb genommen hat.
Fragen, die Käufer vor der Beauftragung einer Extrusionslinie stellen
Ist eine konventionelle Pelletpresse für Fischfutter jemals die richtige Wahl?
Für einige Karpfen- und Tilapia-Teichbetriebe sind Hartpellets aus einer Futterpelletpresse akzeptabel, und die eigenen Teichversuche der FAO fanden bei Wels unter Bedingungen mit natürlicher Nahrung keinen Wachstumsunterschied zwischen hart pelletiertem und extrudiertem Formfutter. Hartpellets sinken jedoch und zerfallen schneller, was die Fütterungssteuerung einschränkt, und sie können keinen hohen Fettgehalt tragen. Für jeden kommerziellen, exportorientierten Betrieb ist die Extrusion der Standard.
Kann ein Extruder sowohl schwimmende als auch sinkende Produkte herstellen?
Ja, mit dem richtigen Matrizensatz und entsprechender Konditionierung, und die meisten Fischfutteranlagen machen genau das. Was sich zwischen den Produkten ändert, sind Dampf-/Wasserbilanz, Matrizendruck-Hardware und Trocknungssollwerte, also planen Sie die Umrüstzeit im Produktionsplan ein.
Wie viel Öl kann das fertige Pellet tragen?
Was in den Teig gelangt, ist durch die Expansion begrenzt; das Aufbringen nach der Trocknung trägt den Gesamtfettgehalt höher. Die Kapazität hängt von Ihrer Beschichtungsausrüstung ab – atmosphärisches Sprühen bringt einige Prozent, Vakuumbeschichtung deutlich mehr, weil die Poren im Vakuum gefüllt statt nur an der Oberfläche beschichtet werden.
Welche Kapazität sollte eine erste Fischfutterlinie haben?
Richten Sie sie am Futterbedarf des landwirtschaftlichen Betriebs aus, den Sie tatsächlich beliefern, nicht an der größten Maschine im Prospekt. Extrusionslinien haben wegen der Dampf-, Trocknungs- und Beschichtungsinfrastruktur eine nennenswerte wirtschaftliche Mindestgröße; unter etwa 1 t/h ändert sich der Charakter der Ausrüstung. Wenn Sie uns Ihre Arten, Tonnage und Pelletgrößen mitteilen, dimensionieren wir die Linie ehrlich – einschließlich der Empfehlung, wann ein einfacherer Pelletierweg besser passt. Beginnen Sie mit unserem Sortiment an Fischfutter-Extrusionsanlagen und senden Sie uns das Rezept.