

Jedes Gespräch über Pelletqualität mündet früher oder später in eine Zahl wie „93,5 PDI“. Sie wird mit der Zahl der Vorwoche verglichen, mit der Zahl des anderen Werks, manchmal mit der Kundenspezifikation. Doch die Zahl wird oft mit mehr Überzeugung zitiert, als sie verdient, weil das, was sie misst – und was nicht –, vollständig davon abhängt, welcher Test sie erzeugt hat, wie die Probe behandelt wurde und wann sie entnommen wurde. Dieser Artikel erklärt, was der Pellet Durability Index (PDI) tatsächlich misst, wie sich die Standardmethoden unterscheiden, wo die Messung selbst fragil ist und welche Anlagenvariablen ihn am stärksten beeinflussen.
Was PDI tatsächlich misst
PDI ist eine Überlebensrate, kein Festigkeitswert. Eine Probe fertiger Pellets wird einer standardisierten mechanischen Belastung ausgesetzt und anschließend gesiebt; der Index ist die Masse intakter Pellets, die erhalten bleibt, ausgedrückt als Prozentsatz der Ausgangsmasse:
PDI = (Masse nach dem Trommeln ÷ Masse vor dem Trommeln) × 100
Die verlorene Masse sind Feinteile – Bruchstücke von Pellets und Abriebstaub. Deshalb bedeutet ein PDI von 93, dass 7 % der Probe die simulierte Handhabung nicht überstanden haben, und deshalb korreliert PDI direkt mit den Feinteilen, die Ihr Kunde aus dem Silo fegt. Deshalb ist PDI auch ein prädiktiver Indikator: Er simuliert Handhabungsbelastung in einer Trommel oder mit einem Luftstrahl, und die Korrelation mit realen Feinteilen hängt davon ab, wie gut die Belastung im Test Ihren tatsächlichen Förderern, Lkw und Farmbins entspricht.
Der Standardtest: die Tumbler-Methode
Die Methode, die die meisten nordamerikanischen Futtermittelwerke verwenden, ist in der ASAE-Norm S269.5 definiert. Das Extension-Faktenblatt der Kansas State University zur Bewertung der Pelletqualität legt das Verfahren genau fest: Eine 500-g-Probe Pellets wird gesiebt, um Feinteile zu entfernen, in eine staubdichte Trommel mit innerem Leitblech gegeben und 10 Minuten lang mit 50 U/min um eine Achse senkrecht zu den 12-Zoll-Seitenwänden der Trommel gedreht. Nach dem Trommeln wird die Probe erneut auf einem Drahtsieb gesiebt, dessen Öffnungen etwas kleiner als der Nenndurchmesser der Pellets sind, und die Haltbarkeit ist der Prozentsatz ganzer Pellets, der zurückbleibt.
Drei verfahrenstechnische Details wiegen schwerer, als die meisten Labore erkennen. Erstens sollten die Pellets unmittelbar nach dem Kühlen getestet werden – die Norm betrachtet Pellets als „kühl“, wenn sie innerhalb von ±10 °F der Umgebungstemperatur liegen, und verzögerte Tests werden mit einem Index vermerkt (eine Probe mit 95 %, vier Stunden nach dem Kühlen getestet, wird als (95)₄ geschrieben). Zweitens kommt es bei der Siebgröße weniger auf ihren Absolutwert als auf ihre Konstanz an: Dasselbe Sieb vor und nach dem Test definiert, was als Feinteil gilt. Drittens muss die Ausgangsmasse exakt sein, und die Norm verlangt Wiederholungstests, weil die Schwankung zwischen Proben in einem einzelnen Durchlauf real ist.
Warum die Zahl fragil ist
Die Tumbler-Methode wirkt einfach, und genau in dieser Einfachheit liegen ihre Schwächen. Pacheco und Stark berichteten, dass allein die Änderung des Startgewichts der Probe das Ergebnis veränderte: Bei 300, 400, 500 und 600 Gramm ganzer Pellets ergaben sich PDIs von 87, 88, 89 bzw. 90 Prozent – eine Spanne von drei Punkten aus 300 g Gewichtsunterschied, ohne dass sonst etwas verändert wurde. Wurde der Test mit zwei Sechskantmuttern zur Erhöhung der Abriebwirkung modifiziert, weitete sich die Spanne dramatisch (47, 60, 70 und 76 Prozent bei denselben Gewichten). Der vollständige Hintergrund dieser Methodenempfindlichkeiten ist dokumentiert in einer Industriethese des Pellet Fuels Institute zur Haltbarkeit von Holzpellets, die zudem die Varianten mit Schlagfestigkeitsprüfer und Dural-Tester katalogisiert.
Zwei weitere Schwächen verdienen Erwähnung. Der Test hat begrenzte Trennschärfe: Visuell unterschiedliche Futtermittel können innerhalb eines Punktes zueinander liegen, weshalb manche Mühlen Kugellager oder Sechskantmuttern hinzufügen – eine Modifikation, die die Empfindlichkeit erhöht, aber die Vergleichbarkeit zwischen Anlagen und Geräten zerstört. Und der PDI sagt nichts darüber aus, wo Feingut tatsächlich entsteht: Ein Pellet, das die Tumbler-Trommel übersteht, kann an vier Fallstellen im Ladesystem, in einer pneumatischen LKW-Leitung und beim Befüllen eines Farmsilos zerbrechen. Der Index ist eine kontrollierte Simulation, keine Feldmessung.
Was den PDI im Werk tatsächlich bestimmt
Die Stellschrauben sind gut untersucht, und die meisten davon sind Prozessvariablen statt Kapitalinvestitionen. Die Arbeiten der Kansas State University und die weitere Literatur deuten zuerst auf die Konditionierung: Eine Erhöhung der Konditionierungstemperatur von 74 auf 85 °C verbesserte den PDI in Mais-Soja-Rationen linear, ohne den Energieverbrauch zu erhöhen, und die klassische Faustregel besagt, dass die Feuchtigkeit des Mischfutters pro etwa 14 °C Konditionierungstemperatur um rund 1 % steigt – Feuchtigkeit wirkt als Bindemittel und Weichmacher. Das L:D-Verhältnis der Matrize wirkt in dieselbe Richtung: Eine Erhöhung von 5,6 auf 8 verbesserte die Pelletqualität in KSU-Versuchen, und in der bereits erwähnten DDGS-Studie von 2017 mit reduziertem Fettgehalt hob der Wechsel von einer Matrize mit L/D 5,5 auf eine mit L/D 10,0 den Holmen-PDI von 87,10 auf 93,27, während eine höhere Matrizendrehzahl (254 gegenüber 166 U/min) weitere anderthalb Punkte hinzufügte. Auf der anderen Seite schmiert zugesetztes Fett die Matrize und macht die Pellets weicher – Fett über etwa 2 % wird in der Regel nach der Mühle aufgebracht statt vorher eingemischt, gerade um die Pelletqualität zu schützen.
Matrizenverschleiß wirkt leise und in die entgegengesetzte Richtung: Wenn sich Matrizenbohrungen abnutzen und polieren, sinkt der Gegendruck, und der PDI driftet über Wochen nach unten, bis jemand Feingut im Sack bemerkt. Die Verfolgung des PDI gegen die Durchsatztonnen pro Matrize verwandelt diese Drift in einen planmäßigen Matrizenwechsel statt in eine Kundenbeschwerde.
| Stellschraube | Mechanismus | Beleg / typische Wirkung | Kostenseite |
|---|---|---|---|
| Konditionierungstemperatur erhöhen | Feuchtigkeit +1 % pro ~14 °C; Stärkeverkleisterung, Protein-Plastifizierung | 74→85 °C verbesserten den PDI linear, ohne Energienachteil (KSU) | Kapazität des Dampfsystems; Kesselbrennstoff |
| Längere Verweilzeit im Konditionierer | Vollständigere Feuchtigkeits- und Wärmeaufnahme vor der Matrize | Unterstützt den Temperatureffekt; am wertvollsten bei Rationen mit hohem DDGS- oder Faseranteil | Nachrüstung nur bei derzeit kurzer Verweilzeit |
| Dickere Matrize / höheres L:D | Längere Druckhaltung und Reibung in der Bohrung | 5,6→8 verbesserte die Qualität (KSU); 87,1→93,3 PDI bei L/D 5,5→10 (DDGS-Studie) | Höherer kWh/t; geringerer Durchsatz bei gleicher Leistung |
| Feineres, gleichmäßigeres Mahlgut | Dichtere Verdichtung, mehr Kontaktfläche für die Bindung | Partikelgröße wirkt mit jeder anderen Stellschraube zusammen | Mahlenergie; siehe unseren Leitfaden zur Siebgrößenauswahl |
| Flüssigfettauftrag nach dem Pelletieren | Hält das Schmiermittel aus der Verdichtungszone heraus | Standardverfahren bei einem Fettgehalt von über etwa 2 % | Beschichtungsanlage und Genauigkeitskontrolle |
| Matrizen- und Walzenmanagement | Hält den ausgelegten Gegendruck aufrecht; verhindert verschleißbedingte PDI-Drift | Die gegen Tonnen pro Matrize verfolgte PDI erfasst die Drift | Ersatzmatrizenbestand; geplanter Halt für Wechsel |
Welcher Wert ist gut genug?
Für Biomassepellets ist die Antwort schriftlich festgelegt: ISO 17225-2 legt die mechanische Haltbarkeit für die obersten Klassen auf mindestens 97,5 % fest, und ENplus hebt die Latte für ihre Klasse A1 auf 98,0 % – der Geltungsbereich und die Prüfanforderungen des Systems werden beschrieben auf der ENplus certification site. Die Haltbarkeit wird am strengsten dort kontrolliert, wo Pellets grenzüberschreitend gehandelt werden – ein Marktkontext, verfolgt von dem Bioenergieprogramm von IRENA. Für Futter gibt es keine entsprechende universelle Qualitätsstufe, daher legen die Mühlen interne Spezifikationen anhand der Feingut-Toleranz ihrer Kunden und ihrer eigenen Handhabungskette fest. Entscheidend ist bei beiden Produkten dasselbe: Ein PDI-Ziel hat nur dann Bedeutung, wenn Prüfverfahren, Probengewicht, Sieb und Zeitfolge festgelegt und schriftlich dokumentiert sind und wenn der Wert gegen die Felddaten – Feingut beim Entladen, Beschwerden vom Betrieb – und nicht isoliert betrachtet wird.
Die Handhabung nach der Mühle zerstört die Haltbarkeit genauso wirksam wie eine schlechte Matrize. Jeder Fallpunkt, jede Übergabe und jeder pneumatische Transport verursacht Abrieb; schonende Förderung und korrekte Einstellungen der Kühleraustragung bewahren, was die Mühle erzeugt hat. Unser Artikel über den Funktionsprinzip des Gegenstromkühlers behandelt einen der kritischen Übergabepunkte zwischen Pelletierung und Lagerung, und die Produktseite zum Gegenstromkühler zeigt, wie die Austragung konstruiert ist, um Pelletbruch am Ausgang zu vermeiden.

Vergleichsübersicht: Tumbler vs. Holmen – Welche Prüfung sollte Ihre Mühle melden?
Zwei Prüfverfahrensfamilien dominieren die Branche, und sie beanspruchen Pellets unterschiedlich. Die Tumbler-Trommel (ASAE S269.5) simuliert Schnecken- und mechanische Förderung durch Taumelkontakt; das Holmen-Prüfgerät bläst Luft durch die Probe, um pneumatische Handhabung zu simulieren, wie sie in der europäischen Pelletlogistik üblich ist. Da die Beanspruchungsregime unterschiedlich sind, sind die Werte nicht austauschbar, und der Vergleich einer Tumbler-PDI aus einem Werk mit einem Holmen-Wert aus einem anderen sagt nichts aus.
| Merkmal | Tumbler-Trommel (ASAE S269.5) | Holmen (Luftstromtyp) |
|---|---|---|
| Beanspruchungsregime | Taumelstoß und Abrieb mit innerem Leitblech | Luftstrahlabrieb in einer perforierten Kammer (pneumatischer Typ) |
| Probengröße / Dauer | 500 g, 10 min bei 50 U/min | 100 g, ca. 30–60 s Gebläse (modellabhängig) |
| Beste Übereinstimmung mit | Mechanische Förderung, US-typische Schüttguthandhabung | Pneumatische Förderung und europäische Pelletlogistik |
| Stärken | Lange Standardhistorie; einfache, kostengünstige Ausrüstung; im Futtermittelbereich weit verbreitet | Schneller; bessere Unterscheidung bei harten, dichten Pellets; Standard in der Holzpellet-QS |
| Zu beachten | Empfindlich gegenüber Probengewicht und Sieb; geringe Unterscheidung ohne Modifikation | Modellspezifische Einstellungen müssen dokumentiert werden; Ergebnisse sind nicht mit Tumbler-Werten vergleichbar |
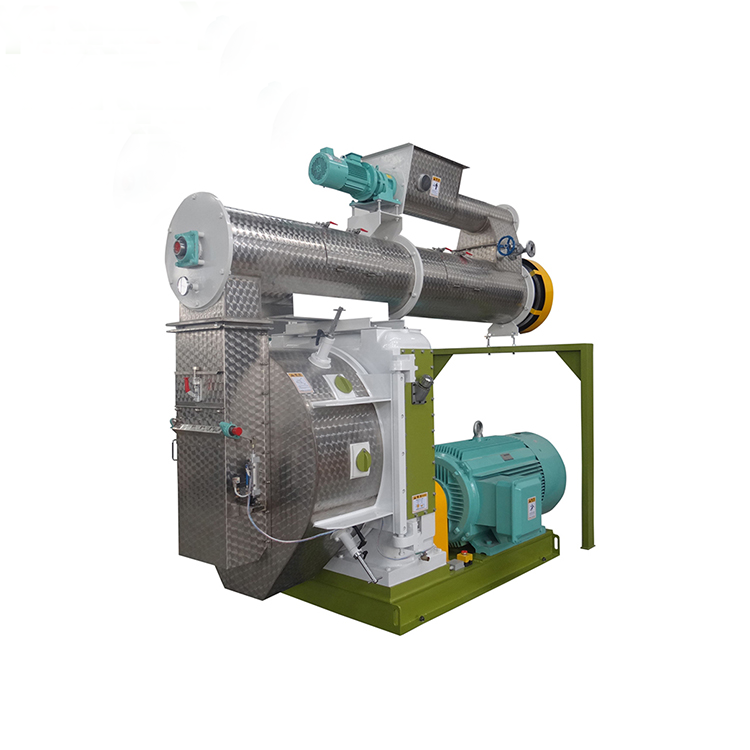
Die praktische Antwort auf „Welche Methode?“ lautet: diejenige, die Ihr Kunde misst, und andernfalls diejenige, die Ihrer Lieferkette ähnelt. Welche Sie auch wählen – legen Sie das Verfahren fest (Probengewicht, Sieb, Zeitvorgabe, Wiederholungen) und behandeln Sie jede Änderung daran als Einheitenwechsel, nicht als Gewohnheitsänderung. Ein unter einer festen Methode ermittelter PDI, im Trend gegen Matrizenverschleiß und Konditionierungsdaten aufgetragen, verrät Ihnen mehr über Ihre Linie als jede einzelne Zahl. Für die Mahlseite derselben Qualitätskette lesen Sie unseren Leitfaden zur Auswahl der Siebgröße bei Hammermühlen, und für die Mühle, die die Pellets selbst herstellt, listet unsere Pelletierpressen für Geflügel- und Nutztierfutter Seite die Konditionierungs- und Matrizenkonfigurationen hinter den oben genannten Zahlen auf.