
Dans la plupart des usines d'aliments, les problèmes de taille de particule se ramènent à une seule pièce d'usure : la grille. Changez la grille et le même broyeur à marteaux produit un aliment différent, une facture d'énergie différente et des performances animales différentes. Pourtant, le choix de la grille est généralement traité comme une réflexion après coup de maintenance plutôt que comme une décision de process. Ce guide explique comment l'ouverture de grille correspond réellement à la taille de particule produite, ce que dit la recherche publiée sur cette relation, et comment choisir une grille qui atteint la cible de votre nutritionniste sans gaspiller de kilowattheures.
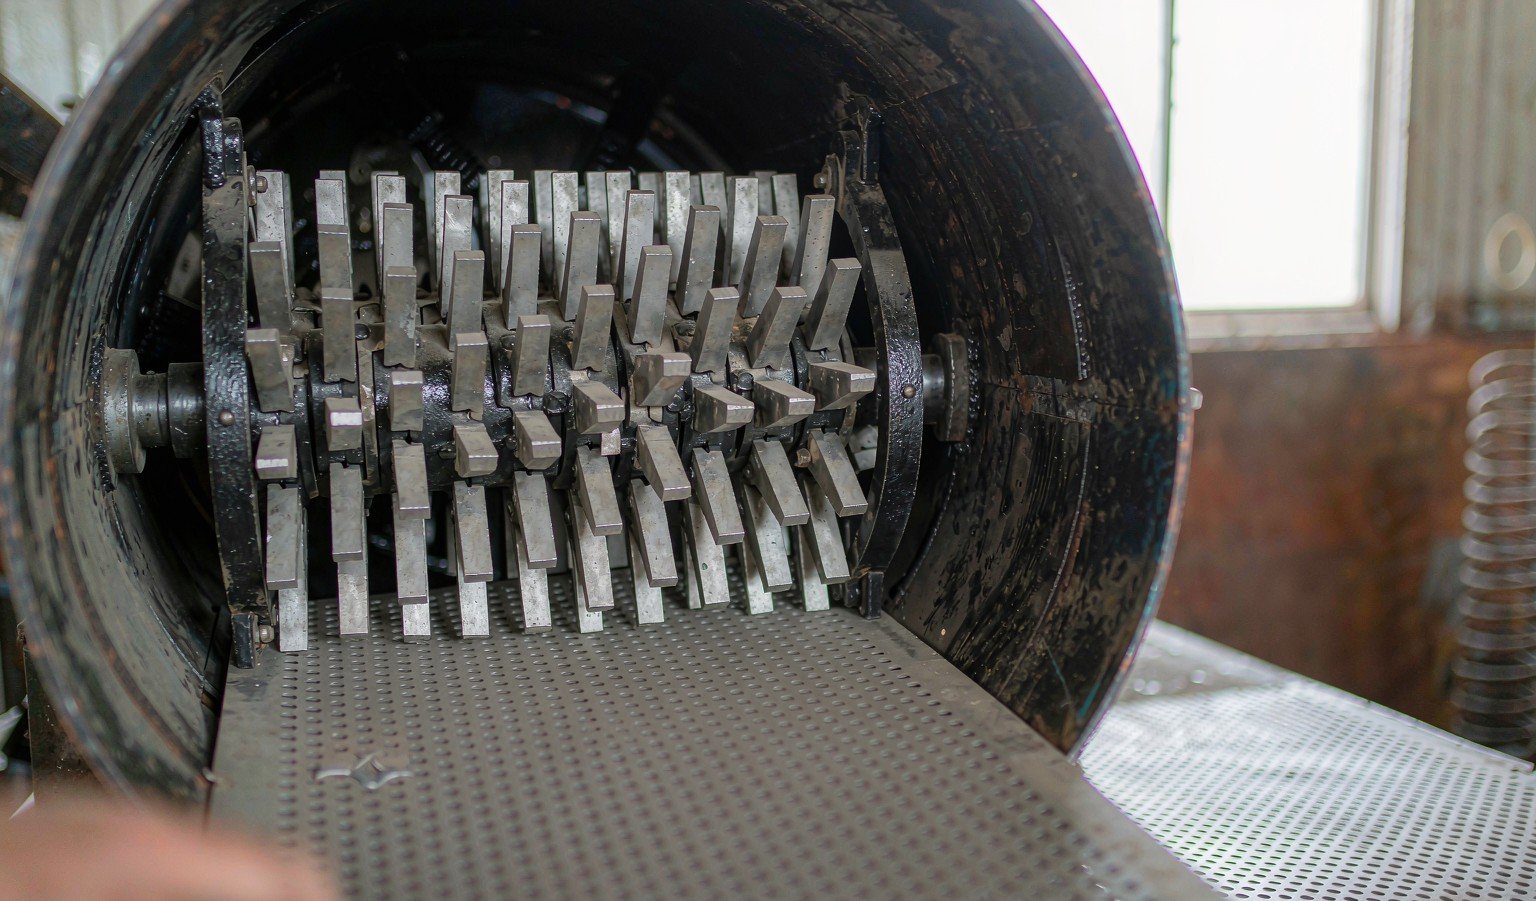
Comment la grille fonctionne réellement
Un broyeur à marteaux réduit le grain par impact. Les marteaux oscillants d'un rotor à grande vitesse frappent la matière jusqu'à ce que les fragments soient assez petits pour traverser la grille perforée qui tapisse la chambre de broyage. C'est cette dernière précision qui compte : la grille est une barrière, pas une arête de coupe. Une particule s'échappe lorsqu'elle est assez petite et et que sa trajectoire s'aligne avec un trou — ce qui explique pourquoi la taille moyenne de particule (diamètre géométrique moyen, dgw) obtenue est toujours nettement inférieure au diamètre des trous, et pourquoi deux variables gouvernent le résultat :
- L'ouverture de grille fixe le plafond de la taille de particule et contrôle la durée de séjour de la matière dans la chambre.
- La vitesse en bout de marteau contrôle la force et la fréquence des impacts sur chaque particule avant qu'elle ne s'échappe.
Des chercheurs de l'Université d'État du Kansas (Saensukjaroenphon et al.) ont testé ces deux variables ensemble sur du maïs entier, en broyant à travers des grilles de 6/64, 10/64 et 16/64 de pouce à trois vitesses en bout de marteau de 10 250 à 20 500 pi/min. L'augmentation de la vitesse en bout de marteau a réduit le dgw de 233, 258 et 305 µm sur les trois grilles respectivement — ce qui signifie que la vitesse en bout de marteau apporte plus de finesse sur une grille grossière que sur une grille fine, et qu'un variateur de fréquence sur le moteur du broyeur permet aux opérateurs d'ajuster la taille de particule produite sans arrêter pour changer de grille. L'étude est résumée dans le Engormix feed-machinery library.
Connaître sa cible avant de choisir une grille
Le choix de la grille n'a de sens que par rapport à une cible de taille de particule, et cette cible provient de la nutrition animale, non du broyeur. Les chiffres ci-dessous sont ceux qui bénéficient du meilleur soutien publié :
| Régime | dgw cible (µm) | Pourquoi |
|---|---|---|
| Porcs charcutiers en croissance-finition (à base de maïs) | 650–750 | Meilleur équilibre entre digestibilité, risque d'ulcère et coût de broyage (USDA NRCS ; extension KSU) |
| Porcs et volailles, recommandation générale | 650–750 | Note technique de gestion de l'alimentation de l'USDA NRCS |
| Porcs en nurserie/démarrage | 500–700 | Les jeunes porcs bénéficient d'une mouture plus fine ; attention au risque d'ulcère et de pontage |
| Plancher sous tous les régimes porcins | ~500 | Le risque d'ulcère gastrique et de kératinisation augmente ; le coût énergétique grimpe fortement |
| Rations des ruminants | Plus grossière, selon la conception de la ration | La fonction ruminale exige des fibres efficaces ; une mouture fine est contre-productive |
Sources : Note technique n° 190-NM-8 sur la gestion des éléments nutritifs de l'USDA NRCS (PDF) et la fiche technique de Kansas State University sur la taille des particules (PDF).
L'économie liée à l'atteinte de la cible est bien documentée. L'USDA NRCS résume les travaux sur la digestibilité (Wondra et al., 1995) : réduire la taille des particules de 1 000 à 400 µm augmente la digestibilité de la matière sèche et de l'azote d'environ 5 à 6 points de pourcentage. Le service de vulgarisation de KSU traduit la même relation en termes monétaires : chaque 100 µm dont votre taille moyenne de particules dépasse la recommandation de 700 µm coûte environ 0,65 $ par porc d'engraissement — près de 2 $ par tête si le moulin a dérivé à 1 000 µm. Pour un atelier d'engraissement de 10 000 têtes, un tamis usé que personne n'a remplacé représente une perte annuelle à cinq chiffres.
Du diamètre de tamis aux microns : ce que montrent les données de terrain
La question pratique est de savoir quel diamètre de trou produit quel dgw. Les essais de KSU sur les porcs de démarrage (Ohh et al., 1983) restent la correspondance publiée la plus claire entre taille de tamis et résultat :
| Diamètre de trou du tamis | dgw obtenu (µm) | Domaine d'application |
|---|---|---|
| 1/8 in (3.2 mm) | 539–624 | Moutures fines pour les aliments de démarrage et l'alimentation des presses à granuler |
| 1/4 in (6.4 mm) | 722–877 | Mouture standard de croissance-finition proche de la cible de 700–750 |
| 3/8 in (9.5 mm) | >900 (extrémité plus grossière) | Mouture grossière, pré-broyage à haut débit |
Maïs broyé sur un broyeur à marteaux dans les essais de KSU cités ci-dessus ; le dgw exact dépend aussi du grain, de l'humidité, de l'usure des marteaux et de la vitesse en bout de marteau. À vérifier par analyse granulométrique (ANSI/ASAE S319.4) plutôt que de le supposer.
Deux mises en garde lors de l'utilisation de ce tableau. Premièrement, la correspondance est spécifique au matériau : le sorgho, l'orge et les sous-produits fibreux produisent des dgw différents avec le même tamis. Deuxièmement, comparez toujours des tailles de particules mesurées par la même méthode de tamisage — le nombre de tamis, le temps d'agitation et les agents de dispersion modifient tous la valeur, si bien que le « 600 microns » d'un fournisseur et le 600 de votre laboratoire peuvent ne pas correspondre.

Le volet coûts : énergie, usure et débit
Le broyage est l'une des plus grandes charges électriques uniques d'une usine d'aliments — les données de vulgarisation compilées par le secteur situent l'énergie de broyage entre environ 3 et 16 kWh/t, augmentant fortement à mesure que la finesse cible diminue. Trois conséquences pratiques :
- La mouture fine coûte vraiment cher. Diviser par deux la taille des particules ne réduit pas proportionnellement l'ouverture du tamis ; l'énergie par tonne augmente plus vite que la finesse n'améliore l'indice de consommation. Arrêtez-vous à la cible.
- Des marteaux usés se font passer pour des problèmes de grille. À mesure que les coins des marteaux s'usent, la vitesse effective en bout et l'action de coupe diminuent, et les opérateurs compensent en passant à des grilles plus fines — payant plus d'énergie pour une moins bonne uniformité. Faites tourner ou remplacez les marteaux avant de changer de grille.
- Le débit chute avec l'ouverture. Une grille plus fine laisse passer moins de matière par heure. Si le broyeur a été dimensionné pour une grille grossière, un passage à une mouture fine peut laisser le mélangeur à court.
La surface ouverte compte autant que la taille des trous. Une grille avec un pourcentage de surface ouverte plus élevé laisse passer les particules plus vite et tourne plus au frais, réduisant l'énergie par tonne à finesse égale ; le compromis est que les grilles à forte surface ouverte et de faible épaisseur se déforment et s'usent plus vite sur les matériaux abrasifs. Adaptez l'épaisseur au matériau, pas seulement au trou.
Finesse de mouture et qualité des granulés : la moitié en aval
Le choix de la grille dépasse aussi le broyeur pour toucher la presse à granulés. Une mouture plus fine augmente la surface disponible pour le conditionnement à la vapeur, ce qui explique pourquoi les usines produisant des granulés à haute durabilité broient généralement plus fin que celles vendant du mash. Le compromis est toutefois réel : une mouture trop fine peut rendre les granulés cassants si le conditionnement est marginal, et l'énergie de broyage supplémentaire doit être payée quoi qu'il arrive en aval. Le volet conditionnement de cet équilibre — comment la vapeur, l'humidité et le temps de rétention convertissent une mouture donnée en durabilité des granulés — est traité dans notre article sur le conditionnement à la vapeur. La règle pratique pour la salle de broyage : adaptez la grille à la filière et à la recette que vous utilisez le plus, et vérifiez l'appariement avec les données de durabilité des granulés, pas seulement avec les résultats de tamisage.
Scénario concret : deux grilles, un objectif
Prenons une usine de taille moyenne dont le nutritionniste spécifie 700 µm pour un régime croissance-finition à base de maïs. L'usine utilise actuellement une grille de 1/4 po, et un récent contrôle au tamis donne 790 µm — les marteaux affichent 900 heures. Le tableau KSU indique qu'une grille neuve de 1/4 po sur maïs donne 722–877 µm selon la vitesse en bout et l'état des marteaux ; le premier geste correct n'est donc pas du tout un changement de grille : faites tourner les marteaux, retamisez, et ne descendez à une grille de 1/8 po (539–624 µm) que si le nutritionniste veut réellement un régime plus fin ou si les granulés ont besoin de plus de surface pour le conditionnement.
La logique de coût suit le même chemin. L'extension KSU évalue chaque tranche de 100 µm au-dessus de la cible de 700 µm à environ 0,65 $ par porc de finition — une dérive de 790 à 700 µm vaut donc environ 0,60 $/tête. Une grille de 1/8 po qui atteint 600 µm capture un peu plus d'efficacité alimentaire mais le paie en énergie de broyage, en débit et en marge plus étroite par rapport au seuil d'ulcère de 500 µm. Le geste étayé par les données est le moins coûteux qui atteint la plage : entretien des marteaux d'abord, grille ensuite, vitesse en bout en troisième. Les usines qui sautent la séquence achètent généralement une finesse inutile avec des kilowatts non budgétés.
Erreurs de sélection courantes
Voici les erreurs que nous rencontrons le plus souvent lors de l'audit de systèmes de broyage sous-performants :
- Choisir par habitude. La grille livrée avec le broyeur reste en place pendant des années alors que la formulation et les objectifs zootechniques changent. La taille des particules doit être vérifiée par tamisage chaque trimestre, et la grille choisie délibérément en fonction du résultat.
- Courir après la digestibilité au-delà de 500 µm. En dessous d'environ 500 µm, le risque d'ulcère chez le porc et le pontage de l'aliment augmentent, et l'énergie de broyage plus que double pour un gain décroissant. La fiche technique de KSU précise qu'environ 700 µm avec une plage acceptable de 600–800 µm constitue l'optimum économique pour le porc.
- Ignorer l'état de la grille. Les grilles usées, bombées ou perforées laissent passer des grains entiers, qui réapparaissent plus tard sous forme de taches grossières dans l'aliment fini et déstabilisent la qualité des granulés.
- Une seule grille pour toutes les recettes. Les usines produisant à la fois des aliments fins pour l'aquaculture et des rations grossières pour les ruminants ont besoin d'un programme de grilles — avec du temps de changement intégré au planning — ou d'un second broyeur.
Si votre broyeur actuel ne peut pas maintenir la taille des particules de manière économique, ou si vous dimensionnez le broyage pour une nouvelle ligne, notre fiches techniques de la gamme de broyeurs à marteaux couvre des modèles allant des unités compactes YHM56 à la série YHM112 pour un broyage de précision à haut débit, et nos ingénieurs peuvent vous aider à adapter les programmes de grilles à vos recettes. Pour la question broyage contre aplatissage, consultez notre comparaison broyeur à marteaux vs broyeur à cylindres; pour savoir comment la finesse de mouture influe sur les résultats de granulation, notre article sur le conditionnement à la vapeur couvre la moitié aval de l'équation.
Liste de contrôle pour la sélection des grilles
- ☐ Définir le dgw cible par espèce et phase de croissance, par écrit, avec le nutritionniste.
- ☐ Choisir le diamètre des trous de grille en fonction de la cible à l'aide d'une correspondance vérifiée au tamis pour votre grain.
- ☐ Confirmer que la vitesse en bout de marteau convient à la grille ; envisager un variateur de fréquence (VFD) pour un réglage en cours d'exploitation.
- ☐ Vérifier la surface ouverte et la jauge en fonction de l'abrasivité du matériau.
- ☐ Planifier la rotation/le remplacement des marteaux afin qu'elle ne serve jamais de diagnostic concurrent au changement de grille.
- ☐ Vérifier la production par une analyse à 13 tamis (ANSI/ASAE S319.4) au moins chaque trimestre et après chaque changement de grille ou de marteaux.
- ☐ Consigner le dgw, l'énergie par tonne et le débit pour chaque grille afin que la prochaine sélection repose sur des données et non sur une supposition.