
في معظم مصانع الأعلاف، تعود مشكلات حجم الجسيمات إلى قطعة تآكل واحدة: الغربال. فبتغيير الغربال تنتج المطرقة نفسها منتجًا مختلفًا وفاتورة طاقة مختلفة ونتيجة أداء حيواني مختلفة. ومع ذلك، يُعامل اختيار الغربال عادةً كأمر لاحق للصيانة لا كقرار تشغيلي. يشرح هذا الدليل كيف ترتبط فتحة الغربال فعليًا بحجم الجسيمات الناتج، وما تقوله الأبحاث المنشورة عن هذا الاقتران، وكيف تختار غربالًا يحقق هدف أخصائي التغذية دون إهدار كيلوواط/ساعة.
كيف يعمل الغربال فعليًا
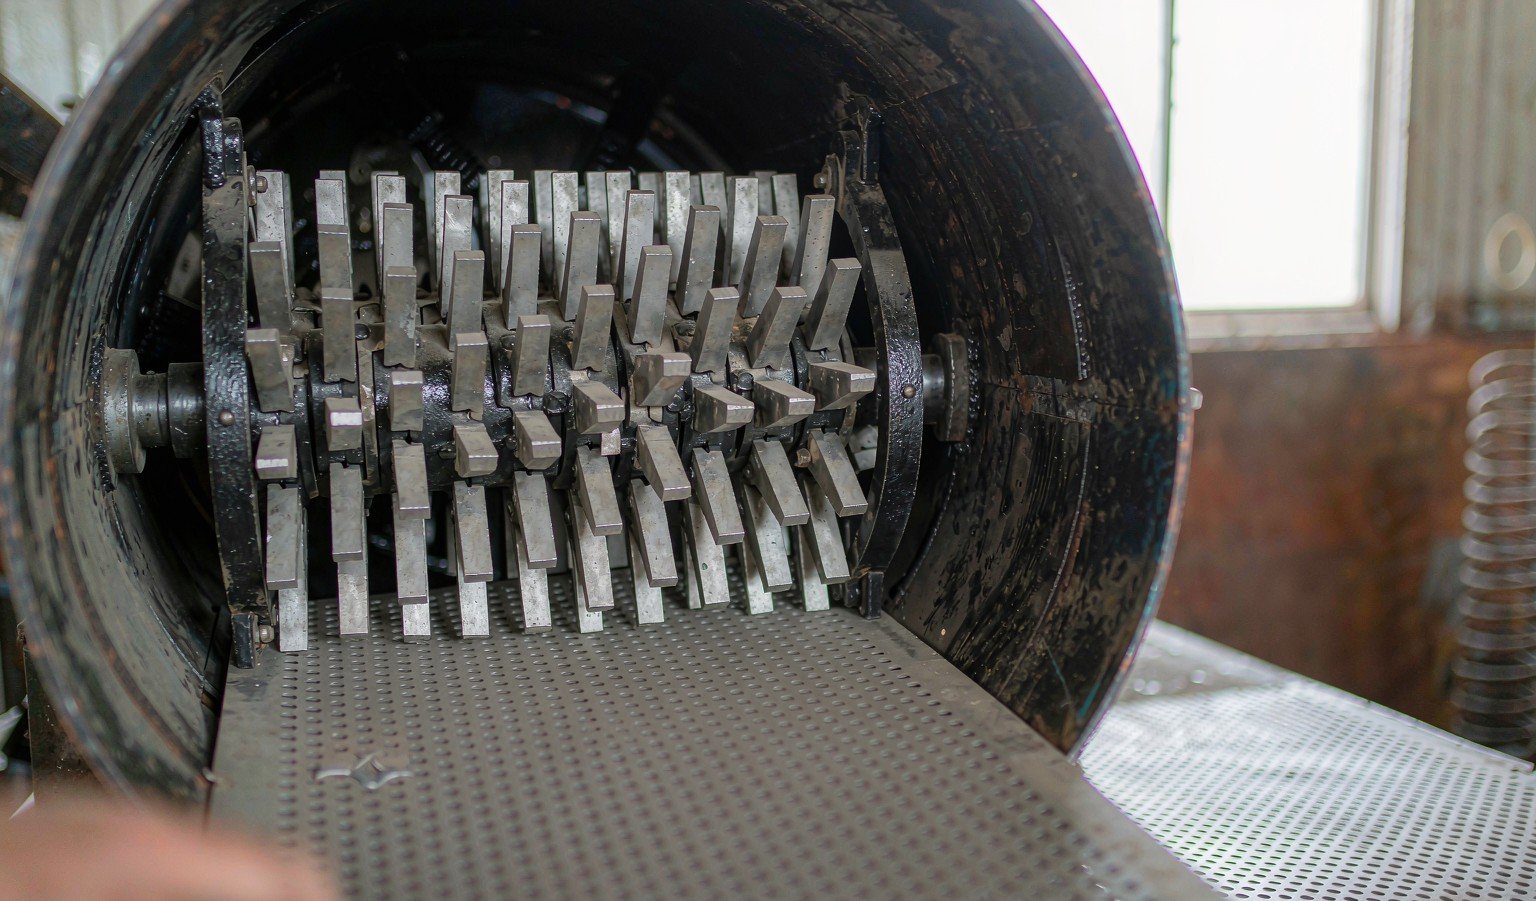
تقلل مطرقة المطحنة الحبوب بالصدم. تضرب المطارق الحرة التأرجح المثبتة على دوار عالي السرعة المادة حتى تصبح الشظايا صغيرة بما يكفي لتمر عبر الغربال المثقب الذي يبطّن غرفة الطحن. وهذه العبارة الأخيرة هي المهمة: الغربال حاجز وليس حافة قطع. لا يهرب الجسيم إلا عندما يكون صغيرًا بما يكفي و وعندما يتماشى مساره مع ثقب — ولهذا يكون متوسط حجم الجسيمات (القطر الهندسي المتوسط، dgw) الناتج دائمًا أصغر بكثير من قطر الثقب، ولهذا يتحكم متغيران في النتيجة:
- فتحة الغربال تضع الحد الأعلى لحجم الجسيمات وتتحكم في مدة بقاء المادة في الغرفة.
- سرعة أطراف المطارق تتحكم في قوة وعدد مرات ضرب كل جسيم قبل أن يهرب.
اختبر باحثون من جامعة ولاية كانساس (Saensukjaroenphon et al.) هذين المتغيرين معًا على الذرة الكاملة، بطحنها عبر غرابيل 6/64 و10/64 و16/64 بوصة عند ثلاث سرعات أطراف من 10,250 إلى 20,500 قدم/دقيقة. أدت زيادة سرعة الأطراف إلى تقليل dgw بمقدار 233 و258 و305 ميكرومتر على الغرابيل الثلاثة على التوالي — أي أن سرعة الأطراف تمنحك نعومة أكبر على غربال خشن أكثر مما تمنحها على غربال ناعم، كما يتيح محرك التردد المتغير على محرك المطحنة للمشغلين ضبط حجم الجسيمات الناتج دون التوقف لتغيير الغرابيل. وتُلخص الدراسة في Engormix feed-machinery library.
اعرف هدفك قبل اختيار الغربال
لا يكون اختيار الغربال منطقيًا إلا في ضوء هدف لحجم الجسيمات، والهدف يأتي من تغذية الحيوان لا من المطحنة. الأرقام أدناه هي المدعومة بأقوى الأدلة المنشورة:
| النظام الغذائي | dgw المستهدف (ميكرومتر) | السبب |
|---|---|---|
| خنازير التسمين النامية (قائمة على الذرة) | 650–750 | أفضل توازن بين الهضم ومخاطر القرحة وتكلفة الطحن (USDA NRCS؛ إرشادات KSU) |
| الخنازير والدواجن، توصية عامة | 650–750 | المذكرة الفنية لإدارة الأعلاف USDA NRCS |
| خنازير الحضانة/البادئ | 500–700 | تستفيد الخنازير الصغيرة من الطحن الأدق؛ راقب خطر القرحة والانسداد |
| الحد الأدنى لجميع علائق الخنازير | ~500 | يرتفع خطر قرحة المعدة والتقرن؛ وترتفع تكلفة الطاقة بشكل حاد |
| علائق المجترات | أخشن، حسب تصميم العليقة | تحتاج وظيفة الكرش إلى ألياف فعالة؛ والطحن الدقيق غير مجدٍ |
المصادر: مذكرة فنية لإدارة المغذيات رقم 190-NM-8 الصادرة عن هيئة خدمة الموارد الطبيعية التابعة لوزارة الزراعة الأمريكية (PDF) و نشرة حقائق حجم الجسيمات من جامعة ولاية كنساس (PDF).
اقتصاديات الوصول إلى الهدف موثقة جيدًا. يلخص USDA NRCS أعمال الهضم (Wondra et al., 1995): تقليل حجم الجسيمات من 1,000 إلى 400 ميكرومتر يرفع هضم المادة الجافة والنيتروجين بنحو 5 إلى 6 نقاط مئوية. وتعبر إرشادات KSU عن العلاقة نفسها بالمال: كل 100 ميكرومتر يزيد فيها متوسط حجم الجسيمات لديك فوق التوصية البالغة 700 ميكرومتر يكلف نحو 0.65 دولار لكل خنزير تسمين — أي قريبًا من 2 دولار للرأس إذا انحرفت المطحنة إلى 1,000 ميكرومتر. في عملية تسمين تضم 10,000 رأس، فإن غربالًا متآكلًا لم يستبدله أحد يمثل خسارة سنوية بخمسة أرقام.
من فتحة الغربال إلى الميكرومتر: ما تظهره بيانات الميدان
السؤال العملي هو أي قطر فتحة ينتج أي dgw. تظل تجارب الخنازير البادئة في KSU (Ohh et al., 1983) أوضح اقتران منشور بين حجم الغربال والناتج:
| فتحة الغربال | dgw الناتج (ميكرومتر) | الموضع المناسب |
|---|---|---|
| 1/8 in (3.2 mm) | 539–624 | طحن دقيق لعلائق البادئ وعلف مطحنة الحبيبات |
| 1/4 in (6.4 mm) | 722–877 | طحن قياسي للنمو والتسمين قرب هدف 700–750 |
| 3/8 in (9.5 mm) | >900 (الطرف الأخشن) | طحن خشن، طحن مسبق عالي الإنتاجية |
ذرة مطحونة على مطحنة مطرقية في تجارب KSU المذكورة أعلاه؛ يعتمد dgw الدقيق أيضًا على الحبوب والرطوبة وتآكل المطارق وسرعة الطرف. تحقق بتحليل بالمنخل (ANSI/ASAE S319.4) بدلًا من الافتراض.
تحذيران عند استخدام هذا الجدول. أولًا، الربط خاص بالمادة: فالسرغوم والشعير والمنتجات الثانوية الليفية تنتج dgw مختلفة عبر الغربال نفسه. ثانيًا، قارن دائمًا أحجام الجسيمات المقاسة بطريقة المنخل نفسها — فعدد المناخل وزمن الرج وعوامل التشتيت كلها تغير الرقم، لذا قد لا يتطابق "600 ميكرون" لدى المورد مع 600 في مختبرك.

جانب التكلفة: الطاقة والتآكل والإنتاجية
الطحن أحد أكبر الأحمال الكهربائية المنفردة في مصنع الأعلاف — وتضع بيانات الإرشاد المجمعة من الصناعة طاقة الطحن بين نحو 3 و16 كيلوواط ساعي/طن، وترتفع بحدّة مع انخفاض النعومة المستهدفة. ثلاثة تبعات عملية:
- الطحن الدقيق يكلف مالًا حقيقيًا. خفض حجم الجسيمات إلى النصف لا يخفض فتحة الغربال تناسبيًا؛ فالطاقة لكل طن تزيد أسرع مما تحسّن النعومة معدل التحويل الغذائي. توقف عند الهدف.
- المطارق المتآكلة تتنكر في صورة مشكلات في الغرابيل. مع تآكل زوايا المطارق، تنخفض سرعة الطرف الفعالة وفعل القطع، فيعوّض المشغّلون بذلك بالانتقال إلى غرابيل أدق — دافعين طاقة أكبر مقابل تجانس أسوأ. دوّر المطارق أو استبدلها قبل تغيير الغرابيل.
- تنخفض الإنتاجية مع صغر فتحة الغربال. الغربال الأدق يمرر كمية أقل من المادة في الساعة. وإذا كان الطاحونة مصممة لغربال خشن، فإن التحول إلى الطحن الدقيق قد يترك الخلّاط بلا إمداد كافٍ.
المساحة المفتوحة لا تقل أهمية عن حجم الثقب. فالغربال ذو النسبة الأعلى من المساحة المفتوحة يمرر الجزيئات أسرع ويعمل في حرارة أقل، ما يخفض الطاقة لكل طن عند الدرجة نفسها من النعومة؛ إلا أن المقابل هو أن الغرابيل رقيقة السماكة عالية المساحة المفتوحة تتشوه وتتآكل أسرع مع المواد الكاشطة. طابق السماكة مع المادة، لا مع الثقب فقط.
حجم الطحن وجودة الحبيبات: النصف اللاحق للعملية
اختيار الغربال يتجاوز الطاحونة ليصل إلى مكبس الحبيبات. فالطحن الأدق يزيد المساحة السطحية المتاحة للتكييف بالبخار، ولهذا عادةً ما تطحن المصانع التي تنتج حبيبات عالية المتانة أدق من المصانع التي تبيع علفًا مطحونًا. لكن المقابل حقيقي: فالطحن المفرط في الدقة قد يجعل الحبيبات هشة إذا كان التكييف حديًا، كما أن طاقة الطحن الإضافية يجب دفع ثمنها بغض النظر عما يحدث لاحقًا. أما جانب التكييف من هذه الموازنة — كيف يحوّل البخار والرطوبة وزمن الاحتجاز طحنًا معينًا إلى متانة حبيبات — فمغطى في مقال التكييف بالبخار. القاعدة العملية لغرفة الطحن: طابق الغربال مع القالب والتركيبة الأكثر استخدامًا لديك، وتحقق من التوافق ببيانات متانة الحبيبات، لا بنتائج المنخل فقط.
سيناريو تطبيقي: غربالان وهدف واحد
لنأخذ مصنعًا متوسط الحجم يحدد أخصائي التغذية فيه 700 ميكرومتر لعلف نمو وتسمين أساسه الذرة. يشغّل المصنع حاليًا غربالًا مقاس 1/4 بوصة، ويظهر فحص منخلي حديث 790 ميكرومتر — والمطارق قضت 900 ساعة عمل. تقول خريطة KSU إن غربالًا جديدًا مقاس 1/4 بوصة على الذرة يعطي 722–877 ميكرومتر بحسب سرعة الطرف وحالة المطارق، لذا فإن الخطوة الأولى الصحيحة ليست تغيير الغربال على الإطلاق: دوّر المطارق، وأعد الفحص المنخلي، ولا تنزل إلى غربال 1/8 بوصة (539–624 ميكرومتر) إلا إذا كان أخصائي التغذية يريد فعلًا علفًا أدق أو كانت الحبيبات تحتاج مساحة أكبر للتكييف.
منطق التكلفة يسير بالاتجاه نفسه. تسعّر إرشادات KSU كل 100 ميكرومتر فوق هدف 700 ميكرومتر بنحو 0.65 دولار لكل خنزير تسمين — لذا فإن الانحراف من 790 إلى 700 ميكرومتر يعادل نحو 0.60 دولار للرأس. وغربال 1/8 بوصة الذي يعطي 600 ميكرومتر يحقق كفاءة تغذية أكبر قليلًا لكنه يدفع ثمنها في طاقة الطحن والإنتاجية وهامش أضيق أمام حد القرحة عند 500 ميكرومتر. الخطوة المدعومة بالبيانات هي الأرخص التي تحقق النطاق: صيانة المطارق أولًا، ثم الغربال، ثم سرعة الطرف. أما المصانع التي تتخطى هذا التسلسل فعادةً ما تشتري نعومة لم تكن تحتاجها بكيلوواطات لم تكن في ميزانيتها.
أخطاء الاختيار الشائعة
هذه هي الأخطاء التي نراها غالبًا عند تدقيق أنظمة الطحن ضعيفة الأداء:
- الاختيار بحكم العادة. يبقى الغربال الذي جاء مع الطاحونة سنوات بينما تتغير التركيبات وأهداف الحيوان. ينبغي التحقق من حجم الجزيئات باختبار منخلي فصليًا، واختيار الغربال عن قصد بناءً على النتيجة.
- السعي وراء الهضم إلى ما دون 500 ميكرومتر. تحت نحو 500 ميكرومتر، يرتفع خطر قرحة الخنازير وتكتل العلف، وتتضاعف طاقة الطحن أكثر من الضعف مقابل عائد متضائل. وتوضح نشرة KSU بوضوح أن نحو 700 ميكرومتر مع نطاق مقبول 600–800 ميكرومتر هو الأمثل اقتصاديًا للخنازير.
- تجاهل حالة الغربال. الغرابيل المتآكلة أو المتقوسة أو المثقوبة تسمح بمرور حبوب كاملة، فتظهر لاحقًا كنقاط خشنة في العلف النهائي وجودة حبيبات غير مستقرة.
- غربال واحد لكل تركيبة. المصانع التي تشغّل أعلافًا مائية دقيقة وعلائق مجترات خشنة معًا تحتاج برنامج غرابيل — بوقت تغيير مدمج في الجدول — أو طاحونة ثانية.
إذا كانت طاحونتك الحالية لا تستطيع الحفاظ على حجم الجزيئات اقتصاديًا، أو كنت تحدد حجم الطحن لخط جديد، فإن مجموعة مطاحن المطرقة لدينا تغطي موديلات من وحدات YHM56 المدمجة إلى سلسلة YHM112 للطحن الدقيق عالي الإنتاجية، ويمكن لمهندسينا مساعدتك في مطابقة برامج الغرابيل مع تركيباتك. أما مسألة الطحن مقابل الدرفلة، فراجع مقارنة المطحنة المطرقية بالمطحنة الأسطوانية؛ ولمعرفة كيف يؤثر حجم الطحن في نتائج إنتاج الحبيبات، فإن مقال التكييف بالبخار يغطي النصف اللاحق من المعادلة.
قائمة التحقق لاختيار الغربال
- ☐ حدّد dgw المستهدف حسب النوع ومرحلة النمو، كتابةً، مع خبير التغذية.
- ☐ اختر قطر فتحة الغربال مقابل الهدف باستخدام مخطط مُتحقَّق منه بالمنخل لـ حبوبك. حبوبك.
- ☐ تأكد من ملاءمة سرعة الطرف للغربال؛ وفكّر في استخدام VFD للضبط أثناء التشغيل.
- ☐ تحقق من المساحة المفتوحة ومقياس السماكة مقابل مدى كشط المادة.
- ☐ جدول تدوير/استبدال المطارق بحيث لا يتعارض أبدًا مع تغييرات الغربال كأداة تشخيص.
- ☐ تحقق من الناتج بتحليل 13 منخلًا (ANSI/ASAE S319.4) كل ثلاثة أشهر على الأقل وبعد كل تغيير للغربال أو المطارق.
- ☐ سجّل dgw والطاقة لكل طن والإنتاجية لكل غربال حتى يكون الاختيار التالي قرارًا مبنيًا على البيانات لا تخمينًا.