
In den meisten Futtermühlen lässt sich ein Problem mit der Partikelgröße auf ein einziges Verschleißteil zurückführen: das Sieb. Tauscht man das Sieb aus, liefert dieselbe Hammermühle ein anderes Produkt, eine andere Energierechnung und ein anderes Ergebnis in der Tierleistung. Dennoch wird die Siebauswahl meist als nachträgliche Wartungsfrage und nicht als Prozessentscheidung behandelt. Dieser Leitfaden erklärt, wie die Sieböffnung tatsächlich der Partikelgröße des Mahlguts zugeordnet wird, was die veröffentlichte Forschung zu dieser Beziehung sagt und wie Sie ein Sieb auswählen, das das Ziel Ihres Fütterungsberaters erreicht, ohne Kilowattstunden zu verschwenden.
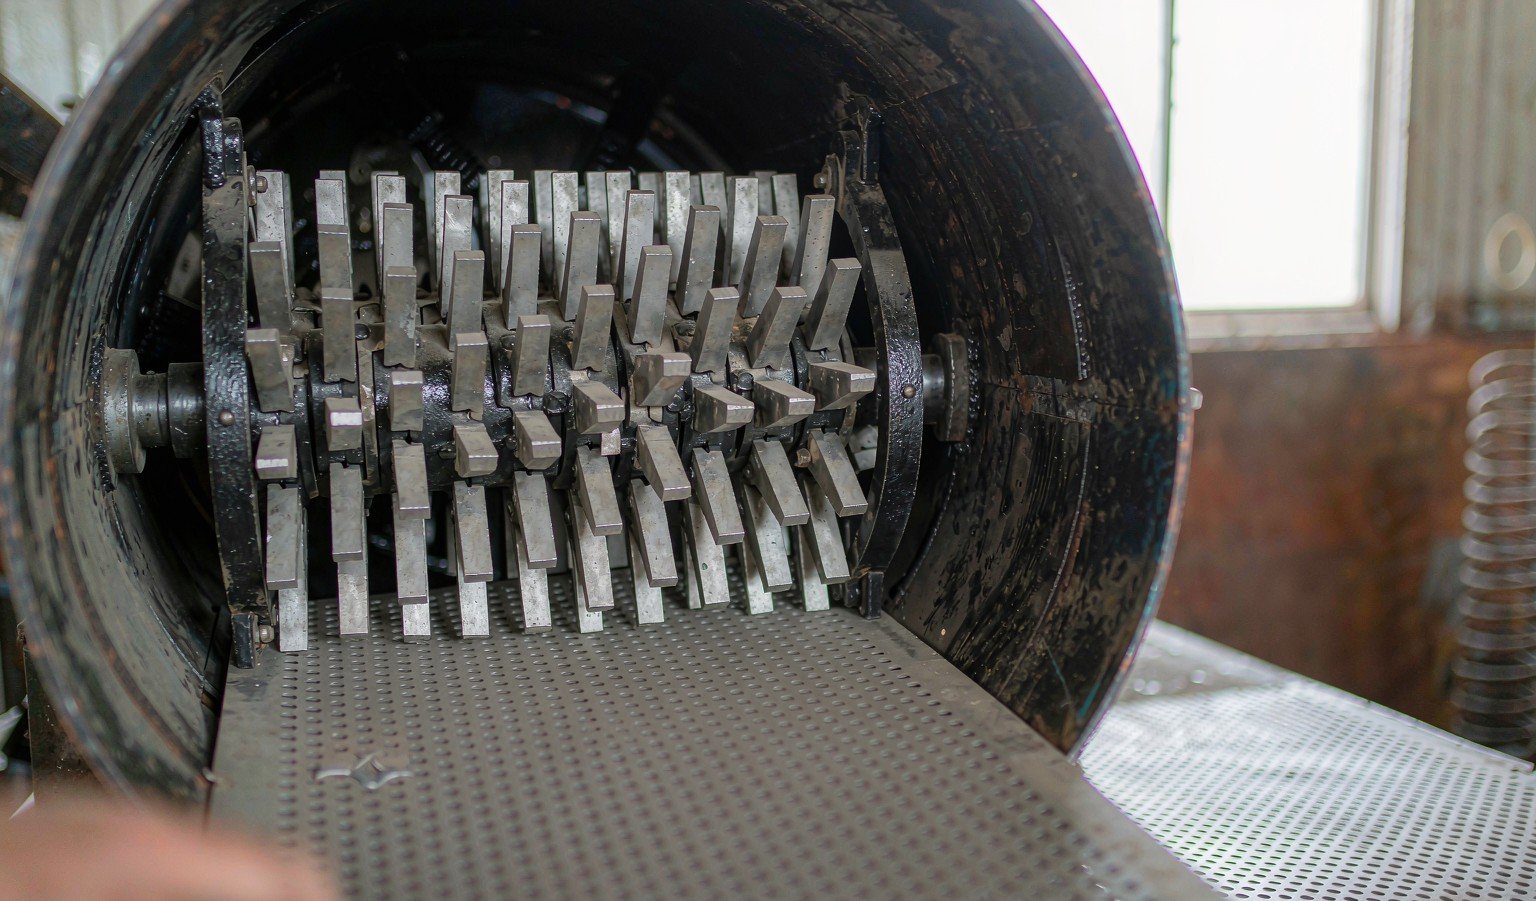
Wie das Sieb tatsächlich wirkt
Eine Hammermühle zerkleinert Getreide durch Prallbeanspruchung. Frei schwingende Hämmer an einem schnell laufenden Rotor treffen auf das Material, bis die Bruchstücke klein genug sind, um durch das gelochte Sieb zu gelangen, das die Mahlkammer auskleidet. Dieser letzte Punkt ist entscheidend: Das Sieb ist eine Barriere, keine Schneide. Ein Partikel entweicht, wenn er klein genug ist und und seine Flugbahn auf ein Loch trifft — weshalb die mittlere Partikelgröße (geometrischer mittlerer Durchmesser, dgw), die herauskommt, stets deutlich kleiner ist als der Lochdurchmesser, und weshalb zwei Variablen das Ergebnis bestimmen:
- Sieböffnung legt die Obergrenze der Partikelgröße fest und bestimmt, wie lange das Material in der Kammer bleibt.
- Hammer-Umfangsgeschwindigkeit bestimmt, wie hart und wie oft jedes Partikel getroffen wird, bevor es entweicht.
Forscher der Kansas State University (Saensukjaroenphon et al.) untersuchten diese beiden Variablen gemeinsam an Vollmais und mahlten mit Sieben von 6/64, 10/64 und 16/64 Zoll bei drei Umfangsgeschwindigkeiten von 10.250 bis 20.500 ft/min. Eine Erhöhung der Umfangsgeschwindigkeit senkte den dgw bei den drei Sieben um jeweils 233, 258 und 305 µm — das heißt, die Umfangsgeschwindigkeit bringt bei einem groben Sieb mehr Feinheit als bei einem feinen, und ein Frequenzumrichter am Mühlenmotor ermöglicht es Bedienern, die Partikelgröße des Mahlguts anzupassen, ohne für einen Siebwechsel anzuhalten. Die Studie ist zusammengefasst im Engormix feed-machinery library.
Kennen Sie Ihr Ziel, bevor Sie ein Sieb wählen
Die Siebauswahl ist nur sinnvoll im Hinblick auf ein Ziel für die Partikelgröße, und dieses Ziel ergibt sich aus der Tierernährung, nicht aus der Mühle. Die folgenden Werte sind die am besten durch Veröffentlichungen belegten:
| Ration | Ziel-dgw (µm) | Begründung |
|---|---|---|
| Schweine, Mast (maisbasiert) | 650–750 | Beste Balance aus Verdaulichkeit, Magengeschwürrisiko und Mahlkosten (USDA NRCS; KSU Extension) |
| Schweine und Geflügel, allgemeine Empfehlung | 650–750 | Technische Mitteilung zum Futtermanagement des USDA NRCS |
| Ferkelaufzucht/Starter Schweine | 500–700 | Jungschweine profitieren von feinerem Mahlgrad; auf Ulkus- und Brückenbildungsrisiko achten |
| Untergrenze für alle Schweinerationen | ~500 | Risiko für Magengeschwüre und Keratinisierung steigt; Energiekosten steigen stark an |
| Wiederkäuer-Rationen | Gröber, je nach Rationsgestaltung | Die Pansenfunktion benötigt effektive Fasern; Feinmahlen ist kontraproduktiv |
Quellen: USDA NRCS Technischer Hinweis 190-NM-8 zum Nährstoffmanagement (PDF) und das Merkblatt der Kansas State University zur Partikelgröße (PDF).
Der wirtschaftliche Nutzen der Zielerreichung ist gut dokumentiert. Der USDA NRCS fasst die Verdaulichkeitsarbeiten zusammen (Wondra et al., 1995): Eine Reduzierung der Partikelgröße von 1.000 auf 400 µm erhöht die Trockenmasse- und Stickstoffverdaulichkeit um etwa 5 bis 6 Prozentpunkte. Die KSU-Beratung beziffert denselben Zusammenhang in Geld: Jede 100 µm, um die Ihre durchschnittliche Partikelgröße über der Empfehlung von 700 µm liegt, kostet etwa 0,65 $ pro Mastschwein – fast 2 $ pro Tier, wenn die Mühle auf 1.000 µm abgedriftet ist. Für einen Mastbetrieb mit 10.000 Tieren bedeutet ein verschlissenes Sieb, das niemand ausgetauscht hat, einen jährlichen Verlust im fünfstelligen Bereich.
Von der Sieböffnung zur Mikroneinheit: Was Felddaten zeigen
Die praktische Frage ist, welcher Lochdurchmesser welchen dgw ergibt. Die KSU-Versuche mit Starter-Schweinen (Ohh et al., 1983) sind nach wie vor die klarste veröffentlichte Zuordnung von Siebgröße zu Ergebnis:
| Sieböffnung | Resultierender dgw (µm) | Einsatzbereich |
|---|---|---|
| 1/8 in (3.2 mm) | 539–624 | Feine Mahlung für Starterrationen und Pelletierwerksfutter |
| 1/4 in (6.4 mm) | 722–877 | Standardmahlung für Aufzucht und Mast nahe dem Ziel von 700–750 |
| 3/8 in (9.5 mm) | >900 (gröberes Ende) | Grobe Mahlung, Vorvermahlung mit hohem Durchsatz |
Mais, gemahlen in einer Hammermühle in den oben zitierten KSU-Versuchen; der exakte dgw hängt zudem von Getreide, Feuchtigkeit, Hammerabnutzung und Umfangsgeschwindigkeit ab. Mit einer Siebanalyse (ANSI/ASAE S319.4) überprüfen statt anzunehmen.
Zwei Hinweise bei der Verwendung dieser Tabelle. Erstens ist die Zuordnung materialspezifisch: Sorghum, Gerste und faserhaltige Nebenprodukte ergeben durch dasselbe Sieb unterschiedliche dgw. Zweitens sollten Sie Partikelgrößen stets vergleichen, die mit derselben Siebmethode gemessen wurden – Siebanzahl, Rütteldauer und Dispergiermittel verändern alle den Wert, sodass die „600 Mikron“ eines Lieferanten und die 600 Ihres Labors nicht übereinstimmen müssen.

Die Kostenseite: Energie, Verschleiß und Durchsatz
Das Mahlen ist eine der größten einzelnen elektrischen Lasten in einem Futtermittelwerk – branchenweit zusammengestellte Beratungsdaten beziffern die Mahlenergie auf etwa 3 bis 16 kWh/t, mit steilem Anstieg bei sinkender Ziel Feinheit. Drei praktische Konsequenzen:
- Feines Mahlen kostet echtes Geld. Eine Halbierung der Partikelgröße halbiert die Sieböffnung nicht proportional; der Energieaufwand pro Tonne steigt schneller, als die feinere Mahlung die Futterverwertung verbessert. Hören Sie beim Zielwert auf.
- Abgenutzte Hämmer tarnen sich als Siebprobleme. Mit zunehmendem Verschleiß der Hammerkanten sinken die effektive Spitzenumfangsgeschwindigkeit und die Schneidleistung, und Anlagenbetreiber gleichen dies durch feinere Siebe aus – sie zahlen mehr Energie für schlechtere Gleichmäßigkeit. Hämmer rotieren oder ersetzen, bevor Sie das Sieb wechseln.
- Der Durchsatz sinkt mit der Öffnungsweite. Ein feineres Sieb lässt pro Stunde weniger Material durch. Wurde die Mühle auf ein grobes Sieb ausgelegt, kann ein Wechsel zur Feinstmahlung den Mischer unterversorgen.
Die offene Fläche ist genauso wichtig wie die Lochgröße. Ein Sieb mit höherem Anteil offener Fläche lässt Partikel schneller durch und läuft kühler, was den Energieaufwand pro Tonne bei gleicher Feinheit senkt; der Kompromiss besteht darin, dass dünnwandige Siebe mit hoher offener Fläche sich bei abrasiven Materialien schneller verformen und verschleißen. Passen Sie die Wandstärke an das Material an, nicht nur das Loch.
Mahlgrad und Pelletqualität: Die nachgelagerte Hälfte
Die Siebauswahl wirkt sich auch über die Mühle hinaus auf die Pelletpresse aus. Feineres Mahlen vergrößert die für die Dampfkonditionierung verfügbare Oberfläche, weshalb Mühlen, die Pellets mit hoher Haltbarkeit herstellen, in der Regel feiner mahlen als Mühlen, die Mehl verkaufen. Der Kompromiss ist jedoch real: Eine übermäßig feine Mahlung kann Pellets spröde machen, wenn die Konditionierung knapp bemessen ist, und die zusätzliche Mahlenergie muss unabhängig davon bezahlt werden, was nachgelagert passiert. Die Konditionierungsseite dieser Balance – wie Dampf, Feuchtigkeit und Verweilzeit einen gegebenen Mahlgrad in Pelletfestigkeit umwandeln – wird in unserem Artikel zur Dampfkonditionierungbehandelt. Die praktische Regel für den Mahlraum: Passen Sie das Sieb an die Matrize und das Rezept an, die Sie am häufigsten fahren, und überprüfen Sie die Paarung anhand von Pellet-Haltbarkeitsdaten, nicht nur anhand von Siebergebnissen.
Praxisbeispiel: Zwei Siebe, ein Ziel
Betrachten Sie eine mittelgroße Mühle, deren Ernährungsberater 700 µm für eine maisbasierte Mast-Endmastration vorgibt. Die Mühle fährt derzeit ein 1/4-Zoll-Sieb, und eine aktuelle Siebprüfung zeigt 790 µm – die Hämmer haben 900 Betriebsstunden. Die KSU-Zuordnung besagt, dass ein frisches 1/4-Zoll-Sieb bei Mais je nach Spitzenumfangsgeschwindigkeit und Hammerzustand 722–877 µm erreicht, sodass der korrekte erste Schritt gar kein Siebwechsel ist: Hämmer rotieren, erneut sieben und erst dann auf ein 1/8-Zoll-Sieb (539–624 µm) wechseln, wenn der Ernährungsberater tatsächlich eine feinere Ration wünscht oder die Pellets mehr Oberfläche für die Konditionierung benötigen.
Die Kostenlogik verläuft genauso. Die KSU-Beratung beziffert jede 100 µm über dem Ziel von 700 µm mit etwa 0,65 US-Dollar pro Mastschwein – eine Abweichung von 790 auf 700 µm ist also etwa 0,60 US-Dollar pro Tier wert. Ein 1/8-Zoll-Sieb, das bei 600 µm landet, bringt etwas mehr Futtereffizienz, bezahlt dies aber mit Mahlenergie, Durchsatz und einer engeren Marge gegenüber der Ulkus-Grenze von 500 µm. Der datengestützte Schritt ist der günstigste, der das Band trifft: erst Hammerwartung, dann Sieb, dann Spitzenumfangsgeschwindigkeit. Mühlen, die diese Reihenfolge überspringen, erkaufen sich meist Feinheit, die sie nicht brauchten, mit Kilowattstunden, die sie nicht eingeplant hatten.
Häufige Auswahlfehler
Dies sind die Fehler, die uns bei der Prüfung unterdurchschnittlich arbeitender Mahlsysteme am häufigsten begegnen:
- Auswahl aus Gewohnheit. Das mit der Mühle gelieferte Sieb bleibt jahrelang montiert, während sich Rezeptur und Tierziele ändern. Die Partikelgröße sollte vierteljährlich durch Siebprüfung verifiziert und das Sieb bewusst anhand des Ergebnisses gewählt werden.
- Verfolgung der Verdaulichkeit unter 500 µm. Unter etwa 500 µm steigen das Ulkusrisiko bei Schweinen und die Brückenbildung im Futter, und die Mahlenergie verdoppelt sich mehr als für einen schrumpfenden Ertrag. Das KSU-Merkblatt stellt ausdrücklich fest, dass ~700 µm mit einem akzeptablen Band von 600–800 µm das wirtschaftliche Optimum für Schweine ist.
- Missachtung des Siebzustands. Abgenutzte, bauchig verformte oder durchstoßene Siebe lassen ganze Körner durch, die später als grobe Partikel im Fertigfutter und als instabile Pelletqualität sichtbar werden.
- Ein Sieb für jedes Rezept. Mühlen, die sowohl feine Aquakultur-Futtermittel als auch grobe Wiederkäuer-Rationen fahren, brauchen ein Siebprogramm – mit fest eingeplanter Wechselzeit – oder eine zweite Mühle.
Wenn Ihre aktuelle Mühle die Partikelgröße nicht wirtschaftlich halten kann oder Sie die Mahlung für eine neue Linie dimensionieren, deckt unser Hammermühlen-Baureihe Modelle von kompakten YHM56-Einheiten bis zur YHM112-Serie für präzises Mahlen mit hohem Durchsatz ab, und unsere Ingenieure helfen Ihnen, Siebprogramme auf Ihre Rezepte abzustimmen. Zur Frage Mahlen versus Walzen siehe unseren Vergleich Hammermühle vs. Walzenmühle. Wie sich die Mahlfeinheit auf die Pelletierung auswirkt, behandelt unser Artikel zur Dampfkonditionierung – er deckt die nachgelagerte Hälfte der Gleichung ab.
Checkliste zur Siebauswahl
- ☐ Legen Sie den Ziel-dgw nach Art und Wachstumsphase schriftlich mit dem Ernährungsberater fest.
- ☐ Wählen Sie den Sieblochdurchmesser passend zum Ziel anhand einer siebverifizierten Zuordnung für Ihr Getreide.
- ☐ Bestätigen Sie, dass die Spitzenumfangsgeschwindigkeit zum Sieb passt; erwägen Sie einen Frequenzumrichter für die Anpassbarkeit im Betrieb.
- ☐ Prüfen Sie offene Siebfläche und Materialstärke im Hinblick auf die Abrasivität des Materials.
- ☐ Planen Sie Hämmerrotation/-austausch so, dass sie bei der Fehlersuche nie mit Siebwechseln konkurrieren.
- ☐ Überprüfen Sie die Ausgabe mindestens vierteljährlich und nach jedem Sieb- oder Hammerwechsel mit einer 13-Sieb-Analyse (ANSI/ASAE S319.4).
- ☐ Protokollieren Sie dgw, Energie pro Tonne und Durchsatz für jedes Sieb, damit die nächste Auswahl eine datenbasierte Entscheidung statt einer Vermutung ist.