
多くの飼料工場では、粒度の問題は最終的に1つの摩耗部品、すなわちスクリーンに行き着きます。スクリーンを交換すれば、同じハンマーミルでも製品、電気代、そして家畜の生産成績が変わります。しかしスクリーンの選定は通常、プロセス上の判断ではなくメンテナンスの後回しの作業として扱われています。本ガイドでは、スクリーン孔径が実際に製品粒度とどう対応するのか、その関係について公表された研究が何を述べているのか、そして栄養士の目標値を無駄な電力を消費せずに達成するスクリーンの選び方を解説します。
スクリーンの実際の仕組み
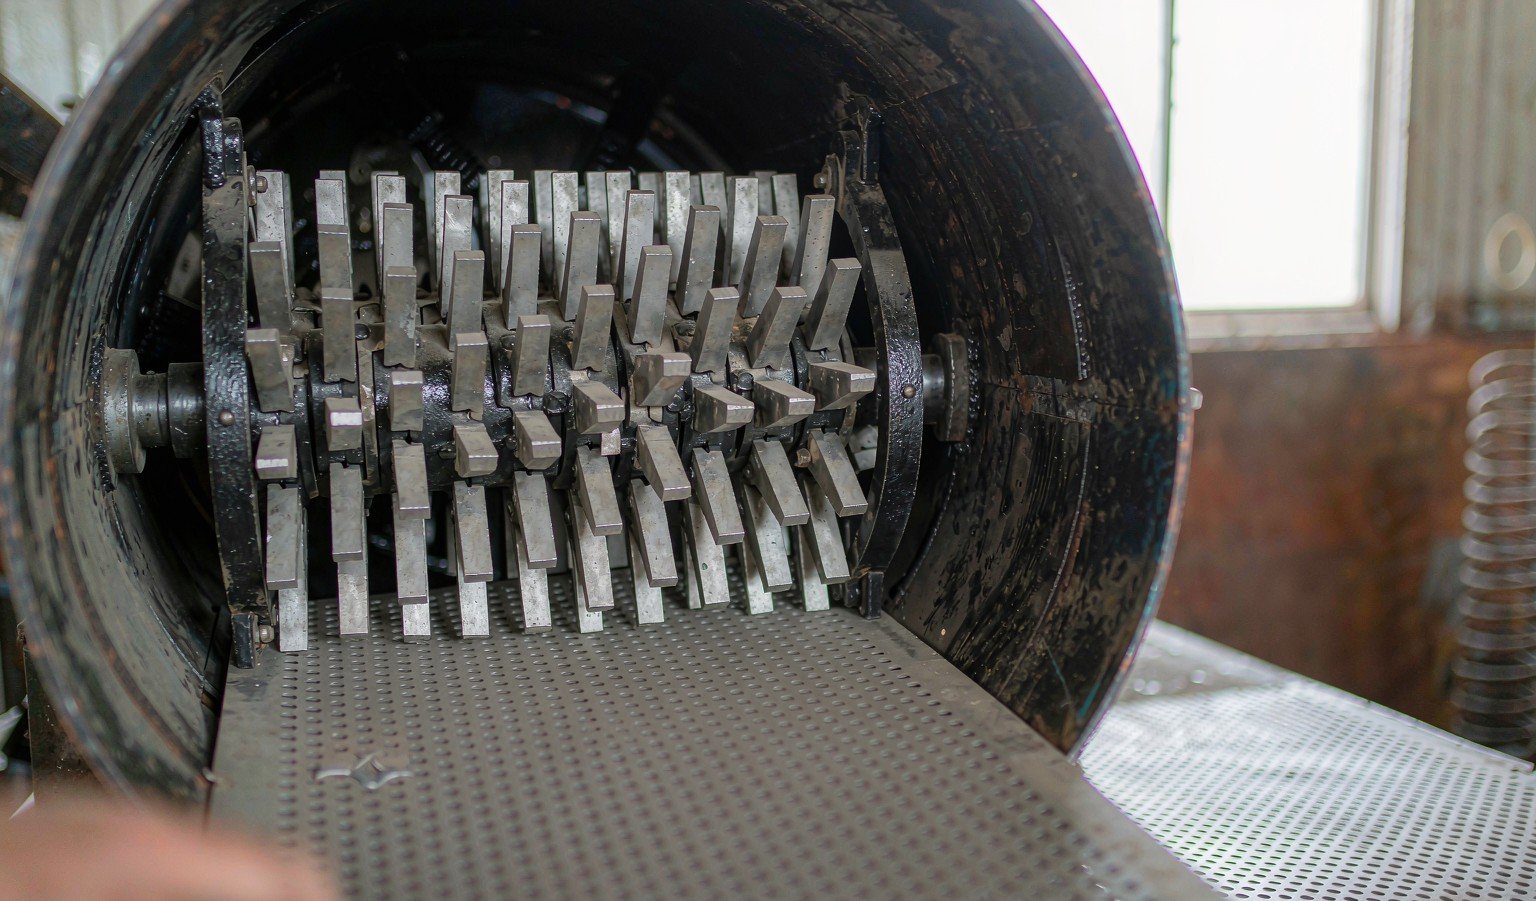
ハンマーミルは衝撃によって穀物を粉砕します。高速回転するローター上の自由揺動式ハンマーが原料を打撃し、破片が粉砕室の内壁を覆う穴あきスクリーンを通過できる大きさになるまで粉砕します。重要なのはこの最後の部分です。スクリーンは切断刃ではなく障壁です。粒子は十分に小さくなり および その軌道が穴と一致したときに排出されます。だからこそ、排出される平均粒子径(幾何平均径、dgw)は常に孔径よりかなり小さくなり、また結果を左右する2つの変数が存在します。
- スクリーン孔径 粒子径の上限を定め、原料が粉砕室内に留まる時間を左右します。
- ハンマー先端速度 各粒子が排出されるまでに、どれだけ強く、どれだけ頻繁に打撃を受けるかを左右します。
カンザス州立大学の研究者(Saensukjaroenphonら)は、トウモロコシ粒全体を対象にこの2つの変数を組み合わせて試験し、6/64、10/64、16/64インチのスクリーンと、10,250〜20,500 ft/minの3段階の先端速度で粉砕しました。先端速度を上げると、3つのスクリーンでそれぞれdgwが233、258、305 µm低下しました。つまり先端速度による微粉化の効果は、細かいスクリーンよりも粗いスクリーンの方が大きく、またミルモーターに可変周波数駆動装置を備えれば、スクリーンを交換するために停止することなく製品粒度を調整できます。この研究は以下にまとめられています。 Engormix feed-machinery library.
画面を選ぶ前にターゲットを把握しよう
スクリーンの選定は粒度の目標値と照らし合わせて初めて意味を持ち、その目標値はミルではなく動物栄養から導かれます。以下の数値は、公表された裏付けが最も強いいくつかの値です。
| 飼料 | 目標dgw(µm) | 理由 |
|---|---|---|
| 肥育豚(トウモロコシ主体) | 650–750 | 消化性、胃潰瘍リスク、粉砕コストの最適なバランス(USDA NRCS、KSU拡張部門) |
| 豚および家禽の一般推奨値 | 650–750 | USDA NRCS飼料管理技術ノート |
| 哺乳期・離乳期豚 | 500–700 | 若い豚にはより細かい粉砕が有効。潰瘍とブリッジングのリスクに注意 |
| 全豚用飼料の下限 | ~500 | 胃潰瘍と角化のリスクが上昇し、エネルギーコストが急増 |
| 反芻動物用飼料 | 飼料設計により粗めに設定 | ルーメン機能には有効繊維が必要で、微粉砕は逆効果 |
出典: USDA NRCS 養分管理技術ノート 190-NM-8 (PDF)および カンザス州立大学の粒子サイズに関するファクトシート (PDF)。
目標値を達成することの経済効果は十分に裏付けられている。USDA NRCS は消化性に関する研究(Wondra et al., 1995)を次のように要約している。粒子サイズを1,000 µmから400 µmに低減すると、乾物と窒素の消化率が約5〜6パーセントポイント向上する。KSU エクステンションは同じ関係を金額に換算し、平均粒子サイズが推奨値700 µmを100 µm上回るごとに、肥育豚1頭あたり約0.65ドルのコスト増となり、ミルが1,000 µmまでずれている場合はほぼ1頭あたり2ドルになるとしている。10,000頭規模の肥育農場では、交換されないまま摩耗したスクリーンが年間5桁の損失となる。
スクリーン孔径とミクロン:現場データが示すもの
実務上の疑問は、どの孔径がどの dgw を生み出すかである。KSU の子豚試験(Ohh et al., 1983)は、スクリーンサイズと出力の対応を公表した最も明確なデータであり続けている:
| スクリーン孔径 | 得られる dgw(µm) | 適する用途 |
|---|---|---|
| 1/8 in (3.2 mm) | 539–624 | 子豚用飼料およびペレットミル原料向けの微粉砕 |
| 1/4 in (6.4 mm) | 722–877 | 700〜750の目標付近での標準的な育成・肥育用粉砕 |
| 3/8 in (9.5 mm) | >900(粗い側) | 粗粉砕、高処理量の前粉砕 |
上記で引用した KSU 試験においてハンマーミルで粉砕されたトウモロコシ。正確な dgw は穀物、水分、ハンマーの摩耗、先端速度にも依存する。推測せず、ふるい分析(ANSI/ASAE S319.4)で確認すること。
この表を使用する際の2つの注意点。第一に、対応関係は原料固有であり、ソルガム、大麦、繊維質副産物は同じスクリーンでも異なる dgw を生む。第二に、粒子サイズは必ず同じふるい方法で測定した値同士を比較すること。ふるい数、振とう時間、分散剤のいずれも数値を変えるため、サプライヤーの「600ミクロン」と自社ラボの600が一致するとは限らない。

コスト面:エネルギー、摩耗、処理量
粉砕は飼料工場における最大の単一電力負荷の一つであり、業界がまとめたエクステンションデータでは粉砕エネルギーはおおよそ3〜16 kWh/tで、目標の細かさが下がるにつれて急増する。実務上の帰結は3つある:
- 微粉砕には実際のコストがかかる。 粒子サイズを半分にしてもスクリーン孔径が比例して半分になるわけではなく、1トンあたりのエネルギーは、細かさによる飼料効率の改善以上に急上昇する。目標値で止めること。
- 摩耗したハンマーがスクリーンの問題を装う。 ハンマーの角が摩耗すると、実効先端速度と切削作用が低下し、オペレーターはより細かいスクリーンに切り替えて補おうとする。つまり、より悪い均一性のために多くのエネルギーを支払うことになる。スクリーンを変える前に、ハンマーをローテーションするか交換すること。
- 処理量は開孔サイズとともに低下する。 細かいスクリーンほど1時間あたりに通す材料が少ない。ミルが粗いスクリーンに合わせてサイズ設定されていた場合、微粉砕への切り替えはミキサーを飢えさせる可能性がある。
開孔率は孔径と同じくらい重要である。開孔率の高いスクリーンは粒子をより速く通し、より低温で運転するため、同じ粒度でトンあたりのエネルギーを削減できる。その代償として、高開孔率・薄ゲージのスクリーンは摩耗性材料で変形・摩耗しやすい。孔だけでなく、ゲージを材料に合わせること。
粉砕粒度とペレット品質:下流側の半分
スクリーンの選定は粉砕機を超えてペレットミルにも及ぶ。微粉砕は蒸気コンディショニングに利用できる表面積を増やすため、高耐久ペレットを製造する工場は通常、マッシュを販売する工場よりも細かく粉砕する。ただし、トレードオフは現実に存在する。コンディショニングが不十分な場合、過度に細かい粉砕はペレットを脆くする可能性があり、下流で何が起ころうとも、余分な粉砕エネルギーは支払わなければならない。このバランスのコンディショニング側、すなわち蒸気、水分、保持時間が所定の粉砕をペレット耐久性にどう変換するかについては、弊社の 蒸気コンディショニングの記事で扱っている。粉砕室の実務ルールは、最も多く稼働するダイとレシピにスクリーンを合わせ、その組み合わせをふるい結果だけでなくペレット耐久性データで検証することである。
実例シナリオ:2つのスクリーン、1つの目標
中規模ミルで、栄養士がトウモロコシ主体の肥育仕上げ飼料に700 µmを指定している場合を考える。そのミルは現在1/4インチスクリーンで運転しており、最近のふるい検査では790 µmを示している。ハンマーは900時間使用されている。KSUのマッピングによれば、トウモロコシに対する新しい1/4インチスクリーンは先端速度とハンマー状態に応じて722~877 µmになるため、最初に取るべき正しい措置はスクリーン交換ではない。ハンマーをローテーションし、再ふるいし、栄養士が実際により細かい飼料を望む場合、またはペレットがコンディショニングのためにより多くの表面を必要とする場合にのみ、1/8インチスクリーン(539~624 µm)に下げるべきである。
コストの論理も同じように働く。KSUエクステンションは、700 µm目標を超える100 µmごとに肥育豚1頭あたり約0.65ドルと試算している。したがって、790から700 µmへのずれは約0.60ドル/頭の価値がある。600 µmになる1/8インチスクリーンは飼料効率を少し多く得られるが、粉砕エネルギー、処理量、そして500 µmの潰瘍下限に対する余裕の狭さでその代償を払う。データに裏付けられた措置は、目標帯域に到達する最も安価な方法である。まずハンマー整備、次にスクリーン、三番目に先端速度である。この順序を飛ばすミルは通常、予算外のキロワットで不要な細かさを買っている。
よくある選定ミス
性能不足の粉砕システムを監査する際に最も頻繁に見られる誤りは次のとおりである。
- 習慣による選定。 ミルに付属してきたスクリーンが、配合設計や動物の目標が変わっても何年も使われ続ける。粒度は四半期ごとにふるい試験で検証し、その結果に照らして意図的にスクリーンを選ぶべきである。
- 500 µmを超えて消化率を追い求めること。 およそ500 µm未満では、豚の潰瘍リスクと飼料のブリッジングが増加し、粉砕エネルギーは2倍以上になる一方で見返りは縮小する。KSUのファクトシートは、豚にとって約700 µm、許容範囲600~800 µmが経済的最適であると明言している。
- スクリーン状態の無視。 摩耗、たわみ、穴あきのスクリーンは穀粒全体を通してしまい、後で完成飼料中の粗い斑点や不安定なペレット品質として現れる。
- すべてのレシピに1つのスクリーン。 微粉砕の水産飼料と粗い反芻動物用飼料の両方を稼働するミルには、スクリーンプログラム(スケジュールに組み込んだ交換時間)か2台目の粉砕機が必要である。
現在のミルが経済的に粒度を維持できない場合、または新しいライン用に粉砕設備を選定している場合、弊社の ハンマーミルシリーズ はコンパクトなYHM56ユニットから 高処理量精密粉砕向けのYHM112シリーズまで対応しており、弊社エンジニアがスクリーンプログラムをレシピに合わせるお手伝いをします。粉砕と圧延の比較については、弊社の ハンマーミルとローラーミルの比較をご覧ください。粉砕粒度がペレット化の結果にどう影響するかについては、弊社の 蒸気コンディショニングの記事 が方程式の下流側を扱っています。
スクリーン選定チェックリスト
- ☐ 栄養士とともに、対象のdgwを原料種と成長段階別に文書で定義する。
- ☐ ふるいで検証済みのマッピングを用いて、目標値に合わせてスクリーン孔径を選定する。 対象の 穀物。
- ☐ 先端速度がスクリーンに適合することを確認する。運転中の調整を可能にするため、VFDの導入を検討する。
- ☐ 開孔率とゲージが材料の摩耗性に適合するか確認する。
- ☐ ハンマーの回転・交換の計画を立て、スクリーン交換と診断上の競合が生じないようにする。
- ☐ 少なくとも四半期ごと、およびスクリーンまたはハンマー交換のたびに、13段ふるい分析(ANSI/ASAE S319.4)で出力を検証する。
- ☐ 各スクリーンについてdgw、トン当たりエネルギー、処理量を記録し、次回の選定が推測ではなくデータに基づく判断となるようにする。