
Na maioria das fábricas de rações, os problemas de tamanho de partícula remontam a uma única peça de desgaste: a peneira. Troque a peneira e o mesmo moinho de martelos produz um produto diferente, uma fatura de energia diferente e um resultado de desempenho animal diferente. No entanto, a seleção da peneira costuma ser tratada como uma questão de manutenção secundária, e não como uma decisão de processo. Este guia explica como a abertura da peneira realmente corresponde ao tamanho de partícula do produto, o que diz a investigação publicada sobre essa relação e como escolher uma peneira que atinja a meta do seu nutricionista sem desperdiçar quilowatts-hora.
Como a peneira funciona de facto
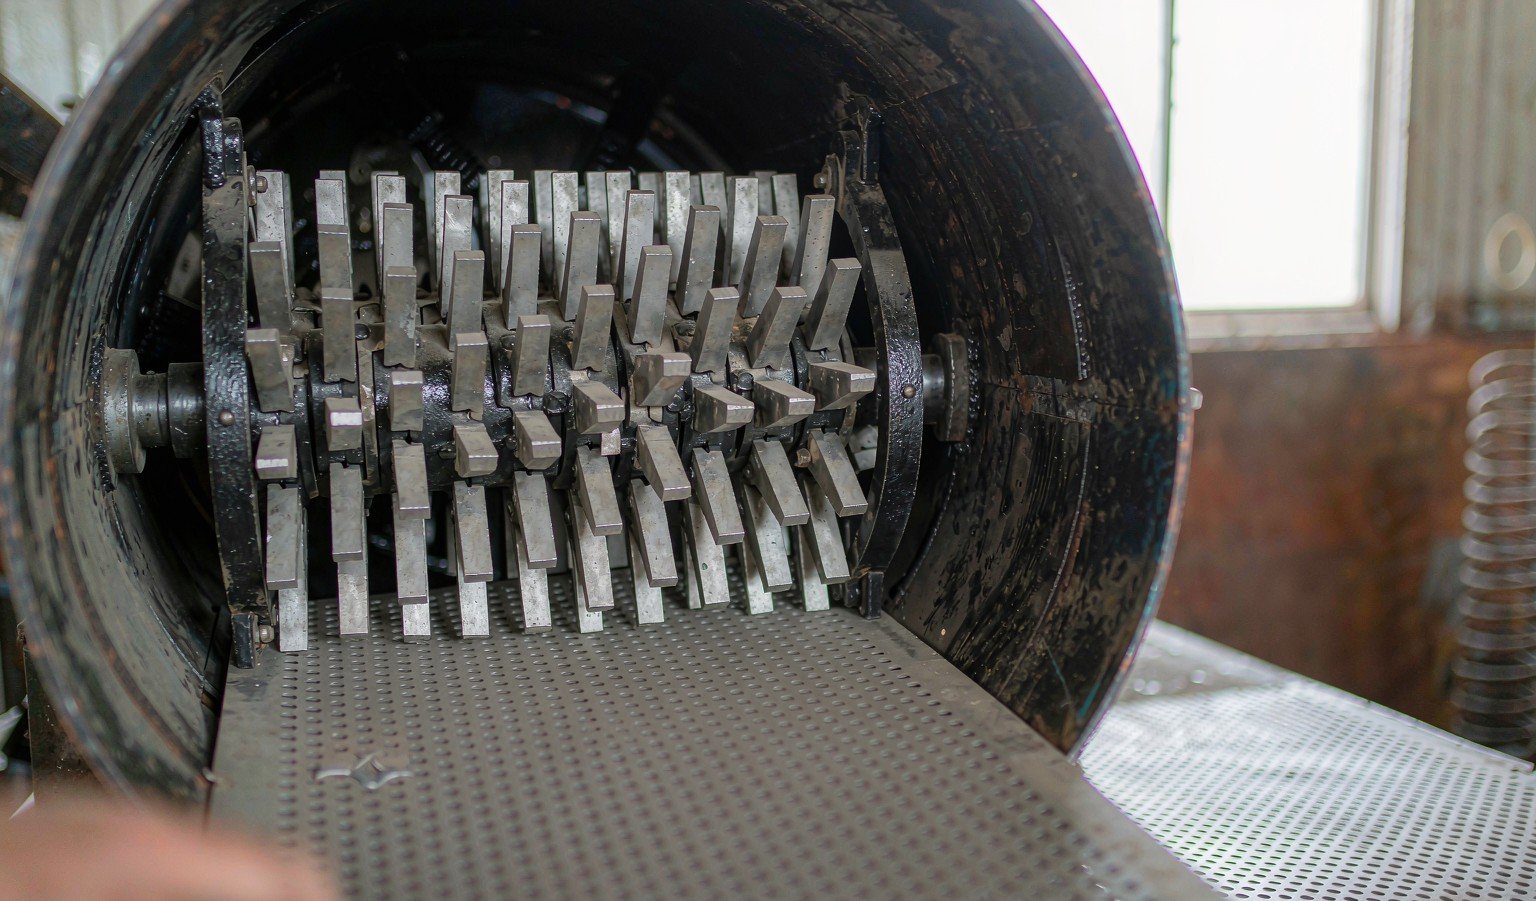
Um moinho de martelos reduz o grão por impacto. Martelos de movimento livre num rotor de alta velocidade atingem o material até que os fragmentos sejam suficientemente pequenos para passar pela peneira perfurada que reveste a câmara de moagem. Esta última parte é a importante: a peneira é uma barreira, não uma aresta de corte. Uma partícula escapa quando é suficientemente pequena e quando a sua trajetória se alinha com um orifício — razão pela qual o tamanho médio de partícula (diâmetro geométrico médio, dgw) que sai é sempre consideravelmente menor que o diâmetro do orifício, e pela qual duas variáveis governam o resultado:
- Abertura da peneira define o limite máximo do tamanho de partícula e controla quanto tempo o material permanece na câmara.
- Velocidade da ponta do martelo controla com que força e frequência cada partícula é atingida antes de escapar.
Investigadores da Universidade Estadual do Kansas (Saensukjaroenphon et al.) testaram estas duas variáveis em conjunto em milho inteiro, moendo com peneiras de 6/64, 10/64 e 16/64 de polegada a três velocidades de ponta, de 10.250 a 20.500 pés/min. O aumento da velocidade da ponta reduziu o dgw em 233, 258 e 305 µm nas três peneiras, respetivamente — o que significa que a velocidade da ponta proporciona maior finura numa peneira grossa do que numa fina, e um variador de frequência no motor do moinho permite aos operadores ajustar o tamanho de partícula do produto sem parar para trocar de peneira. O estudo está resumido no Engormix feed-machinery library.
Conheça a sua meta antes de escolher uma peneira
A seleção da peneira só faz sentido face a uma meta de tamanho de partícula, e a meta vem da nutrição animal, não do moinho. Os valores abaixo são os que têm o suporte publicado mais sólido:
| Dieta | dgw alvo (µm) | Porquê |
|---|---|---|
| Suínos em crescimento-acabamento (à base de milho) | 650–750 | Melhor equilíbrio entre digestibilidade, risco de úlcera e custo de moagem (USDA NRCS; extensão da KSU) |
| Suínos e aves, recomendação geral | 650–750 | Nota técnica de gestão alimentar do USDA NRCS |
| Suínos em creche/iniciação | 500–700 | Os leitões beneficiam de moagem mais fina; atenção ao risco de úlceras e de formação de pontes |
| Valor mínimo para todas as dietas de suínos | ~500 | Aumenta o risco de úlcera gástrica e de queratinização; o custo energético sobe acentuadamente |
| Rações para ruminantes | Mais grosseira, conforme o desenho da ração | A função ruminal exige fibra efetiva; a moagem fina é contraproducente |
Fontes: Nota Técnica de Gestão de Nutrientes 190-NM-8 do USDA NRCS (PDF) e a ficha técnica sobre tamanho de partícula da Kansas State University (PDF).
A economia de atingir a meta está bem documentada. O USDA NRCS resume o trabalho de digestibilidade (Wondra et al., 1995): reduzir o tamanho de partícula de 1.000 para 400 µm aumenta a digestibilidade da matéria seca e do nitrogênio em cerca de 5 a 6 pontos percentuais. A extensão da KSU traduz a mesma relação em valores monetários: cada 100 µm que o tamanho médio de partícula excede a recomendação de 700 µm custa cerca de 0,65 dólares por suíno de terminação — quase 2 dólares por animal se o moinho tiver derivado para 1.000 µm. Numa operação de terminação de 10.000 cabeças, uma peneira desgastada que ninguém substituiu representa uma perda anual de cinco dígitos.
Do furo da peneira ao micrômetro: o que mostram os dados de campo
A questão prática é saber que diâmetro de furo produz que dgw. Os ensaios da KSU com leitões em fase inicial (Ohh et al., 1983) continuam a ser o emparelhamento publicado mais claro entre tamanho da peneira e resultado:
| Furo da peneira | Dgw resultante (µm) | Onde se adequa |
|---|---|---|
| 1/8 in (3.2 mm) | 539–624 | Moagens finas para dietas de leitões em fase inicial e para a alimentação da prensa de peletes |
| 1/4 in (6.4 mm) | 722–877 | Moagem padrão de crescimento-terminação próxima da meta de 700–750 |
| 3/8 in (9.5 mm) | >900 (extremo mais grosseiro) | Moagem grosseira, pré-moagem de alto rendimento |
Milho moído num moinho de martelos nos ensaios da KSU acima citados; o dgw exato também depende do cereal, da humidade, do desgaste dos martelos e da velocidade periférica. Verifique com uma análise por peneiração (ANSI/ASAE S319.4) em vez de presumir.
Duas ressalvas ao usar esta tabela. Primeiro, a correspondência é específica do material: sorgo, cevada e subprodutos fibrosos produzem dgw diferentes com a mesma peneira. Segundo, compare sempre tamanhos de partícula medidos pelo mesmo método de peneiração — o número de peneiras, o tempo de agitação e os agentes de dispersão alteram o valor, pelo que o «600 microns» de um fornecedor e os 600 do seu laboratório podem não coincidir.

O lado dos custos: energia, desgaste e rendimento
A moagem é uma das maiores cargas elétricas individuais de uma fábrica de rações — dados de extensão compilados pela indústria situam a energia de moagem entre cerca de 3 e 16 kWh/t, subindo acentuadamente à medida que a finura pretendida diminui. Três consequências práticas:
- A moagem fina custa dinheiro a sério. Reduzir o tamanho de partícula para metade não reduz a abertura da peneira proporcionalmente; a energia por tonelada sobe mais depressa do que a finura melhora a conversão alimentar. Pare na meta.
- Martelos desgastados mascaram-se de problemas de crivo. À medida que os cantos dos martelos se desgastam, a velocidade efetiva da ponta e a ação de corte diminuem, e os operadores compensam passando para crivos mais finos — gastando mais energia por uma uniformidade pior. Rode ou substitua os martelos antes de trocar os crivos.
- O caudal cai com a abertura. Um crivo mais fino deixa passar menos material por hora. Se o moinho foi dimensionado para um crivo grosso, a mudança para moagem fina pode deixar o misturador a receber menos produto.
A área aberta importa tanto como o tamanho do furo. Um crivo com maior percentagem de área aberta deixa passar as partículas mais depressa e trabalha mais frio, reduzindo o consumo de energia por tonelada com a mesma finura; a contrapartida é que os crivos de calibre fino e alta área aberta se deformam e desgastam mais rapidamente em materiais abrasivos. Adeque o calibre ao material, não apenas ao furo.
Dimensão da moagem e qualidade do pélete: a segunda metade da equação
A seleção do crivo também se estende para além do moinho, até à peletizadora. Uma moagem mais fina aumenta a área de superfície disponível para o condicionamento a vapor, razão pela qual os moinhos que produzem péletes de alta durabilidade normalmente moem mais fino do que os que vendem farinha. Contudo, a contrapartida é real: uma moagem demasiado fina pode tornar os péletes quebradiços se o condicionamento for marginal, e a energia extra de moagem tem de ser paga independentemente do que acontece a jusante. O lado do condicionamento desse equilíbrio — como o vapor, a humidade e o tempo de retenção convertem uma dada moagem em durabilidade do pélete — está abordado no nosso artigo sobre condicionamento a vapor. A regra prática para a sala de moagem: adeqúe o crivo à fieira e à receita que mais utiliza, e verifique o emparelhamento com dados de durabilidade do pélete, não apenas com resultados de peneiração.
Cenário prático: dois crivos, um objetivo
Considere um moinho de dimensão média cujo nutricionista especifica 700 µm para uma dieta de crescimento-acabamento à base de milho. O moinho utiliza atualmente um crivo de 1/4 pol e uma verificação recente por peneiração mostra 790 µm — os martelos têm 900 horas de uso. O mapeamento da KSU indica que um crivo de 1/4 pol novo em milho se situa entre 722 e 877 µm, dependendo da velocidade da ponta e do estado dos martelos, pelo que o primeiro passo correto não é, de todo, trocar o crivo: rode os martelos, volte a peneirar e só passe para um crivo de 1/8 pol (539–624 µm) se o nutricionista pretender realmente uma dieta mais fina ou se os péletes precisarem de mais superfície para o condicionamento.
A lógica de custos segue o mesmo caminho. A extensão da KSU avalia cada 100 µm acima do alvo de 700 µm em cerca de 0,65 USD por porco de acabamento — pelo que uma deriva de 790 para 700 µm vale cerca de 0,60 USD/cabeça. Um crivo de 1/8 pol que resulte em 600 µm capta um pouco mais de eficiência alimentar, mas paga-o em energia de moagem, caudal e uma margem mais estreita face ao limite de 500 µm para úlceras. A medida apoiada em dados é a mais barata que atinge a faixa: manutenção dos martelos primeiro, crivo em segundo, velocidade da ponta em terceiro. Os moinhos que saltam esta sequência normalmente compram finura de que não precisavam com quilowatts que não orçamentaram.
Erros comuns de seleção
Estes são os erros que vemos com mais frequência ao auditar sistemas de moagem com baixo desempenho:
- Selecionar por hábito. O crivo que veio com o moinho fica durante anos enquanto a formulação e os objetivos para os animais mudam. A dimensão das partículas deve ser verificada por teste de peneiração trimestralmente, e o crivo escolhido deliberadamente em função do resultado.
- Perseguir a digestibilidade para além de 500 µm. Abaixo de cerca de 500 µm, o risco de úlceras em suínos e a formação de pontes na ração aumentam, e a energia de moagem mais do que duplica por um retorno decrescente. A ficha técnica da KSU é explícita: cerca de 700 µm, com uma faixa aceitável de 600–800 µm, é o ótimo económico para suínos.
- Ignorar o estado do crivo. Crivos desgastados, abaulados ou perfurados deixam passar grãos inteiros, que mais tarde aparecem como grânulos grosseiros na ração acabada e tornam a qualidade do pélete instável.
- Um crivo para todas as receitas. Os moinhos que produzem tanto rações finas para aquicultura como rações grosseiras para ruminantes precisam de um programa de crivos — com tempo de troca previsto no calendário — ou de um segundo moinho.
Se o seu moinho atual não consegue manter a dimensão das partículas de forma económica, ou se está a dimensionar a moagem para uma nova linha, o nosso fichas técnicas da gama de moinhos de martelos abrange modelos desde as unidades compactas YHM56 até à série YHM112 para moagem de precisão de alto caudal, e os nossos engenheiros podem ajudar a adequar os programas de crivos às suas receitas. Para a questão da moagem versus laminagem, consulte a nossa comparação entre moinho de martelos e moinho de cilindros; para saber como a dimensão da moagem influencia os resultados da peletização, o nosso artigo sobre condicionamento a vapor aborda a segunda metade da equação.
Lista de verificação para a seleção de crivos
- ☐ Defina o dgw alvo por espécie e fase de crescimento, por escrito, com o nutricionista.
- ☐ Escolha o diâmetro do orifício da peneira em função do alvo, utilizando um mapeamento verificado por peneiração para o seu cereal.
- ☐ Confirme se a velocidade periférica é adequada à peneira; considere um VFD para ajustabilidade durante a operação.
- ☐ Verifique a área aberta e a espessura em função da abrasividade do material.
- ☐ Programe a rotação/substituição dos martelos para que nunca concorra com as trocas de peneira como diagnóstico.
- ☐ Verifique o resultado com uma análise de 13 peneiras (ANSI/ASAE S319.4) pelo menos trimestralmente e após cada troca de peneira ou martelo.
- ☐ Registe o dgw, a energia por tonelada e o débito de cada peneira para que a próxima seleção seja uma decisão baseada em dados, e não um palpite.