
لا تخرج الحبيبات من مكبس الحبيبات جاهزة. بل تخرج ساخنة ورطبة وطرية — وكل ما يحدث في الدقائق العشر إلى العشرين التالية يحدد ما إذا كانت ستصل إلى العميل كمنتج قابل للبيع أم ككيس من النواعم. مبرد التدفق المعاكس هو الآلة التي تتولى هذه المرحلة، وفهم مبدأ عمله هو أسرع طريق لتشخيص معظم شكاوى الجودة بعد الت حبيب. يستعرض هذا المقال الفيزياء والمتغيرات التشغيلية وأنماط الأعطال، مع نسب الأرقام إلى مصادرها.
ما يخرج من القالب ليس حبيبة جاهزة
التكييف والضغط يسخّنان الخليط إلى ما يتجاوز كثيرًا ما تسمح به التخزين. ويصف مرجع منظمة الأغذية والزراعة (الفاو) لطحن الأعلاف (الفاو، الفصل 18، عمليات طحن الأعلاف) التكييف بالبخار بأنه إضافة الرطوبة على شكل بخار لتليين الجزيئات وتهلم النشا قبل القالب — عمليًا، ينتقل الخليط من رطوبة تتراوح نحو 10–12% عند درجة حرارة محيطة إلى رطوبة 15–16% عند 80–90°م قبل الضغط. ويضيف احتكاك القالب مزيدًا من الحرارة أثناء المرور.
لذلك تكون الحبيبات المتساقطة من القالب عند نحو 70–90°م برطوبة تتجاوز المستوى الآمن للتخزين، وطرية ميكانيكيًا بما يكفي لتتشوه تحت ناقل أو آلة تعبئة. وإذا عُبئت ساخنة، تحدث ثلاثة أمور خاطئة بالترتيب: تتكثف الرطوبة السطحية داخل الكيس، ويظهر العفن خلال أيام، وتُفقد الدفعة بأكملها. وتحدد الملخصات الصناعية المواصفة النهائية المطلوبة عند ضمن 3–5°م من درجة الحرارة المحيطة ورطوبة نحو 11.5–13.5% لمعظم الأعلاف، مع تحديد مثال تحليل المخاطر لدى الفاو للأعلاف القائمة على الذرة حدًا حرجًا للرطوبة قدره 13% قبل التعبئة مباشرة. والتبريد هو ما يسد هذه الفجوة — بإزالة نحو 3–5 نقاط مئوية من الرطوبة مع خفض درجة الحرارة.
مبدأ التدفق المعاكس
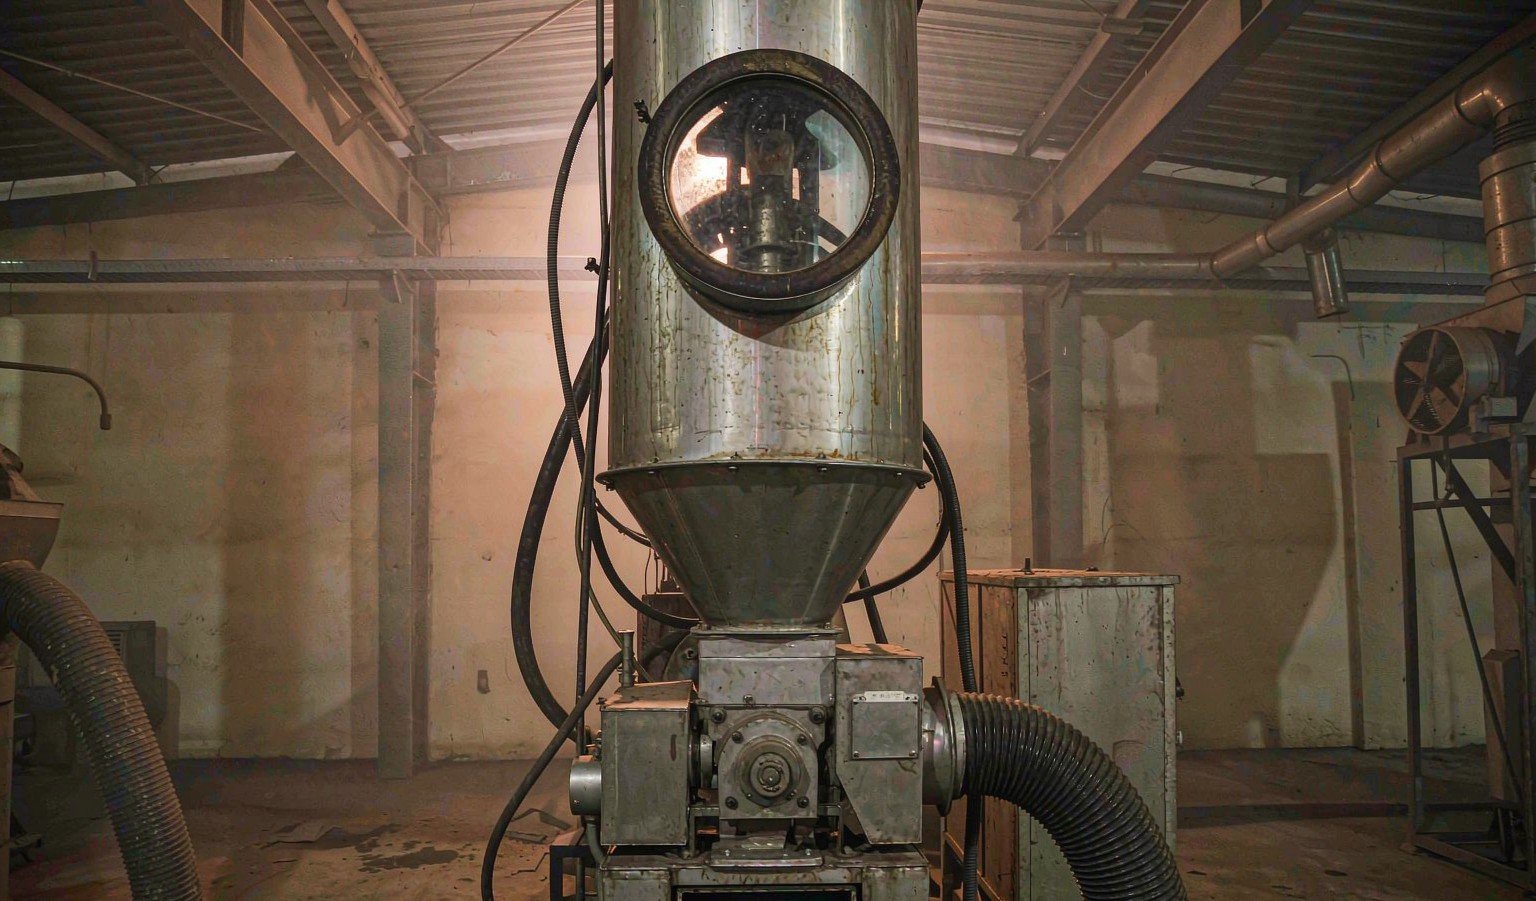
مبرد التدفق المعاكس عمود رأسي يحتوي على طبقة عميقة من الحبيبات تهبط ببطء. تُسحب الهواء المحيط صعودًا عبر الطبقة بواسطة مروحة شفط، بينما تتحرك الحبيبات نزولًا بفعل الجاذبية. وبذلك يسير التياران في اتجاهين متعاكسين — ومن هنا جاء الاسم.
هذا الاتجاه ليس زخرفة تصميمية، بل يرتب تدرجات الحرارة بحيث:
- يلتقي أبرد هواء بأبرد حبيبات. يدخل الهواء المحيط النقي من الأسفل، حيث تكون الحبيبات قد أوشكت على إتمام التبريد. فلا تلتقي أي حبيبة بنفثة هواء أبرد بكثير منها، فتبرد الحبيبة من السطح والقلب بمعدل متقارب تقريبًا — دون صدمة حرارية، ودون تصلد سطحي يحبس الرطوبة بالداخل، ودون تشققات.
- يخرج أسخن هواء من الأعلى. يخرج هواء العادم قرب المدخل، حيث تكون الحبيبات الداخلة أسخن ما تكون، فيغادر الهواء حاملًا أكبر قدر ممكن من الحرارة والرطوبة. والنتيجة مروحة أصغر تبذل جهدًا أقل لنفس واجب التبريد مقارنة بالتصاميم المتزامنة أو المتقاطعة التدفق.
هذا التبريد التدريجي اللطيف مهم لأن الحبيبة لا تزال تتصلب. فتقهقر النشا وتثبيت البروتين يستمران مع تبريد الحبيبة؛ وإذا بُرّد الخارج أسرع بكثير من الداخل، ينشأ إجهاد داخلي يظهر لاحقًا كنواعم عند المنخل. وكما يقول أحد شروحات صناعة الكتلة الحيوية (كينغوود، التبريد بالتدفق المعاكس في خطوط إنتاج الحبيبات)، فإن الطبقة تعظّم تدرج الحرارة عبر عمقها، وهو بالضبط ما تحتاجه حبيبة هشة لا تزال ساخنة.
منطقة بمنطقة عبر العمود

تتبّع حبيبة واحدة نزولاً عبر العمود، فتنقسم الآلة نفسها إلى أربع مناطق وظيفية:
- المدخل والتوزيع. تدخل الحبيبات الساخنة عبر صمام دوّار محكم في الأعلى، يسمح بدخول المادة ويمنع تسرّب هواء العادم. وتنشر آلية توزيع الحبيبات في طبقة متساوية — فالطبقات غير المتساوية تُوجّه تدفق الهواء وتترك جيوباً رطبة.
- أعلى الطبقة: التبريد المسبق. تلاقي الحبيبات الداخلة هواءً مرّ بالفعل عبر العمود كله — دافئاً وشبه مشبع، لكنه لا يزال أبرد وأجف من الحبيبات. فتُفقد الحرارة السطحية الأولية دون إحداث صدمة للحبيبة.
- وسط الطبقة: منطقة العمل. تحدث معظم عملية انتقال الرطوبة هنا، إذ يسحب التبخر المنتظم الحرارة وماء التكييف معاً من قلب الحبيبة. وهنا يؤتي زمن المكوث ثماره.
- الأسفل: التبريد النهائي والتفريغ. تلاقي الحبيبات هواءً محيطياً نقيّاً للدرجات الأخيرة، ثم تمرّ عبر آلية التفريغ — شبكة دوّارة أو صمام منزلق تحدد سرعته التحكم الأساسي في الآلة، لأن معدل التفريغ يحدد عمق الطبقة، وعمق الطبقة يحدد زمن المكوث. ويحافظ صمام محكم أدناه على إحكام الشفط.
خلف العمود تقع المروحة، وإعصار (أو نظام جمع الغبار في الورشة) لإزالة الغبار الناعم المسحوب، ومجاري الهواء. المروحة ليست ملحقاً — إنها نصف الآلة، وتقليل سعتها هو السبب الأكثر شيوعاً لانتهاء المبرد بأكمله إلى سعة غير كافية.
متغيرات التشغيل الأربعة
| المتغير | النطاق المعتاد | أثر الخطأ فيه |
|---|---|---|
| زمن المكوث (عمق الطبقة × سرعة التفريغ) | 6–10 دقائق لمعظم حبيبات علف الماشية؛ و15–25 دقيقة لحبيبات الكتلة الحيوية الكثيفة (الممارسة الصناعية) | قصير جداً: قلب ساخن ورطب → تعرّق وتكتّل في الكيس. طويل جداً: حبيبات مفرطة الجفاف وهشة وفقدان في الطاقة الإنتاجية |
| تدفق الهواء | نحو 1.0–1.5 م³ هواء لكل كجم من الحبيبات؛ وسرعة الهواء عبر الطبقة نحو 0.8–1.5 م/ث (إرشادات المورّد، مثل Victor) | قليل جداً: تبريد غير كافٍ في الطقس الرطب. كثير جداً: إفراط في تجفيف السطح، وتشقّق الحبيبات، وهدر في طاقة المروحة |
| حالة هواء الدخول | محيطية؛ تنخفض الطاقة الإنتاجية في الطقس الحار الرطب | الهواء عالي الرطوبة يجفف أقل في كل تمريرة — فالمصانع الاستوائية تحتاج هامشاً في المروحة، لا الاعتماد على الحظ مع القدرة الاسمية |
| تساوي الطبقة | طبقة مستوية وموزعة بالتساوي | تكوّن قنوات: تحصل بعض الحبيبات على ضعف تدفق الهواء وأخرى تكاد لا تحصل على شيء — وهنا منشأ شكاوى «بعض الأكياس سليمة وبعضها متعفنة» |
النطاقات مجمّعة من مصادر المورّدين والصناعة المنشورة والمذكورة في النص؛ تحقّق منها وفق قطر حبيباتك وكثافتها ومناخك.
أهداف التبريد وكيفية التحقق منها
| المعيار | الهدف | طريقة الفحص |
|---|---|---|
| درجة حرارة التفريغ | المحيط +3–5°م | مسدس أشعة تحت الحمراء المحمول على تيار التفريغ في كل وردية |
| رطوبة التفريغ | 11.5–13.5% لمعظم المواد الخام؛ حد حرج ≤13% في مثال التعبئة لدى الفاو | مقياس رطوبة معاير عند مخرج المبرد، قبل التعبئة |
| النواعم بعد المبرد/المنخل | يُفضَّل ≤1–2% | فحص مخلفات المنخل؛ تتبَّع اتجاهها — فالاتجاه الصاعد غالبًا ما يشير إلى التبريد |
| سلوك الطبقة | هبوط منتظم دون زوايا راكدة | نافذة التفتيش؛ افحص بعد كل تغيير في التركيبة |
التبريد بالتيار المعاكس مقابل التبريد بالبندول

التبريد بالتيار المعاكس هو الخيار الافتراضي لحبيبات الأعلاف والكتلة الحيوية لأنه مُدمج ومُغلق وفعّال. لكنه ليس التصميم الوحيد. فـ مبرّد بندولي ينقل المنتج في طبقات رقيقة مُحرَّكة بدلًا من طبقة ساكنة عميقة: فالتبريد أسرع لكل وحدة حجم والمناولة ألطف، ما يناسب الحبيبات المتوسعة الهشة أو عالية الدهن، مقابل مزيد من ملامسة المنتج المتحرك وحمل شفط أعلى. أما لحبيبات الأعلاف والكتلة الحيوية القياسية بقطر 3–8 مم، فيظل مبردة التدفق المعاكس المواصفة التي نوصي بها في أغلب الأحيان — لكن الاختيار ينبغي أن يُبنى على هشاشة المنتج وتخطيط الخط، لا على العادة.
أنماط الأعطال وتكلفتها
- التكاثف على المعدن البارد. يتكاثف هواء العادم الدافئ الرطب على أغلفة المبرد والقادوسات اللاحقة، ثم يتقاطر عائدًا أو يُنمو العفن. أبقِ مجاري العادم قصيرة ومعزولة عند الحاجة، ولا تخنق المروحة دون تدفق الهواء التصميمي بغرض «توفير الطاقة».
- التجفيف المفرط. التدفق الهوائي الزائد أو زمن المكوث المفرط يجعل سطح الحبيبة هشًّا؛ والمنخل يكشف ذلك أولًا. اخفض سرعة المروحة (محرك التردد المتغير يستحق كلفته هنا) أو سرّع التفريغ.
- مبرّد أصغر من الحاجة. إذا تأخر المبرد عن مكبس الحبيبات بأكثر من نحو 15% من الإنتاجية، تتراكم الحبيبات الساخنة عند المدخل وينهار زمن المكوث الفعلي — فتصل حبيبات دافئة لينة إلى آلة التعبئة وترتفع معدلات الرفض. اختر حجم المبرد وفق الذروة الحقيقية للمكبس لا متوسطها.
- توزيع غير متساوٍ. بعد كل تغيير قالبي أو تعديل في السعة، راقب الطبقة عبر نافذة التفتيش. أعد التوزيع قبل إلقاء اللوم على المروحة.
يتفاعل التبريد أيضًا مع كل ما يسبقه في العملية. فإذا وصلت الحبيبات إلى المبرد برطوبة غير مستقرة — وهو عادةً مشكلة تكييف — فلن ينقذها أي إعداد للمبرد إنقاذًا كاملًا؛ و تحليل التكييف بالبخار يغطي نصف توازن الرطوبة ذلك، و جولة تفصيلية في مطحنة أعلاف الدواجن بطاقة 5 طن/ساعة توضح مكانة التبريد ضمن مخطط خط إنتاج كامل.
الخطوات التالية
إذا كنت تحدد نظام التبريد لخط جديد، فاتبع هذا الترتيب: حدد هدف الرطوبة النهائية لمنتجك وسوقك؛ واختر حجم المبرد بما يلائم الذروة الإنتاجية لمطحنة الحبيبات عند أسوأ ظروف رطوبة لديك، لا في المتوسط اليومي؛ واقرنه بإعصار وجمع غبار بمقاس يتناسب مع معدل تدفق الهواء نفسه؛ وأدرج فحوصات درجة حرارة التفريغ والرطوبة ضمن روتين الوردية من اليوم الأول. أما الخطوط القائمة، فأرخص عملية تدقيق هي وضع مقياس حرارة ومقياس رطوبة عند مخرج المبرد لمدة أسبوع واحد — وستخبرك البيانات ما إذا كانت المشكلة في زمن المكوث أو تدفق الهواء أو في مرحلة سابقة.
لمراجعة خيارات التبريد والغربلة المطابقة لطاقة خطك، راجع مجموعة المبردات والغاربات لدينا، أو الغربال الدوّار الذي يلي المبرد عادة. أرسل لنا قطر الحبيبات وطاقة الخط وبيانات المناخ، وسنُعيد إليك مواصفات تبريد مع إظهار افتراضات تدفق الهواء وزمن المكوث.