
اسأل مديري مصنع أعلاف عن سبب اختلاف متانة حبيباتهما بثماني نقاط على نفس التركيبة، وستسمع عادةً حديثًا عن القالب أو خلوص الأسطوانة أو غربال المطرقة. يأتي ذكر التكييف أخيرًا، رغم أنه المرحلة الوحيدة التي يمكنك فيها تغيير جودة الحبيبات في ثوانٍ دون لمس أي جزء ميكانيكي. وهو أيضًا المرحلة التي تملك فيها معظم المصانع أقل قدر من أجهزة القياس: مسبار حرارة واحد عند المخرج، ومقياس ضغط على خط البخار، ومشغّل يتعلم بالأذن متى يبدو الطحين صحيحًا.
تلك طريقة رديئة لإدارة أرخص رافعة جودة في المصنع. فالتكييف خطوة نقل حرارة وكتلة بمدخلات قابلة للقياس ومخرجات قابلة للقياس. والبحوث المنشورة عنه واضحة على نحو غير معتاد بشأن أين تكمن المكاسب، وأين تتوقف، وما تدفعه مقابل المضي قدمًا. تستعرض هذه المقالة تلك الأدلة، ثم تترجمها إلى قيم ضبط وتفاصيل نظام بخار وأنماط فشل يمكنك التحقق منها على خط حقيقي.
ما الذي يفعله التكييف فعليًا بجسيم الطحين
تحدث ثلاثة أمور في وحدة التكييف، وتحدث بمعدلات مختلفة.
الأول هو التكاثف. يلامس البخار المشبع الجاف الداخل إلى الطحين جسيمات عند 20 إلى 30 °C فيتكاثف على السطح ويحرر الحرارة الكامنة. ويصف فصل تصنيع الأعلاف في منظمة الأغذية والزراعة الآلية بوضوح: يتكاثف حجم كبير من بخار الماء على سطح جسيمات العلف، فيبلّلها ويلطّفها لضغط أفضل، بينما تُهلمن حرارة ذلك البخار جزءًا من النشا الخام، وهو ما يوفر الالتصاق الذي يمسك الحبيبة معًا (منظمة الأغذية والزراعة، عمليات تصنيع الأعلاف). لاحظ التسلسل: يصل الماء أولًا كمكثّف، وتصل الحرارة معه، والتلطيف أثر سطحي قبل أن يكون أثرًا حجميًا.
والثاني هو التعادل. تحتاج الرطوبة الموجودة على السطح الخارجي للجسيم إلى وقت لتنتقل إلى الداخل، وتحتاج الحرارة إلى وقت لتتخلل. فمرور 30 ثانية عبر وحدة تكييف أحادية العمود لا يعادل جسيم طحين بحجم 2 مم بالكامل؛ بل يبدأ العملية ويترك القالب يكملها. ولهذا فإن مدة الاحتفاظ ودرجة الحرارة غير قابلتين للاستبدال إحداهما بالأخرى، وهي نقطة تكررها البحوث أدناه مرارًا.
والثالث هو الضغط وحرارة الاحتكاك داخل القالب نفسه، وهما حيث تحدث معظم هلمنة النشا فعليًا. في دليل تصنيع الحبيبات بجامعة ولاية كانساس، يُعامل القالب على أنه المكان الذي يحدث فيه العمل الحقيقي: يدخل الطحين المكيّف عند رطوبة كلية 17 إلى 18% ودرجة حرارة 82 إلى 93 °C، ويكمل الضغط والقص داخل ثقوب القالب عملية الطبخ (Dunmire وStark وPaulk، 2021). وتضع منظمة الأغذية والزراعة نطاق الضغط داخل القالب الحلقي عند 75 إلى 600 كغ/سم². وهذا قدر كبير من العمل يُنجز بعد انتهاء التكييف.
النتيجة العملية: التكييف خطوة تحضير، لا خطوة طبخ. فمهمته إيصال الطحين إلى القالب بالحرارة الصحيحة والرطوبة الصحيحة وبسطح يلتصق. والمصانع التي تتوقع من التكييف وحده هلمنة النشا تبخّر عادةً أكثر من اللازم، ثم تدفع الثمن عند القالب وفي مكتب أخصائي التغذية.
منحنى الحرارة–المتانة، مقيسًا لا مفترضًا
أنظف مجموعة بيانات منشورة في هذا الشأن تأتي من تجربة عام 2020 في جامعة ولاية كانساس نُشرت في Translational Animal Science. صنّع Truelock وزملاؤه حبيبات من علائق الذرة وفول الصويا عند ثلاث درجات تكييف (74 و79 و85 °C)، مع مدة احتفاظ ثابتة 30 ثانية، وسماكتي قالب (نسبتا الطول إلى القطر 5.6 و8)، ومعدل إنتاج مثبّت عند الطاقة المقدرة للمكبس. وقيس مؤشر متانة الحبيبات (PDI) بطريقة الأسطوانة الدوارة القياسية.
| المعالجة | مؤشر متانة الحبيبات عند 74 °C | مؤشر متانة الحبيبات عند 79 °C | مؤشر متانة الحبيبات عند 85 °C | طاقة المكبس، من 74 إلى 85 °C |
|---|---|---|---|---|
| ذرة تقليدية، قالب بنسبة قطر إلى طول 5.6 | 81.2 % | 83.7 % | 87.9 % | 13.4 ← 13.1 كيلوواط ساعة/طن |
| ذرة تقليدية، قالب بنسبة قطر إلى طول 8 | 87.9 % | 89.0 % | 92.0 % | 14.1 ← 13.7 كيلوواط ساعة/طن |
| ذرة عالية الأميليز، قالب بنسبة قطر إلى طول 5.6 | 78.8 % | 78.1 % | 81.4 % | 14.0 ← 14.0 كيلوواط ساعة/طن |
| ذرة عالية الأميليز، قالب بنسبة قطر إلى طول 8 | 89.1 % | 88.9 % | 91.4 % | 14.2 ← 14.0 كيلوواط ساعة/طن |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
التجربة تفسّر السبب أيضاً. كانت نسبة جيلتنة النشا المقاسة في الخليط المكيّف 3.9 إلى 5.6٪ فقط، لكنها في الحبيبات النهائية بلغت 10.7 إلى 15.0٪. حدثت معظم عملية الطبخ داخل القالب، مدفوعة بالرطوبة والحرارة التي أنتجها المكيّف. لم يكن التكييف هو ما يُجَلْتِن النشا؛ بل كان يهيّئ الظروف لكي يقوم القالب بذلك.
من أين تأتي الرطوبة، ولماذا هذا الرقم أهم من درجة الحرارة
درجة الحرارة هي الرقم الذي يراقبه المشغّلون لأنها ظاهرة على الشاشة. أما الرطوبة فهي الرقم الذي يحدد ما إذا كان المطحن سيعمل أم سينسد.
يقدّم دليل جامعة ولاية كنساس العلاقة العملية: مقابل كل ارتفاع بمقدار 25 درجة فهرنهايت (14 درجة مئوية) في المكيّف، تُضاف نحو 1٪ من الرطوبة إلى العلف. والمثال الوارد في الدليل جدير بالتكرار لأنه يُظهر مقدار تأثير الظروف المحيطة على النتيجة. فمطحن يستهدف 190 درجة فهرنهايت (88 درجة مئوية) مع خليط شتوي يدخل عند 40 درجة فهرنهايت (4 درجات مئوية) يحتاج إلى ارتفاع 150 درجة فهرنهايت، وهو ما يضيف نحو 6٪ رطوبة؛ والمطحن نفسه في الصيف مع خليط عند 90 درجة فهرنهايت (32 درجة مئوية) يحتاج إلى ارتفاع 100 درجة فهرنهايت ويضيف نحو 4٪. وانطلاقاً من رطوبة خليط تبلغ 12٪، فذلك يعني 18٪ عند القالب في الشتاء و16٪ في الصيف. والرطوبة الكلية التي تتجاوز نحو 18٪ قد تسدّ المطحن، وفقاً للتكوين.
هذا هو السبب الأكثر شيوعاً لشكاوى «المطحن يعمل جيداً في يوليو ويختنق في يناير». لم تتغير الوصفة. ولم يتغير ضبط صمام البخار. لكن درجة حرارة الخليط الداخل تغيّرت، ومعها كمية المكثّف التي يضخّها المطحن فعلياً. فالمصنع الذي لا يقيس رطوبة الخليط قبل المكيّف، ولا يتحقق من توازن الكتلة في تدفق البخار، يعمل على غير هدى فيما يتعلق بالمتغير الأهم.
نشرت الهيئات الصناعية إرشادات بشأن ذلك منذ سنوات — فـ الاتحاد الدولي لصناعة الأعلاف ينسّق أعمال سلامة الأعلاف عبر الرابطات الوطنية، و الاتحاد الأمريكي لصناعة الأعلاف يحتفظ بمواد مرجعية للتصنيع لأعضائه — لكن لا شيء من ذلك يستطيع أن يخبرك بما يفعله مكيّفك في الثالثة صباحاً في وردية باردة. ذلك الرقم يجب أن يأتي من أجهزتك أنت.
تغطي مواصفات المكيّف لدينا إضافة بخار بنسبة 3 إلى 8٪ بالوزن عند 2 إلى 6 بار، وهو ما يتوافق مع تلك الفيزياء: الطرف الأدنى يناسب خليطاً دافئاً عالي الرطوبة، والطرف الأعلى يناسب خليطاً جافاً بارداً. والرقم ليس نقطة ضبط، بل نتيجة. اضبط تدفق البخار الذي يوصل الرطوبة المستهدفة عند القالب، ودع درجة الحرارة تتبعه.
السقف: ماذا تكلفك الحرارة العالية
إذا كانت 85 درجة مئوية أفضل من 74 درجة مئوية للمتانة، فلماذا لا نعمل عند 95 درجة مئوية؟ لأن مؤشر متانة الحبيبات PDI ليس الناتج الوحيد للعملية، وقد كانت أدبيات التغذية متسقة إلى حد كبير بشأن هذه المقايضة.
قام عبداللهي وزملاؤه (Poultry Science, 2020) بتكوير علائق دجاج التسمين القائمة على القمح عند 60 و90 درجة مئوية. ارتفع مؤشر PDI من 80.8٪ إلى 89.1٪، أي بزيادة 10.3 نقطة. وفي التجربة نفسها، أدى التكييف عند 90 درجة مئوية إلى خفض الهضم اللفائفي الظاهري للنشا والدهون والكالسيوم، وقاس العمل السابق للفريق نفسه عقوبة في الطاقة الاستقلابية الظاهرة تُقدّر بنحو 24 كيلو كالوري/كغ من العليقة مقابل كل زيادة 10 درجات مئوية في درجة حرارة التكييف. ووجدت دراسة منفصلة عام 2010 في British Poultry Science، اختبرت 60 و75 و90 درجة مئوية، أن مؤشر PDI تحسّن مع الحرارة في العلائق القائمة على القمح دون تلك القائمة على الذرة، بينما ساءت نسبة التحويل الغذائي عند الدرجات الأعلى في كلتيهما.
تترتب على ذلك درسان. أولاً، المكسب في المتانة من الحرارة حقيقي لكنه خاص بالعليقة: فالعليقة المكوّنة من الذرة وفول الصويا والغنية بالنشا تستجيب، والعليقة القائمة على القمح تستجيب بشكل مختلف، وعليقة الحضانة عالية الشرش لا يمكن دفعها على الإطلاق. ثانياً، فوق نحو 85 إلى 90 درجة مئوية أنت تقايض الطاقة القابلة للهضم بالمتانة، وعند نقطة ما تتوقف المقايضة عن كونها مجدية. فالمطحن الذي يعمل عند 95 درجة مئوية لتحقيق هدف متانة غالباً ما يغطي على مشكلة في التركيبة أو الطحن كان إصلاحها في المراحل الأولى أرخص.
هناك أثر جانبي مفيد في البيانات: وجدت تجربة 2020 أن مُحمِّضاً سائلاً غيّر حجم المكسب الحراري. فبدون المُحمِّض، أدت الانتقال من 60 إلى 90 درجة مئوية إلى كسب 17.2 نقطة في مؤشر PDI؛ ومع 7 غ/كغ من المُحمِّض انخفض المكسب إلى 6.6 نقطة. والإضافات التي تحسّن الترابط عند درجات الحرارة المنخفضة تقلل مقدار الحرارة التي تحتاجها. وهذا طريق أرخص إلى المتانة من 10 درجات مئوية إضافية من البخار.
زمن الاحتجاز قرار منفصل عن درجة الحرارة
يُعامَل زمن الاحتجاز كقرص ضبط للجودة، وهو كذلك، لكنه قرص بطيء. يحدد دليل جامعة ولاية كنساس الهدف لعليقة نموذجية من الذرة وفول الصويا بنحو 30 إلى 45 ثانية، ويشير إلى أن الاحتجاز الأطول يمكن أن يحسّن الجودة عبر زيادة امتصاص الحرارة والرطوبة مع تقليل إنتاجية المطحن. ويشير أيضاً إلى الحالات التي يكون فيها الأطول هو الصحيح: فالتركيبات الأكثر جفافاً تستفيد، والعلائق عالية الرطوبة تحتاج احتجازاً أقصر، والاحتجاز الأطول عند درجة حرارة أقل يسمح للجزيئات بامتصاص الرطوبة بشكل أكثر انتظاماً.
هذه النقطة الأخيرة هي التي تستحق التصميم حولها. يمكن لتمريرة مدتها 90 ثانية عند 75 °C وتمريرة مدتها 30 ثانية عند 88 °C أن توفّرا معجونًا مقبولًا للقالب، لكنهما تفعلان أشياء مختلفة بالمغذيات. التمريرة الطويلة الأبرد ألطف على المكونات الحساسة للحرارة — مصل اللبن والإنزيمات والبروبيوتيك وخلطات الفيتامينات المسبقة — مع منح الرطوبة وقتًا للاختراق. ولهذا توجد مكيفات التكييف طويل الأمد وأجهزة التعقيم كآلات منفصلة بدلًا من وحدة واحدة أكبر بعمود أحادي: فهي تفصل زمن البقاء عن درجة الحرارة، وهو ما لا تستطيعه مكيفات قصيرة واحدة.
تُصنع مجموعة المكيفات لدينا بتكوينات أحادية وثنائية وثلاثية الأعمدة مع زمن بقاء قابل للضبط من 30 إلى 240 ثانية، يُتحكم فيه عبر سرعة الريش والحواجز الداخلية. الطرف عند 240 ثانية مخصص لأعلاف الأحياء المائية والتركيبات عالية الألياف؛ ولا ينبغي أبدًا تشغيل عليقة نمو الدواجن هناك. إذا كنت تحدد مواصفات خط إنتاج، فحدد زمن البقاء من قائمة العليقة، لا من الطاقة الإنتاجية.
قياس زمن البقاء مباشر ونادرًا ما يُجرى. الطرق الثلاث المعتمدة هي طريقة تحميل الأمبير (إيقاف المغذي وتوقيت انخفاض حمل المطحنة)، وطريقة تتبع الذرة الكاملة أو الصبغة (إضافة علامة عند المغذي وأخذ عينات عند باب الفحص)، ووزن محتويات المكيف في الحالة المستقرة. تستغرق أي منها أقل من ساعة، وستكشف عادةً أن الرقم الاسمي والرقم الفعلي يختلفان بنسبة 30 % أو أكثر.
نظام البخار يحدد النتيجة أكثر من المكيف نفسه
المكيف وعاء بعمود وفوهات. وما يجعله ينجح أو يفشل هو ما يأتي من المنبع: جودة البخار الواصل إلى نقطة الحقن.
البخار الرطب هو العيب الأكثر شيوعًا. فالبخار الحامل لقطرات ماء محتجزة يوصل الرطوبة دون الحرارة الكامنة المقابلة، فيصبح المعجون رطبًا وباردًا، وينزلق القالب، ويفتح المشغل الصمام أكثر للتعويض، مما يزيد الأمر سوءًا. أما البخار المحمّص فيفشل في الاتجاه المعاكس: إذ عليه أن يفقد حرارته الفائقة قبل أن يتكثف، فيسخّن المعجون بشكل غير متساوٍ ويقلل توصيل الرطوبة عند سطح الجزيئات. ما تحتاجه العملية هو بخار مشبع جاف، والسبيل إلى ذلك هو مشعب مانع محكم القياس، وفاصل قريب من المطحنة، وأرجل تصريف مبخّرة عند النقاط المنخفضة، وخطوط معزولة طويلة بما يكفي لتصبح مشكلة إذا تُركت عارية.
التحكم في الضغط لا يقل أهمية عن الجودة. ينبغي ضبط درجة حرارة التكييف بمنظّم بخار في المنبع وصمام تحكم في التدفق عند المكيف، بحيث لا تتحول تقلبات ضغط المشعب مباشرة إلى تغيرات في تدفق البخار. مكيفاتنا مصممة لضغط من 2 إلى 6 بار عند نقطة الحقن، وكل فوهة قابلة للضبط فرديًا بحيث يمكن ضبط التوزيع على طول العمود بدلًا من تخمينه.
القياسات الثلاثة التي تجعل النظام قابلًا للتحكم هي درجة حرارة المعجون ورطوبته قبل المكيف، ودرجة حرارة المعجون المكيّف عند التصريف، وتدفق البخار. أضف رابعًا — حمل المحرك على مكبس الحبيبات — وسترى تأثير التزييت في الوقت الحقيقي. المطاحن التي تعمل بدرجة حرارة التصريف وحدها تتحكم في ناتج برؤية أحادية المتغير لعملية ثنائية المتغير.
نقاط الضبط حسب نوع العلف
| نوع العلف | درجة حرارة التكييف | رطوبة المعجون عند القالب | زمن البقاء | هدف PDI النموذجي |
|---|---|---|---|---|
| دواجن التسمين/النهائي (ذرة-صويا) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| علائق الحضانة/عالية مصل اللبن | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| المجترات، عالية الألياف | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| أعلاف الأحياء المائية (غاطسة، مبثوقة ومحببة) | 85–95 °C | 18–22 % | 90–180 s | 96–98 % (ثبات في الماء) |
كيف تقرأ هذا الجدول: درجات الحرارة في الصفين الأولين مأخوذة من دليل جامعة ولاية كنساس؛ ونطاقات الأحياء المائية والمجترات تعكس بيانات التشغيل الخاصة بنا من خطوط أنتجناها، وهي نقاط انطلاق لا حدود. العمود الذي ينبغي أن يقود مواصفاتك هو زمن البقاء، لا درجة الحرارة، لأن زمن البقاء هو حيث تكمن تكلفة المعدات. المطحنة التي تدرج أربعة أنواع ستحتاج إما إلى مكيف طويل بسرعة قابلة للضبط أو إلى مكيفين.
تحذير بشأن أهداف PDI: هدف 96 % في أعلاف الأحياء المائية ليس المواصفة نفسها كهدف 96 % في أعلاف الدواجن، لأن طريقة الاختبار وآلية الفشل تختلفان. الثبات في الماء في أعلاف الأحياء المائية اختبار منفصل عن جهاز التدوير ISO 17831-1، والحبيبة التي تنجح في أحدهما قد تفشل في الآخر. اكتب طريقة الاختبار في مواصفات الشراء، لا الرقم فحسب.
أنماط الفشل التي يمكنك تشخيصها من غرفة التحكم
| Symptom | Most likely cause | What to check first |
|---|---|---|
| Discharge temperature reached, pellets soft and crumbly | Wet steam: moisture without latent heat | Steam separator and drip legs; boiler carry-over; line insulation |
| Mill plugs in cold weather only | Condensate load rises as mash temperature falls | Mash moisture before conditioning; steam flow per tonne |
| PDI varies between shifts on one formula | Retention time drifting with feed rate | Paddle speed against feeder rate; conditioner build-up |
| Die wear rising, amps high, durability flat | Under-conditioning; steam not reaching the die face | Nozzle blockage; distribution along the shaft; steam pressure at the mill |
| Dark pellets, scorched smell, feed intake drop | Over-conditioning or over-long retention | Actual (measured) retention time; temperature setpoint against diet |
These five cover most of what we see during commissioning. None of them require new equipment. All of them require that someone knows the actual moisture, the actual retention time and the actual steam quality, which is why a mill that instruments the conditioner properly tends to solve its own problems faster than a mill that buys a bigger press.
What to specify when you buy a conditioner
If you are adding conditioning capacity or replacing a unit, the specification that gets you a good machine is not the vessel diameter. It is these items, in this order:
Diet list and target retention range, per species. Steam addition range in percent by weight at your expected mash moisture. Steam pressure available at the mill, and whether the boiler can hold it. Conditioner type (single, double, triple shaft) and whether the shaft speed is on a VFD. Nozzle count, placement and adjustability. Insulation and cladding on the vessel and the steam line. Instrumentation included: discharge temperature, mash moisture, steam flow, and motor load signals wired to the PLC. Access for cleaning, because a conditioner that cannot be opened will be cleaned twice a year and will drift the rest of the time.
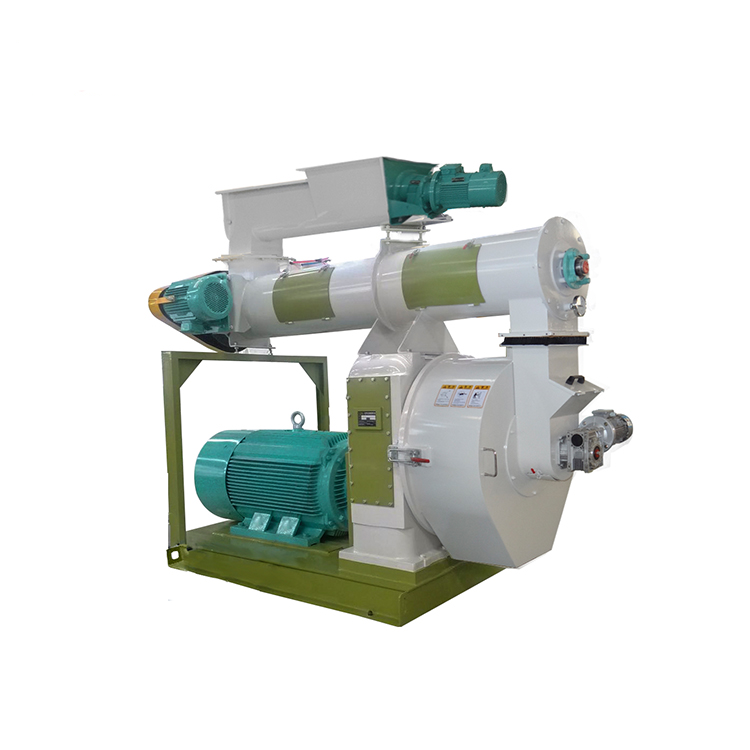
Two more decisions matter downstream. First, the pellet press behind the conditioner has to be able to use the conditioned mash: a press with a worn die and a badly set roller gap will waste good conditioning. Second, the cooler after the press determines the final moisture and the fines level, and a cooler that pulls too much moisture will undo part of the durability gain. Our مطحنة الكريات لدينا المزودة بمكيّف is specified as a matched feeder-conditioner-press package for exactly this reason; the wider مجموعة آلات كريات الأعلاف لدينا covers the 5 to 15 t/h compound feed duty this article is about, and the counterflow cooler that follows it should be sized on the same throughput and moisture balance.
For a new line, the conditioning section cannot be sized in isolation from grinding. A hammer mill producing a wide particle size distribution will deliver mash that conditions unevenly, and no amount of steam fixes that. This is the same matching problem we describe in the line design guide for biomass, where dryer capacity and press capacity have to be balanced stage by stage. Feed lines fail in the same way, just with moisture instead of heat as the coupling variable.
Key Takeaways
Conditioning is a preparation step. The die does most of the starch gelatinisation; the conditioner’s job is to deliver mash at the right temperature and moisture with a softened surface.
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
That point is around 85 to 90 °C. Beyond it, PDI gains come with measurable losses in starch, fat and calcium digestibility, and an energy penalty of roughly 24 kcal/kg per 10 °C in the published work. Diet type changes the size of both effects.
Moisture, not temperature, is the variable that plugs mills. Every 14 °C of temperature rise adds about 1 % moisture, so a winter start at 4 °C mash and a summer start at 32 °C mash produce very different moisture at the die from the same setpoint. Total moisture above about 18 % risks plugging.
Retention time is a separate decision from temperature and should be chosen from the diet list: 30 to 45 seconds for a typical corn-soy diet, longer at lower temperatures for heat-sensitive or high-fibre formulations. Measure it once with a tracer; nameplate figures are often wrong.
Most conditioning problems are steam system problems. Dry saturated steam, a separator close to the mill, trapped drip legs, insulated lines, and a regulator-plus-flow-control arrangement will do more for durability than a larger conditioner.