
Fragt man einen Lieferanten nach dem Preis einer Sägemehl-Pelletieranlage, bekommt man eine Zahl. Fragt man, was der Betrieb der Anlage pro Tonne kostet, werden die Antworten schnell vage. Diese Unklarheit ist teuer: Rohstoff und Energie entscheiden darüber, ob sich ein Pelletprojekt rechnet, und beides ist bekannt, bevor auch nur ein einziger Ausrüstungsvertrag unterschrieben wird. Dieser Leitfaden zerlegt die Kosten der Sägemehl-Pelletierung pro Tonne in ihre tatsächlichen Bestandteile, zeigt, woher jede veröffentlichte Zahl stammt, und benennt die Annahmen, an denen neue Projekte am häufigsten scheitern.
Die folgenden Zahlen stammen aus drei Arten von Quellen: amtliche Statistiken (US EIA), im Rahmen von IEA Bioenergy erstellte Forschungsarbeiten (Daten zum spezifischen Energieverbrauch aus Arbeiten des Idaho National Laboratory) und veröffentlichte Rechenbeispiele etablierter Anlagenhersteller. Wo eine Zahl eine Herstellerkalkulation und keine unabhängige Messung ist, sagen wir das. Alles, was wir nicht zurückverfolgen konnten, haben wir weggelassen.
Die Kostenstruktur auf einen Blick
Jedes Kostenmodell pro Tonne für Holz- oder Sägemehlpellets enthält dieselben sieben Positionen. Die Anteile verschieben sich je nach Größenordnung und Standort, die Struktur jedoch nicht.
| Kostenkomponente | Typische Spanne (USD/t) | Anteil an den Gesamtkosten | Hauptfaktor |
|---|---|---|---|
| Rohmaterial (Sägemehl, Hackschnitzel, Reststoffe) | 35–50 (zugekauft) | 40–60% | Entfernung zur Quelle, Feuchte |
| Strom | 3–15 | 10–25% | Mahlgrad, Trocknergebläse, Tarif |
| Trocknungsbrennstoff | 2–10 | 5–20% | Eingangsfeuchte, Brennstoffpreis |
| Verschleißteile (Matrize, Walzen, Hämmer, Siebe) | 1–3 | 3–6% | Abrasivität, Matrizenqualität |
| Arbeitskosten | 1–5 | 2–8% | Automatisierungsgrad, Lohnsatz |
| Verpackung | 0–4 | 0–7% | Säcke vs. Bulk-Tankwagen |
| Verwaltung und Gemeinkosten | 2–4 | 3–7% | Standort, Genehmigungen, Verwaltung |
Die Spannen wurden aus veröffentlichten, durchgerechneten Branchenbeispielen und den unten je Zeile zitierten Quellen zusammengestellt. Ein Werk, das seine eigenen Feinanteile verbrennt und gebundene Abfall-Rohstoffe einsetzt, liegt am unteren Ende der meisten Spannen; ein Werk, das nasses Sägemehl über eine größere Entfernung zukauft, am oberen.
Rohmaterial: die Position mit 40 bis 60 Prozent
Der Rohstoff ist der größte Einzelkostenposten in der Pelletproduktion – und zugleich die Position, die am häufigsten falsch kalkuliert wird. Zwei Fallstricke dominieren.
Fallstrick eins: Preise bei unterschiedlicher Feuchte vergleichen. Sägemehl wird üblicherweise nass verkauft. Ein veröffentlichtes chinesisches Rechenbeispiel (GEMCO, seit 2015 regelmäßig aktualisiert) geht von einem Spotpreis von ¥400/t für Sägemehl bei rund 38 % Feuchte aus und zeigt: Rechnet man den Wassertransport und die anschließende Trocknung ein, liegt der effektive Preis bei 8 % Feuchte bei etwa ¥571/t – ein versteckter Aufschlag von 43 % im Einkaufspreis. Die Rechnung ist einfach – den Nasspreis durch den Anteil der tatsächlichen Trockenmasse teilen –, doch Käufer lassen sie ständig außer Acht. Vergleichen Sie zwei Lieferanten stets auf derselben Feuchtebasis und auf denselben Anlieferungspunkt.
Fallstrick zwei: Fracht für Wasser bezahlen. Der Transport von Sägespänen mit 50 % Feuchtigkeit bedeutet, dass jeder zweite Lkw Wasser bewegt. Anlagen, die sich in kurzer Entfernung zu Sägewerken befinden oder vorgetrocknete Hobelspäne einkaufen, haben von Anfang an einen strukturellen Vorteil, den keine Ausrüstungsaufrüstung später wieder aufholen kann. Der US-EIA- Monatlicher Bericht über verdichtete Biomasse-Brennstoffe der US-EIA erfasst monatlich die durchschnittlichen Rohstoffkosten pro Tonne für US-Hersteller, gegliedert nach Rundholz- und Restholz-Kategorien, und ist der ehrlichste öffentliche Benchmark, wenn Sie Ihre eigenen Rohstoffangebote auf Plausibilität prüfen.
Wenn Ihr eigenes Werk trockene Holzabfälle erzeugt, ändert sich die Rechnung vollständig: gebundene Rohstoffe zu nahezu null Kosten sind in jedem von uns geprüften Kostenmodell der stärkste Einzelindikator für eine schnelle Amortisation. Auch die Kehrseite ist wichtig. Ein Werk, das auf zugekauften Rohstoffen aufbaut, sollte nicht in der Annahme dimensioniert werden, dass der billigste Lieferant von heute auch im dritten Jahr noch der billigste sein wird.
Energy: Electricity and Drying Heat
Energie teilt sich in elektrische Last (Mahlen, Förderung, Pelletieren, Kühlung, Entstaubung) und thermische Last (Trocknung). Beide reagieren auf unterschiedliche Stellschrauben und sollten daher getrennt betrachtet werden.
Die beste öffentliche Aufschlüsselung des elektrischen und thermischen Energieverbrauchs nach Prozessstufe stammt aus Versuchen des Idaho National Laboratory, zusammengestellt im Rahmen von IEA Bioenergy und berichtet von Yancey et al. (2013) für holzartige Biomasse:
| Prozessschritt | Spezifischer Energiebedarf (kWh/t) | Was daraus folgt |
|---|---|---|
| Stufe-I-Mahlung (Hacken / grobe Zerkleinerung) | 94 | Das Zerkleinern von Hackschnitzeln ist energieintensiv; doppelte Umschlagvorgänge vermeiden |
| Stufe-II-Mahlung (Hammermühle auf Pelletgröße) | 43 | Die Siebwahl beeinflusst diesen Wert direkt |
| Trommeltrocknung | 340 | Der dominierende Wärmeverbraucher – überwiegend Brennstoff, etwas Ventilatorleistung |
| Pelletpresse | 49 | Reibungsarbeit in der Matrize; steigt bei falscher Feuchte |
Quelle: Yancey et al. 2013, Idaho National Laboratory, wie dargestellt in IEA Bioenergy Task 40 Webinar-Zusammenstellung (PDF). Die Werte gelten für holzartige Rohstoffe in einem konventionellen Verfahrensfließbild.
Lesen Sie die Trocknerlinie zweimal. Bei 340 kWh/t Äquivalent dominiert die Trocknung alles Übrige zusammen, weshalb sich die Feuchtigkeit des zugekauften Sägemehls sowohl in der Rohstoffrechnung als auch in der Brennstoffrechnung niederschlägt. Ein Rechenbeispiel eines Anlagenherstellers (RICHI) bepreist eine kleine Trocknerlinie mit etwa 0,047 t Holzbrennstoff pro Tonne getrockneten Rohmaterials – rund ¥16/t bei ihrem angegebenen Brennstoffpreis –, was nur dann realistisch ist, wenn der Trocknungsbrennstoff aus günstigen Holzabschnitten statt aus zugekauftem Brennstoff besteht.
Beim gesamten Stromverbrauch konvergieren veröffentlichte chinesische Rechenbeispiele auf etwa 90 kWh pro Tonne für die gesamte Linie einschließlich der Lüfterleistung für die Trocknung, während Herstellerangaben zu Labor-Pelletierversuchen die Pelletpresse selbst je nach Matrize, Durchmesser und Vorkonditionierung mit 15 bis 40 kWh/t ansetzen. Die Streuung ist groß, weil die Eingangsgrößen stark variieren: ein abrasiver, zu nasser oder zu trockener Rohstoff kann den Pressenenergiebedarf verdoppeln, ohne dass sich die Nennleistung ändert.

Praktische Energiehebel, nach ihrer Wirkung geordnet:
- Mit Abwärme oder eigenen Feinanteilen trocknen. Das Verbrennen von ausgesiebten Feinanteilen aus der eigenen Produktion ist gängige Praxis; ein dafür ausgelegter Kessel (statt eines mit zugekauftem Brennstoff befeuerten Heißluftofens) verwandelt einen Abfallstrom in Trocknungskapazität.
- Übertrocknung vermeiden. Jeder Feuchtigkeitspunkt, der unter Ihre Zielvorgabe von 8–10 % hinaus entfernt wird, ist vergeudeter Brennstoff, und übertrocknetes Sägemehl lässt sich sogar schlechter pelletieren.
- Mahlen richtig dimensionieren. Der Energiebedarf des Mahlvorgangs in Stufe II steigt mit der Feinheit. Mahlen Sie so fein, wie Ihre Matrize es benötigt – nicht feiner.
- Die Presse unter Volllast betreiben. Eine im Teillastbetrieb leerlaufende Pelletpresse verbraucht den größten Teil ihrer Leistung für einen Bruchteil des Durchsatzes.
Verschleißteile: Kleines Geld, das zum großen Geld wird
Der Verbrauch von Matrize und Walzen wirkt in einer Tabelle unbedeutend und dominiert dann den Wartungskalender. Branchenübersichten beziffern die Standzeit von Ringmatrizen für abrasivstofffreies Nadelholz-Sägemehl auf 800–1.000 Betriebsstunden bei Legierungsmatrizen und eher auf 300–500 Stunden bei Standardmatrizen oder abrasivem Rohstoff; Walzenmäntel verschleißen nach einem ähnlichen Rhythmus. Bei einer 5-t/h-Linie mit 6.000 Betriebsstunden pro Jahr ist dieser Unterschied die Spanne zwischen einem Matrizenwechsel pro Jahr und sechs oder mehr.
Das veröffentlichte Rechenbeispiel von RICHI für eine 1–1,5-t/h-Linie setzt ¥4,5/t für den Matrizenverbrauch und ¥2,5/t für die Walzenmäntel an – zusammen etwa USD 1/t bei üblichen Wechselkursen. Das Beispiel von GEMCO kommt in kleinerem Maßstab auf etwa ¥16,7/t für alle Verschleißteile einschließlich Schmierung. Die ehrliche Schlussfolgerung aus dieser Streuung: Die Verschleißteilkosten pro Tonne sind maßstabsabhängig (größere Matrizen verarbeiten mehr Tonnen bis zum Austausch) und rohstoffabhängig, also kalkulieren Sie sie mit Ihrem eigenen Material statt mit einer Broschürenzahl. Wenn Sie eine Biomasse-Linie dimensionieren, können unsere Ringmatrizen-Spezifikationen für Futter- und Biomasse-Pelletpressen Ihnen die Verdichtungsverhältnisse und Stahlsorten auflisten, die wir auf Sägemehl-Anwendungen abstimmen.
Eine Warnung aus der Praxis: Die billigste Matrize ist selten die billigste pro Tonne. Unser Artikel über Reisschalen und Ringmatrizenverschleiß behandelt den Fall abrasiver Rohstoffe im Detail; dieselbe Logik – für gehärteten Stahl zahlen und ihn über die Standzeit zurückgewinnen – gilt für Sägemehl mit hohem Rindenanteil.
Arbeitskraft, Verpackung und Gemeinkosten
Diese Posten sind kleiner, treffen kleine Anlagen aber überproportional, weil sie kaum mit der Größe skalieren.
- Arbeitskraft. Das Beispiel von GEMCO mit vier Bedienern (Trocknen/Mischen, Beschickung, Pressensteuerung, Abfüllung) kostet ¥11.600/Monat und ergibt bei 1.200 t/Monat ¥9,6/t. Vollautomatisierte Linien mit größerer Kapazität kommen mit 2–3 Bedienern pro Schicht aus und drücken die Arbeitskosten unter USD 2/t. Bei US- oder EU-Lohnsätzen kostet dieselbe Besetzung pro Tonne zehnmal so viel, weshalb der Automatisierungsgrad eine Einkaufsentscheidung und kein Luxus ist.
- Verpackung. 25-kg-Säcke zu 40 Säcken pro Tonne kosten in den veröffentlichten Beispielen ¥22/t – echtes Geld für ein Massenprodukt. Die Lieferung im Silowagen beseitigt den größten Teil davon, weshalb Exportpellets in Kraftwerksqualität lose verschifft werden und Haushaltspellets die Sackkosten in einem Premiumpreis auffangen.
- Management und Gemeinkosten. GEMCO veranschlagt 16,7 ¥/t; betrachten Sie dies als standortspezifisch und modellieren Sie Ihre eigenen Werte.
Ein durchgerechnetes Beispiel: Der vollständige Kostenaufbau
Das veröffentlichte chinesische Beispiel zusammengenommen ergibt einen konkreten Referenzpunkt – eine kleine Linie (etwa 300 t/Monat), die Sägespäne zu 400 ¥/t bei 38 % Feuchtigkeit einkauft:
| Kostenposition | ¥/Tonne | Grundlage im Beispiel |
|---|---|---|
| Rohmaterial (auf 8 % Feuchtigkeit normiert) | 571 | 400 ¥/t bei 38 % Feuchtigkeit, um den Wasseranteil korrigiert |
| Strom (Linie + Trocknung) | 90.7 | ~90 kWh/t zu 0,83 ¥/kWh; Trocknungsbrennstoff 16 ¥/t |
| Verschleißteile und Wartung | 16.7 | Matrizen, Walzen, Schmierstoffe im kleinen Maßstab |
| Verpackung (25-kg-Säcke) | 22.0 | 40 Säcke × 0,55 ¥ |
| Arbeitskräfte (4 Bediener) | 9.6 | 2.900 ¥ × 4 pro Monat ÷ 1.200 t |
| Betrieb und Verwaltung | 16.7 | Umlage der Standortgemeinkosten |
| Gesamt (Break-even) | ~743 | Ohne Finanzierung und Abschreibung |
Durchgerechnetes Beispiel aus der veröffentlichten Kostenkalkulation von GEMCO; die Zahlen veranschaulichen eine kleine chinesische Anlage und sind kein Angebot. Abschreibung und Zinsen sind nicht enthalten – rechnen Sie Ihre eigene Kapitalrückgewinnung zusätzlich hinzu.
Beachten Sie, was das Beispiel enthält und was nicht. Es kalkuliert Strom zu chinesischen Industriestromtarifen und Arbeitskräfte zu chinesischen Löhnen; betreiben Sie dieselbe Anlage in Polen oder Vietnam, verschieben sich die Summen, teils in entgegengesetzte Richtungen. Übertragbar ist die Struktur: um Feuchtigkeit normierter Rohstoff, nach Stufe aufgeteilte Energie, auf Ihr Material ausgelegte Verschleißteile, auf Ihren Markt abgestimmte Verpackung.
Was Ihre Kosten steigen oder sinken lässt
Drei Erkenntnisse aus veröffentlichten Analysen sollten Sie verinnerlichen, bevor Sie eine Anlagenauslegung finalisieren.
Skaleneffekte helfen weniger als gedacht. Eine von der NC State University betreute Lieferkettenstudie (zitiert in TCPELs Übersicht zur Linienauslegung) modellierte die Vollkosten der Produktion mit 136 €/t für eine Anlage mit 500.000 t/Jahr gegenüber 143 €/t bei 50.000 t/Jahr – eine Lücke von 5 %, weil größere Anlagen zwar die Pelletierungskosten senken, aber die Rohstofftransporte und Genehmigungskosten erhöhen. Eine zehnfache Skalierung bringt wenig; eine gut gelegene kleine Anlage mit günstigem Rohstoff schlägt eine schlecht gelegene große Anlage jedes Mal.
Die Opex-Breite ist bei guten Anlagen eng. Kingwoods Projektkostenübersicht (Amortisationszeitanalyse) beziffert die Gesamtbetriebskosten für voll automatisierte Nasszufuhr-Linien auf 6–15 USD/t ohne Rohstoff – Strom mit 45–80 kWh/t, Arbeitskosten mit 1–3 USD/t, Wartung von Matrize und Walzen mit 1–2,5 USD/t – und nennt gebundenen Rohstoff sowie eine Auslastung über 70 % als die beiden Bedingungen, die die Amortisation Richtung zwei Jahre ziehen.
Die Auslastung ist der stille Killer. Jede oben genannte Kostenzahl pro Tonne setzt voraus, dass die Anlage tatsächlich läuft. Schwankungen der Rohstoffversorgung, die die Auslastung unter 70 % drücken, verlängern die Amortisation um Jahre, weil sich die Fixkosten auf weniger Tonnen verteilen. Deshalb raten wir Kunden, die Anlage auf den Rohstoff auszulegen, den sie vertraglich sichern können, nicht auf den, den sie zu kaufen hoffen.
Preis-Realitätscheck
Kosten bedeuten nichts ohne eine Erlösseite. Der EIA-Bericht vom Juni 2025 beziffert die US-Exportpreise auf durchschnittlich 207,73 USD/Tonne (717.018 t exportiert) und die Inlandsverkäufe auf 235,49 USD/Tonne (135.754 t) – und zeigt, dass Nutzungspellets das Volumen dominieren (780.390 t in jenem Monat produziert) gegenüber Premium-Heizpellets (121.047 t). Zwei Implikationen für einen neuen Produzenten:
- Export-Nutzungsmärkte bewegen enorme Volumina bei dünnerer Marge; die gesamte Produktionskostenkette (mit Rohstoff) muss deutlich unter 200 USD/t liegen, damit das Geschäft ein schlechtes Quartal übersteht.
- Premium- und Inlandskanäle zahlen mehr pro Tonne, verlangen aber Zertifizierungsdisziplin und Investitionen in Verpackung – die ENplus-A1-Anforderungen, die wir in unserem früheren Artikel durchgegangen sind, sind dort der Türsteher.
Gegenüber dem Break-even von rund 743 RMB (etwa 100–105 USD) im Rechenbeispiel wirkt ein Exportpreis von über 200 USD komfortabel – und wäre es auch, wenn Rohstoffe und Fracht so stabil wären wie eine Tabellenkalkulation. In der Praxis sollte man davon ausgehen, dass die Rohstoffkosten über die Lebensdauer der Anlage steigen, und die Marge entsprechend kalkulieren.
Kapitalkosten: Vom Kaufpreis zur Kennzahl pro Tonne
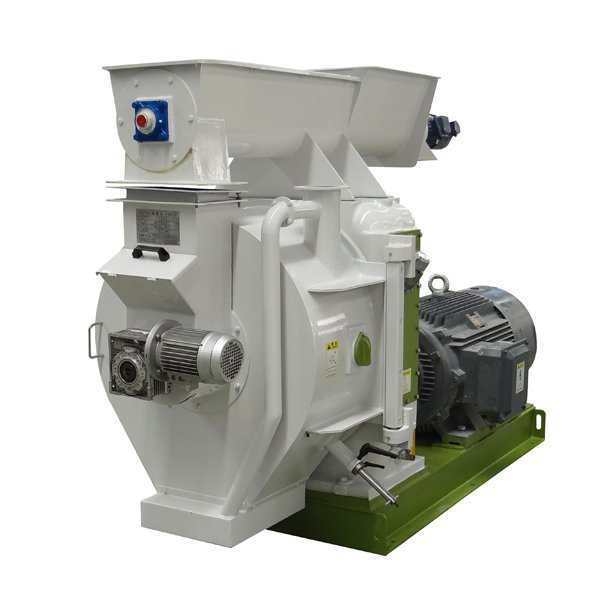
Der Gerätepreis ist keine Kostenposition pro Tonne, die Abschreibung schon – und genau bei dieser Umrechnung werden viele Machbarkeitstabellen weich. Die veröffentlichten Budgetspannen für komplette Linien geben einen Ausgangspunkt: Die herstellerseitige Orientierung für 2026 (Huaxin Machinery) beziffert eine Holzpelletlinie mit 1 t/h auf rund 90.000–130.000 USD für die Ausrüstung und 150.000–200.000 USD einschließlich Tiefbau, Elektroinstallation und Inbetriebnahme und nennt für ein reales 5-t/h-Projekt in Vietnam rund 285.000 USD Gesamtkosten. Größere Industriellinien überschreiten die Millionengrenze. Betrachten Sie diese Zahlen als konfigurationsabhängige Korridore, nicht als Angebote – Automatisierungsgrad, Trocknungsbedarf und das Verhältnis von Fremdfertigung zu Eigenfertigung verschieben sie erheblich.
Für das Modell pro Tonne zählt die Amortisierungsarithmetik. Ein Projekt von 285.000 USD, über zehn Jahre abgeschrieben, verteilt sich auf 28.500 USD pro Jahr; bei einer 5-t/h-Linie mit 6.000 Betriebsstunden sind das knapp unter 1 USD/t. Läuft dieselbe Anlage wegen unzuverlässiger Rohstoffversorgung nur 2.000 Stunden im Jahr, verdreifacht sich der Wert. Die Kapitalrückgewinnung pro Tonne hängt überwiegend von der Auslastung ab – deshalb kann dieselbe Maschine an einem Standort günstig und an einem anderen teuer sein. Hinzu kommen Installationsersatzteile, ein Anfangsbestand an Matrizen, Sieben und Hammersätzen sowie Working Capital für Rohstoffeinkäufe – eine Linie dieser Größe benötigt typischerweise mehrere Monate Rohstoff-Barbetrag, und die Zinsen darauf gehören ins Modell.
Feuchtigkeit: Die Variable, die jede Linie betrifft
Ein eigener Abschnitt lohnt sich, denn Feuchtigkeit taucht gleich in vier der sieben Kostenpositionen auf. Die Physik setzt die Untergrenze: Das Verdampfen von Wasser erfordert rund 2,6 MJ pro Kilogramm (die Verdampfungsenthalpie), sodass jedes aus einer Tonne Rohstoff entfernte Feuchtigkeitsprozentpunkt theoretische Mindestenergiekosten verursacht, bevor auch nur ein Effizienzverlust hinzukommt. Reale Trommeltrockner liegen deutlich über diesem theoretischen Minimum – die 340 kWh/t äquivalent, die INL für die Trocknungsstufe nennt, spiegeln die tatsächliche Praxis inklusive Ventilatorleistung und Abgasverlusten wider –, doch die Untergrenze erklärt, warum die Trocknungsrechnung nahezu linear mit der eingekauften Feuchtigkeit skaliert.
Die Feuchtigkeit wirkt sich dann auf den Rest der Kostenkette aus:
- Rohstoffrechnung: Sie zahlen Nassbasispreise für Wasser, wie die oben gezeigte Korrektur von ¥400 auf ¥571 belegt.
- Fracht: Jede transportierte Tonne Wasser ist eine transportierte Tonne, die nichts produziert.
- Trocknungsbrennstoff und Ventilatorleistung: die dominierende thermische Last.
- Leistung der Pelletpresse: zu trocken, und das Material rutscht in der Matrize, der Energieverbrauch steigt und die Matrizen verglasen; zu feucht, und die Rollen rutschen und der Durchsatz sinkt. Das Pelletierfenster für Nadelholz-Sägespäne ist eng – typischerweise wenige Prozentpunkte um 10–12 % – weshalb der Feuchtigkeitssensor am Trocknerausgang das wertvollste Messgerät der Linie ist.
Die praktische Schlussfolgerung: Eine Feuchtigkeitsgarantieklausel in Ihrem Rohstoffvertrag ist oft mehr wert als ein Rabatt auf die Anlage. Ein Lieferant, der eine Woche mit 55 % und die nächste mit 35 % liefert, macht jede nachgelagerte Kennzahl in diesem Artikel instabil – unabhängig vom vertraglich vereinbarten Preis.
Ihr eigenes Modell aufbauen: Die entscheidenden Eingangsgrößen
Bevor Sie Angebote anfordern, stellen Sie diese Kennzahlen zusammen – sie bestimmen die Kosten pro Tonne weit stärker als die Marke der Anlage:
- Rohstoff: Holzartenmix, Feuchtigkeitsband (nicht nur ein Durchschnittswert), Preisbasis (nass oder trocken), Transportentfernung, saisonale Verfügbarkeit und ein realistisches vertraglich gesichertes Volumen statt der theoretisch in der Region verfügbaren Gesamtmenge.
- Energie: Industriestromtarif (und dessen Entwicklung), Brennstoffoptionen für den Trockner, ob Abwärme oder eigene Feinanteile als Ersatz dienen können.
- Markt: Zielqualität und Preisreferenz – Massenware für den Export oder zertifizierte Premiumware in Säcken – und die Logistikkosten, um diese zu erreichen.
- Standort: Lohnkosten, erforderlicher Automatisierungsgrad, Umfang der Baumaßnahmen und Netzanschlusskapazität.
- Betrieb: geplante Betriebsstunden, Wartungskompetenz vor Ort und wer Matrizen und Rollen zu welcher Lieferzeit liefert.
Lieferanten, die ein Angebot abgeben, ohne den Großteil dieser Liste abzufragen, kalkulieren eine Maschine, keine Anlage. Die Kosten pro Tonne für dasselbe Anlagenmodell können an zwei Standorten aufgrund der oben genannten Eingangsgrößen leicht um 30–40 % variieren.
Ein letzter Kalibrierungspunkt: Zertifizierte Premiumqualitäten rechnen sich nicht automatisch. Zertifizierung bringt Auditkosten, strengere Prozesskontrolle und oft Investitionen in die Abpackung mit sich, und sie erzielt ihren Aufpreis nur in Märkten, die ihn verlangen. Entscheiden Sie die Qualitätsfrage als Marktzugangsentscheidung mit konkreten Zahlen – die Preisspanne in Ihrem Zielmarkt gegenüber den zusätzlichen Kosten pro Tonne – und nicht als Qualitätsambition.
Die wichtigsten Erkenntnisse
- Normieren Sie jedes Rohstoffangebot auf Trockenmasse. Ein Preis für Sägespäne mit 38 % Feuchtigkeit verbirgt einen Aufschlag von über 40 %; der Nasspreis ist nicht der echte Preis.
- Das Trocknen, nicht das Pelletieren, dominiert den Energieverbrauch. INLs 340 kWh/t für die Trommeltrocknung gegenüber 49 kWh/t für die Pelletpresse sollten sowohl Ihre Trocknerauswahl als auch Ihre Standortentscheidung nahe günstiger Brennstoffe bestimmen.
- Verschleißteile kosten im Maßstab USD 1–3/t, aber planen Sie die Matrizenwechsel im Kalender ein. Sechs ungeplante Stillstände pro Jahr kosten mehr als die Matrizen.
- Skalierung bringt etwa 5 %, der Rohstoff entscheidet über alles. Die Differenz zwischen 500k und 50k t/Jahr betrug 7 €/t; eigener Rohstoff gegenüber zugekauftem kann 35–50 €/t ausmachen.
- Vergleichen Sie die Preise mit den monatlichen EIA-Daten. 207,73 $/t für den Export und 235,49 $/t im Inland (Juni 2025) sind die ehrlichen öffentlichen Benchmarks für Ihr eigenes Modell.
Wenn Sie ein Sägespäne- oder Holzpellettprojekt budgetieren und die Kostenstruktur anhand Ihrer tatsächlichen Rohstofffeuchtigkeit, Tarife und Kapazität aufgestellt haben möchten, durchsuchen Sie unser Sortiment an Biomasse-Maschinen oder senden Sie uns Ihre Zahlen – wir erstellen Ihnen ein Modell pro Tonne mit offengelegten Annahmen, nicht nur einen Anlagenpreis. Für die Auslegungsseite derselben Frage deckt unser Leitfaden zur Auslegung von Holzpellet-Produktionslinien die Kapazitätsstufung und die Anlagenauswahl Schritt für Schritt ab.