
Pergunte a dois responsáveis de fábrica de rações por que a durabilidade dos seus péletes difere em oito pontos com a mesma fórmula e, habitualmente, ouvirá falar da matriz, do intervalo dos rolos ou do crivo do moinho de martelos. O condicionamento é o último a ser mencionado, embora seja a única etapa em que é possível alterar a qualidade do pélete em poucos segundos sem tocar numa única peça mecânica. É também a etapa em que a maioria das fábricas tem menos instrumentação: uma sonda de temperatura à saída, um manómetro na linha de vapor e um operador que aprende de ouvido quando a farinha soa bem.
É uma má forma de gerir a alavanca de qualidade mais barata da fábrica. O condicionamento é uma etapa de transferência de calor e massa com entradas e saídas mensuráveis. A investigação publicada sobre o tema é invulgarmente clara quanto a onde estão os ganhos, onde terminam e o que se paga por ir mais longe. Este artigo percorre essas evidências e tradu-las em pontos de ajuste, detalhes do sistema de vapor e modos de falha que pode verificar numa linha real.
O que o condicionador realmente faz a uma partícula de farinha
No condicionador ocorrem três coisas, e ocorrem a ritmos diferentes.
A primeira é a condensação. O vapor saturado seco que entra na farinha encontra partículas a 20–30 °C e condensa à superfície, libertando calor latente. O capítulo da FAO sobre moagem de rações descreve o mecanismo de forma simples: um grande volume de vapor de água condensa à superfície das partículas de ração, humedecendo-as e amolecendo-as para melhor compressão, enquanto a temperatura desse vapor gelatiniza parte do amido cru, que fornece a adesão que mantém o pélete coeso (FAO, Processos de Moagem de Rações). Note a sequência: a água chega primeiro como condensado, o calor chega com ela, e o amolecimento é um efeito de superfície antes de ser um efeito de massa.
A segunda é a equalização. A humidade que se encontra no exterior de uma partícula precisa de tempo para migrar para o interior, e o calor precisa de tempo para penetrar. Uma passagem de 30 segundos por um condicionador de eixo único não equaliza totalmente uma partícula de farinha de 2 mm; inicia o processo e deixa a matriz terminá-lo. É por isso que o tempo de retenção e a temperatura não são intercambiáveis, ponto que a investigação abaixo repete frequentemente.
A terceira é a compressão e o aquecimento por atrito na própria matriz, onde ocorre a maior parte da gelatinização do amido. No guia de peletização da Kansas State University, a matriz é tratada como o local onde o trabalho real acontece: a farinha condicionada entra com 17 a 18 % de humidade total e 82 a 93 °C, e a pressão e o cisalhamento no interior dos furos da matriz completam o cozimento (Dunmire, Stark e Paulk, 2021). A FAO situa a gama de pressão no interior de uma matriz anelar entre 75 e 600 kg/cm². É muito trabalho realizado depois de o condicionador ter terminado.
A consequência prática: o condicionamento é uma etapa de preparação, não de cozimento. A sua função é entregar a farinha à matriz à temperatura certa, com a humidade certa e com uma superfície que se ligue. As fábricas que esperam que o condicionador, por si só, gelatinize o amido tendem a aplicar vapor em excesso e depois pagam por isso na matriz e no gabinete do nutricionista.
A curva temperatura–durabilidade, medida em vez de presumida
O conjunto de dados publicado mais claro sobre este tema provém de um ensaio de 2020 na Kansas State University, publicado em Translational Animal Science. Truelock e colaboradores peletizaram dietas de milho-soja a três temperaturas de condicionamento (74, 79 e 85 °C), com um tempo de retenção fixo de 30 segundos, duas espessuras de matriz (relações comprimento-diâmetro de 5,6 e 8) e um ritmo de produção mantido no débito nominal da prensa. O índice de durabilidade do pélete (PDI) foi medido pelo método padrão do tambor de tamboreamento.
| Tratamento | PDI a 74 °C | PDI a 79 °C | PDI a 85 °C | Energia da prensa, 74 → 85 °C |
|---|---|---|---|---|
| Milho convencional, matriz L:D 5,6 | 81.2 % | 83.7 % | 87.9 % | 13,4 → 13,1 kWh/t |
| Milho convencional, matriz L:D 8 | 87.9 % | 89.0 % | 92.0 % | 14,1 → 13,7 kWh/t |
| Milho com alto teor de amilase, matriz L:D 5,6 | 78.8 % | 78.1 % | 81.4 % | 14,0 → 14,0 kWh/t |
| Milho com alto teor de amilase, matriz L:D 8 | 89.1 % | 88.9 % | 91.4 % | 14,2 → 14,0 kWh/t |
Read the table in two directions. Across a row, 11 °C of extra conditioning temperature bought 4.1 to 6.7 points of PDI on the conventional corn diet, and it did not cost energy — mill specific energy stayed flat or fell slightly. Down a column, a thicker die (L:D 8 instead of 5.6) bought 4.1 to 10.8 points across the two corn types, but cost 0.2 to 0.8 kWh/t. The conditioning lever is the one that comes with a smaller bill.
O ensaio também explica por quê. A gelatinização do amido medida na massa condicionada foi de apenas 3,9 a 5,6 %, mas nos péletes acabados foi de 10,7 a 15,0 %. A maior parte do cozimento ocorreu na matriz, impulsionada pela humidade e pelo calor fornecidos pelo condicionador. O condicionamento não estava a gelatinizar; estava a criar as condições para que a matriz o fizesse.
De onde vem a humidade e por que esse número importa mais do que a temperatura
A temperatura é o número que os operadores observam porque está no ecrã. A humidade é o número que decide se o moinho funciona ou entope.
O guia da Kansas State apresenta a relação de trabalho: para cada 25 °F (14 °C) de aumento de temperatura no condicionador, adiciona-se aproximadamente 1 % de humidade à ração. O exemplo do guia vale a pena repetir porque mostra o quanto as condições ambientais alteram o resultado. Um moinho que visa 190 °F (88 °C) com massa de inverno a entrar a 40 °F (4 °C) precisa de um aumento de 150 °F, o que acrescenta cerca de 6 % de humidade; o mesmo moinho no verão, com massa a 90 °F (32 °C), precisa de um aumento de 100 °F e acrescenta cerca de 4 %. Partindo de 12 % de humidade na massa, isso dá 18 % na matriz no inverno e 16 % no verão. Uma humidade total acima de cerca de 18 % pode entupir o moinho, dependendo da configuração.
Esta é a causa mais comum das queixas de que “o moinho funciona bem em julho e engasga em janeiro”. A receita não mudou. O ajuste da válvula de vapor não mudou. A temperatura da massa à entrada mudou e, com ela, a quantidade de condensado que o moinho está efetivamente a injetar. Uma fábrica sem leitura de humidade da massa antes do condicionador, e sem verificação de balanço de massa no caudal de vapor, está a operar às cegas na variável que mais importa.
Entidades do setor publicam orientações sobre isto há anos — a Federação Internacional da Indústria de Alimentos para Animais coordena o trabalho de segurança alimentar dos animais entre associações nacionais, e a Associação Americana da Indústria de Alimentos para Animais mantém material de referência sobre fabrico para os seus membros —, mas nada disso lhe diz o que o seu condicionador está a fazer às 3 da manhã num turno frio. Esse número tem de vir dos seus próprios instrumentos.
As nossas especificações de condicionador preveem 3 a 8 % de adição de vapor em peso a 2 a 6 bar, o que corresponde a essa física: o limite inferior serve uma massa quente e rica em humidade, o superior serve uma massa seca e fria. O número não é um setpoint, é um resultado. Defina o caudal de vapor que entrega a humidade-alvo na matriz e deixe a temperatura seguir.
O teto: o que a temperatura elevada lhe custa
Se 85 °C é melhor do que 74 °C para a durabilidade, porque não operar a 95 °C? Porque o PDI não é o único resultado do processo, e a literatura sobre nutrição tem sido bastante consistente quanto ao compromisso.
Abdollahi e colaboradores (Poultry Science, 2020) peletizaram dietas de frango de engorda à base de trigo a 60 °C e 90 °C. O PDI subiu de 80,8 % para 89,1 %, um ganho de 10,3 pontos. No mesmo ensaio, o condicionamento a 90 °C reduziu a digestibilidade ileal aparente do amido, da gordura e do cálcio, e o trabalho anterior do mesmo grupo mediu uma penalização de energia metabolizável aparente de aproximadamente 24 kcal/kg de dieta por cada aumento de 10 °C na temperatura de condicionamento. Um estudo separado de 2010 na British Poultry Science, que testou 60, 75 e 90 °C, concluiu que o PDI melhorou com a temperatura nas dietas à base de trigo mas não nas à base de milho, enquanto a conversão alimentar piorou nas temperaturas mais altas em ambas.
Daqui decorrem duas lições. Primeiro, o ganho de durabilidade com a temperatura é real mas depende da dieta: uma dieta de milho e soja com bastante amido responde, uma dieta à base de trigo responde de forma diferente, e uma dieta de arranque com alto teor de soro de leite não pode ser forçada de todo. Segundo, acima de cerca de 85 a 90 °C está a trocar energia digestível por durabilidade, e a certo ponto a troca deixa de compensar. Um moinho a operar a 95 °C para atingir uma meta de durabilidade está geralmente a compensar um problema de formulação ou de moagem que seria mais barato corrigir a montante.
Há um efeito secundário útil nos dados: o ensaio de 2020 verificou que um acidificante líquido alterou a magnitude do ganho de temperatura. Sem acidificante, passar de 60 °C para 90 °C rendeu 17,2 pontos de PDI; com 7 g/kg de acidificante, o ganho caiu para 6,6 pontos. Os aditivos que melhoram a ligação a baixa temperatura reduzem o calor necessário. É uma via mais barata para a durabilidade do que mais 10 °C de vapor.
O tempo de retenção é uma decisão distinta da temperatura
O tempo de retenção é tratado como um botão de qualidade, e é-o, mas lento. O guia da Kansas State indica como alvo, para uma dieta típica de milho e soja, cerca de 30 a 45 segundos, e nota que uma retenção mais longa pode melhorar a qualidade ao aumentar a absorção de calor e humidade, reduzindo simultaneamente o débito do moinho. Nota também os casos em que mais tempo é o correto: as formulações mais secas beneficiam, as dietas com elevada humidade precisam de retenção mais curta, e uma retenção mais longa a temperatura mais baixa permite que as partículas absorvam a humidade de forma mais uniforme.
Esse último ponto é o que merece ser alvo de conceção. Uma passagem de 90 segundos a 75 °C e uma passagem de 30 segundos a 88 °C podem ambas deliver uma mistura aceitável à fieira, mas produzem efeitos diferentes nos nutrientes. A passagem longa e mais fria é mais suave para os ingredientes sensíveis ao calor — soro de leite, enzimas, probióticos, pré-misturas vitamínicas — ao mesmo tempo que dá tempo à humidade para penetrar. É por isso que os condicionadores e higienizadores de longa duração existem como máquinas separadas, em vez de uma única unidade de eixo maior: desacoplam o tempo de residência da temperatura, o que um único condicionador curto não consegue fazer.
A nossa gama de condicionadores é construída em configurações de um, dois e três eixos, com 30 a 240 segundos de retenção ajustável, controlada pela velocidade das pás e pelas chicanas internas. O extremo de 240 segundos destina-se a rações para aquicultura e formulações com elevado teor de fibra; uma dieta para frangos de crescimento nunca deve ser processada aí. Se está a especificar uma linha, decida o tempo de retenção com base na lista de dietas, não na tonelagem.
Medir o tempo de retenção é simples e raramente é feito. Os três métodos aceites são o método da carga em ampères (parar o alimentador e cronometrar a queda de carga do moinho), o método do milho inteiro ou do marcador corante (adicionar um marcador no alimentador e recolher amostras na porta de inspeção) e a pesagem do conteúdo do condicionador em regime estacionário. Qualquer deles leva menos de uma hora e normalmente revelará que o valor da placa de características e o valor real diferem em 30 % ou mais.
O sistema de vapor determina o resultado mais do que o condicionador
Um condicionador é um vaso com um eixo e alguns bicos. O que o faz funcionar ou falhar está a montante: a qualidade do vapor que chega ao ponto de injeção.
O vapor húmido é o defeito mais comum. O vapor que transporta gotículas de água arrastadas fornece humidade sem o correspondente calor latente, pelo que a mistura fica húmida e fria, a fieira patina e o operador abre mais a válvula para compensar, o que agrava a situação. O vapor sobreaquecido falha no sentido oposto: tem de perder o sobreaquecimento antes de condensar, pelo que aquece a mistura de forma irregular e fornece humidade insuficiente à superfície das partículas. O que o processo necessita é de vapor saturado seco, e a forma de o obter é um coletor devidamente dimensionado, um separador próximo do moinho, pernas de purga com purgadores nos pontos baixos e linhas isoladas suficientemente longas para serem um problema se ficarem desprotegidas.
O controlo de pressão é tão importante como a qualidade. A temperatura de condicionamento deve ser definida com um regulador de vapor a montante e uma válvula de controlo de caudal no condicionador, de modo que as flutuações de pressão do coletor não se traduzam diretamente em variações do caudal de vapor. Os nossos condicionadores são especificados para 2 a 6 bar no ponto de injeção, e cada bico é ajustável individualmente para que a distribuição ao longo do eixo possa ser afinada em vez de estimada.
As três medições que tornam o sistema controlável são a temperatura e a humidade da mistura antes do condicionador, a temperatura da mistura condicionada à descarga e o caudal de vapor. Acrescente uma quarta — a carga do motor na prensa de pellets — e poderá ver o efeito de lubrificação em tempo real. Os moinhos que operam apenas com base na temperatura de descarga estão a controlar um resultado com uma visão de uma variável de um processo de duas variáveis.
Valores de referência por tipo de ração
| Tipo de ração | Temperatura de condicionamento | Humidade da mistura na fieira | Retenção | Objetivo típico de PDI |
|---|---|---|---|---|
| Frango de crescimento / acabamento (milho-soja) | 82–93 °C (180–200 °F) | 17–18 % | 30–45 s | 90–95 % |
| Dietas para creche / com elevado teor de soro de leite | 60–65 °C (140–150 °F) | 15–17 % | 20–30 s | 88–93 % |
| Ruminantes, elevado teor de fibra | 70–80 °C | 15–17 % | 45–90 s | 85–92 % |
| Ração para aquicultura (afundamento, extrudida-peletizada) | 85–95 °C | 18–22 % | 90–180 s | 96–98 % (estabilidade em água) |
Como ler esta tabela: as temperaturas das duas primeiras linhas provêm do guia da Kansas State; os intervalos para aquicultura e ruminantes refletem os nossos próprios dados de colocação em serviço de linhas que construímos, e são pontos de partida, não limites. A coluna que deve orientar a sua especificação é a retenção, não a temperatura, porque é na retenção que reside o custo do equipamento. Um moinho que liste quatro espécies necessitará de um condicionador longo com velocidade ajustável ou de dois condicionadores.
Um alerta sobre os objetivos de PDI: um objetivo de 96 % em ração para aquicultura não é a mesma especificação que um objetivo de 96 % em ração para aves, porque o método de ensaio e o mecanismo de falha diferem. A estabilidade em água na ração para aquicultura é um ensaio separado do tambor ISO 17831-1, e um pellet que passa num pode falhar no outro. Escreva o método de ensaio na especificação de compra, não apenas o número.
Modos de falha que pode diagnosticar a partir da sala de controlo
| Sintoma | Causa mais provável | O que verificar primeiro |
|---|---|---|
| Temperatura de descarga atingida, pellets moles e friáveis | Vapor húmido: humidade sem calor latente | Separador de vapor e purgadores; arrastamento da caldeira; isolamento da linha |
| Entupimento do moinho apenas em tempo frio | A carga de condensado aumenta à medida que a temperatura da massa cai | Humidade da massa antes do condicionamento; caudal de vapor por tonelada |
| PDI varia entre turnos com a mesma fórmula | Tempo de retenção varia com o caudal de alimentação | Velocidade das pás face ao caudal do alimentador; acumulação no condicionador |
| Desgaste da fieira a aumentar, amperagem elevada, durabilidade estagnada | Condicionamento insuficiente; o vapor não chega à face da fieira | Obstrução do bico; distribuição ao longo do eixo; pressão de vapor no moinho |
| Pellets escuros, odor a queimado, queda do consumo de ração | Condicionamento excessivo ou retenção demasiado longa | Tempo de retenção real (medido); setpoint de temperatura face à dieta |
Estes cinco casos cobrem a maior parte do que vemos durante o comissionamento. Nenhum deles exige equipamento novo. Todos exigem que alguém conheça a humidade real, o tempo de retenção real e a qualidade real do vapor, e é por isso que uma fábrica que instrumenta corretamente o condicionador tende a resolver os seus próprios problemas mais depressa do que uma fábrica que compra uma prensa maior.
O que especificar ao comprar um condicionador
Se está a aumentar a capacidade de condicionamento ou a substituir uma unidade, a especificação que lhe dá uma boa máquina não é o diâmetro do vaso. São estes itens, por esta ordem:
Lista de dietas e intervalo de retenção pretendido, por espécie. Intervalo de adição de vapor em percentagem ponderal com a humidade da massa prevista. Pressão de vapor disponível no moinho e se a caldeira a consegue manter. Tipo de condicionador (eixo simples, duplo ou triplo) e se a velocidade do eixo é controlada por VFD. Número de bicos, disposição e ajustabilidade. Isolamento e revestimento no vaso e na linha de vapor. Instrumentação incluída: temperatura de descarga, humidade da massa, caudal de vapor e sinais de carga do motor ligados ao PLC. Acesso para limpeza, porque um condicionador que não se abre será limpo duas vezes por ano e derivará no resto do tempo.
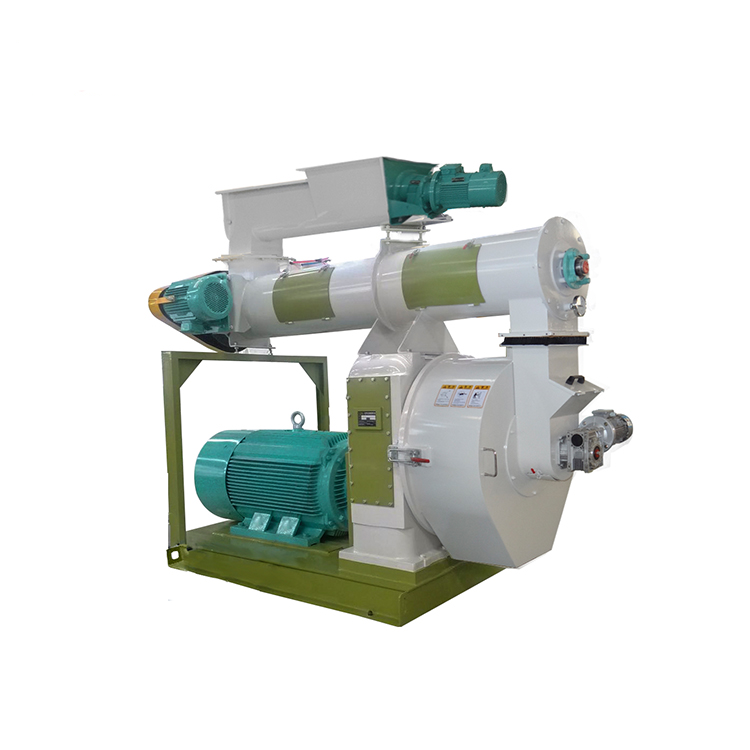
Mais duas decisões são importantes a jusante. Primeiro, a prensa de pellets a seguir ao condicionador tem de conseguir usar a massa condicionada: uma prensa com fieira desgastada e folga dos rolos mal regulada desperdiça um bom condicionamento. Segundo, o arrefecedor após a prensa determina a humidade final e o nível de finos, e um arrefecedor que extrai demasiada humidade anula parte do ganho de durabilidade. O nosso prensa de pellets com condicionador é especificado como um conjunto alimentador-condicionador-prensa emparelhado exatamente por esta razão; a gama mais alargada gama de máquinas de pellets para ração cobre o débito de 5 a 15 t/h de ração composta a que este artigo se refere, e o arrefecedor de contrafluxo que se segue deve ser dimensionado com o mesmo caudal e balanço de humidade.
Numa linha nova, a secção de condicionamento não pode ser dimensionada isoladamente da moagem. Um moinho de martelos que produza uma distribuição granulométrica ampla dará uma massa que condiciona de forma irregular, e nenhuma quantidade de vapor corrige isso. É o mesmo problema de emparelhamento que descrevemos no guia de conceção de linha para biomassa, onde a capacidade do secador e a capacidade da prensa têm de ser equilibradas etapa a etapa. As linhas de ração falham da mesma forma, apenas com a humidade em vez do calor como variável de acoplamento.
Principais conclusões
O condicionamento é uma etapa de preparação. A matriz faz a maior parte da gelatinização do amido; a função do condicionador é fornecer a massa à temperatura e humidade corretas, com uma superfície amolecida.
Published data shows 11 °C of extra conditioning temperature adding 4 to 7 points of PDI at essentially no energy cost, while a thicker die adds 4 to 11 points but costs 0.2 to 0.8 kWh/t. Temperature is the cheaper lever, up to a point.
Esse ponto situa-se em torno de 85 a 90 °C. Acima disso, os ganhos de PDI vêm acompanhados de perdas mensuráveis na digestibilidade do amido, da gordura e do cálcio, e de uma penalização energética de cerca de 24 kcal/kg por cada 10 °C nos trabalhos publicados. O tipo de dieta altera a magnitude de ambos os efeitos.
A humidade, e não a temperatura, é a variável que entope as fábricas. Cada aumento de 14 °C na temperatura acrescenta cerca de 1 % de humidade, pelo que um arranque de inverno com massa a 4 °C e um arranque de verão com massa a 32 °C produzem humidades muito diferentes na matriz a partir do mesmo setpoint. Uma humidade total acima de cerca de 18 % aumenta o risco de entupimento.
O tempo de retenção é uma decisão distinta da temperatura e deve ser escolhido a partir da lista de dietas: 30 a 45 segundos para uma dieta típica de milho e soja, mais tempo a temperaturas mais baixas para formulações sensíveis ao calor ou com elevado teor de fibra. Medir uma vez com um traçador; os valores da placa de características estão frequentemente errados.
A maioria dos problemas de condicionamento são problemas do sistema de vapor. Vapor saturado seco, um separador próximo da fábrica, purgadores com dreno, linhas isoladas e uma disposição de regulador com controlo de caudal farão mais pela durabilidade do que um condicionador maior.