

Toda a conversa sobre qualidade de péletes acaba, mais cedo ou mais tarde, por produzir um número como «93,5 PDI». É comparado com o número da semana passada, com o número da outra fábrica e, por vezes, com a especificação do cliente. Mas o número é frequentemente citado com mais confiança do que merece, porque aquilo que mede — e aquilo que não mede — depende inteiramente do teste que o produziu, de como a amostra foi manuseada e de quando foi recolhida. Este artigo explica o que o índice de durabilidade do pélete (PDI) mede realmente, em que diferem os métodos normalizados, onde a própria medição é frágil e quais as variáveis da fábrica que mais o influenciam.
O que o PDI mede realmente
O PDI é uma taxa de sobrevivência, não um valor de resistência. Uma amostra de péletes acabados é sujeita a uma solicitação mecânica padronizada e depois crivada; o índice é a massa de péletes intactos remanescente, expressa em percentagem da massa inicial:
PDI = (massa após agitação ÷ massa antes da agitação) × 100
A massa perdida são finos — fragmentos de péletes quebrados e poeira de abrasão. É por isso que um PDI de 93 significa que 7% da amostra não resistiu ao manuseamento simulado, e por que o PDI se correlaciona diretamente com os finos que o cliente varre do silo. É também por isso que o PDI é um preditivo indicador: simula a solicitação do manuseamento numa lata ou num jato de ar, e a correlação com os finos do mundo real depende de quão bem a solicitação do teste se assemelha aos seus transportadores, camiões e silos de exploração reais.
O teste normalizado: o método do tambor
O método que a maioria das fábricas de rações norte-americanas utiliza é definido pela norma ASAE S269.5. A ficha técnica de extensão da Kansas State University sobre avaliação da qualidade do pélete descreve o procedimento com precisão: uma amostra de 500 g de péletes é crivada para remover os finos, colocada numa lata de tambor estanque ao pó com um defletor interno e rodada durante 10 minutos a 50 rpm em torno de um eixo perpendicular aos lados de 12 polegadas da lata. Após a agitação, a amostra é novamente crivada num crivo de arame com aberturas ligeiramente inferiores ao diâmetro nominal do pélete, e a durabilidade é a percentagem de péletes inteiros retidos.
Três detalhes processuais têm mais peso do que a maioria dos laboratórios percebe. Primeiro, os péletes devem ser testados imediatamente após o arrefecimento — a norma considera os péletes «frios» quando estão a ±10 °F da temperatura ambiente, e os testes retardados são registados com um índice inferior (uma amostra a 95% testada quatro horas após o arrefecimento escreve-se (95)₄). Segundo, o tamanho do crivo importa menos pelo seu valor absoluto do que pela sua consistência: o mesmo crivo antes e depois define o que conta como fino. Terceiro, a massa inicial tem de ser exata, e a norma exige testes replicados, porque a variação entre amostras numa única execução é real.
Porque o número é frágil
O método do tambor parece simples, e é nessa simplicidade que residem as suas fragilidades. Pacheco e Stark relataram que a simples alteração do peso inicial da amostra alterava o resultado: começar com 300, 400, 500 e 600 gramas de péletes inteiros produziu PDIs de 87, 88, 89 e 90 por cento, respetivamente — uma variação de três pontos a partir de uma diferença de 300 g no peso da amostra, sem alterar mais nada. Quando o teste foi modificado com duas porcas sextavadas para aumentar a abrasão, a variação alargou-se drasticamente (47, 60, 70 e 76 por cento para os mesmos pesos). Todo o contexto destas sensibilidades metodológicas está documentado numa tese industrial do Pellet Fuels Institute sobre a durabilidade do pélete de madeira, que também cataloga as variantes de resistência ao impacto e de testador Dural.
Duas outras fragilidades merecem referência. O teste tem poder de discriminação limitado: rações visualmente diferentes podem ficar a um ponto uma da outra, razão pela qual algumas fábricas acrescentam rolamentos de esferas ou porcas sextavadas — uma modificação que aumenta a sensibilidade mas destrói a comparabilidade entre fábricas e instrumentos. E o PDI nada diz sobre onde os finos serão efetivamente gerados: um pélete que sobrevive à lata de tambor pode ainda quebrar ao longo de quatro pontos de queda no sistema de carga, numa linha de camião pneumática e no enchimento de um silo de exploração. O índice é uma simulação controlada, não uma medição de campo.
O que realmente determina o PDI na fábrica
As alavancas estão bem estudadas, e a maioria delas são variáveis de processo em vez de aquisições de capital. O trabalho da Kansas State e a literatura mais ampla apontam em primeiro lugar para o condicionamento: aumentar a temperatura de condicionamento de 74 para 85 °C melhorou o PDI de forma linear em dietas de milho-soja sem aumentar o consumo de energia, e a regra geral clássica é que a humidade da farinha sobe cerca de 1% por cada 14 °C de temperatura de condicionamento — a humidade atua como ligante e plastificante. A relação L:D da fieira atua na mesma direção: aumentá-la de 5,6 para 8 melhorou a qualidade dos péletes nos ensaios da KSU, e no estudo de 2017 com DDGS de teor reduzido de gordura citado anteriormente, passar de uma fieira com L/D 5,5 para uma com L/D 10,0 elevou o PDI Holmen de 87,10 para 93,27, enquanto uma velocidade de fieira mais alta (254 vs. 166 rpm) acrescentou outro ponto e meio. Do outro lado da balança, a gordura adicionada lubrifica a fieira e amolece os péletes — a gordura acima de cerca de 2% é tipicamente aplicada após a fábrica em vez de misturada antes dela, precisamente para proteger a qualidade dos péletes.
O desgaste da fieira atua silenciosamente e em sentido inverso: à medida que os orifícios da fieira se desgastam e se polam, a contrapressão cai e o PDI vai diminuindo ao longo das semanas até alguém notar finos no saco. Acompanhar o PDI em função das toneladas passadas pela fieira transforma essa deriva numa troca de fieira programada em vez de uma reclamação de cliente.
| Alavanca | Mecanismo | Evidência / efeito típico | Lado do custo |
|---|---|---|---|
| Aumentar a temperatura de condicionamento | Humidade +1% por ~14 °C; gelatinização do amido, plastificação das proteínas | 74→85 °C melhorou o PDI linearmente, sem penalização energética (KSU) | Capacidade do sistema de vapor; combustível da caldeira |
| Maior tempo de retenção no condicionador | Absorção mais completa de humidade/calor antes da fieira | Suporta o efeito da temperatura; mais valioso em dietas com alto teor de DDGS ou de fibra | Adaptação apenas se a retenção atual for curta |
| Fieira mais espessa / maior L:D | Maior retenção de pressão e atrito no orifício | 5,6→8 melhorou a qualidade (KSU); 87,1→93,3 de PDI com L/D 5,5→10 (estudo com DDGS) | Maior kWh/t; menor débito com a mesma potência |
| Moagem mais fina e mais uniforme | Compactação mais densa, maior área de contacto para ligação | O tamanho de partícula interage com todas as outras alavancas | Energia de moagem; ver o nosso guia de seleção do tamanho de crivo |
| Aplicação de gordura líquida após a peletização | Mantém o lubrificante fora da zona de compressão | Prática padrão acima de ~2% de incorporação de gordura | Equipamento de revestimento e controlo de precisão |
| Gestão da fieira e dos rolos | Mantém a contrapressão projetada; evita a deriva do PDI por desgaste | O PDI acompanhado em função das toneladas por fieira deteta a deriva | Inventário de matrizes sobressalentes; paragem planeada para mudanças |
Que Valor É Suficientemente Bom?
Para pellets de biomassa, a resposta está documentada: a ISO 17225-2 fixa a durabilidade mecânica em 97,5% no mínimo para os graus superiores, e a ENplus eleva a fasquia para 98,0% na sua classe A1 — o âmbito e os requisitos de ensaio do esquema estão descritos em ENplus certification site. A durabilidade é fiscalizada com maior rigor onde os pellets são transacionados além-fronteiras, um contexto de mercado acompanhado pela programa de bioenergia da IRENA. A ração não tem um grau universal equivalente, pelo que as fábricas definem especificações internas com base na tolerância dos seus clientes a finos e na sua própria cadeia de manuseamento. O que importa para qualquer dos produtos é o mesmo: um objetivo de PDI só tem significado se o método de ensaio, o peso da amostra, o crivo e o tempo forem fixos e documentados, e se o valor for lido em confronto com os dados de campo — finos no descarregamento, reclamações da exploração — e não isoladamente.
O manuseamento após a prensa destrói a durabilidade com a mesma eficácia que uma matriz má. Cada ponto de queda, transferência e impulsão pneumática acrescenta abrasão; uma transferência suave e regulações corretas de descarga do arrefecedor preservam o que a prensa criou. O nosso artigo sobre o princípio de funcionamento do arrefecedor de contrafluxo abrange um dos pontos críticos de passagem entre a peletização e o armazenamento, e a página de produto do arrefecedor contracorrente mostra como a descarga é concebida para evitar a quebra dos pellets à saída.

Recapitulação comparativa: Tumbler vs. Holmen — Que Ensaio Deve a Sua Fábrica Reportar?
Duas famílias de ensaio dominam a indústria e solicitam os pellets de forma diferente. O tambor giratório (ASAE S269.5) simula o transporte por parafuso e mecânico através do contacto por tombamento; o testador Holmen insufla ar através da amostra para simular o manuseamento pneumático, comum na logística europeia de pellets. Como os regimes de solicitação diferem, os valores não são intermutáveis, e comparar um PDI de tambor de uma instalação com um valor Holmen de outra não diz nada.
| Atributo | Tambor giratório (ASAE S269.5) | Holmen (tipo de sopro de ar) |
|---|---|---|
| Regime de solicitação | Impacto e abrasão por tombamento com defletor interno | Abrasão por jato de ar numa câmara perfurada (tipo pneumático) |
| Tamanho da amostra / duração | 500 g, 10 min a 50 rpm | 100 g, sopro de ~30–60 s (consoante o modelo) |
| Melhor correspondência com | Transporte mecânico, manuseamento a granel ao estilo dos EUA | Transporte pneumático e logística europeia de pellets |
| Pontos fortes | Longo histórico como padrão; equipamento simples e de baixo custo; amplamente relatado em rações | Mais rápido; melhor discriminação em pellets duros e densos; padrão no controlo de qualidade de pellets de madeira |
| Pontos de atenção | Sensibilidade ao peso da amostra e ao crivo; baixa discriminação sem modificação | As configurações específicas de cada modelo devem ser registadas; os resultados não são comparáveis com os valores do tambor de ensaio |
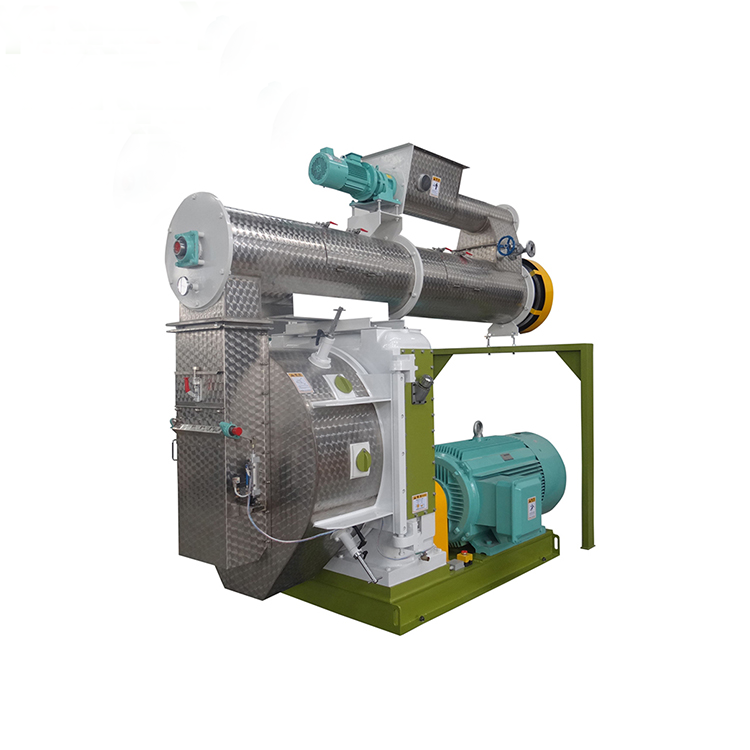
A resposta prática à pergunta «qual deles» é: o que o seu cliente mede e, na falta desse, o que se assemelha à sua cadeia de entrega. Seja qual for a sua escolha, fixe o procedimento — peso da amostra, crivo, tempo, replicação — e trate qualquer alteração ao mesmo como uma mudança de unidade, não de hábito. Um PDI registado segundo um método fixo e acompanhado em função do desgaste da fieira e dos dados de condicionamento dir-lhe-á mais sobre a sua linha do que qualquer número isolado. Para o lado da moagem da mesma cadeia de qualidade, consulte o nosso guia sobre seleção do tamanho do crivo do moinho de martelos, e para o moinho que produz os próprios pellets, a nossa peletizadora de ração para aves e gado página lista as configurações de condicionamento e de fieira por trás dos números acima.