
A aquacultura tornou-se discretamente na maior metade do abastecimento mundial de peixe. O relatório da FAO, Estado Mundial da Pesca e Aquicultura 2024, indica que a produção aquícola gerou 94,4 milhões de toneladas de animais aquáticos em 2022, ultrapassando pela primeira vez a pesca de captura, e que o consumo global per capita de alimentos de origem aquática animal atingiu 20,7 kg em 2022. A ração é a maior rubrica de custo por trás desse crescimento: o Agri-Food Outlook 2024 da Alltech situou a produção global de ração aquícola em cerca de 52 milhões de toneladas em 2023. Quase todos os quilogramas dessa ração composta para tilápia, bagre, robalo, truta e camarão passam por um cilindro de extrusão, e não por uma prensa de pellets convencional.
Se está a planear uma fábrica de ração para peixes, a etapa de extrusão decide três coisas que nenhuma outra máquina lhe pode dar: se o pellet flutua ou afunda, quanto tempo se mantém coeso na água e quanto teor de gordura o produto final pode transportar. Este artigo percorre todo o processo de extrusão de ração aquícola tal como funciona numa fábrica comercial, explica a física por trás dos produtos flutuantes e afundantes e apresenta os intervalos de parâmetros e as metas de qualidade que utilizamos ao construir linhas.

A densidade é que é o essencial
Um pellet para aves só tem de resistir ao manuseamento. Um pellet para peixes tem de resistir à água. A única propriedade física que separa as categorias de produto é a densidade aparente: a ração flutuante fica abaixo de cerca de 480 g/L, a ração afundante fica acima, e os produtos de afundamento lento são concebidos para a faixa de 450–550 g/L. Estes valores-limite foram compilados pela primeira vez por Rokey e Huber (1994) e têm sido reproduzidos em referências de fabrico de ração desde então, pelo que merecem ser tratados como a definição de trabalho ao redigir uma especificação de compra.
O capítulo da FAO sobre processos de moagem de ração descreve a ração expandida extrudida para peixes como situando-se habitualmente entre 0,25 e 0,3 g/cc (250–300 g/L) nos produtos flutuantes usados em cultivo em viveiros, suficientemente baixa para que o produtor observe a atividade alimentar e ajuste a ração visualmente. Esse retorno visual é uma das principais razões comerciais pelas quais espécies de alimentação à superfície, como a tilápia e o bagre, são alimentadas com pellets flutuantes: a ração não consumida é visível, pelo que a sobrealimentação e os problemas de qualidade da água são mais fáceis de detetar precocemente.
A extrusora é a única máquina contínua capaz de empurrar deliberadamente a densidade do produto através desse limite. Uma prensa de pellets de matriz anelar comprime a farinha num pellet denso; não consegue inflar um. É por isso que qualquer fábrica de ração aquícola séria é construída em torno da cozedura por extrusão, independentemente do resto que compre.
Da receita ao pellet: a linha de extrusão passo a passo
Moagem: mais fina do que qualquer outra ração
Os animais aquáticos têm tratos digestivos curtos e os pellets pequenos têm paredes finas, pelo que a moagem para ração aquícola é a mais fina da indústria de rações. As orientações da FAO para o fabrico de ração aquícola estabelecem a base: os ingredientes para pré-misturas e rações de arranque devem ser moídos para passar num crivo de 0,25 mm, e os pellets de crescimento ou de reprodutores para passar num crivo de 0,35 mm. Para pôr isso em perspetiva, uma fábrica típica de ração para pecuária trabalha com tamanhos de partícula várias vezes mais grosseiros.
| Etapa | Alvo | Porque é importante | Fonte |
|---|---|---|---|
| Moagem para pré-misturas e rações de arranque | passar num crivo de 0,25 mm | Digestibilidade; integridade de micro-pellets de 0,5–1,5 mm | Orientação da FAO sobre alimentos para aquicultura |
| Moagem de alimentos para crescimento / reprodutores | passar por peneiro de 0,35 mm | Área de superfície para cozedura; pele do pélete lisa | Orientação da FAO sobre alimentos para aquicultura |
| Equipamento essencial | Moinho de círculo de lágrima / superfino, classe de crivo 0,5–1,0 mm | A energia de moagem é um custo real; granulometria excessiva origina núcleos crus | Prática da fábrica |
Alcançar essas granulometrias em tonelagens comerciais exige um moinho superfino dedicado; é essa a máquina que padronizamos para linhas de alimento para peixes acima de uma tonelada por hora, e é aí que se gasta a energia de moagem numa fábrica de peixe (moer até à finura de aquafeed consome várias vezes a energia específica de uma moagem para pecuária — dimensione a ligação elétrica em conformidade).
Dosagem, mistura e remoção de metais
A jusante da moagem, a receita é pesada em lotes e misturada. Nada de exótico para os padrões de uma fábrica de rações pecuárias, mas dois detalhes importam mais para a extrusão. Primeiro, proteção magnética e por peneiro à entrada do extrusor: um parafuso ou uma pedra soltos numa prensa de matriz anelar fazem ruído, mas num extrusor danificam fuses e casquilhos que custam muito mais do que a peça. Segundo, a uniformidade da mistura tem de se manter com formulações ricas em farinha de peixe e pegajosas, que se comportam de forma diferente de um farelo seco de milho e soja.
Pré-condicionamento
O capítulo da FAO sobre orientação sobre fabrico de alimentos para aquicultura descreve o condicionamento na extrusão como levar o farelo a 20–30% de humidade a 65–95 °C com vapor antes de o material entrar no barril pressurizado. O pré-condicionamento faz parte da cozedura fora do barril, o que reduz o desgaste dos fuses e estabiliza o débito. Para alimento para peixes, é comum uma configuração com duplo condicionador ou condicionador de diâmetro diferencial, porque é o tempo de retenção, e não apenas o cisalhamento no barril, que gelatiniza uniformemente a fração de amido.
Cozedura no barril
Dentro do barril, o farelo coze a cerca de 130–180 °C durante 10–60 segundos, com a temperatura e o tempo de permanência exatos definidos pela granulometria dos ingredientes, pela formulação e pela propriedade do produto pretendida (FAO, orientação sobre fabrico de alimentos para aquicultura). O barril não é apenas um aquecedor: o cisalhamento mecânico do fuso faz grande parte do trabalho, razão pela qual a mesma receita processada com diferentes configurações de fuso pode produzir péletes visivelmente diferentes.
Matriz e faca
A massa cozida é forçada através de uma placa de matriz e cortada por facas rotativas. O diâmetro da matriz para aquafeed vai de menos de 1 mm para alimentos larvares até 8–10 mm para péletes grandes. O design da matriz — área aberta, comprimento da zona de compressão, se é ventilada — é a principal alavanca para controlar a densidade, tema das próximas duas secções.
Secagem e arrefecimento
Uma nota sobre o equilíbrio de capacidade antes de avançarmos: o extrusor raramente é o estrangulamento que se presume. Na maioria das fábricas de alimento para peixes que auditamos, é o secador que limita o débito real, porque os péletes extrudidos levam muita água para o forno e o tempo de secagem não é negociável. Ao comparar propostas, verifique a área do leito do secador e a carga de evaporação por trás de cada alegação de capacidade do extrusor, não apenas o tamanho do barril — dois fornecedores que citam a mesma tonelagem de extrusor podem estar a entregar fábricas muito diferentes.
Os péletes extrudidos saem da matriz húmidos, tipicamente muito acima da humidade segura para armazenamento, e passam por um forno ou secador de vários passos. A descrição do processo da FAO para alimento expandido para peixes indica secagem em forno a cerca de 120 °C até à humidade segura para armazenamento, seguida de um arrefecedor de péletes convencional; o arrefecimento começa normalmente quando a humidade interna está abaixo de cerca de 13%. Na prática, combinamos um secador com um arrefecedor de contrafluxo e um crivo, e abordámos detalhadamente o lado do arrefecimento dessa cadeia no nosso artigo sobre o princípio de funcionamento do arrefecedor de contrafluxo.
Aplicação de líquidos após secagem
O calor da extrusão destrói parte de qualquer pré-mistura de vitaminas termolábil e limita a quantidade de óleo que pode ser misturada na massa, pelo que as fábricas modernas de aquafeed pulverizam óleo e aditivos sensíveis ao calor sobre os péletes secos. A FAO recomenda pulverização após extrusão para aditivos sensíveis ao calor em vez de reforçar excessivamente a receita seca. Equipamento dedicado para isto — revestidores a vácuo ou linhas de pulverização atmosférica — pertence a todos os fluxogramas de alimento para peixes; consulte o nosso sistema de adição de óleo para saber como o implementamos.
Como o alimento flutuante ganha a sua estrutura
Os péletes flutuantes são espuma, em termos de engenharia. O mecanismo é simples quando o encaramos como um fenómeno de vaso de pressão. A massa cozida entra na matriz sob pressão; a água na massa está sobreaquecida em relação ao ponto de ebulição atmosférico. Quando o extrudido sai da placa de matriz, a pressão cai para a atmosférica quase instantaneamente, a água sobreaquecida transforma-se em vapor, e milhares de bolhas minúsculas expandem o pélete antes de este arrefecer e solidificar. A FAO compara o resultado a uma textura de arroz tufado.
Desse mecanismo decorrem três requisitos de processo, e todos eles remetem para a descrição do processo da FAO para alimento expandido para peixes:
- Enough gelatinised starch to trap the bubbles. O amido cru é um requisito de um bom pélete flutuante; cerca de 90% gelatiniza durante os 30–60 segundos que o alimento passa no barril. Os grãos de cereais expandem até uma densidade muito baixa, enquanto os concentrados proteicos com baixo teor de amido quase não expandem — motivo pelo qual uma receita com alto teor de proteína e baixo teor de amido não pode ser levada a flutuar sem reformulação.
- Pressão de matriz e temperatura do produto suficientes. Valores de referência clássicos para extrusão flutuante indicam pressão de matriz em torno de 34–37 atmosferas, temperatura do produto de 125–138 °C e umidade da massa de 25–27% na matriz (Rokey & Huber, 1994). Reduza a pressão ou a temperatura e as bolhas permanecem pequenas, e o pélete afunda.
- Secagem após a matriz para fixar a espuma. Os números da FAO indicam que o alimento flutuante expandido apresenta 320–400 g/L imediatamente após a matriz, com a umidade caindo 3–4 pontos percentuais no momento da expansão. A secagem adicional até cerca de 10–12% de umidade melhora ainda mais a flutuação; a espuma úmida colapsa.
O comportamento flutuante é mensurável e reprodutível, não é sorte. Um estudo de superfície de resposta sobre extrusão monorrosca de alimento para peixes publicado pela Wiley e indexado em FAO AGRIS concluiu que a temperatura do barril de 120 °C, uma matriz de 2 mm e 100 segundos de pré-condicionamento a vapor (400 kPa) produziram péletes com 100% de flutuabilidade, índice de durabilidade de 99%, taxa de expansão de 2,64 e densidade aparente de 479 g/L — exatamente no limite entre flutuar e afundar, com estabilidade em água de 87%. Esses números são uma verificação útil de sanidade quando um fornecedor cita "excelente taxa de flutuação" sem qualificação.
Produzir Alimento que Afunda sem Perder Estabilidade em Água
Os produtos que afundam e os de afundamento lento invertem o objetivo: você quer cocção e ligação sem expansão. O alimento para camarão é o caso mais exigente. Os camarões são animais de fundo com comportamento alimentar lento, portanto o pélete deve afundar prontamente e manter a forma na água por horas; uma fração flutuante em um viveiro de camarão é dinheiro flutuando para longe e amônia esperando para acontecer.
A supressão da expansão é feita em três frentes:
- Formulação. O alimento aquícola que afunda usa muito menos amido (cerca de 10%) e gordura moderada (até cerca de 12%), deixando menos material formador de bolhas na massa (valores de referência de Rokey & Huber, 1994).
- Estratégia do condicionador. Para produto que afunda, o condicionador recebe principalmente água com pouco ou nenhum vapor, e então água adicional é injetada no barril para que o extrusado saia com 28–30% de umidade — uma massa mais úmida e fria expande menos.
- Hardware da matriz. Matrizes ventiladas (ou matrizes de segundo estágio/redução de expansão em extrusoras a seco) aliviam a pressão em parte do percurso, reduzindo temperatura, umidade e expansão antes da matriz de conformação final. As pressões de matriz de referência para produto que afunda são mais baixas, cerca de 26–30 atmosferas.
O manuseio pós-matriz também difere. O alimento que afunda é seco apenas até 10–12% de umidade; a secagem excessiva reduz a densidade do pélete o suficiente para que o alimento nominalmente de afundamento comece a flutuar, um defeito que vale a pena incluir no seu plano de controle de qualidade. Os produtos de afundamento lento para espécies como o sargo situam-se entre os extremos e são ajustados pela temperatura da matriz e pela umidade nas configurações intermediárias de ambas as faixas.
Para linhas dedicadas a camarão, construímos em torno de equipamentos projetados especificamente; nossa peletizadora para alimento de camarão página cobre a rota de peletização para fazendas que não precisam de produto extrusado, e a categoria de extrusoras lista a rota de extrusão.

O Que o Vapor e a Água Fazem de Diferente em uma Linha Aquícola
Visitantes vindos de fábricas de ração para animais de criação geralmente notam uma coisa primeiro: uma linha aquícola bebe muito. A adição de vapor e água na extrusão de alimento para peixes é bem maior do que a usada em uma linha de aves, porque o produto precisa ser plastificado, não apenas condicionado. O sistema de vapor, portanto, merece atenção de dimensionamento igual à da própria extrusora — uma caldeira subdimensionada aparece imediatamente como densidade de pélete inconsistente, pois o barril então compensa com cisalhamento mecânico, que varia com o desgaste do parafuso e é muito mais difícil de manter estável.
As consequências práticas para o projeto da sua fábrica merecem ser listadas. O consumo de vapor determina a escolha do combustível da sua caldeira: onde há resíduos de biomassa disponíveis, uma caldeira alimentada com esse resíduo frequentemente se paga rapidamente, enquanto fábricas sem fornecimento de resíduos devem incluir caldeiras a diesel ou gás no investimento antes de assinar. O manuseio de condensado, o tratamento de água e a higiene do condicionador pertencem ao layout desde o primeiro dia, porque adaptá-los em uma fábrica em operação é disruptivo. E como a umidade do condicionador define a densidade, instalamos medidores de vapor e água na linha para que os operadores possam registrar e reproduzir a receita que produziu um lote aceito — um pequeno orçamento de instrumentação que evita a escalada mais comum, que é a disputa sobre se a máquina ou o operador mudou.
Faixas de Parâmetros de Referência por Tipo de Produto
A tabela abaixo reúne as faixas discutidas acima em um só lugar. Trate-as como pontos de referência de engenharia, não como garantias: cada receita as altera, e a maneira correta de usar a tabela é saber qual botão move qual número.
| Parâmetro | Flutuante | Afundamento lento | Afundamento | Fonte |
|---|---|---|---|---|
| Temperatura de saída do condicionador | 65–95 °C (liderado por vapor) | 65–95 °C (liderado por vapor) | liderado por água, vapor baixo | FAO (intervalo de condicionamento) |
| Humidade à entrada do cilindro | 20–30% | 20–30% | 20–24% de pasta, água até 28–30% no cilindro | FAO; Rokey e Huber (1994) |
| Temperatura de cozedura no cilindro | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | limite inferior do intervalo | FAO |
| Pressão na fieira | 34–37 atm | entre intervalos | 26–30 atm | Rokey e Huber (1994) |
| Temperatura do produto na fieira | 125–138 °C | ~120 °C | ~120 °C | Rokey e Huber (1994) |
| Densidade aparente após expansão | 320–400 g/L (FAO: até 250–300 g/L na prática de viveiro) | 450–550 g/L | 450–550 g/L | FAO; Rokey e Huber (1994) |
| Amido na fórmula | elevado (≥20% é um mínimo de trabalho comum) | médio | ~10% | FAO; Rokey e Huber (1994) |
| Humidade final após secagem | abaixo de ~10–12% (mais seco = melhor flutuação) | 10–12% | 10–12% (a secagem excessiva provoca flutuação) | FAO; Rokey e Huber (1994) |
Parafuso simples ou parafuso duplo?
Ambos os tipos de máquina cozinham de forma idêntica; a diferença está no controlo. Uma extrusora mono-fuso é mais simples, mais barata de adquirir e de manter, e é a escolha padrão para ração flutuante para tilápia, bagre e carpa com níveis moderados de gordura. Uma máquina de duplo fuso lida melhor com massas difíceis, porque os fusos entrelaçados transportam de forma positiva e são auto-limpantes: formulações com alto teor de gordura, inclusão muito elevada de carne fresca ou pasta húmida, produto inferior a 1,5 mm e mudanças frequentes de receita são os casos em que as máquinas de duplo fuso justificam o seu preço superior.
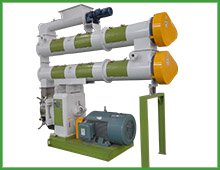
Regra de seleção prática que usamos com os clientes: se o seu plano de produto se mantém dentro das rações flutuantes e de afundamento lento convencionais, com teores de óleo moderados, uma linha de extrusão húmida mono-fuso bem configurada é a escolha económica. Se o seu objetivo são dietas premium para peixes marinhos ou camarão, com elevada inclusão de gordura e diâmetros finos, opte pelo duplo fuso. A nossa extrusora para ração aquícola página apresenta ambas as configurações e as gamas de capacidade em que as construímos.
Metas de qualidade a incluir na sua especificação de compra
Os compradores que especificam números recebem máquinas construídas para atingir números. O núcleo mensurável de uma especificação de ração aquícola é curto, e cada linha pode ser testada com equipamento de laboratório modesto.
| Indicador de qualidade | Meta típica | Notas / ponto de referência |
|---|---|---|
| Flutuabilidade (ração flutuante) | ≥90–100% após 10 min | O estudo acima citado atingiu 100% com uma densidade aparente de 479 g/L |
| Índice de durabilidade do pélete | ≥97–99% (extrudido) | O mesmo estudo mediu 99% de PDI nas configurações ótimas |
| Estabilidade na água (ração para camarão) | retenção da forma ao longo de horas de imersão | Definir a duração e o método de teste no contrato; depende da espécie |
| Densidade aparente | por classe de produto (ver tabela de parâmetros) | ~480 g/L é o limite de trabalho entre flutuar e afundar |
| Humidade final | ~10–12% | Abaixo de 13% antes do arrefecimento, segundo a descrição do processo da FAO |
| Finos após o crivo | especificar uma percentagem máxima em peso | Os finos regressam ao misturador; o excesso indica problemas na matriz ou nas lâminas |
Cabe aqui uma ressalva honesta: ensaios publicados mostram que a extrusão pode destruir parcialmente nutrientes termolábeis, e o capítulo de processamento da FAO nota que o processamento a alta temperatura reduz a disponibilidade de alguns aminoácidos. É exatamente por isso que existe a pulverização pós-extrusão, e por isso um fornecedor que só indica as temperaturas do barril e não o seu sistema de revestimento não lhe está a dar o quadro completo.
Cinco modos de falha que vemos com mais frequência
- Núcleos crus. Centros mal cozidos causados por moagem grossa, pré-condicionamento curto ou caudal excessivo. Os sintomas são interiores brancos e água turva. Corrija a moagem, aumente a humidade do condicionador, reduza o caudal de alimentação.
- Taxa de flutuação abaixo da especificação. Geralmente gelatinização insuficiente: baixo teor de amido na fórmula, ou temperatura/ tempo de permanência no barril abaixo do que a receita exige. Ocasionalmente é o contrário — secagem excessiva — pois a espuma húmida colapsou.
- Ração que afunda torna-se flutuante. Secagem excessiva além de ~12% de humidade, ou expansão não totalmente suprimida (fieira ventilada entupida, injeção de água desviada).
- Entupimento da fieira e oscilações de pressão. Contaminação (metal, pedras), ou taxa de alimentação desalinhada com a velocidade do fuso. Ímanes e uma receita de alimentador estável resolvem a maioria.
- Excesso de finos. Folga da faca inadequada para a fieira, desgaste da zona de compressão, ou produto excessivamente seco e quebradiço manuseado de forma brusca no transporte. Cada um tem uma assinatura distinta no crivo.
Nenhum destes é exótico; todos são questões de nível de comissionamento se o seu fornecedor enviar engenheiros que já operaram ração para peixes. Isso é, por si só, um critério de seleção — pergunte quais linhas de aquafeed a equipa realmente comissionou.
Perguntas que os Compradores Fazem Antes de se Comprometerem com uma Linha de Extrusão
Uma prensa de pellets convencional é alguma vez a escolha certa para ração de peixes?
Para algumas operações de viveiro de carpa e tilápia, pellets duros produzidos numa prensa de pellets são aceites, e os próprios ensaios em viveiro da FAO não encontraram diferença de crescimento entre ração fórmula em pellets duros e extrusada para bagre em condições de alimento natural. Mas os pellets duros afundam e desfazem-se mais rapidamente, o que limita a gestão da alimentação, e não conseguem transportar alto teor de gordura. Para qualquer operação comercial orientada para exportação, a extrusão é o padrão.
Um único extrusor consegue produzir tanto produtos flutuantes como afundantes?
Sim, com o conjunto de fieiras e o controlo do condicionador adequados, e a maioria das fábricas de ração para peixes faz exatamente isso. O que muda entre produtos é o equilíbrio vapor/água, o hardware de pressão da fieira e os pontos de ajuste da secagem, por isso planeie tempo de transição no seu cronograma de produção.
Quanta gordura pode o pellet acabado transportar?
O que entra na massa é limitado pela expansão; a aplicação superficial após a secagem é o que eleva o teor total de gordura. A capacidade depende do seu equipamento de revestimento — a pulverização atmosférica adiciona alguns por cento, o revestimento a vácuo significativamente mais, porque os poros são preenchidos sob vácuo em vez de revestidos na superfície.
Que capacidade deve ter uma primeira linha de ração para peixes?
Adapte-a à procura de ração da operação aquícola que realmente abastece, não à maior máquina de um catálogo. As linhas de extrusão têm uma escala económica mínima significativa devido à infraestrutura de vapor, secagem e revestimento; abaixo de cerca de 1 t/h a combinação de equipamentos muda de carácter. Se nos indicar as suas espécies, tonelagem e tamanhos de pellet, dimensionaremos a linha com honestidade — incluindo dizer-lhe quando uma rota de peletização mais simples é mais adequada. Comece pela nossa gama de equipamentos de extrusão de ração para peixes e envie-nos a receita.