
Pellets verlassen die Pelletpresse nicht fertig. Sie kommen heiß, feucht und weich heraus – und alles, was in den zehn bis zwanzig Minuten danach geschieht, entscheidet darüber, ob sie beim Kunden als verkaufsfähiges Produkt oder als ein Sack Feingut ankommen. Der Gegenstromkühler übernimmt diesen Schritt, und wer sein Funktionsprinzip versteht, kann die meisten Qualitätsbeschwerden nach dem Pelletieren am schnellsten diagnostizieren. Dieser Artikel erläutert die Physik, die Betriebsvariablen und die Fehlerbilder, wobei die Zahlen jeweils ihren Quellen zugeordnet sind.
Was die Matrize verlässt, ist kein fertiges Pellet
Die Konditionierung und die Verdichtung erhitzen das Mahlgut weit über das für die Lagerung zulässige Maß hinaus. Die Referenz der FAO zur Futtermühlenverarbeitung (FAO, Kapitel 18, Feed Milling Processes) beschreibt die Dampfkonditionierung als Zufuhr von Feuchtigkeit in Form von Dampf, um Partikel zu erweichen und Stärke vor der Matrize zu verkleistern – in der Praxis steigt das Mahlgut von etwa 10–12 % Feuchtigkeit bei Umgebungstemperatur auf 15–16 % Feuchtigkeit bei 80–90 °C, bevor es verdichtet wird. Die Reibung in der Matrize fügt auf dem Weg weiteren Wärme hinzu.
Die Pellets, die aus der Matrize fallen, weisen daher etwa 70–90 °C auf und eine Feuchtigkeit über dem lagerungssicheren Niveau; sie sind mechanisch so weich, dass sie unter einem Förderer oder Abfüller verformt werden. Wer sie heiß abfüllt, dem widerfahren drei Dinge in dieser Reihenfolge: Oberflächenfeuchtigkeit kondensiert im Sack, Schimmel folgt binnen Tagen, und die gesamte Charge ist verloren. Zusammenfassungen aus der Branche nennen als erforderliches Endniveau innerhalb von 3–5 °C der Umgebungstemperatur und etwa 11,5–13,5 % Feuchtigkeit für die meisten Futtermittel, wobei das Gefahrenanalyse-Beispiel der FAO für Mais-basiertes Futter unmittelbar vor der Verpackung einen kritischen Grenzwert von 13 % Feuchtigkeit festlegt. Die Kühlung schließt diese Lücke – sie entzieht etwa 3–5 Prozentpunkte Feuchtigkeit und senkt zugleich die Temperatur.
Das Gegenstromprinzip
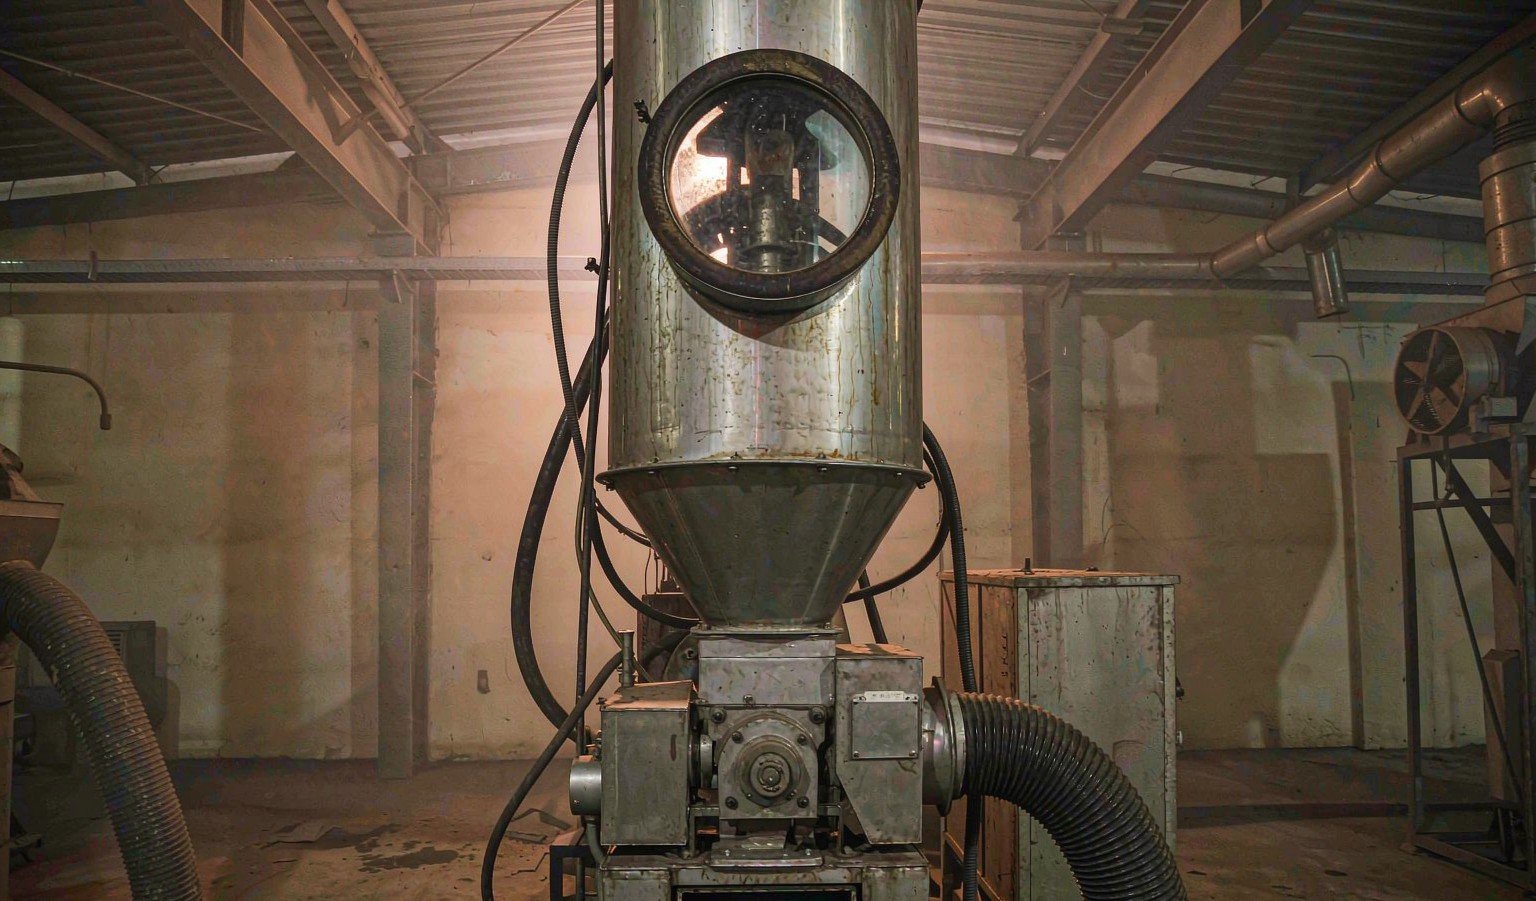
Ein Gegenstromkühler ist eine vertikale Säule, die ein tiefes, langsam absinkendes Pelletbett enthält. Umgebungsluft wird von einem Saugventilator nach oben durch das Bett gezogen; die Pellets bewegen sich durch die Schwerkraft nach unten. Die beiden Ströme verlaufen in entgegengesetzte Richtungen – daher der Name.
Die Richtung ist kein gestalterischer Kunstgriff. Sie ordnet die Temperaturgradienten so an, dass:
- Die kälteste Luft auf die kältesten Pellets trifft. Frische Umgebungsluft tritt unten ein, wo die Pellets nahezu abgekühlt sind. Kein Pellet trifft auf einen Luftstrom, der viel kälter ist als es selbst, sodass Oberfläche und Kern des Pellets nahezu gleich schnell abkühlen – kein Temperaturschock, keine oberflächliche Randschichthärtung, die Feuchtigkeit im Inneren einschließt, keine Spannungsrisse.
- Die heißeste Luft entweicht oben. Die Abluft verlässt den Kühler nahe dem Einlass, wo die eintretenden Pellets am heißesten sind, sodass sie möglichst viel Wärme und Feuchtigkeit abführt. Das Ergebnis ist ein kleinerer Ventilator, der für dieselbe Kühlleistung weniger Arbeit leistet als bei Gleichstrom- oder Querstromausführungen.
Diese stufenweise, schonende Kühlung ist wichtig, weil das Pellet noch erstarrt. Die Retrogradation der Stärke und die Eiweißverfestigung setzen sich während der Abkühlung fort; kühlt man die Außenseite viel schneller als das Innere, entstehen innere Spannungen, die später als Feingut am Sieb zutage treten. Wie ein Erklärartikel aus der Biomassebranche (Kingwood, Gegenstromkühlung in Pelletlinien) es formuliert, maximiert das Bett den Temperaturgradienten über seine Tiefe – genau das, was ein empfindliches, noch heißes Pellet braucht.
Zone für Zone durch die Säule

Folgt man einem Pellet die Säule hinab, gliedert sich die Maschine in vier Funktionszonen:
- Einlass und Verteilung. Heiße Pellets gelangen über eine Zellenradschleuse am Kopf ein, die Material einlässt und zugleich verhindert, dass Abluft entweicht. Ein Verteilmechanismus breitet die Pellets zu einem gleichmäßigen Bett aus – ungleichmäßige Betten lenken den Luftstrom in Kanäle und hinterlassen feuchte Stellen.
- Oberkante des Betts: Vorkühlung. Die eintretenden Pellets treffen auf Luft, die bereits die gesamte Säule durchströmt hat – warm und nahezu gesättigt, aber noch kühler und trockener als die Pellets. Erste Oberflächenwärme wird abgeführt, ohne das Pellet zu schocken.
- Mitte des Betts: die Arbeitszone. Hier findet der größte Teil des Feuchtetransfers statt, da die stetige Verdunstung sowohl Wärme als auch das Konditionierungswasser aus dem Pelletkern zieht. Hier zahlt sich die Verweilzeit aus.
- Unten: Endkühlung und Austrag. Die Pellets treffen für die letzten Grade auf frische Umgebungsluft und passieren dann den Austragmechanismus – ein Drehrost oder Schieberventil, dessen Geschwindigkeit die primäre Steuerung der Maschine ist, denn die Austragsrate bestimmt die Bettiefe und die Bettiefe die Verweilzeit. Eine darunterliegende Zellenradschleuse hält die Saugseite dicht.
Hinter der Säule befinden sich das Gebläse, ein Zyklon (oder die Werkstattabsaugung) zum Abscheiden abgesaugter Feinteile sowie die Kanalisierung. Das Gebläse ist kein Zubehör – es ist die halbe Maschine, und eine Unterdimensionierung ist der häufigste Grund, warum ein Kühler insgesamt zu klein ausfällt.
Die vier Betriebsvariablen
| Variable | Typischer Bereich | Folgen einer falschen Einstellung |
|---|---|---|
| Verweilzeit (Bettiefe × Austraggeschwindigkeit) | 6–10 min für die meisten Nutztierfutter-Pellets; 15–25 min für dichte Biomasse-Pellets (Praxiswerte) | Zu kurz: heißer, feuchter Kern → Schwitzen und Verklumpen im Sack. Zu lang: übergetrocknete, spröde Pellets und Leistungsverlust |
| Luftstrom | Etwa 1,0–1,5 m³ Luft pro kg Pellets; Luftgeschwindigkeit durch das Bett etwa 0,8–1,5 m/s (Herstellerangaben, z. B. Victor) | Zu wenig: Unterkühlung bei feuchtem Wetter. Zu viel: übermäßige Oberflächentrocknung, gerissene Pellets, verschwendete Gebläseleistung |
| Zustand der Zuluft | Umgebungsluft; die Leistung sinkt bei heißem, feuchtem Wetter | Luft mit hoher Feuchte trocknet pro Durchgang weniger – tropische Anlagen brauchen Reserve beim Gebläse, nicht nur Glück auf dem Typenschild |
| Gleichmäßigkeit des Betts | Ebene, gleichmäßig verteilte Schüttung | Kanalbildung: Manche Pellets erhalten doppelten Luftstrom, andere kaum welchen – die Ursache für Beschwerden wie „manche Säcke in Ordnung, manche schimmelig“ |
Bereiche aus veröffentlichten Hersteller- und Branchenquellen, die im Text zitiert werden; anhand des eigenen Pelletdurchmessers, der Dichte und des Klimas überprüfen.
Kühlziele und ihre Überprüfung
| Parameter | Ziel | Überprüfung |
|---|---|---|
| Austrittstemperatur | Umgebung +3–5 °C | Hand-IR-Thermometer pro Schicht am Produktaustritt |
| Austrittsfeuchte | 11,5–13,5 % für die meisten Futtermittel; ≤13 % kritischer Grenzwert im Verpackungsbeispiel der FAO | Kalibriertes Feuchtemessgerät am Kühlerausgang, vor dem Abfüllen |
| Feinanteil nach Kühler/Sichter | ≤1–2 % bevorzugt | Prüfung des Sichteraustrags; im Trend verfolgen — ein steigender Trend deutet oft auf die Kühlung hin |
| Bettoberflächenverhalten | Gleichmäßiges Absinken, keine stagnierenden Ecken | Sichtfenster; nach jeder Rezepturänderung prüfen |
Gegenstrom- vs. Pendelkühlung

Gegenstrom ist der Standard für Futter- und Biomassepellets, weil er kompakt, geschlossen und effizient ist. Er ist jedoch nicht die einzige Bauart. Ein Pendelkühler bewegt das Produkt in dünnen, bewegten Schichten statt in einem tiefen statischen Bett: Die Kühlung ist pro Volumeneinheit schneller und die Behandlung schonender, was für empfindliche expandierte oder fettreiche Pellets geeignet ist — um den Preis von mehr bewegtem Produktkontakt und höherer Absauglast. Für Standardfutter- und Biomassepellets von 3–8 mm bleibt ein Tiefbett- Gegenstromkühler die Spezifikation, die wir am häufigsten empfehlen — die Wahl sollte jedoch auf Basis von Produktempfindlichkeit und Linienlayout getroffen werden, nicht aus Gewohnheit.
Ausfallarten und ihre Kosten
- Kondensation an kaltem Metall. Warme, feuchte Abluft kondensiert an Kühlergehäusen und nachgeschalteten Silos und tropft zurück oder bildet Schimmel. Abluftkanäle kurz halten und bei Bedarf isolieren; den Ventilator niemals unter den Auslegungsvolumenstrom drosseln, um „Strom zu sparen“.
- Übertrocknung. Übermäßiger Luftstrom oder übermäßige Verweilzeit machen die Pellet-Oberfläche spröde; der Sichter zeigt es zuerst. Ventilatordrehzahl zurücknehmen (ein Frequenzumrichter amortisiert sich hier) oder den Austrag beschleunigen.
- Unterdimensionierter Kühler. Wenn der Kühler der Pelletpresse um mehr als etwa 15 % des Durchsatzes nachläuft, stauen sich heiße Pellets am Einlauf und die effektive Verweilzeit bricht zusammen — warme, weiche Pellets erreichen die Abfüllung, und die Ausschussquote steigt. Den Kühler für die tatsächliche Spitzenleistung der Presse auslegen, nicht für den Durchschnitt.
- Ungleichmäßige Verteilung. Nach jedem Matrizenwechsel oder Kapazitätsschritt das Bett durch das Sichtfenster beobachten. Erst neu verteilen, bevor der Ventilator beschuldigt wird.
Die Kühlung wirkt zudem mit allem Vorgeschalteten zusammen. Kommen Pellets mit instabiler Feuchte am Kühler an — meist ein Konditionierungsproblem —, kann keine Kühlereinstellung sie vollständig retten; unsere Dampfkonditionierungsanalyse deckt diese Hälfte des Feuchtigkeitshaushalts ab, und unsere Rundgang durch eine Geflügelfuttermühle mit 5 t/h zeigt, wo die Kühlung in einem vollständigen Linienlayout angesiedelt ist.
Nächste Schritte
Wenn Sie die Kühlung für eine neue Linie auslegen, gehen Sie in dieser Reihenfolge vor: Legen Sie den Zielwert für die Endfeuchte Ihres Produkts und Marktes fest; dimensionieren Sie den Kühler für die Spitzenleistung der Pelletpresse bei Ihrer ungünstigsten Luftfeuchtigkeit, nicht bei einem Durchschnittstag; kombinieren Sie ihn mit einem Zyklon und einer Staubabscheidung, die für denselben Luftstrom ausgelegt sind; und nehmen Sie Temperatur- und Feuchtigkeitskontrollen am Austrag vom ersten Tag an in die Schichtroutine auf. Bei bestehenden Linien ist das günstigste Audit ein Thermometer und ein Feuchtigkeitsmessgerät am Kühleraustrag über eine Woche – die Daten zeigen Ihnen, ob das Problem in der Verweilzeit, im Luftstrom oder weiter stromaufwärts liegt.
Um Kühl- und Sieboptionen passend zu Ihrer Linienkapazität zu prüfen, sehen Sie sich unsere Kühler- und Siebpalettean oder den Rotationssieber der normalerweise auf den Kühler folgt. Senden Sie uns Ihren Pelletdurchmesser, Ihre Linienkapazität und Ihre Klimadaten, und wir liefern Ihnen eine Kühlspezifikation mit den zugrunde gelegten Annahmen zu Luftstrom und Verweilzeit.