
Los pellets no salen terminados de la peletizadora. Salen calientes, húmedos y blandos, y todo lo que ocurre en los diez a veinte minutos posteriores determina si llegan al cliente como producto vendible o como un saco de finos. El enfriador a contracorriente es la máquina que se encarga de esa etapa, y comprender su principio de funcionamiento es la vía más rápida para diagnosticar la mayoría de las quejas de calidad posteriores al peletizado. Este artículo repasa la física, las variables operativas y los modos de fallo, con las cifras atribuidas a sus fuentes.
Lo que sale de la matriz no es un pellet terminado
El acondicionamiento y el calor de compresión elevan la temperatura de la mezcla muy por encima de lo que permite el almacenamiento. La referencia de molienda de piensos de la FAO (FAO, Capítulo 18, Procesos de molienda de piensos) describe el acondicionamiento con vapor como la adición de humedad en forma de vapor para ablandar las partículas y gelatinizar el almidón antes de la matriz; en la práctica, la mezcla pasa de aproximadamente un 10–12 % de humedad a temperatura ambiente a un 15–16 % de humedad a 80–90 °C antes de la compresión. La fricción en la matriz añade más calor durante el paso.
Los pellets que salen de la matriz se encuentran, por tanto, a unos 70–90 °C, con una humedad superior al nivel seguro para el almacenamiento y una consistencia mecánica lo bastante blanda como para deformarse bajo un transportador o una ensacadora. Si se ensacan calientes, fallan tres cosas en orden: la humedad superficial se condensa dentro del saco, aparece moho en pocos días y se pierde todo el lote. Los resúmenes del sector sitúan el acabado requerido en una diferencia de 3–5 °C respecto a la temperatura ambiente y una humedad de alrededor del 11,5–13,5 % para la mayoría de los piensos, con el ejemplo de análisis de peligros de la FAO para piensos a base de maíz que fija un límite crítico del 13 % de humedad justo antes del envasado. El enfriamiento es lo que cierra esa brecha: elimina aproximadamente 3–5 puntos porcentuales de humedad mientras reduce la temperatura.
El principio a contracorriente
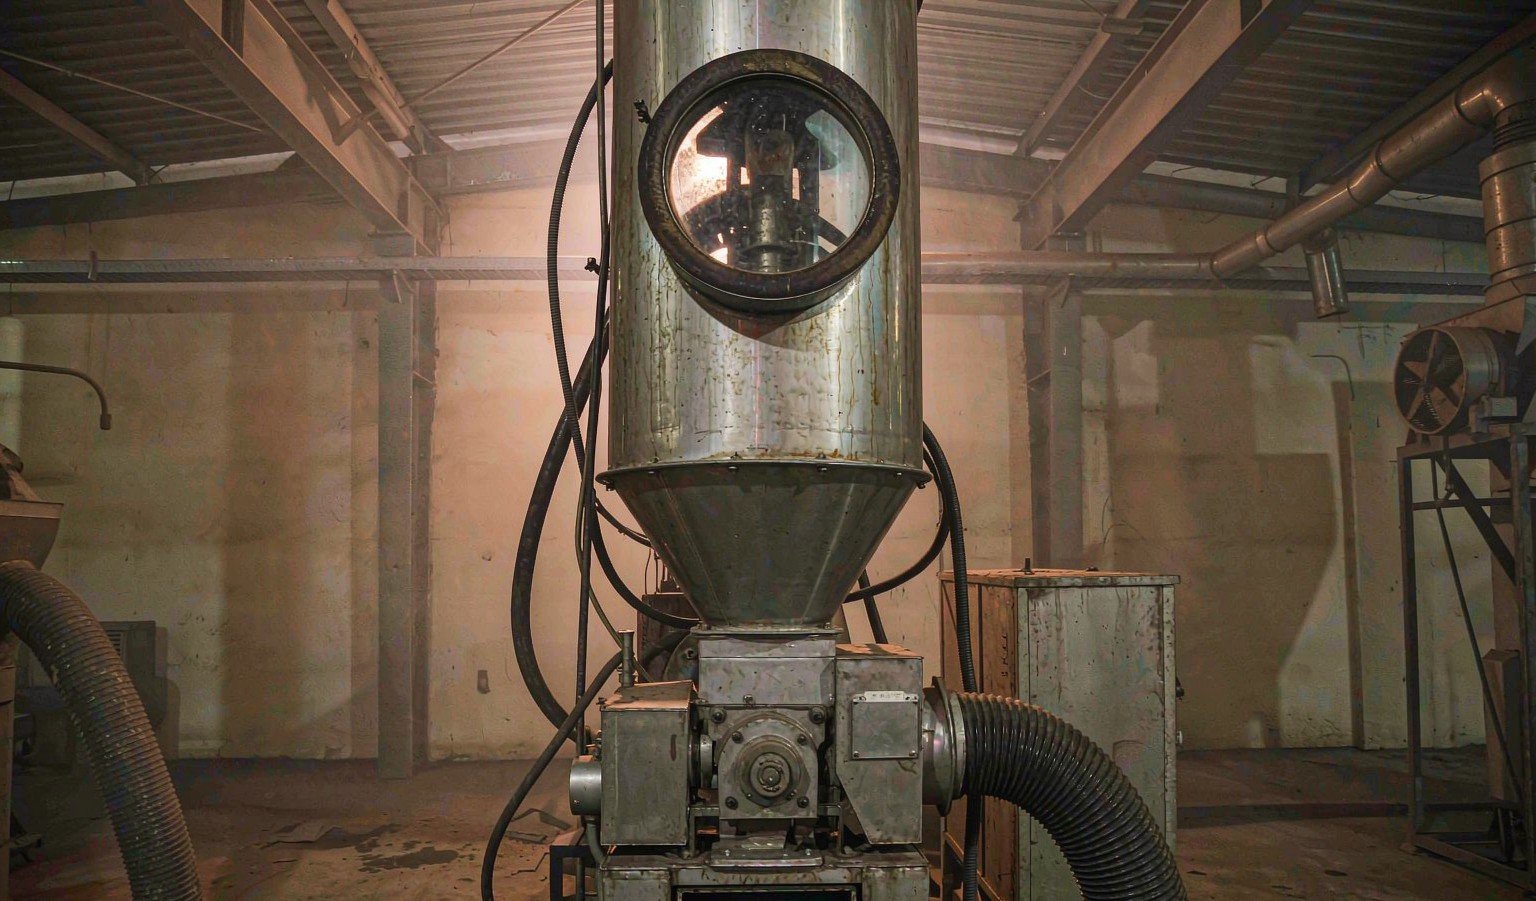
Un enfriador a contracorriente es una columna vertical que contiene un lecho profundo de pellets que desciende lentamente. Un ventilador de aspiración aspira aire ambiente hacia arriba a través del lecho; los pellets descienden por gravedad. Ambas corrientes viajan en direcciones opuestas, de ahí el nombre.
La dirección no es un adorno de diseño. Organiza los gradientes de temperatura de modo que:
- El aire más frío se encuentra con los pellets más fríos. El aire ambiente fresco entra por la parte inferior, donde los pellets ya han terminado casi de enfriarse. Ningún pellet se encuentra con una corriente de aire mucho más fría que él, por lo que la superficie y el núcleo del pellet se enfrían casi al mismo ritmo: sin choque térmico, sin endurecimiento superficial que atrape la humedad en el interior y sin grietas de contracción.
- El aire más caliente sale por la parte superior. El aire de escape sale cerca de la entrada, donde los pellets entrantes están más calientes, de modo que el aire se marcha transportando la mayor cantidad posible de calor y humedad. El resultado es un ventilador más pequeño que realiza menos trabajo para la misma carga de enfriamiento que los diseños en co-corriente o en flujo cruzado.
Este enfriamiento gradual y suave importa porque el pellet todavía se está solidificando. La retrogradación del almidón y el fraguado de las proteínas continúan a medida que el pellet se enfría; si se enfría el exterior mucho más rápido que el interior, se genera una tensión interna que más tarde aparece como finos en el tamiz. Como señala una explicación del sector de la biomasa (Kingwood, enfriamiento a contracorriente en líneas de pellets), el lecho maximiza el gradiente de temperatura a lo largo de su profundidad, que es exactamente lo que necesita un pellet frágil y aún caliente.
Zona por zona a través de la columna

Siga un pellet por la columna y la máquina se divide en cuatro zonas funcionales:
- Entrada y distribución. Los pellets calientes entran por una válvula rotativa de esclusa en la parte superior, que deja pasar el material a la vez que impide la salida del aire de escape. Un mecanismo de distribución extiende los pellets en un lecho uniforme; los lechos desiguales canalizan el flujo de aire y dejan bolsas húmedas.
- Parte superior del lecho: precooling. Los pellets entrantes se encuentran con aire que ya ha atravesado toda la columna: cálido y casi saturado, pero aún más frío y seco que los pellets. El calor superficial inicial se disipa sin choque térmico para el pellet.
- Parte media del lecho: la zona de trabajo. Aquí ocurre la mayor parte de la transferencia de humedad, ya que la evaporación constante extrae tanto el calor como el agua de acondicionamiento del núcleo del pellet. Es aquí donde el tiempo de residencia justifica su función.
- Parte inferior: enfriamiento final y descarga. Los pellets se encuentran con aire ambiente fresco durante los últimos grados y luego pasan por el mecanismo de descarga: una rejilla rotativa o válvula de compuerta cuya velocidad es el control principal de la máquina, porque el caudal de descarga determina la profundidad del lecho y esta determina el tiempo de residencia. Una esclusa inferior mantiene sellada la aspiración.
Detrás de la columna se encuentran el ventilador, un ciclón (o el sistema de captación de polvo del taller) para separar los finos aspirados y la canalización. El ventilador no es un accesorio: es la mitad de la máquina, y dimensionarlo por defecto es la causa más común de que un enfriador quede en conjunto infra dimensionado.
Las cuatro variables de operación
| Variable | Rango típico | Efecto de un ajuste incorrecto |
|---|---|---|
| Tiempo de residencia (profundidad del lecho × velocidad de descarga) | 6–10 min para la mayoría de pellets de pienso para ganado; 15–25 min para pellets de biomasa densos (práctica industrial) | Demasiado corto: núcleo caliente y húmedo → sudoración y apelmazamiento en el saco. Demasiado largo: pellets sobresecos y quebradizos y pérdida de capacidad |
| Flujo de aire | Aproximadamente 1,0–1,5 m³ de aire por kg de pellets; velocidad del aire a través del lecho de unos 0,8–1,5 m/s (guía de proveedores, p. ej. Victor) | Demasiado poco: enfriamiento insuficiente en clima húmedo. Demasiado: sobresecado superficial, pellets agrietados, energía del ventilador desperdiciada |
| Condición del aire de entrada | Ambiente; la capacidad disminuye en clima cálido y húmedo | El aire con alta humedad seca menos por pasada: las plantas tropicales necesitan margen en el ventilador, no suerte con la placa de características |
| Uniformidad del lecho | Lecho nivelado y distribuido uniformemente | Canalización: algunos pellets reciben el doble de flujo de aire, otros casi ninguno: el origen de las quejas de «algunos sacos bien, otros con moho» |
Rangos recopilados de fuentes publicadas de proveedores e industriales citadas en el texto; verifíquelos según su propio diámetro de pellet, densidad y clima.
Objetivos de enfriamiento y cómo verificarlos
| Parámetro | Objetivo | Cómo comprobarlo |
|---|---|---|
| Temperatura de descarga | Ambiente +3–5 °C | Pistola IR manual en el flujo de descarga en cada turno |
| Humedad de descarga | 11,5–13,5 % para la mayoría de las materias primas; ≤13 % como límite crítico en el ejemplo de envasado de la FAO | Medidor de humedad calibrado en la descarga del enfriador, antes del ensacado |
| Finos tras el enfriador/criba | ≤1–2 % preferible | Control de rechazos de la criba; analizar su tendencia: una tendencia al alza suele apuntar al enfriamiento |
| Comportamiento del lecho | Descenso uniforme, sin esquinas estancadas | Ventana de inspección; comprobar tras cada cambio de receta |
Contracorriente frente a enfriamiento tipo péndulo

El enfriamiento a contracorriente es la opción predeterminada para pellets de pienso y biomasa porque es compacto, cerrado y eficiente. No es el único diseño. Un enfriador tipo péndulo desplaza el producto en capas finas agitadas en lugar de un lecho estático profundo: el enfriamiento es más rápido por unidad de volumen y la manipulación es más suave, lo que conviene a pellets expandidos frágiles o con alto contenido de grasa, a costa de un mayor contacto con piezas móviles y una mayor carga de aspiración. Para pellets estándar de pienso y biomasa de 3–8 mm, un enfriador de lecho profundo enfriador a contracorriente sigue siendo la especificación que recomendamos con más frecuencia, pero la elección debe basarse en la fragilidad del producto y en la disposición de la línea, no en la costumbre.
Modos de fallo y su coste
- Condensación en metal frío. El aire de escape cálido y húmedo se condensa en las carcasas del enfriador y en las tolvas posteriores, y luego gotea de vuelta o genera moho. Mantenga los conductos de escape cortos y aislados donde sea necesario, y nunca reduzca el caudal del ventilador por debajo del de diseño para «ahorrar energía».
- Sobresecado. Un caudal de aire excesivo o un tiempo de residencia excesivo vuelve quebradiza la superficie del pellet; la criba lo muestra primero. Reduzca la velocidad del ventilador (un VFD se amortiza aquí) o acelere la descarga.
- Enfriador de tamaño insuficiente. Si el enfriador se queda por debajo de la peletizadora en más de aproximadamente un 15 % del caudal, los pellets calientes se acumulan en la entrada y el tiempo de residencia efectivo se desploma: los pellets calientes y blandos llegan a la ensacadora y las tasas de rechazo aumentan. Dimensione el enfriador para el pico real de la peletizadora, no para su promedio.
- Distribución desigual. Tras cada cambio de matriz o de capacidad, observe el lecho a través de la ventana de inspección. Redistribuya antes de culpar al ventilador.
El enfriamiento también interactúa con todo lo que ocurre aguas arriba. Si los pellets llegan al enfriador con humedad inestable —normalmente un problema de acondicionamiento—, ningún ajuste del enfriador los salvará del todo; nuestro análisis de acondicionamiento con vapor cubre esa mitad del balance de humedad, y nuestro recorrido por una fábrica de piensos para aves de 5 t/h muestra dónde se ubica el enfriamiento en el diseño de una línea completa.
Próximos pasos
Si está especificando el enfriamiento para una línea nueva, siga este orden: fije el objetivo de humedad final para su producto y su mercado; dimensione el enfriador para la producción máxima de la peletizadora en su peor escenario de humedad, no en un día promedio; combínelo con un ciclón y un sistema de captación de polvo dimensionados para el mismo caudal de aire; e incorpore controles de temperatura y humedad a la descarga en la rutina de turno desde el primer día. En las líneas existentes, la auditoría más económica es un termómetro y un medidor de humedad en la descarga del enfriador durante una semana: los datos le indicarán si el problema es el tiempo de residencia, el caudal de aire o algo aguas arriba.
Para revisar las opciones de enfriamiento y cribado adaptadas a la capacidad de su línea, consulte nuestra gama de enfriadores y cribas, o la criba rotativa que normalmente va después del enfriador. Envíenos el diámetro de sus pélets, la capacidad de la línea y los datos climáticos, y le devolveremos una especificación de enfriamiento con los supuestos de caudal de aire y tiempo de residencia indicados.