
La acuicultura se ha convertido discretamente en la mitad mayor de la oferta mundial de pescado. El informe de la FAO El estado mundial de la pesca y la acuicultura 2024 indica que la acuicultura produjo 94,4 millones de toneladas de animales acuáticos en 2022, superando por primera vez a la pesca de captura, y que el consumo mundial per cápita de alimentos de origen acuático alcanzó los 20,7 kg en 2022. El pienso es la mayor partida de costes detrás de ese crecimiento: el Agri-Food Outlook 2024 de Alltech situó la producción mundial de piensos acuícolas en unos 52 millones de toneladas en 2023. Casi cada kilogramo de ese pienso compuesto para tilapia, bagre, lubina, trucha y camarón pasa por el barril de una extrusora, no por una granuladora convencional.
Si está planificando una planta de piensos para peces, la etapa de extrusión decide tres cosas que ninguna otra máquina puede aportar: si el gránulo flota o se hunde, cuánto tiempo se mantiene intacto en el agua y cuánta grasa puede contener el producto final. Este artículo recorre todo el proceso de extrusión de piensos acuícolas tal como se ejecuta en una planta comercial, explica la física que hay detrás de los productos flotantes y hundibles, y enumera los rangos de parámetros y los objetivos de calidad que utilizamos al construir líneas.

La densidad lo es todo
Un gránulo para aves solo tiene que soportar la manipulación. Un gránulo para peces tiene que soportar el agua. La única propiedad física que separa las categorías de producto es la densidad aparente: el pienso flotante se sitúa por debajo de unos 480 g/L, el pienso hundible por encima, y los productos de hundimiento lento se diseñan en la franja de 450–550 g/L. Estos valores límite fueron recopilados por primera vez por Rokey y Huber (1994) y se han reproducido en las referencias de fabricación de piensos desde entonces, por lo que conviene tratarlos como la definición operativa al redactar una especificación de compra.
El capítulo de la FAO sobre procesos de molienda de piensos describe el pienso extrusionado expandido para peces como un producto que suele situarse entre 0,25 y 0,3 g/cc (250–300 g/L) en el caso de los productos flotantes usados en cultivo en estanques, lo bastante ligero para que el piscicultor observe la actividad de alimentación y racione los peces a la vista. Esa retroalimentación visual es una de las principales razones comerciales por las que especies que se alimentan en la superficie, como la tilapia y el bagre, reciben gránulos flotantes: el pienso no consumido es visible, por lo que el sobrealimentado y los problemas de calidad del agua se detectan antes con más facilidad.
La extrusora es la única máquina continua capaz de desplazar deliberadamente la densidad del producto a ambos lados de ese límite. Una granuladora de matriz anular comprime la harina en un gránulo denso; no puede inflar uno. Por eso toda planta de piensos acuícolas seria se construye en torno a la cocción por extrusión, sea cual sea el resto de equipos que adquiera.
De la receta al gránulo: la línea de extrusión paso a paso
Molienda: más fina que en cualquier otro pienso
Los animales acuáticos tienen tractos digestivos cortos y los gránulos pequeños tienen paredes finas, por lo que la molienda para piensos acuícolas es la más fina de la industria de piensos. La guía de la FAO sobre fabricación de piensos de acuicultura establece la base: los ingredientes para premezclas y piensos de inicio deben molerse hasta pasar por un tamiz de 0,25 mm, y los gránulos de crecimiento o de reproductores, por uno de 0,35 mm. Para ponerlo en perspectiva, una fábrica de piensos para ganado típica trabaja con tamaños de partícula varias veces más gruesos.
| Etapa | Objetivo | Por qué importa | Fuente |
|---|---|---|---|
| Molienda de premezclas y pienso de inicio | pasar por tamiz de 0,25 mm | Digestibilidad; integridad del microgránulo de 0,5–1,5 mm | Orientación de la FAO sobre piensos para acuicultura |
| Molienda de pienso para engorde / reproductores | pasa por tamiz de 0,35 mm | Superficie de cocción; piel del pellet lisa | Orientación de la FAO sobre piensos para acuicultura |
| Equipos críticos | Molino de corte circular / superfino, clase de tamiz de 0,5–1,0 mm | La energía de molienda es un coste real; el tamaño excesivo provoca núcleos crudos | Práctica de planta |
Alcanzar esos tamaños de partícula a tonelajes comerciales exige un molino superfino dedicado; esa es la máquina que estandarizamos para líneas de pienso de pescado de más de una tonelada por hora, y es donde se consume la energía de molienda en una planta de pescado (moler a la finura del pienso acuícola requiere varias veces la energía específica de una molienda para ganado; dimensione la conexión eléctrica en consecuencia).
Dosificación, mezcla y eliminación de metales
Aguas abajo de la molienda, la receta se pesa por lotes y se mezcla. Nada exótico para los estándares de una fábrica de piensos para ganado, pero dos detalles importan más para la extrusión. Primero, la protección con imán y tamiz antes de la extrusora: un perno o una piedra sueltos en una prensa de matriz anular hacen ruido, mientras que en una extrusora dañan husillos y casquillos que cuestan mucho más que la pieza. Segundo, la uniformidad de mezcla debe mantenerse con formulaciones pegajosas y ricas en harina de pescado que se comportan de forma distinta a una mezcla seca de maíz y soja.
Acondicionamiento previo
El capítulo de la FAO sobre orientación para la fabricación de piensos de acuicultura describe el acondicionamiento en la extrusión como llevar la mezcla de pienso a 20–30 % de humedad a 65–95 °C con vapor antes de que el material entre en el barril presurizado. El acondicionamiento previo realiza parte de la cocción fuera del barril, lo que reduce el desgaste del husillo y estabiliza el caudal. Para pienso de pescado es habitual una configuración de doble acondicionador o de acondicionador de diámetro diferencial, porque el tiempo de retención, y no solo el cizallamiento del barril, es lo que gelatiniza uniformemente la fracción de almidón.
Cocción en el barril
Dentro del barril la mezcla se cuece a unos 130–180 °C durante 10–60 segundos, con la temperatura y el tiempo de permanencia exactos determinados por el tamaño de partícula de los ingredientes, la formulación y la propiedad del producto deseada (FAO, orientación para la fabricación de piensos de acuicultura). El barril no es solo un calentador: el cizallamiento mecánico del husillo realiza gran parte del trabajo, por lo que una misma receta procesada con distintas configuraciones de husillo puede producir pellets visiblemente diferentes.
Matriz y cuchilla
La masa cocida se fuerza a través de una placa de matriz y se corta con cuchillas giratorias. El diámetro de matriz para pienso acuícola va desde menos de 1 mm para piensos larvarios hasta 8–10 mm para pellets grandes. El diseño de la matriz —área abierta, longitud de canal, si la matriz está ventilada— es la principal palanca para controlar la densidad, tema de las dos secciones siguientes.
Secado y enfriamiento
Una nota sobre el equilibrio de capacidades antes de continuar: la extrusora rara vez es el cuello de botella que se supone. En la mayoría de las plantas de pienso de pescado que auditamos, el secador es lo que limita el caudal real, porque los pellets extruidos llevan mucha agua al horno y el tiempo de secado no es negociable. Al comparar cotizaciones, verifique el área de la cama del secador y la carga de evaporación detrás de cada capacidad de extrusora declarada, no solo el tamaño del barril: dos proveedores que cotizan el mismo tonelaje de extrusora pueden estar ofreciendo plantas muy distintas.
Los pellets extruidos salen de la matriz húmedos, normalmente muy por encima de la humedad segura para almacenamiento, y pasan por un horno o un secador de múltiples pasos. La descripción del proceso de piensos expandidos para peces de la FAO cita el secado en horno a unos 120 °C hasta una humedad segura para almacenamiento, seguido de un enfriador de pellets convencional; el enfriamiento suele comenzar cuando la humedad interna está por debajo de aproximadamente el 13 %. En la práctica combinamos un secador con un enfriador a contracorriente y un tamizador, y cubrimos en detalle el lado del enfriamiento de esa cadena en nuestro artículo sobre el principio de funcionamiento del enfriador a contracorriente.
Aplicación de líquidos tras el secado
El calor de la extrusión destruye parte de cualquier premezcla vitamínica termolábil y limita cuánto aceite puede mezclarse en la masa, por lo que las plantas modernas de pienso acuícola pulverizan aceite y aditivos termosensibles sobre los pellets secos. La FAO recomienda la pulverización posterior a la extrusión para aditivos termosensibles en lugar de sobredosificar la receta seca. El equipo dedicado para ello —recubridores al vacío o líneas de pulverización atmosférica— pertenece a todo diagrama de flujo de pienso de pescado; consulte nuestro sistema de adición de aceite para saber cómo lo implementamos.
Cómo adquiere su estructura el pienso flotante
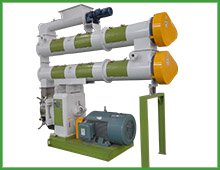
Los pellets flotantes son espuma, en términos de ingeniería. El mecanismo es sencillo una vez se ve como un fenómeno de recipiente a presión. La masa cocida entra en la matriz bajo presión; el agua de la masa está sobrecalentada respecto al punto de ebullición atmosférico. Cuando el extruido sale de la placa de matriz, la presión cae a la atmosférica casi al instante, el agua sobrecalentada se convierte en vapor de forma súbita y miles de burbujas diminutas expanden el pellet antes de que se enfríe y fragüe. La FAO compara el resultado con una textura de arroz inflado.
Tres requisitos de proceso se derivan de ese mecanismo, y los tres se remontan a la descripción del proceso de la FAO para el pienso extrusionado de pescado:
- Enough gelatinised starch to trap the bubbles. El almidón crudo es un requisito de un buen gránulo flotante; aproximadamente el 90% se gelatiniza durante los 30–60 segundos que el pienso permanece en el cañón. Los granos de cereales se expanden hasta una densidad muy baja, mientras que los concentrados proteicos con bajo contenido de almidón apenas se expanden, por lo que una receta con alto contenido proteico y bajo contenido de almidón no puede hacerse flotar sin reformularla.
- Presión de hilera y temperatura del producto suficientes. Los valores de referencia clásicos para la extrusión flotante sitúan la presión de hilera en torno a 34–37 atmósferas, con una temperatura del producto de 125–138 °C y una humedad de la masa de 25–27% en la hilera (Rokey & Huber, 1994). Si se reduce la presión o la temperatura, las burbujas permanecen pequeñas y el gránulo se hunde.
- Secado posterior a la hilera para fijar la espuma. Los datos de la FAO sitúan el pienso flotante extrusionado en 320–400 g/L inmediatamente después de la hilera, con una caída de humedad de 3–4 puntos porcentuales en el momento de la expansión. Un secado adicional hasta por debajo de aproximadamente 10–12% de humedad mejora aún más la flotación; la espuma húmeda colapsa.
El comportamiento de flotación es medible y reproducible, no cuestión de suerte. Un estudio de superficie de respuesta sobre extrusión monohusillo de pienso para peces publicado a través de Wiley e indexado en AGRIS de la FAO encontró que una temperatura de cañón de 120 °C, una hilera de 2 mm y 100 segundos de acondicionamiento con vapor (400 kPa) producían gránulos con 100% de flotabilidad, un índice de durabilidad del 99%, una relación de expansión de 2,64 y una densidad aparente de 479 g/L, justo en el límite flotación/hundimiento, con una estabilidad en agua del 87%. Esos datos son una comprobación útil cuando un proveedor afirma una «excelente tasa de flotación» sin matizaciones.
Fabricar pienso hundible sin perder estabilidad en agua
Los productos hundibles y de hundimiento lento invierten el objetivo: se busca cocción y ligazón sin expansión. El pienso para camarón es el caso exigente. El camarón es un animal de fondo con comportamiento alimentario lento, por lo que el gránulo debe hundirse con rapidez y mantener su forma en el agua durante horas; una fracción flotante en un estanque de camarón es dinero que se va flotando y amoníaco a punto de aparecer.
La supresión de la expansión se realiza en tres frentes:
- Formulación. El pienso acuícola hundible emplea mucho menos almidón (en torno al 10%) y grasa moderada (hasta aproximadamente el 12%), lo que deja menos material formador de burbujas en la masa (valores de referencia de Rokey & Huber, 1994).
- Estrategia del acondicionador. Para el producto hundible, el acondicionador se alimenta principalmente con agua, con poco o nada de vapor, y luego se inyecta agua adicional en el cañón para que el extruido salga con 28–30% de humedad: una masa más húmeda y fría se expande menos.
- Equipamiento de hilera. Las hileras ventiladas (o las hileras de segunda etapa/reductoras de expansión en extrusoras en seco) liberan presión a mitad de recorrido, reduciendo temperatura, humedad y expansión antes de la hilera de conformado final. Las presiones de hilera de referencia para el producto hundible son más bajas, en torno a 26–30 atmósferas.
El manejo posterior a la hilera también difiere. El pienso hundible se seca solo hasta 10–12% de humedad; un secado excesivo reduce la densidad del gránulo lo suficiente como para que un pienso nominalmente hundible empiece a flotar, un defecto que conviene incluir en el plan de control de calidad. Los productos de hundimiento lento para especies como la dorada se sitúan entre los extremos y se ajustan mediante la temperatura de hilera y la humedad en los valores intermedios de ambos rangos.
Para líneas de camarón dedicadas, diseñamos en torno a equipos concebidos específicamente; nuestra página de peletizadora de pienso para camarón abarca la vía de peletización para granjas que no necesitan producto extrusionado, y la categoría de extrusoras enumera la vía de extrusión.

Qué hacen de forma distinta el vapor y el agua en una línea acuícola
Quienes vienen de plantas de pienso para ganado suelen notar primero una cosa: una línea acuícola bebe. La adición de vapor y agua en la extrusión de pienso para peces está muy por encima de lo que usa una línea avícola, porque el producto necesita plastificarse, no solo acondicionarse. Por ello, el sistema de vapor merece tanta atención en su dimensionamiento como la propia extrusora: una caldera infradimensionada se manifiesta de inmediato como una densidad de gránulo inconsistente, porque entonces el cañón compensa con cizallamiento mecánico, que varía con el desgaste del husillo y es mucho más difícil de mantener estable.
Vale la pena enumerar las consecuencias prácticas para el diseño de su planta. El consumo de vapor determina la elección de combustible de su caldera: donde hay residuos de biomasa disponibles, una caldera alimentada con esos residuos suele amortizarse con rapidez, mientras que las plantas sin suministro de residuos deberían presupuestar calderas de diésel o gas en la inversión antes de firmar. La gestión de condensados, el tratamiento de agua y la higiene del acondicionador deben figurar en el diseño desde el primer día, porque incorporarlos después a una planta en funcionamiento resulta disruptivo. Y dado que la humedad del acondicionador fija la densidad, instalamos medidores de vapor y agua en la línea para que los operarios puedan registrar y reproducir la receta que produjo un lote aceptado: un pequeño presupuesto en instrumentación que evita la escalada más común, que es discutir si cambió la máquina o el operario.
Rangos de parámetros de referencia por tipo de producto
La siguiente tabla reúne en un solo lugar los rangos analizados anteriormente. Considérelos puntos de referencia de ingeniería, no garantías: cada receta los modifica, y la forma correcta de usar la tabla es saber qué parámetro mueve qué cifra.
| Parámetro | Flotante | Hundimiento lento | Hundimiento | Fuente |
|---|---|---|---|---|
| Temperatura de salida del acondicionador | 65–95 °C (con vapor) | 65–95 °C (con vapor) | con agua, poco vapor | FAO (rango de acondicionamiento) |
| Humedad que entra al barril | 20–30% | 20–30% | pasta del 20–24 %, agua hasta 28–30 % en el barril | FAO; Rokey y Huber (1994) |
| Temperatura de cocción en el barril | 130–180 °C, 10–60 s | 130–180 °C, 10–60 s | extremo inferior del rango | FAO |
| Presión en la hilera | 34–37 atm | entre rangos | 26–30 atm | Rokey y Huber (1994) |
| Temperatura del producto en la hilera | 125–138 °C | ~120 °C | ~120 °C | Rokey y Huber (1994) |
| Densidad aparente tras la expansión | 320–400 g/L (FAO: hasta 250–300 g/L en la práctica de estanque) | 450–550 g/L | 450–550 g/L | FAO; Rokey y Huber (1994) |
| Almidón en la fórmula | alto (≥20 % es un mínimo operativo habitual) | medio | ~10% | FAO; Rokey y Huber (1994) |
| Humedad final tras el secado | por debajo de ~10–12 % (más seco = mejor flotación) | 10–12% | 10–12 % (el sobresecado provoca flotación) | FAO; Rokey y Huber (1994) |
¿Tornillo simple o tornillo doble?
Ambos tipos de máquina cocinan de forma idéntica; la diferencia está en el control. Una extrusora de tornillo simple es más sencilla, más barata de comprar y de mantener, y es la opción estándar para piensos flotantes para tilapia, bagre y carpa con niveles de grasa moderados. Una máquina de tornillo doble maneja mejor las masas difíciles porque los tornillos intercalados transportan de forma positiva y se autolimpian: las formulaciones con alto contenido de grasa, la inclusión muy alta de carne fresca o pasta húmeda, los productos de menos de 1,5 mm y los cambios frecuentes de receta son los casos en los que las máquinas de tornillo doble justifican su sobreprecio.
Una regla práctica de selección que aplicamos con nuestros clientes: si su plan de productos se mantiene dentro de los piensos flotantes y de hundimiento lento convencionales con objetivos de aceite moderados, una línea de extrusión húmeda de tornillo simple bien configurada es la opción económica. Si apunta a dietas premium para peces marinos o camarones con alta inclusión de grasa y diámetros finos, especifique un tornillo doble. Nuestra extrusora para pienso acuícola página presenta ambas configuraciones y los rangos de capacidad en los que las fabricamos.
Objetivos de calidad que debe incluir en su especificación de compra
Los compradores que especifican cifras reciben máquinas fabricadas para alcanzar esas cifras. El núcleo medible de una especificación de pienso acuícola es breve, y cada línea puede comprobarse con equipo de laboratorio modesto.
| Indicador de calidad | Objetivo típico | Notas / punto de referencia |
|---|---|---|
| Flotabilidad (pienso flotante) | ≥90–100% tras 10 min | El estudio citado anteriormente alcanzó el 100% con una densidad aparente de 479 g/L |
| Índice de durabilidad del pellet | ≥97–99% (extruido) | El mismo estudio midió un PDI del 99% con ajustes óptimos |
| Estabilidad en agua (pienso para camarón) | retención de forma tras horas de inmersión | Defina la duración y el método de la prueba en el contrato; depende de la especie |
| Densidad aparente | por clase de producto (véase la tabla de parámetros) | ~480 g/L es el límite operativo entre flotación y hundimiento |
| Humedad final | ~10–12% | Por debajo del 13% antes del enfriamiento según la descripción del proceso de la FAO |
| Finos tras el cribado | especifique un % máximo en peso | Los finos vuelven al mezclador; un exceso indica problemas de matriz o de cuchillas |
Aquí corresponde una advertencia honesta: los ensayos publicados muestran que la extrusión puede destruir parcialmente los nutrientes termolábiles, y el capítulo de procesamiento de la FAO señala que el procesamiento a alta temperatura reduce la disponibilidad de algunos aminoácidos. Esto es precisamente la razón por la que existe la pulverización posterior a la extrusión, y por la que un proveedor que solo indica las temperaturas del barril pero no su sistema de recubrimiento no le está dando la imagen completa.
Los cinco modos de fallo que vemos con más frecuencia
- Núcleos crudos. Centros poco cocidos causados por una molienda gruesa, un acondicionamiento breve o un caudal excesivo. Los síntomas son interiores blancos y agua turbia. Corrija la molienda, aumente la humedad del acondicionador y reduzca el caudal de alimentación.
- Índice de flotación por debajo de especificación. Normalmente gelatinización insuficiente: poco almidón en la fórmula, o temperatura de barril/tiempo de residencia por debajo de lo que necesita la receta. Ocasionalmente es un secado excesivo en sentido inverso: la espuma húmeda ha colapsado.
- Alimento que se hunde y flota. Secado excesivo por encima de ~12 % de humedad, o expansión no suprimida del todo (hilera ventilada obstruida, inyección de agua desviada).
- Obstrucción de la hilera y oscilaciones de presión. Contaminación (metal, piedras), o caudal de alimentación desajustado respecto a la velocidad del tornillo. Los imanes y una receta de alimentador estable resuelven la mayor parte.
- Exceso de finos. Holgura de cuchillas incorrecta para la hilera, hilera desgastada, o producto quebradizo sobresecado manipulado bruscamente en el transporte. Cada causa tiene una firma distintiva en la tamizadora.
Ninguna de estas causas es exótica; todas son problemas de puesta en marcha si su proveedor envía ingenieros que ya han operado alimento para peces. Eso es un criterio de selección en sí mismo: pregunte qué líneas de acuafeed ha puesto en marcha realmente el equipo.
Preguntas que hacen los compradores antes de comprometerse con una línea de extrusión
¿Es alguna vez la granuladora convencional la opción correcta para alimento de peces?
Para algunas explotaciones de carpa y tilapia en estanque se aceptan pellets duros fabricados en granuladora, y los propios ensayos en estanque de la FAO no encontraron diferencias de crecimiento entre el pienso granulado duro y el extruido para bagre en condiciones de alimento natural. Pero los pellets duros se hunden y se desintegran más rápido, lo que limita el manejo de la alimentación, y no admiten alto contenido de grasa. Para cualquier explotación comercial orientada a la exportación, la extrusión es el estándar.
¿Puede una sola extrusora fabricar productos flotantes y hundibles?
Sí, con el juego de hileras y el control del acondicionador adecuados, y la mayoría de plantas de alimento para peces hacen exactamente eso. Lo que cambia entre productos es el equilibrio vapor/agua, la configuración de presión de la hilera y los puntos de consigna de secado, así que prevea tiempo de cambio en su programa de producción.
¿Cuánto aceite puede llevar el pellet terminado?
Lo que entra en la masa está limitado por la expansión; el engrase superficial tras el secado es lo que eleva la grasa total. La capacidad depende de su equipo de recubrimiento: la pulverización atmosférica añade unos pocos puntos porcentuales, el recubrimiento al vacío bastante más, porque los poros se rellenan al vacío en lugar de recubrirse en la superficie.
¿Qué capacidad debería tener una primera línea de alimento para peces?
Ajústela a la demanda de pienso de la explotación a la que realmente abastece, no a la máquina más grande de un folleto. Las líneas de extrusión tienen una escala económica mínima significativa debido a la infraestructura de vapor, secado y recubrimiento; por debajo de aproximadamente 1 t/h cambia el carácter del conjunto de equipos. Si nos indica la especie, el tonelaje y los tamaños de pellet, dimensionaremos la línea con honestidad, incluso diciéndole cuándo encaja mejor una ruta de granulación más sencilla. Comience por nuestra gama de equipos de extrusión de alimento para peces y envíenos la receta.