

Toda conversación sobre la calidad del pellet acaba produciendo, tarde o temprano, una cifra como «93,5 PDI». Se compara con la cifra de la semana pasada, con la de la otra fábrica y, a veces, con la especificación del cliente. Pero la cifra suele citarse con más confianza de la que merece, porque lo que mide —y lo que no mide— depende por completo de qué prueba la generó, cómo se manipuló la muestra y cuándo se tomó. Este artículo explica qué mide realmente el índice de durabilidad del pellet (PDI), en qué se diferencian los métodos estándar, dónde es frágil la medición en sí y qué variables de planta lo mueven más.
Qué mide realmente el PDI
El PDI es una tasa de supervivencia, no un valor de resistencia. Una muestra de pellets terminados se somete a una tensión mecánica estandarizada y luego se tamiza; el índice es la masa de pellets intactos que queda, expresada como porcentaje de la masa inicial:
PDI = (masa tras el volteo ÷ masa antes del volteo) × 100
La masa perdida son finos: fragmentos de pellet rotos y polvo por abrasión. Por eso un PDI de 93 significa que el 7 % de la muestra no superó la manipulación simulada, y por eso el PDI se correlaciona directamente con los finos que su cliente barre del silo. También por eso el PDI es un indicador predictivo : simula la tensión de manipulación en un bote o con un chorro de aire, y la correlación con los finos reales depende de cuánto se parezca la tensión de la prueba a sus transportadores, camiones y tolvas de granja reales.
La prueba estándar: el método del tambor
El método que usan la mayoría de las fábricas de piensos norteamericanas está definido por la norma ASAE S269.5. La hoja informativa de extensión de la Universidad Estatal de Kansas sobre la evaluación de la calidad del pellet detalla el procedimiento con precisión: se tamiza una muestra de 500 g de pellets para eliminar los finos, se coloca en un tambor de volteo estanco al polvo con un deflector interno y se hace girar durante 10 minutos a 50 rpm alrededor de un eje perpendicular a los lados de 12 pulgadas del tambor. Tras el volteo, la muestra se tamiza de nuevo sobre un tamiz metálico con aberturas justo menores que el diámetro nominal del pellet, y la durabilidad es el porcentaje de pellets enteros retenidos.
Tres detalles del procedimiento pesan más de lo que la mayoría de los laboratorios cree. Primero, los pellets deben analizarse inmediatamente después del enfriamiento: la norma considera que los pellets están «fríos» cuando se encuentran dentro de ±10 °F de la temperatura ambiente, y las pruebas diferidas se registran con un subíndice (una muestra al 95 % analizada cuatro horas después del enfriamiento se escribe (95)₄). Segundo, el tamaño del tamiz importa menos por su valor absoluto que por su consistencia: el mismo tamiz antes y después define qué cuenta como fino. Tercero, la masa inicial debe ser exacta, y la norma exige réplicas, porque la variación entre muestras de una sola corrida es real.
Por qué la cifra es frágil
El método del tambor parece sencillo, y esa sencillez es donde anidan sus debilidades. Pacheco y Stark informaron que basta cambiar el peso inicial de la muestra para alterar el resultado: partir de 300, 400, 500 y 600 gramos de pellets enteros produjo PDI de 87, 88, 89 y 90 por ciento respectivamente, una dispersión de tres puntos por una diferencia de 300 g en el peso de la muestra, sin cambiar nada más. Al modificar la prueba con dos tuercas hexagonales para aumentar la abrasión, la dispersión se amplió drásticamente (47, 60, 70 y 76 por ciento para los mismos pesos). Los antecedentes completos de estas sensibilidades del método están documentados en una tesis industrial del Pellet Fuels Institute sobre la durabilidad del pellet de madera, que también cataloga las variantes de resistencia al impacto y del equipo Dural.
Merecen mención otras dos fragilidades. La prueba tiene un poder de discriminación limitado: piensos visualmente distintos pueden quedar a menos de un punto entre sí, y por eso algunas fábricas añaden rodamientos o tuercas hexagonales, una modificación que aumenta la sensibilidad pero destruye la comparabilidad entre plantas e instrumentos. Además, el PDI no dice nada sobre dónde se generarán realmente los finos: un pellet que sobrevive al tambor puede romperse a lo largo de cuatro puntos de caída en el sistema de carga, en la línea de un camión neumático y en el llenado de un silo de granja. El índice es una simulación controlada, no una medición de campo.
Qué determina realmente el PDI en la planta
Las palancas están bien estudiadas, y la mayoría de ellas son variables de proceso más que compras de capital. El trabajo de Kansas State y la literatura más amplia apuntan al acondicionamiento en primer lugar: elevar la temperatura de acondicionamiento de 74 a 85 °C mejoró el PDI de forma lineal en dietas de maíz-soja sin aumentar el consumo de energía, y la regla empírica clásica es que la humedad de la harina sube aproximadamente un 1 % por cada 14 °C de temperatura de acondicionamiento —la humedad actúa como aglutinante y plastificante. La relación L:D de la matriz actúa en la misma dirección: subirla de 5,6 a 8 mejoró la calidad del pellet en los ensayos de KSU, y en el estudio de DDGS con grasa reducida de 2017 citado antes, pasar de una matriz con L/D 5,5 a una con L/D 10,0 elevó el PDI Holmen de 87,10 a 93,27, mientras que una mayor velocidad de matriz (254 frente a 166 rpm) añadió otro punto y medio. En el otro lado de la balanza, la grasa añadida lubrica la matriz y ablanda los pellets —la grasa por encima de aproximadamente el 2 % normalmente se aplica después de la fábrica en lugar de mezclarse antes, precisamente para proteger la calidad del pellet.
El desgaste de la matriz actúa de forma silenciosa e inversa: a medida que los orificios de la matriz se desgastan y se pulen, la contrapresión cae y el PDI se desvía a la baja durante semanas hasta que alguien nota finos en el saco. Seguir el PDI frente a las toneladas por matriz convierte esa deriva en un cambio de matriz programado en lugar de una reclamación del cliente.
| Palanca | Mecanismo | Evidencia / efecto típico | Lado del coste |
|---|---|---|---|
| Elevar la temperatura de acondicionamiento | Humedad +1 % por cada ~14 °C; gelatinización del almidón, plastificación de proteínas | 74→85 °C mejoró el PDI de forma lineal, sin penalización energética (KSU) | Capacidad del sistema de vapor; combustible de la caldera |
| Mayor retención en el acondicionador | Absorción más completa de humedad/calor antes de la matriz | Respalda el efecto de la temperatura; más valioso en dietas con alto DDGS o alto contenido de fibra | Adaptación solo si la retención actual es corta |
| Matriz más gruesa / mayor L:D | Mayor retención de presión y fricción en el orificio | 5,6→8 mejoró la calidad (KSU); 87,1→93,3 PDI con L/D 5,5→10 (estudio de DDGS) | Mayor kWh/t; menor rendimiento a la misma potencia |
| Molienda más fina y uniforme | Compactación más densa, más área de contacto para la aglutinación | El tamaño de partícula interactúa con todas las demás palancas | Energía de molienda; consulte nuestra guía de selección de tamaño de criba |
| Aplicación de grasa líquida después del peletizado | Mantiene el lubricante fuera de la zona de compresión | Práctica estándar por encima de ~2 % de inclusión de grasa | Equipo de recubrimiento y control de precisión |
| Gestión de matriz y rodillos | Mantiene la contrapresión diseñada; evita la deriva del PDI por desgaste | El PDI seguido frente a las toneladas por matriz detecta la deriva | Inventario de matrices de repuesto; parada planificada para cambios |
¿Qué cifra es suficientemente buena?
Para los pellets de biomasa la respuesta está escrita: la ISO 17225-2 fija la durabilidad mecánica en un mínimo del 97,5 % para las calidades superiores, y ENplus eleva el listón al 98,0 % para su clase A1; el alcance y los requisitos de ensayo del esquema se describen en el ENplus certification site. La durabilidad se controla con mayor rigor donde los pellets se comercializan entre países, un contexto de mercado seguido por el programa de bioenergía de IRENA. El pienso no tiene una calidad universal equivalente, por lo que las fábricas fijan especificaciones internas según la tolerancia a los finos de sus clientes y su propia cadena de manipulación. Lo que importa en ambos productos es lo mismo: un objetivo de PDI solo tiene sentido si el método de ensayo, el peso de la muestra, el tamiz y el tiempo están fijados y documentados, y si la cifra se interpreta junto con los datos de campo —finos en la descarga, reclamaciones de la granja— y no de forma aislada.
La manipulación posterior a la fábrica destruye la durabilidad con la misma eficacia que una matriz defectuosa. Cada punto de caída, trasvase e impulso neumático añade abrasión; una transferencia suave y unos ajustes correctos de descarga del enfriador preservan lo que la fábrica ha creado. Nuestro artículo sobre el principio de funcionamiento del enfriador a contracorriente aborda uno de los puntos críticos de traspaso entre la peletización y el almacenamiento, y la página de producto del enfriador a contracorriente muestra cómo se diseña la descarga para evitar la rotura de los pellets en la salida.

Resumen comparativo: tambor giratorio frente a Holmen — ¿qué ensayo debe reportar su fábrica?
Dos familias de ensayos dominan el sector y someten los pellets a tensiones de forma diferente. El tambor giratorio (ASAE S269.5) simula el transporte por tornillo y mecánico mediante el contacto por volteo; el probador Holmen insufla aire a través de la muestra para simular la manipulación neumática, habitual en la logística europea de pellets. Como los regímenes de tensión difieren, las cifras no son intercambiables, y comparar un PDI de tambor de una planta con una cifra Holmen de otra no aporta nada.
| Atributo | Tambor giratorio (ASAE S269.5) | Holmen (tipo de soplado de aire) |
|---|---|---|
| Régimen de tensión | Impacto por volteo y abrasión con deflector interno | Abrasión por chorro de aire en una cámara perforada (tipo neumático) |
| Tamaño de muestra / duración | 500 g, 10 min a 50 rpm | 100 g, soplado de ~30–60 s (según el modelo) |
| Mejor equivalente a | Transporte mecánico, manipulación a granel al estilo estadounidense | Transporte neumático y logística europea de pellets |
| Puntos fuertes | Larga trayectoria como estándar; equipo sencillo y de bajo coste; ampliamente reportado en la alimentación | Más rápido; mejor discriminación en pellets duros y densos; estándar en el control de calidad del pellet de madera |
| Aspectos a tener en cuenta | Sensibilidad al peso de muestra y al tamiz; baja discriminación sin modificaciones | Deben registrarse los ajustes específicos de cada modelo; los resultados no son comparables con los valores del tambor |
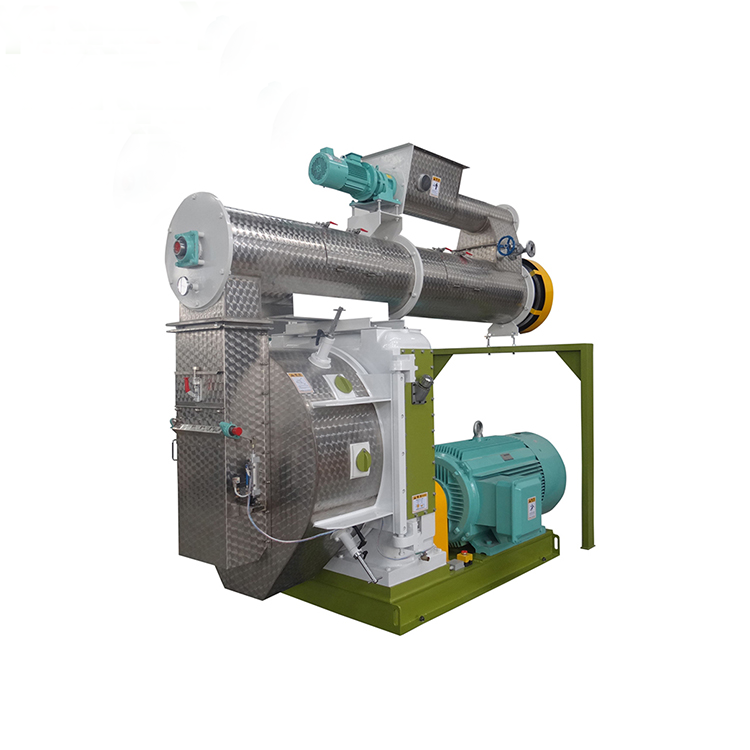
La respuesta práctica a «¿cuál?» es: el que mide su cliente y, en su defecto, el que se asemeja a su cadena de suministro. Elija el que elija, fije el procedimiento —peso de muestra, tamiz, tiempos, repeticiones— y trate cualquier cambio en él como un cambio de unidad, no de costumbre. Un PDI registrado con un método fijo y comparado con la evolución del desgaste de la matriz y los datos de acondicionamiento le dirá más sobre su línea que cualquier cifra aislada. Para el lado de la molienda de esa misma cadena de calidad, consulte nuestra guía sobre selección del tamaño de criba del molino de martillos, y para el molino que produce los pellets, nuestra pelletera de pienso para aves y ganado página enumera las configuraciones de acondicionamiento y matriz que hay detrás de las cifras anteriores.